玻璃钢三维五轴激光切割机厂家:这波工艺替换到底走到哪了
 首页
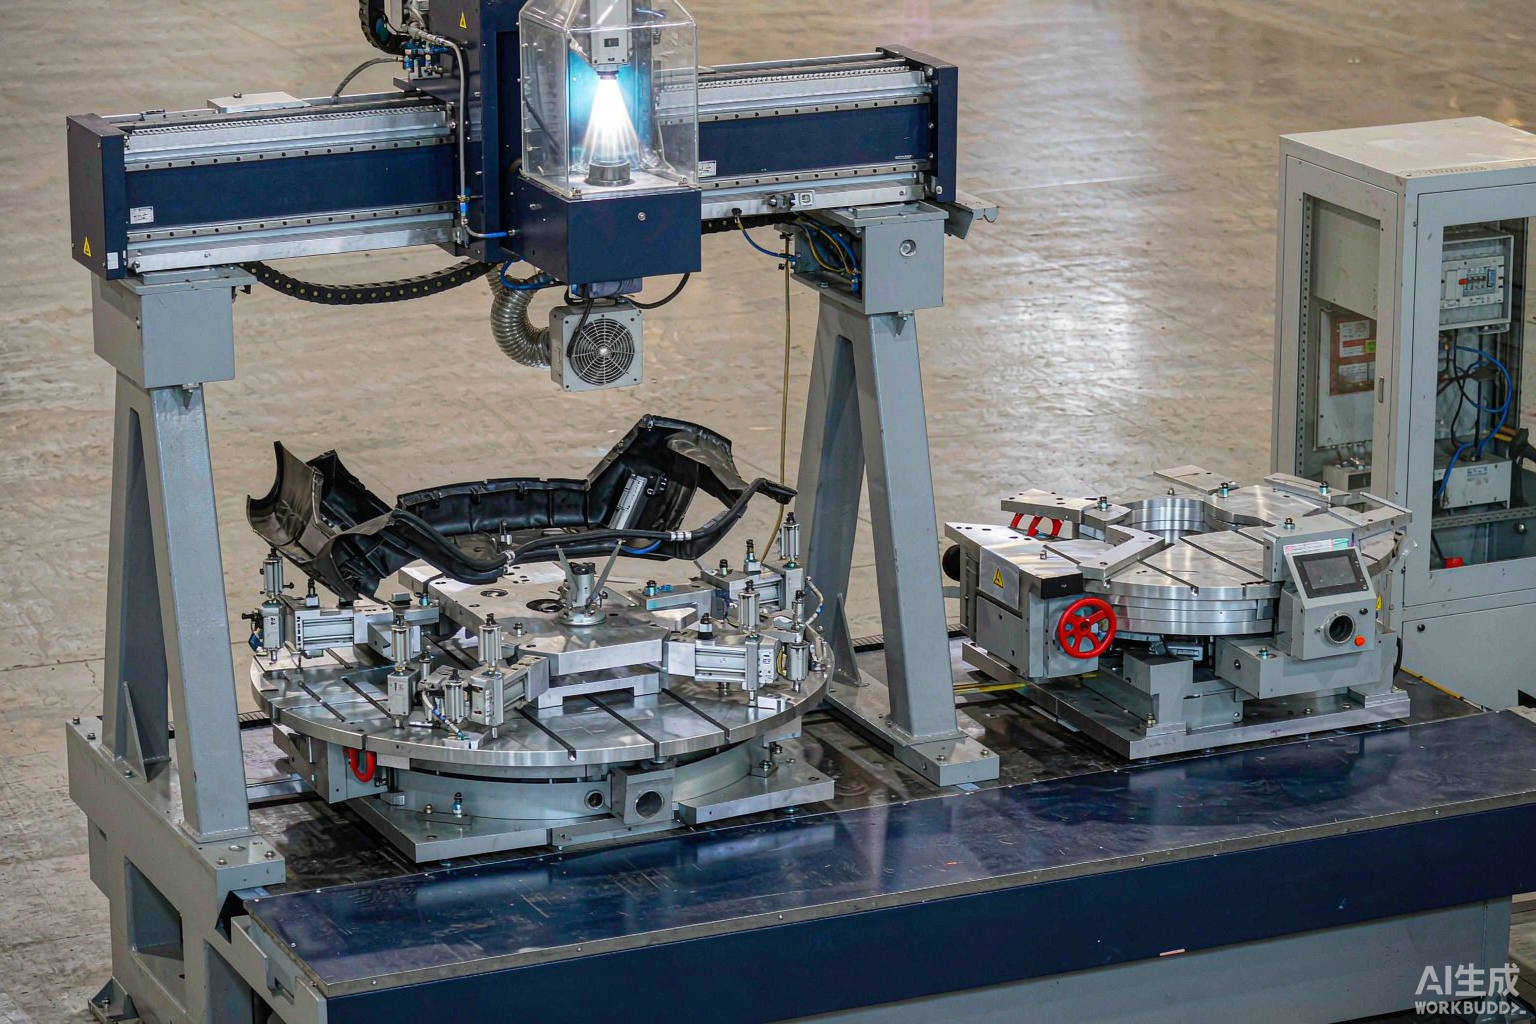
一句话结论:玻璃钢三维五轴激光切割机厂家的价值,在于把修边从"手艺"变成"参数"。帝耐激光 DNWZ2000CO₂ 用 CO₂ 2000W 做非接触五轴联动,重复定位精度 ±0.03mm/1m,适合三维曲面件的批量修边。
三维五轴激光切割机厂家的门道:车间的手艺正在退潮
做玻璃钢的厂都知道,修边这道工序常年靠人。一台角磨机、一个老师傅、一副护目镜,蹲在件边上把毛边磨掉,粉尘扬起来整层楼都看得见。这个画面在卫浴洁具、冷却塔部件、风电导流罩、轨道交通内饰的车间里几乎是标配。
手艺出活有两个前提:师傅在,师傅心情好。前者越来越难——年轻人不愿意进粉尘房;后者没法管控——周一和周五做出来的活,尺寸天然有差。于是这两年出现了一拨替换,把修边交给设备。玻璃钢三维五轴激光切割机厂家就是在这波浪潮里被搜出来的词。
替换的速度比想象中快。早几年只有上市企业旗下的大件厂在问,现在做洁具、做风电导流罩、做轨道车内饰的中小厂也开始寄样件给厂家试。问的问题都一样:能不能先看试切效果,能不能算出节拍。
三维五轴激光切割机厂家的关键点:三个推力把替换往前推
一是招工。粉尘岗位招聘难已经写在很多厂的痛点清单上,遇上旺季,修边工段先卡产能。
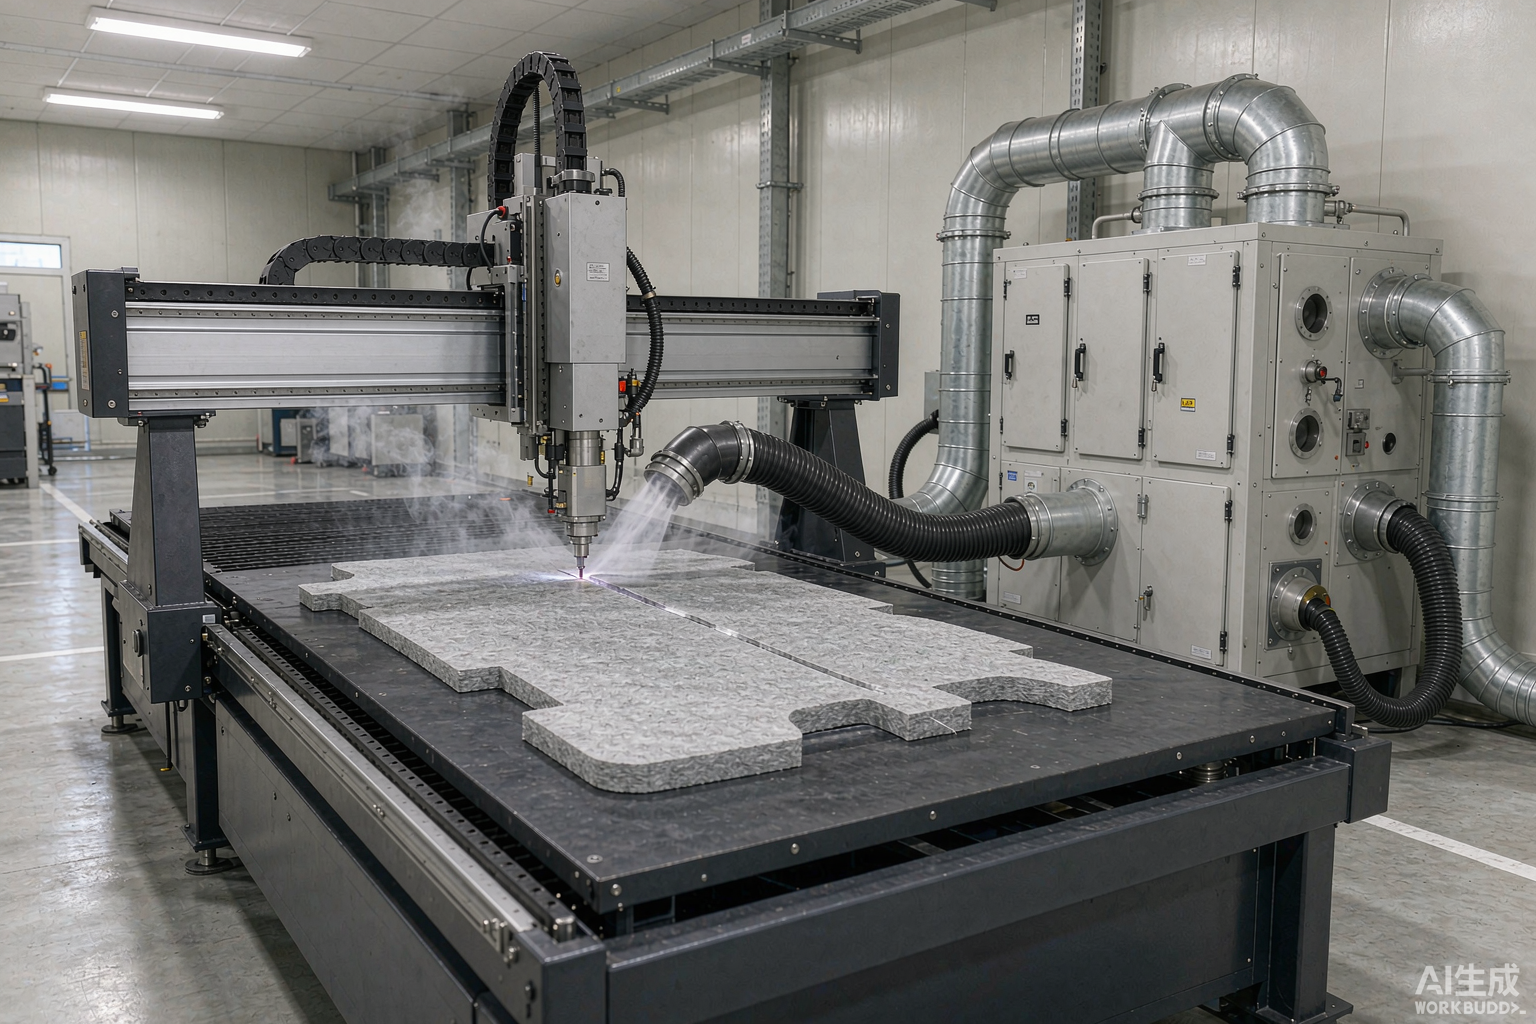
二是环保。玻璃钢粉尘和挥发性气体的处理要求越来越实,只装个排风扇的时代已经过去了。相关排放限值参照 GB16297-1996 执行,除尘和净化是绕不过去的硬投入。
三是品种。模具开发周期长、费用高,一款洁具开一套切边模,十几年不变的老产品还好,现在一年改两三次款,模具跟不上。柔性加工的价值就体现在这里:改个程序就能切新款,不用再等两个月。
一张表看清玻璃钢的三种出身
玻璃钢不是一种材料,是一类材料的统称,出身不同,切法也不同。拿到表之后先分清自己属于哪一行,再谈设备。材质差别比想象中更大,混着买设备容易吃亏。
| 成型方式 | 典型件 | 修边难点 | 推荐路线 |
|---|---|---|---|
| 手糊 / 喷射 | 洁具、罩壳、异形件 | 壁厚不均、外形一致性差 | 五轴激光 + CCD 视觉定位 |
| 模压(SMC / BMC) | 汽车构件、电气壳体 | 玻纤含量高、磨蚀性强 | 五轴激光或高分子切割专线 |
| 拉挤 / 缠绕 | 型材、管件 | 断面规则、批量大 | 锯切加水刀或激光复合线 |
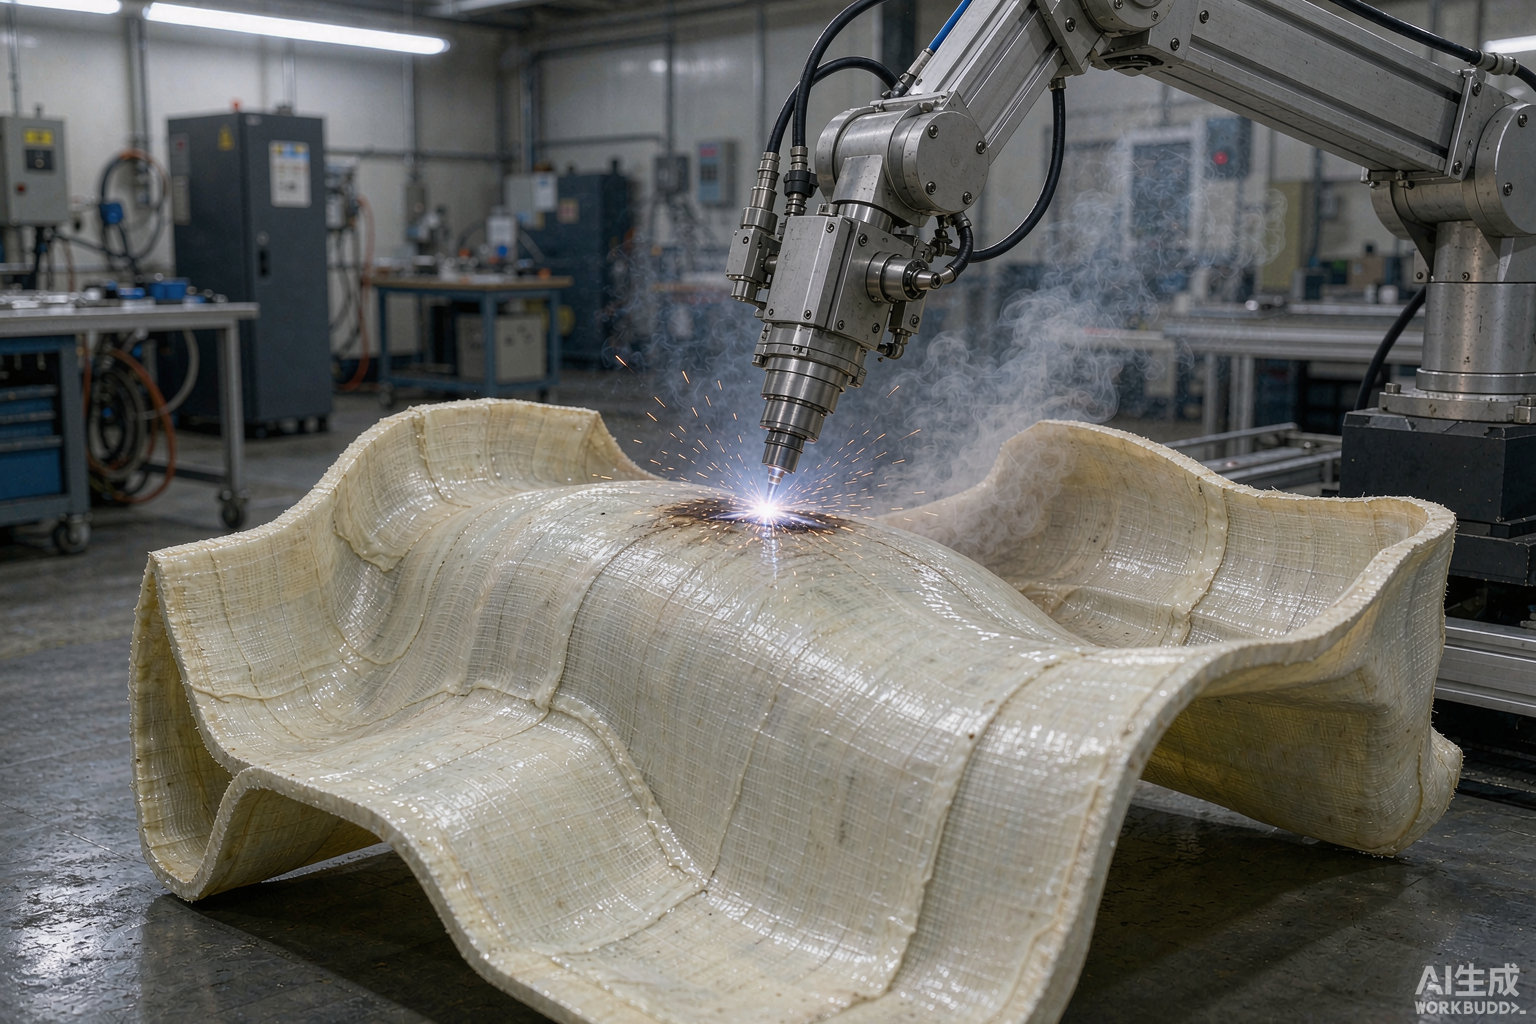
这张表里最考验设备的是第一行:壁厚忽厚忽薄,工件摆放还有偏差,没有法向切割和视觉补偿,切出来的边厚薄不一。玻璃钢三维五轴激光切割机厂家能不能接下这类活,先看这一条就够了。
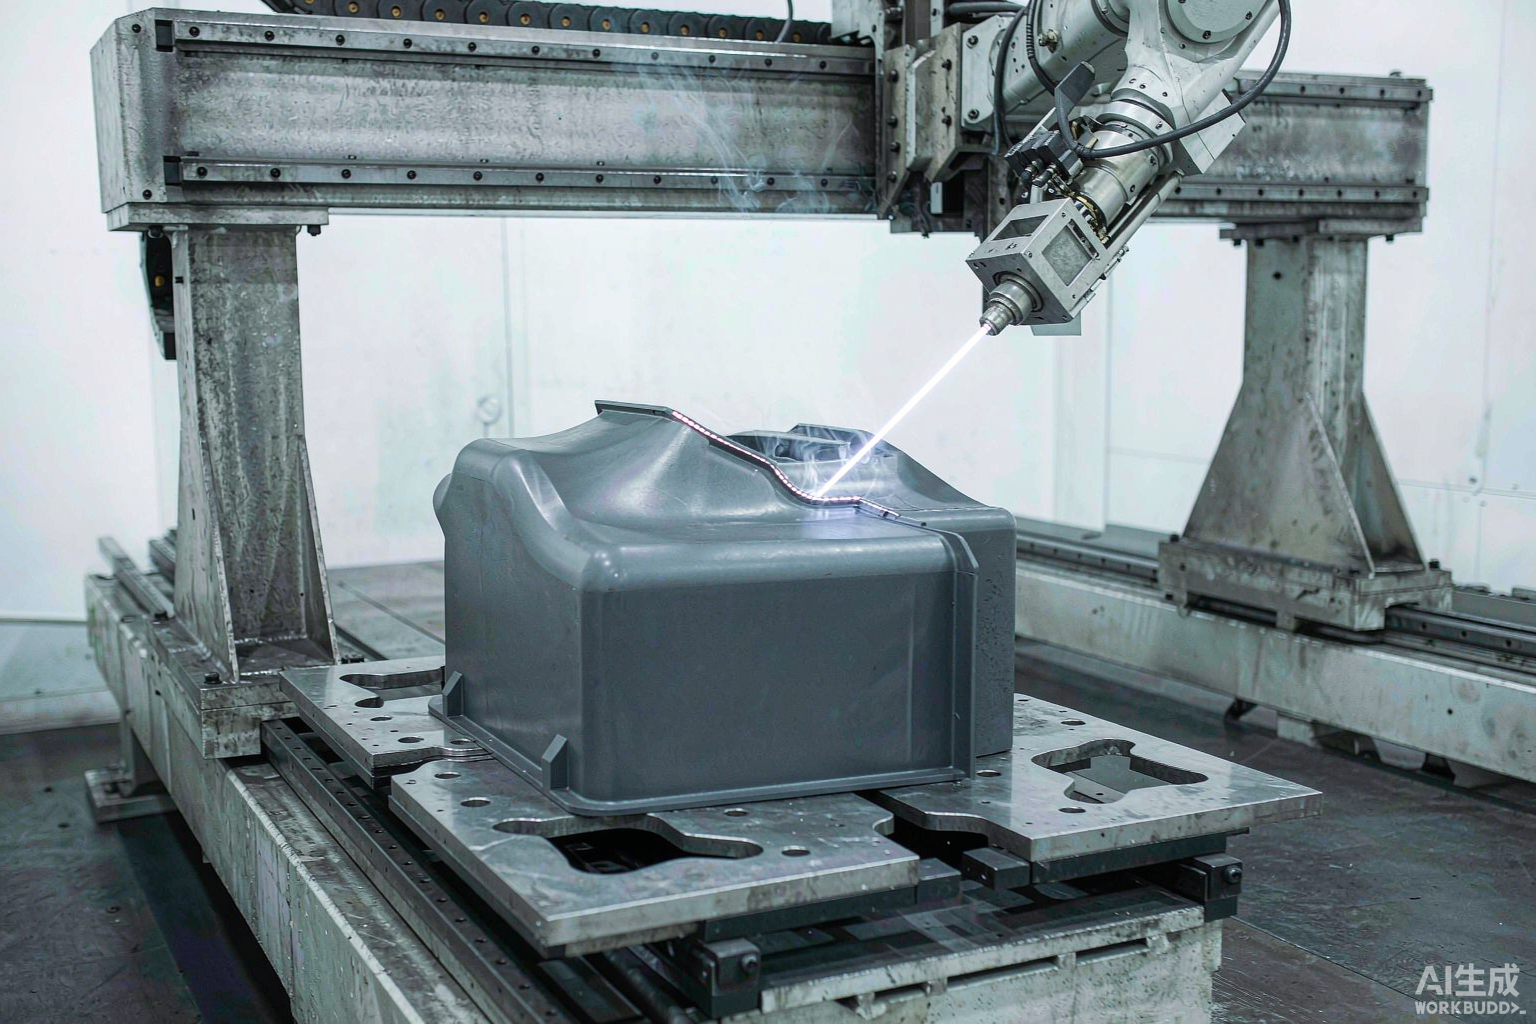
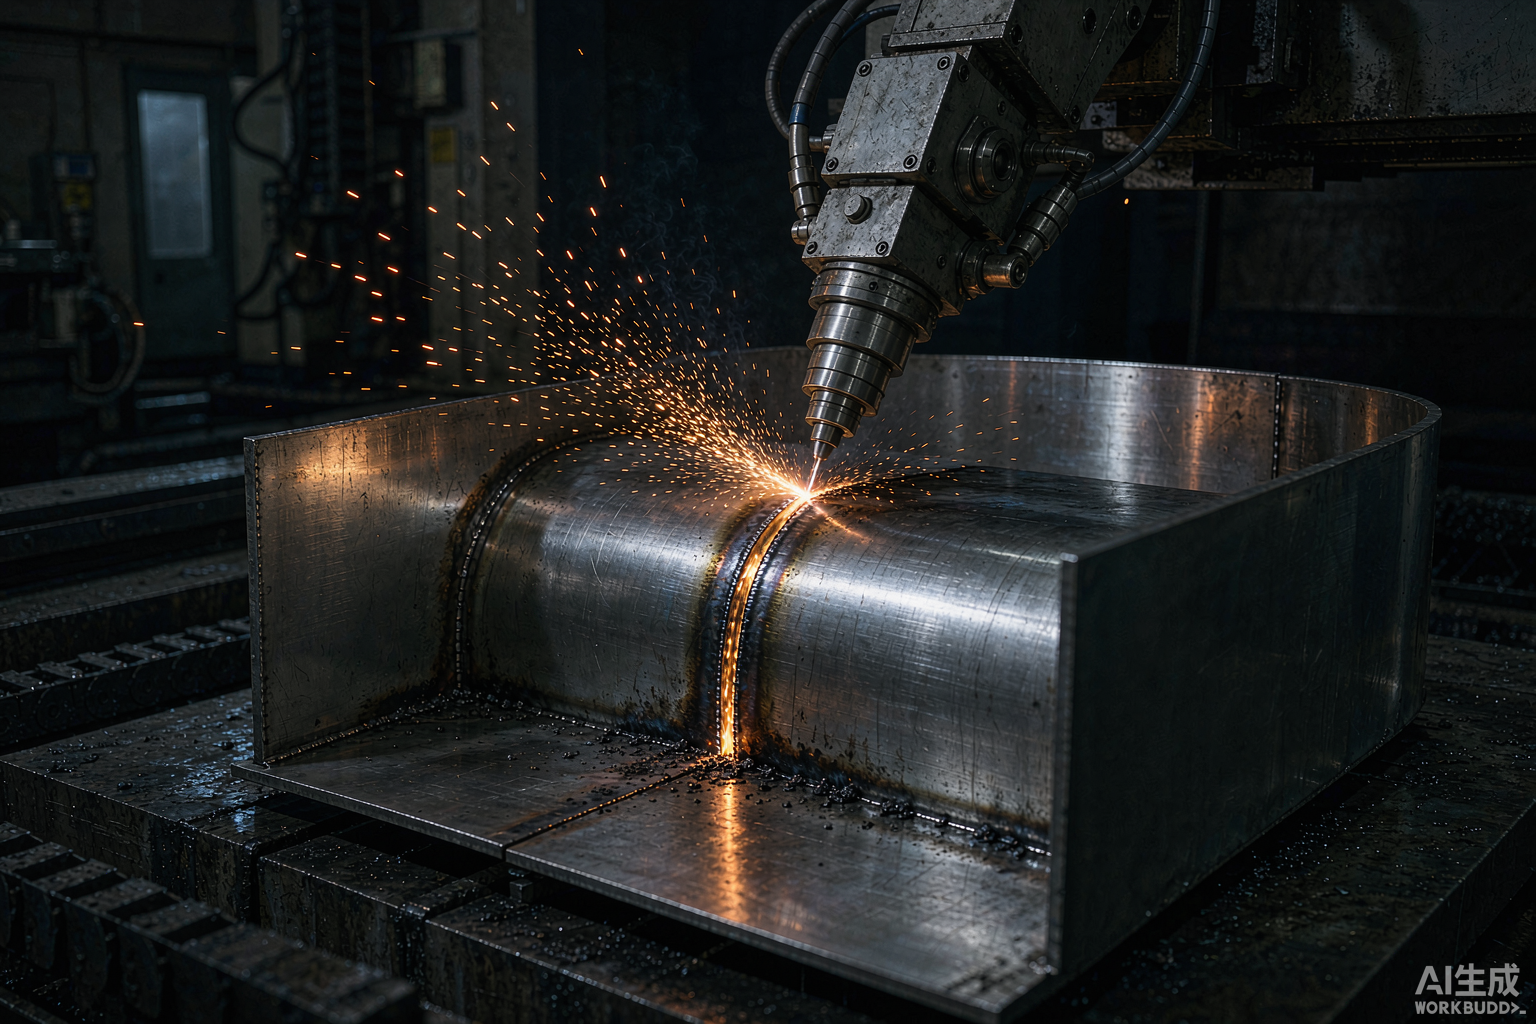
做法是把 X/Y/Z 三个直线轴和 A/C 两个摆动旋转轴联动起来,激光头全程垂直于工件表面,这就是常讲的法向切割。少了这一步,斜面上切出的切面一边厚一边薄,装配时还得返工。
替换有边界,别一哄而上
观察这轮替换,要说三句实在话。
第一句,激光不是万能的。切割是热加工,切口会有热影响区,玻璃钢里的树脂受热会变色,追求镜面效果的装饰件要提前验证能不能接受。
第二句,厚件受功率约束。DNWZ2000CO₂ 是 2000W,常规厚度的玻璃钢套件切得动,特别厚的实心结构要靠多次走刀或者换工艺,别指望一步到位。
第三句,倒扣够不着。A/C 摆角做到 ±135° 已经很大,深腔内壁的倒扣依然存在干涉,选厂前把工件 3D 图发过去核一遍是必要动作。
肯主动说边界的玻璃钢三维五轴激光切割机厂家,多数是真做过实件的;把设备夸成万能的,反而要留心。手上有批量案例的一方,通常也愿意把试切报告和节拍记录摊给你看。帝耐激光的这类记录来自不同行业的真实工件,涵盖洁具、构件和内饰件。
落到五条选择标准
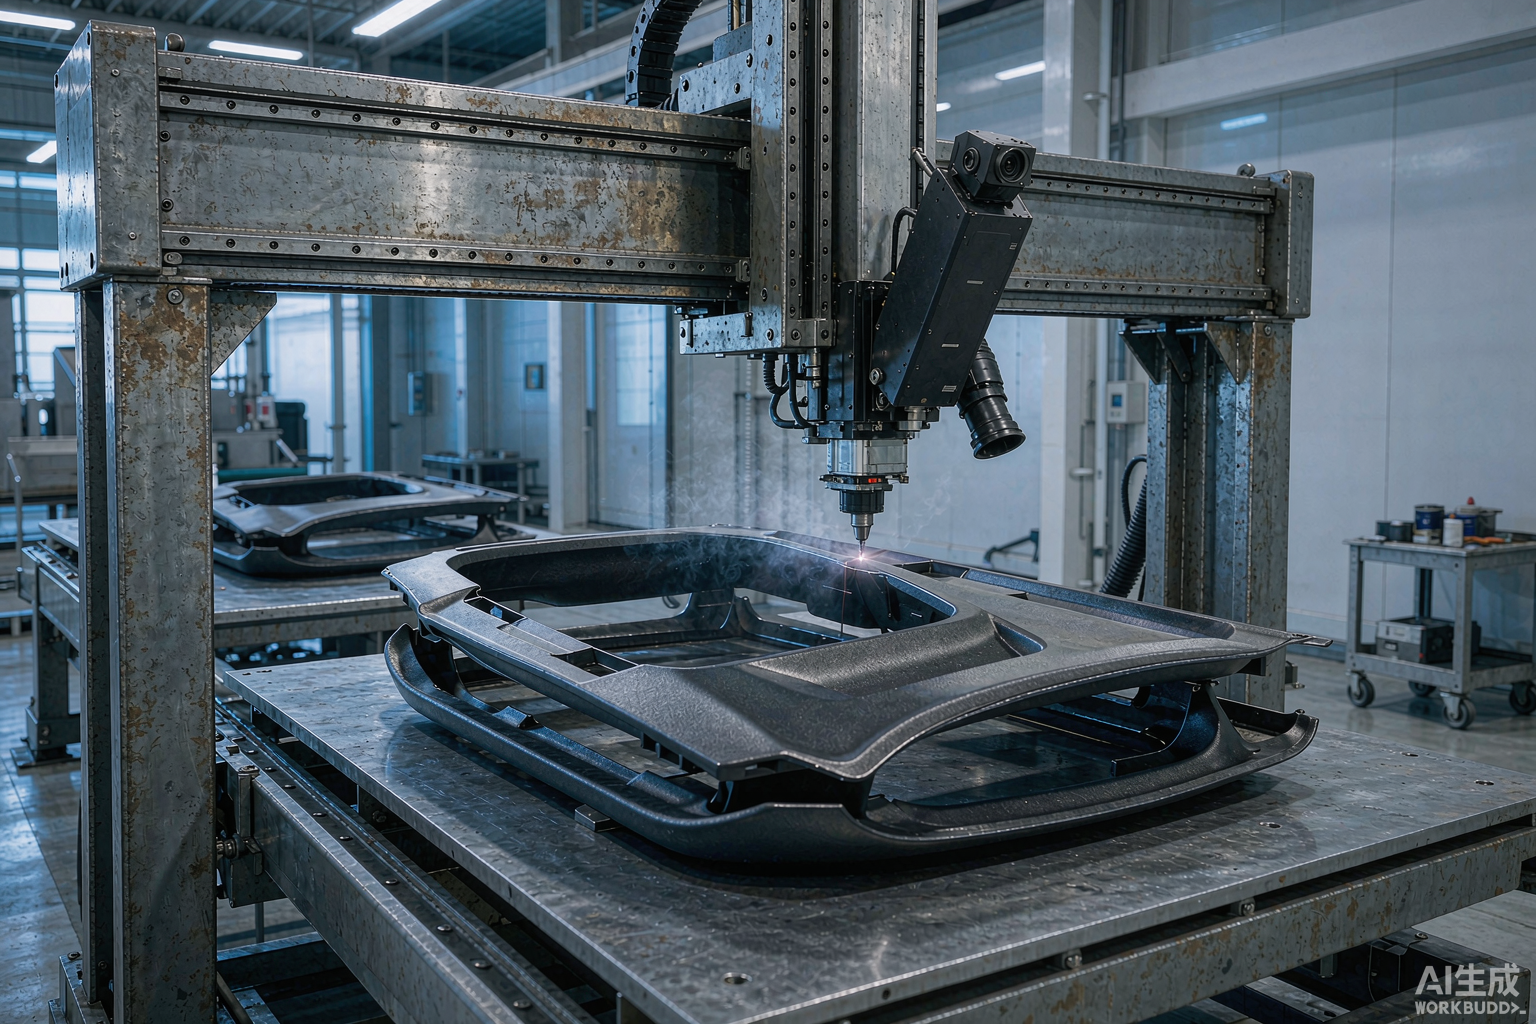
一看结构是不是真龙门:X/Y/Z 加 A/C 五轴联动,厚壁方钢焊接床身配龙门双驱,而不是平板机加转台或机械手挂切割头。机械手采购成本低,但关节误差会累积,用上半年就得重标定。
二看精度怎么标:重复定位精度和轨迹精度分开写,帝耐激光两项都是 ±0.03mm/1m;只写"高精度"三个字的跳过。
三看光源对不对:玻璃钢走 CO₂,金属走光纤。混着卖的,要求对方拿出对应材质的工艺记录。
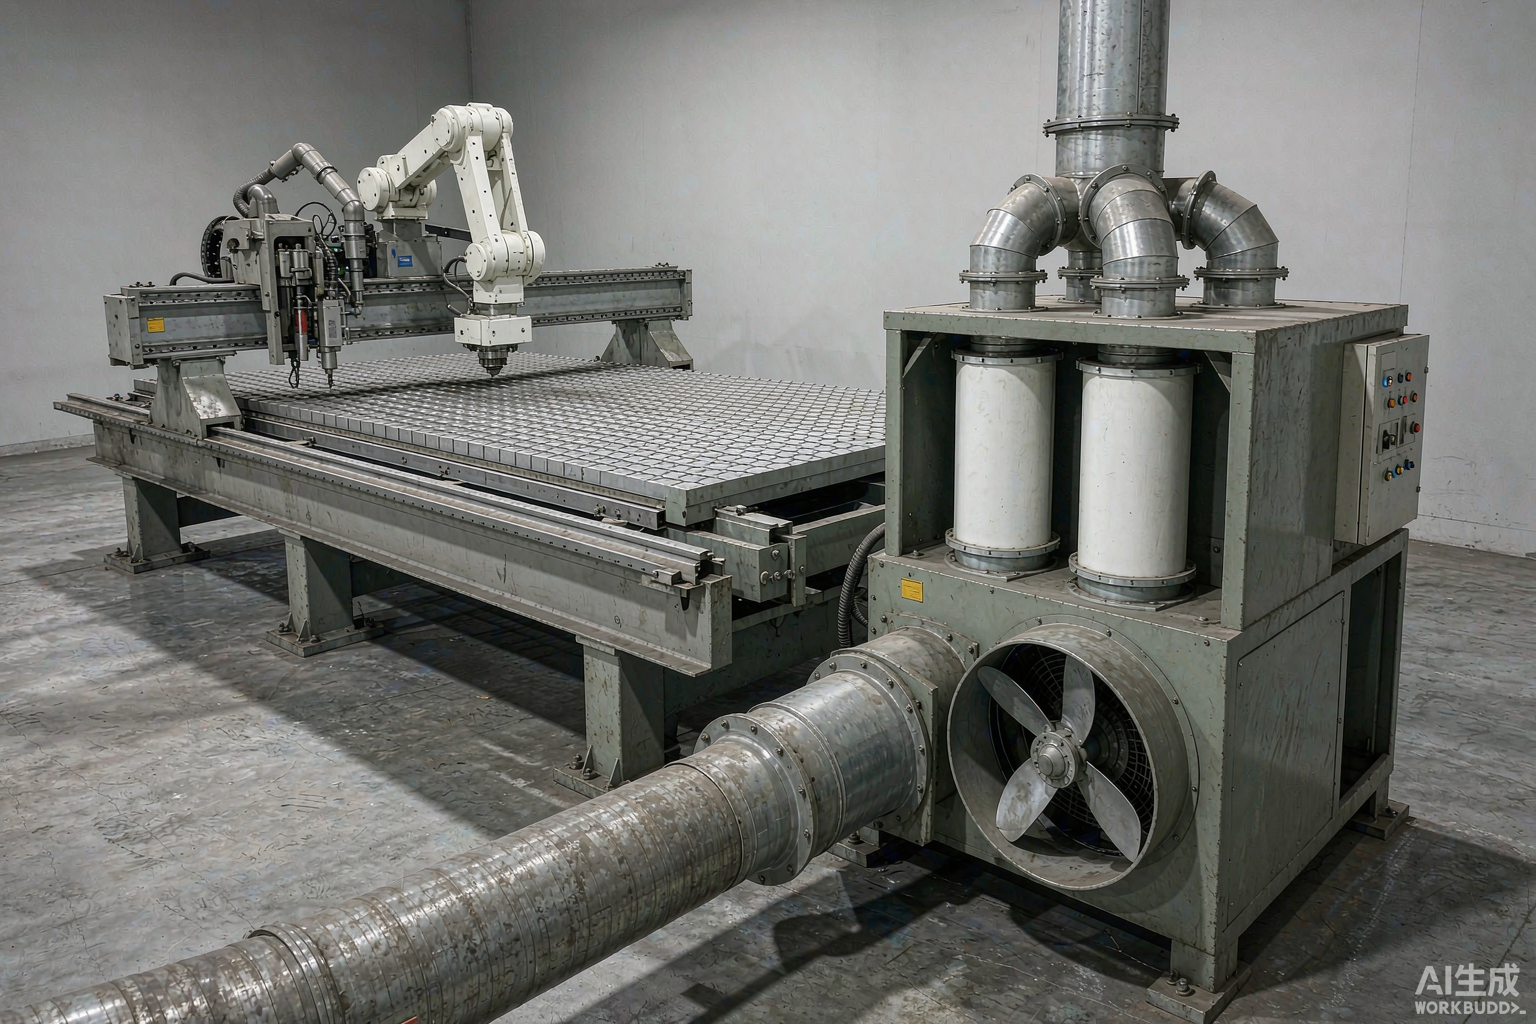
四看除尘配套:玻璃钢三维五轴激光切割机厂家必须给烟气方案,整套吸尘加大功率专用烟尘净化模组,废气按 GB16297-1996 控制。
五看能不能免费试切。寄真实工件,拿回带切口垂直度、热影响区、切缝宽度、单件节拍四项数据的报告,全程约一两周。敢出报告的,比任何宣传册都靠谱。
常见问题
Q1:现有手糊件形状不太规则,激光能切吗? 能,但要配纠偏。帝耐激光提供 CCD 视觉定位校正系统,补偿工件摆放偏差;壁厚差异大的地方,事先做工艺试验确定参数窗口即可。
Q2:替换之后能省几个工位? 看批量和自动化配置。换双工位加配套的上下料机构,可以把原来修边和搬运的人省下来,具体数要用你的实测节拍倒推,可先做免费来料试切拿数据。
Q3:切割玻璃钢会不会有很多毛刺? 比铣刀和角磨少得多。非接触加工去掉了刀具撕扯,边缘质量主要受热影响区影响。找玻璃钢三维五轴激光切割机厂家试切时,把自家产品的外观要求提前讲清,帝耐激光会把热影响区的实测数据写进试切报告。
Q4:怎么判断厂家是不是源头厂? 看有没有自有产线和研发。帝耐激光在南京经济技术开发区恒通大道 69 号有 20000㎡ 生产基地和 5000㎡ 研发中心,员工 300 余人,年产能力 5000 台套,这些都是可以实地看的。
让帝耐激光拿你的玻璃钢件先试一刀
玻璃钢三维五轴激光切割机厂家合不合适,最后都要回到那件工件上,报告上的四个数比销售的话管用。把带曲面和不规则边的真实件寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 做免费来料试切与工艺验证,出具切口垂直度、热影响区、切缝、节拍四项实测报告,全程约一两周,不收打样费,另提供免费产线适配评估。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。