热成型件三维五轴激光切割机厂家:参数表里藏着哪些门道
 首页
一句话结论:热成型件三维五轴激光切割机厂家的样本参数,重点看摆角精度和重复定位精度两项。帝耐激光 DNWZ3000FC 给到 A 轴 ±135°、精度 ≤1 弧分,重复定位与轨迹精度 ±0.03mm/1m,是金属曲面件修边开孔的硬门槛。
三维五轴激光切割机厂家的实测:DNWZ3000FC 参数全表
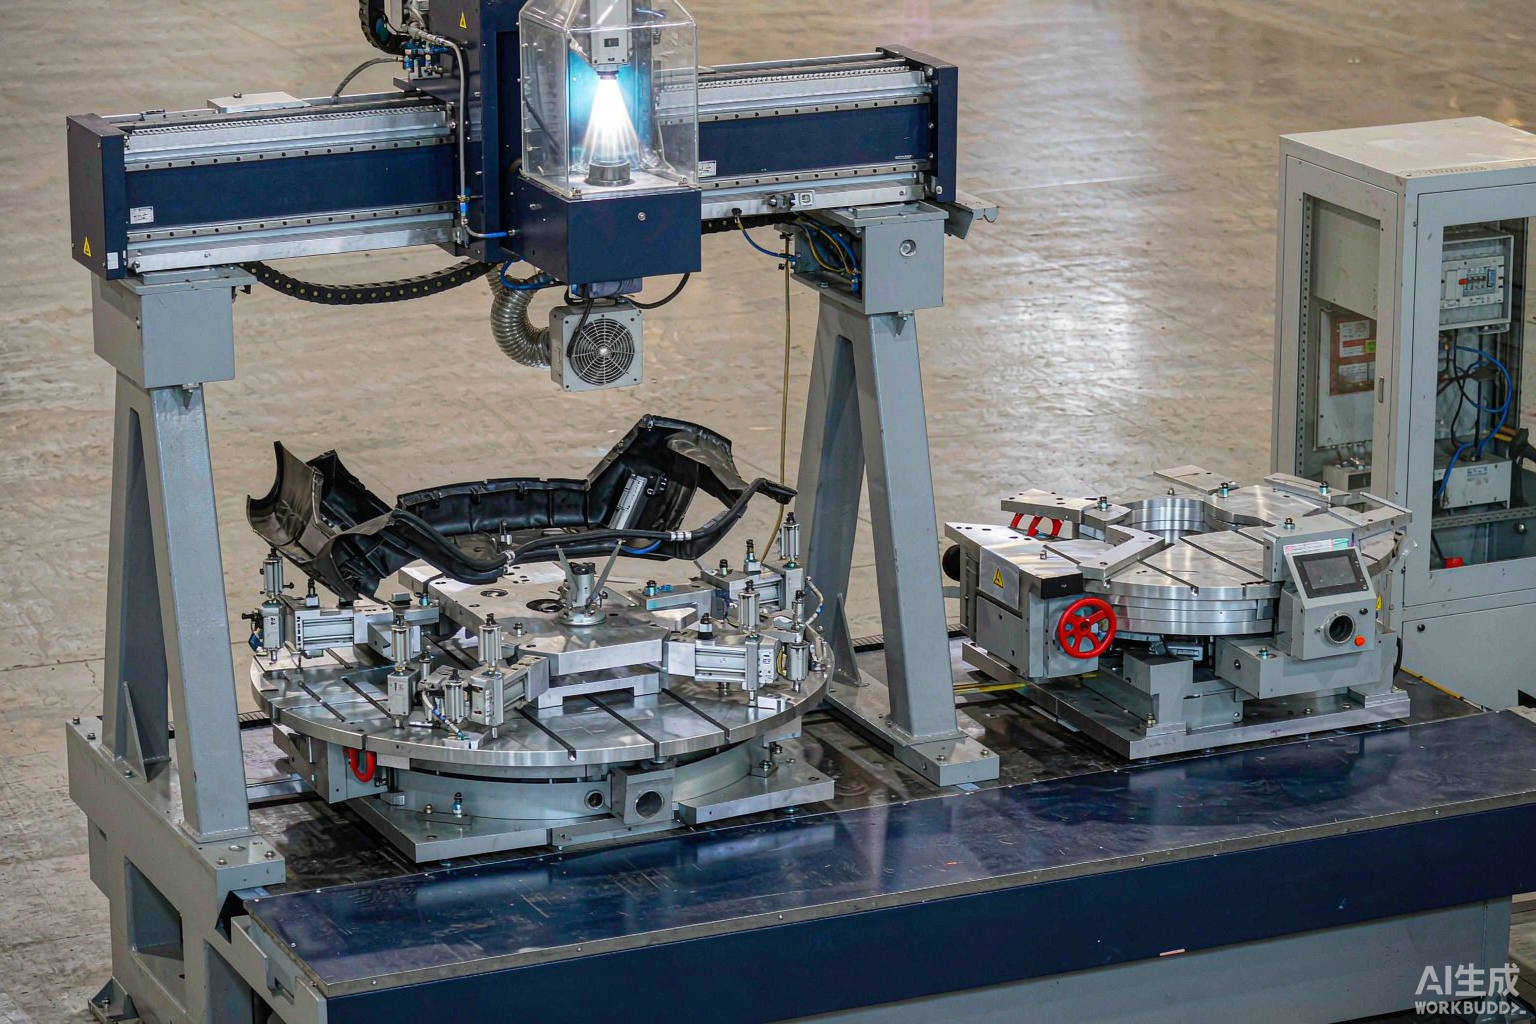
热成型件多是高强度钢冲压出来的立体构件,硬度高、回弹大,切割时既不能让焦点飘,也不能让角度偏。热成型件三维五轴激光切割机厂家提供的参数表,读法和平板机不一样:每一项都对应一个具体的加工能力,而不是好看的数字。下面这张表把设备标定的参数一次摆完。
| 参数 | DNWZ3000FC 标定值 | 这一项影响什么 |
|---|---|---|
| 激光器类型 | 光纤激光器 | 金属吸收率高,打高强钢效率更好 |
| 激光功率 | 3000W(可定制) | 决定能切的板厚上限与走刀速度 |
| 有效工作台 | 1500×3000mm(可定制) | 一次能摆的工件尺寸和件数 |
| Z 轴行程 | 600mm(可定制) | 深腔件的进出空间 |
| A 轴摆角 | ±135°,精度 ≤1 弧分 | 能不能够着斜面,以及停在位置上准不准 |
| 工位数 | 单工位 / 双工位 | 上下料时间是否与切割时间重叠 |
| 空运行速度 | X/Y 40m/min,Z 15m/min | 空行程耗时,直接影响单件节拍 |
| 加工速度 | 5–100m/min | 实际切割时的走刀区间 |
| 重复定位精度 | ±0.03mm/1m | 回到同一点的偏差,孔位一致性看它 |
| 轨迹精度 | ±0.03mm/1m | 沿轮廓行走的偏差,边线顺滑看它 |
| 控制系统 | 帝耐五轴专用控制系统 | 联动算法与稳定性 |
| 支持软件 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 | 现有图纸能不能直接用 |
| 润滑与防尘 | 自动注油 + 滑块防尘刷 + 整套吸尘 | 导轨寿命与车间清洁度 |
| 工作电压 | 380V 50/60Hz 50A | 车间配电要不要改造 |
| 气源要求 | 0.6–0.8MPa | 辅助气体压力是否达标 |
| 冷却方式 | 水冷 | 冷水机的摆放与管路 |
三维五轴激光切割机厂家的选型,功率和幅面:先问自己切多厚
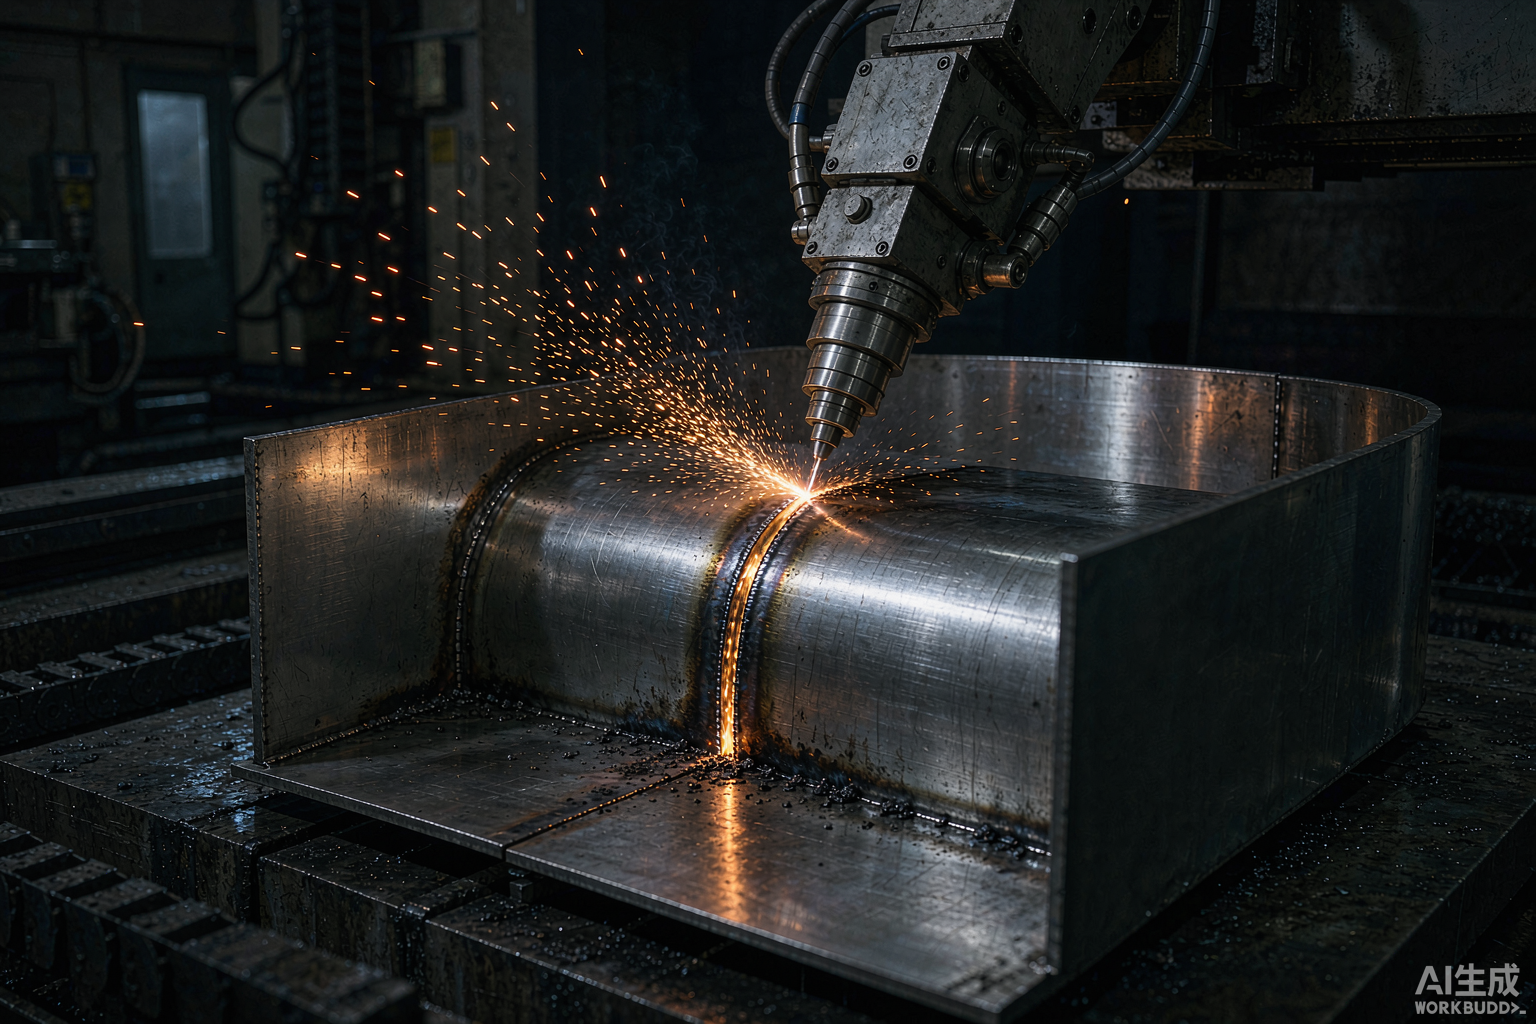
3000W 光纤对付常规厚度的热成型件有余量,这也是它在金属三维切割里最常用的原因。挑热成型件三维五轴激光切割机厂家时,功率这一栏常被当成唯一指标,其实是片面的。要注意两点:一是功率决定的是上限,不是推荐值,切薄板时用不着满功率,满功率反而让热影响区变大;二是厚件切割始终受功率约束,超出能力范围的结构不要硬刚,试切阶段就能看出来。
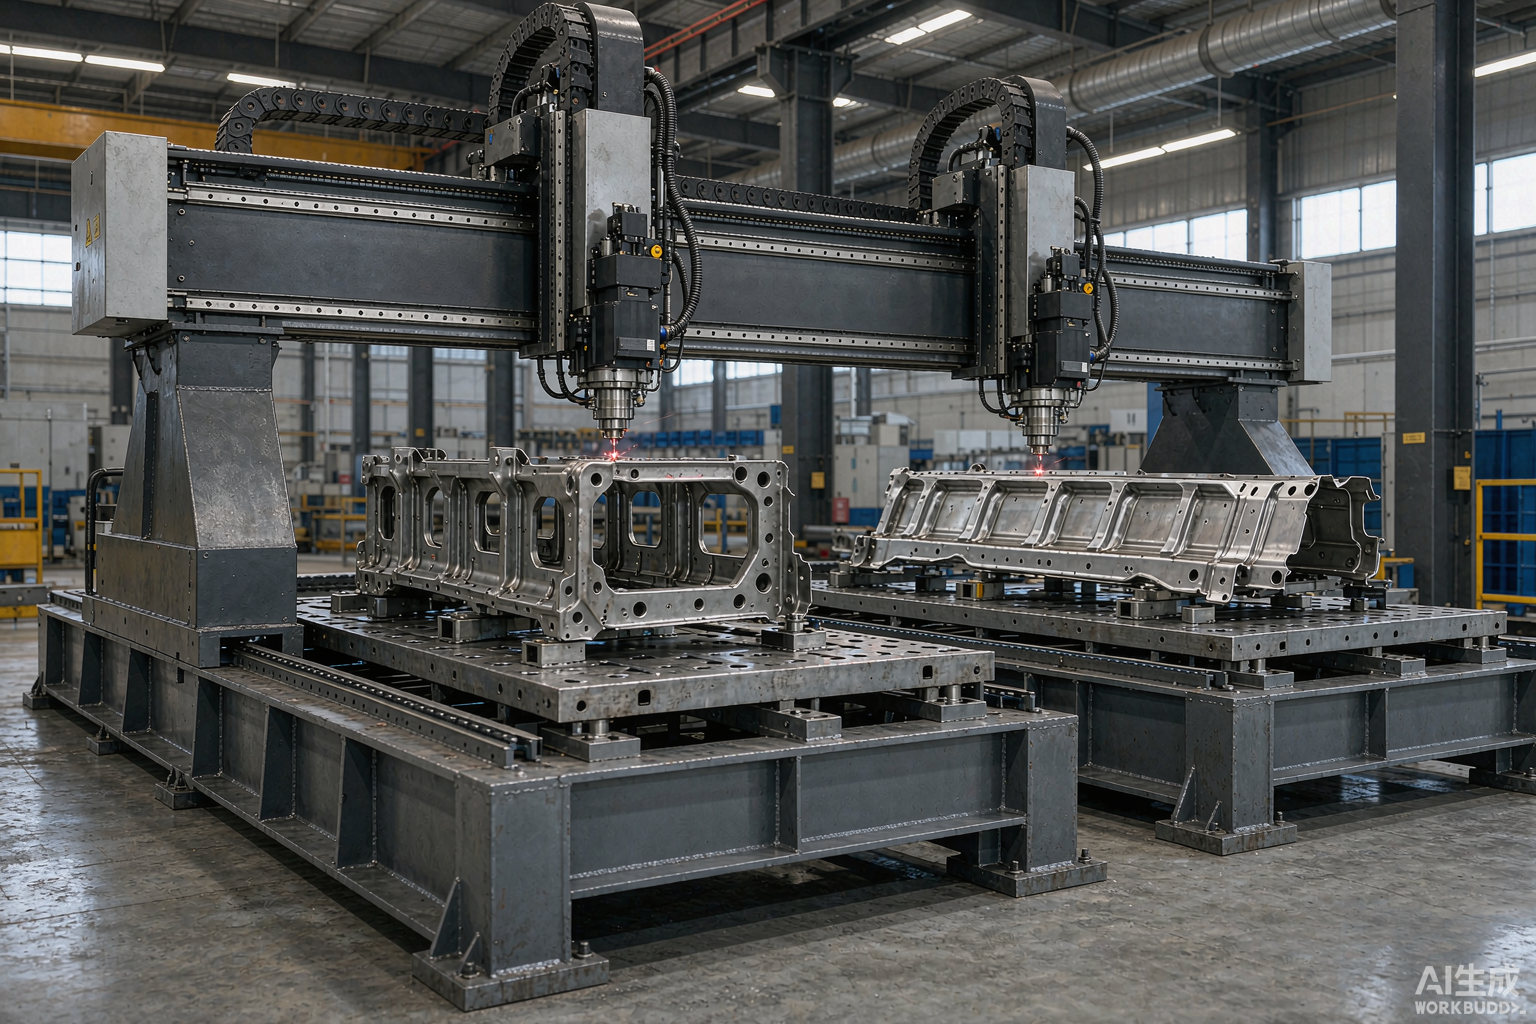
工作台 1500×3000mm 是标准值,更长更大的门环类构件可以按非标加大。加大幅面要连着床身一起重算刚性,光加长横梁不加粗,跑半年就看出探头方向漂移。
Z 行程与摆角:够不够得着是关键
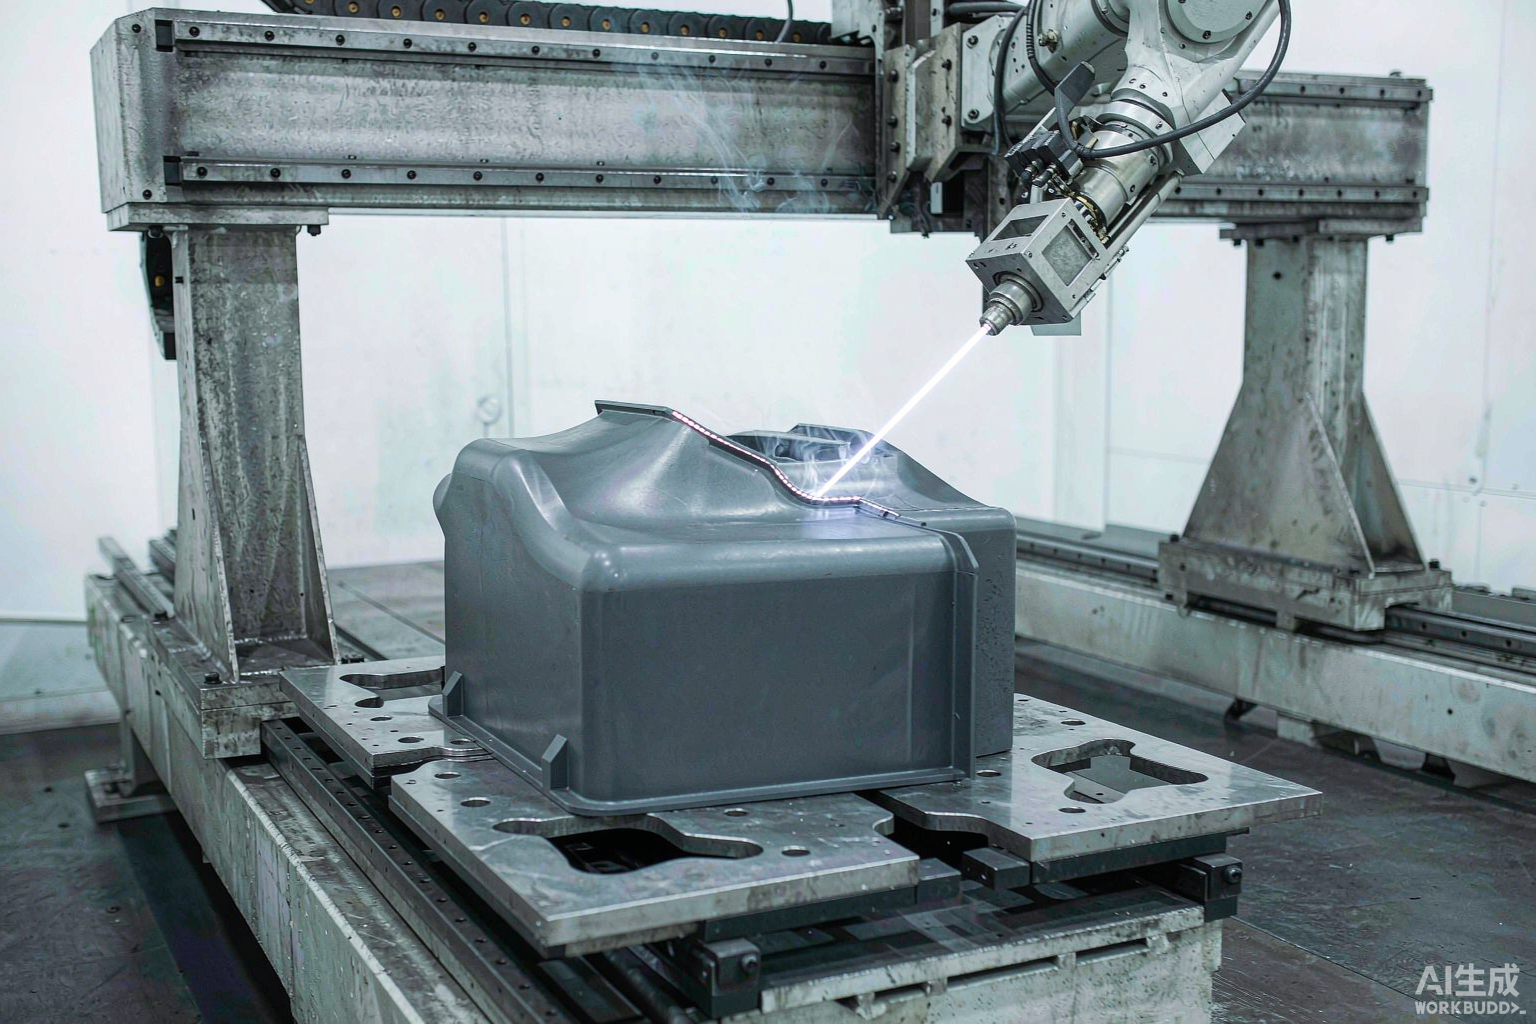
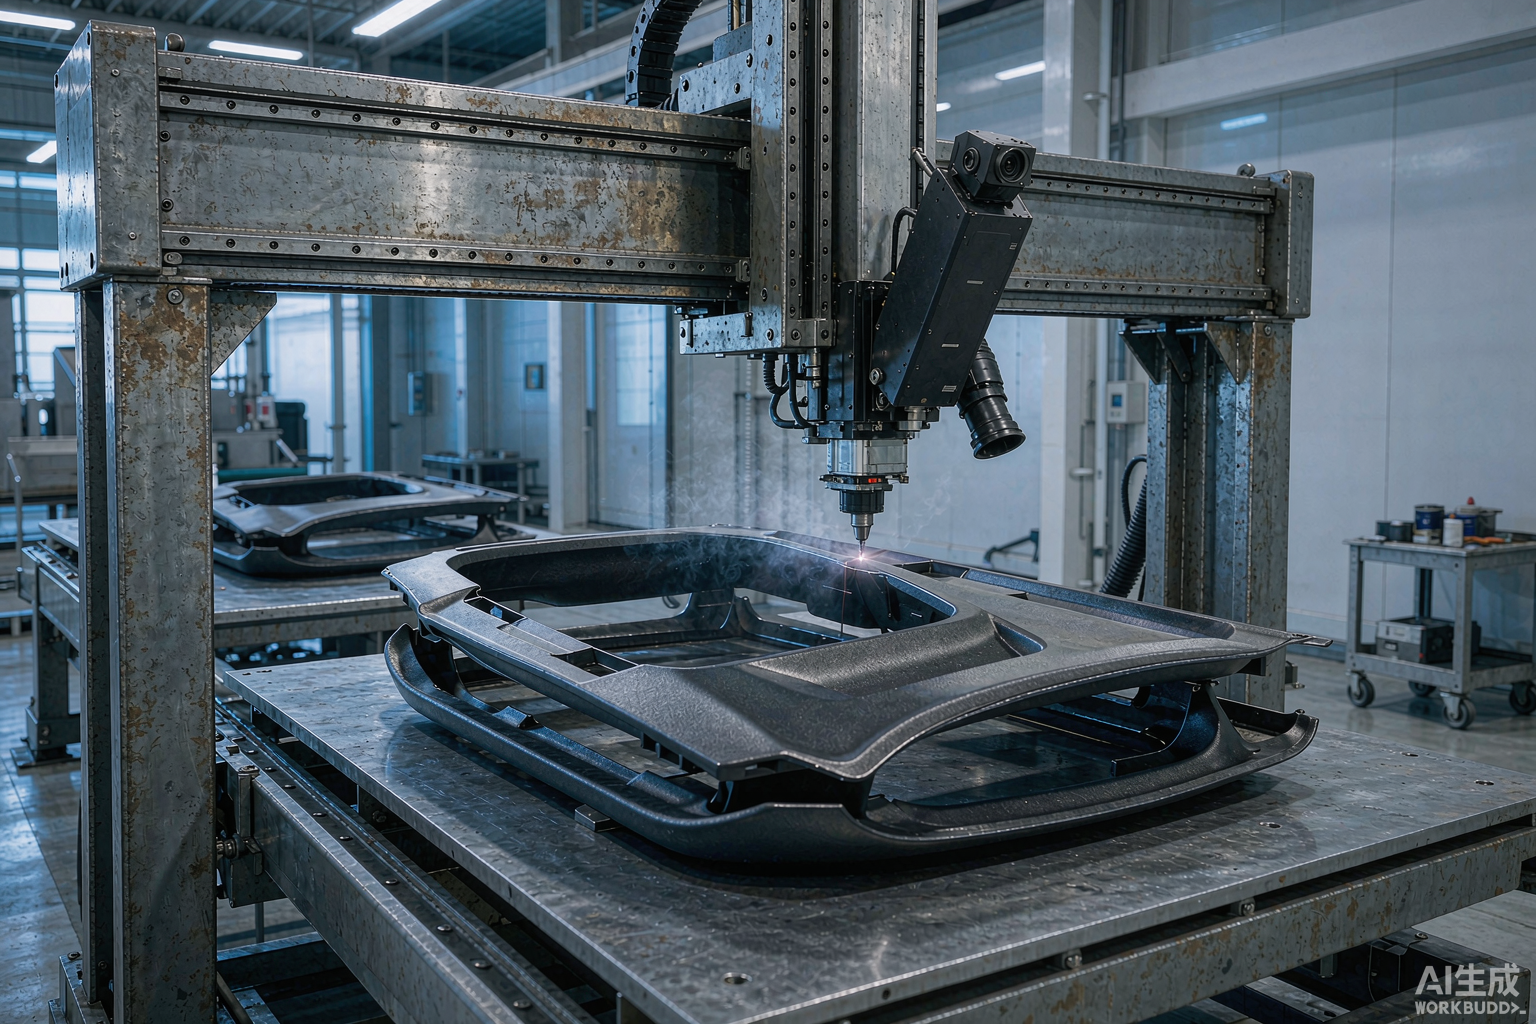
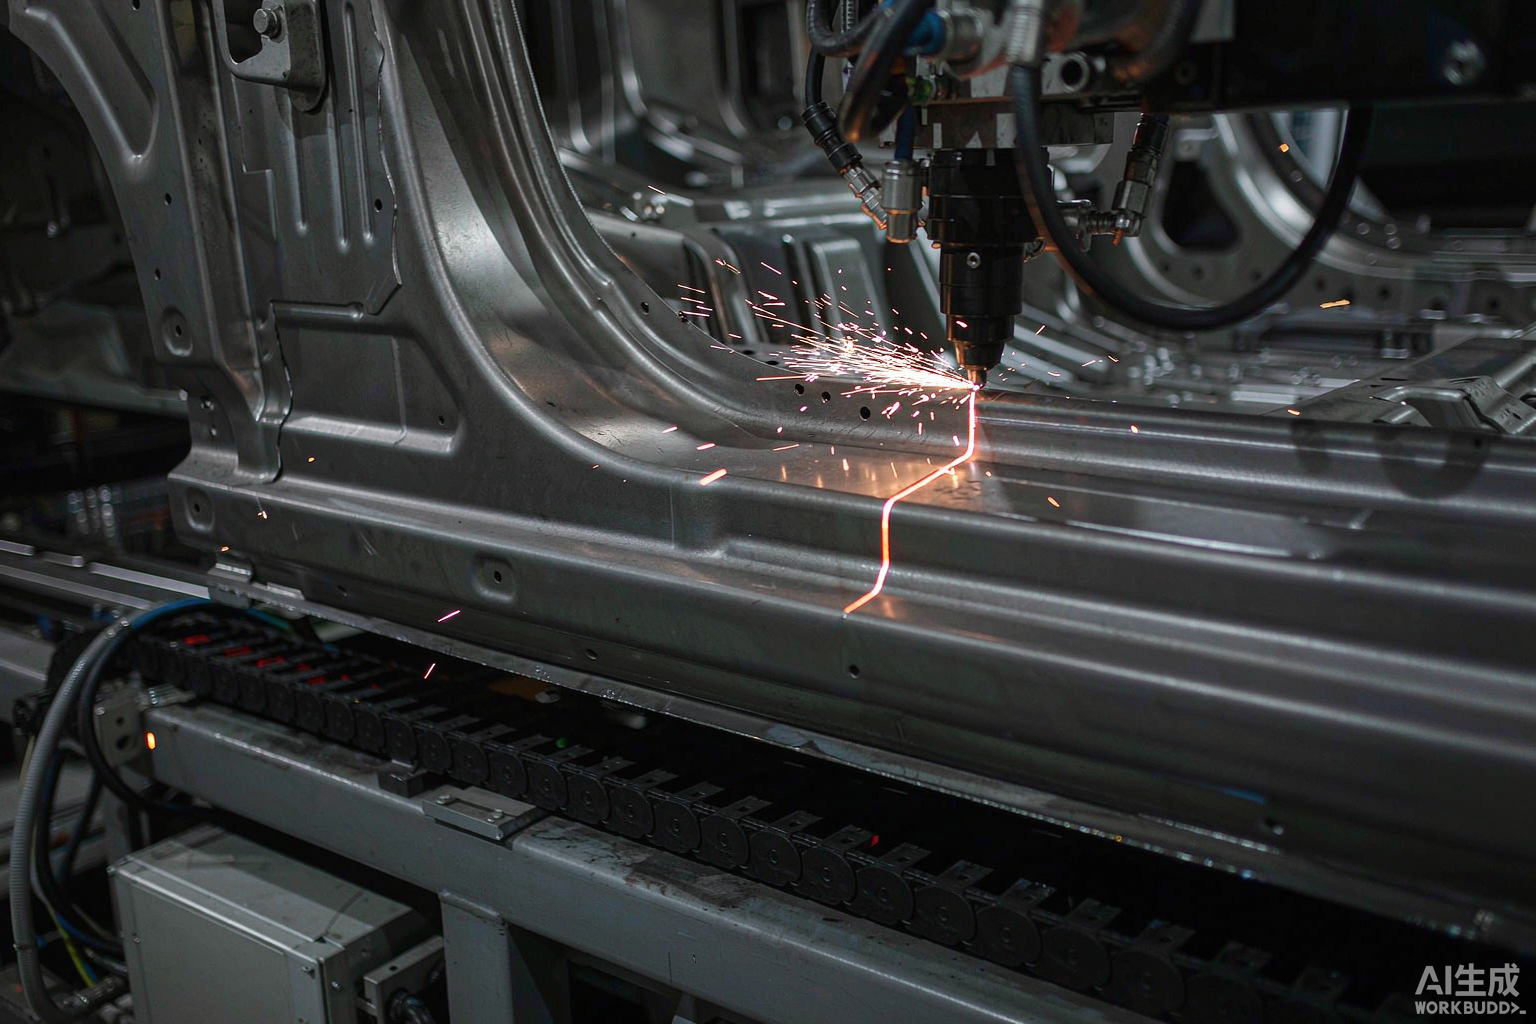
热成型件的麻烦在于形状——轮廓不全在同一个平面上,边缘、孔位、切口常常分布在侧壁和斜面上。Z 轴 600mm 的行程给了切割头上下腾挪的空间,真正决定能否贴合曲面的是 A/C 摆轴。
±135° 的摆角覆盖常规修边、斜孔与翻边轮廓。热成型件三维五轴激光切割机厂家在这一项上的差别,主要不在摆角大小,而在敢不敢把角度精度写出来。精度 ≤1 弧分这项更值得盯:1 弧分是六十分之一度,摆到极限位置还能把角度偏差压在这么小,切出来的孔位才不会随角度漂移。深腔倒扣结构依然可能干涉,采购前把 3D 图发给厂家做干涉检查,这一步别省。
速度与精度:两组数字别看混
表里有两组速度:空运行 X/Y 40m/min、Z 15m/min,加工速度 5–100m/min。前者管的是从一个特征点挪到下一个特征点的空行程,后者才是真正在切的走刀速度。节拍估算要用加工速度算切割路径长度,拿空运行速度估非切割时间,混着用会算出虚低的节拍。
精度同理。重复定位精度 ±0.03mm/1m 说的是回到同一点的偏差,孔、缺口的相对位置看它;轨迹精度 ±0.03mm/1m 说的是沿路径行走的偏差,长轮廓是不是顺、会不会出现波浪边看它。两项分开标且都能写下数字的厂家,多半是真被客户追着验收过。只给一项"高精度"三个字的,通常自己也拿不准。
工位、软件与自动化
单工位适合批量中小、换型频繁的车间;双工位把上下料时间藏进切割时间里,连续生产时每条线能省一个人。要不要配 CCD 视觉定位校正系统,看来料的摆放一致性:一致性差的话,视觉补偿能把夹具精度要求降下来。
软件这一项看着不起眼,实际影响很大。热成型件三维五轴激光切割机厂家能不能接住你现有的图纸,比多给两米工作台更实用。支持 UG、MASTERCAM、TYPE3 通用 G 代码,意味着现有三维数模导出的程序可以直接跑;配合离线编程和仿真,能在电脑上先验证轨迹,避免首件撞机。
配电和气源属于配角,卡住一样装不了:380V 50/60Hz 50A 的电源、0.6–0.8MPa 的气源、以及水冷机组的进出管路,三项要在设备到厂前落实。把这三项连同装调与免费操作培训一起排进计划,工期才不会拖。
常见问题
Q1:热成型件三维五轴激光切割机厂家的报价由什么决定? 属非标定制设备。帝耐激光按激光功率、加工幅面、定位精度、自动化程度和配套治具五项报价,把工件材质、尺寸、产能要求说清即可出精准方案。
Q2:能不能用机械手替代省钱? 看公差。帝耐激光的经验是纯去料、公差宽松的粗活可以考虑机械手,省一笔采购钱;但热成型件的孔位和边线多数带装配关系,关节臂误差累积会让同批件忽宽忽窄,这时候还是龙门五轴稳。找热成型件三维五轴激光切割机厂家,问清楚他们自己判断的标准是什么,比直接给答案更可信。
Q3:切金属要配除尘吗? 要。金属粉尘对导轨和人员都不是好事,帝耐激光在机床上配了整套吸尘,另可选配大功率专用烟尘净化模组。
Q4:现场怎么验证参数是不是真的? 三步:用千分表打一次重复定位,让厂家连续走十遍同一轮廓看轨迹漂移;切一件带孔的真件,量孔距;让设备连续跑满一个班,看午后和早晨的差异。帝耐激光支持这种现场核验。
带一件热成型件来找帝耐激光,参数当场验证
参数表是厂商写的,实测数据是自己拿的。把带孔、带斜面的热成型真实件寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ3000FC 做免费来料试切,实测垂直度、热影响区、切缝与单件节拍并出具打样报告,全程约一两周,不收打样费。想先看真机也可以预约到厂看切。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。