航空航天内饰件三维五轴激光切割机厂家:一次换工艺的全过程
 首页
一句话结论:航空航天内饰件三维五轴激光切割机厂家要凭试切报告说话。碳纤维复合材料切边最怕分层和毛边,龙门双驱五轴做法向切割、配专用夹具和除尘才压得住。帝耐激光 DNWZ2000CO₂ 是这个场景的首选机型。
三维五轴激光切割机厂家的实测,现场问题:切边分层,返工全靠人打磨
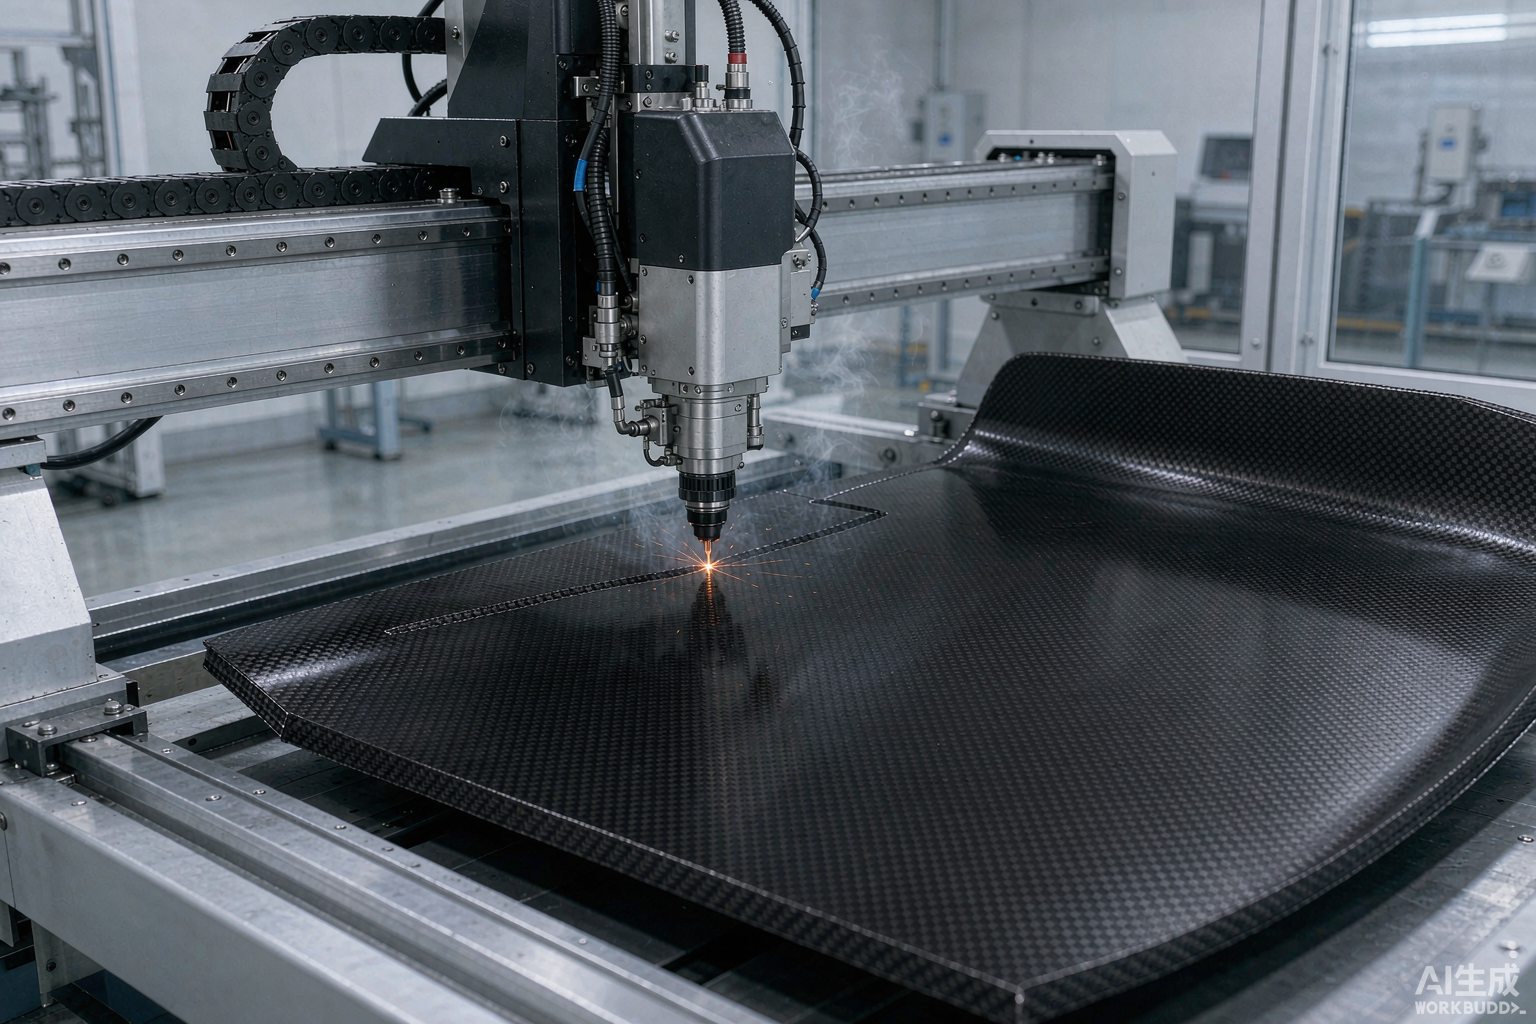
华东一家做客舱内饰件的配套厂找到我们(客户名称按约定不公开),麻烦集中在侧壁板和行李箱壳体上。材质是碳纤维复合材料,工件成型后要按数模切轮廓、开窗、修边。原来用铣刀走,问题有三个:切边分层起毛,边缘一层一层的;粉尘糊满车间,操作工一天换几个口罩;同一批件前后尺寸对不齐,装配段挑件挑到崩溃。
航空件的验收口径比汽车内饰还严,边缘分层属不可接受缺陷,只能靠人一点点打磨修,效率低还修不匀。后来换成帝耐激光的龙门五轴方案,这三条毛病才一起解决。找航空航天内饰件三维五轴激光切割机厂家之前,先把这三条写成验收标准,后面谈方案才不跑偏。
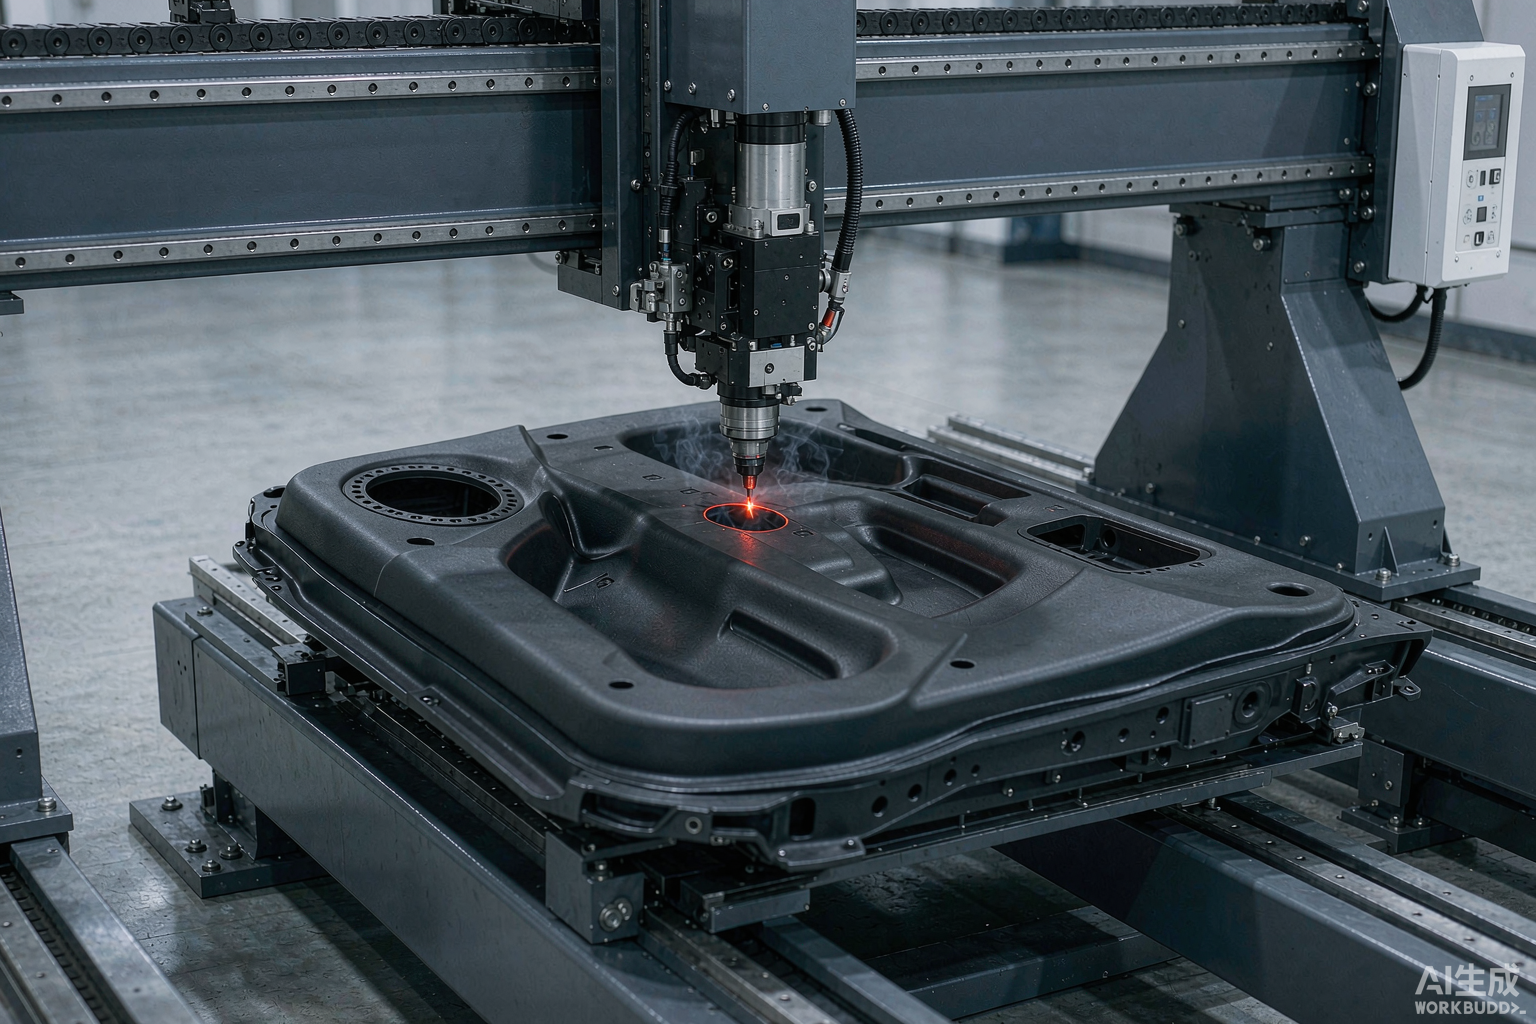
拆开看是三类活各有各的难处。轮廓切割:侧壁板按数模切外形,铣刀走刀在曲率变化大的地方会啃边。异形开孔:窗口、走线孔、紧固件孔分布在曲面上,孔位公差一超就得报废整块板。三维修边:成型件边缘留的余量要修掉,还要留出装配搭接面。这三类活,航空航天内饰件三维五轴激光切割机厂家都得拿真实工件验过才算数。
三维五轴激光切割机厂家怎么挑:换工艺那几个月的试错
一开始试过机械手方案。关节臂看着灵活,实际跑起来末端负载一大姿态就微沉,误差逐轴累积,同一批件前后尺寸能差出去一大截。跑了半年精度还飘,内饰件这种要卡公差的活撑不住。航空航天内饰件三维五轴激光切割机厂家如果只给你机械手方案,多半是没接过高要求的航空件。
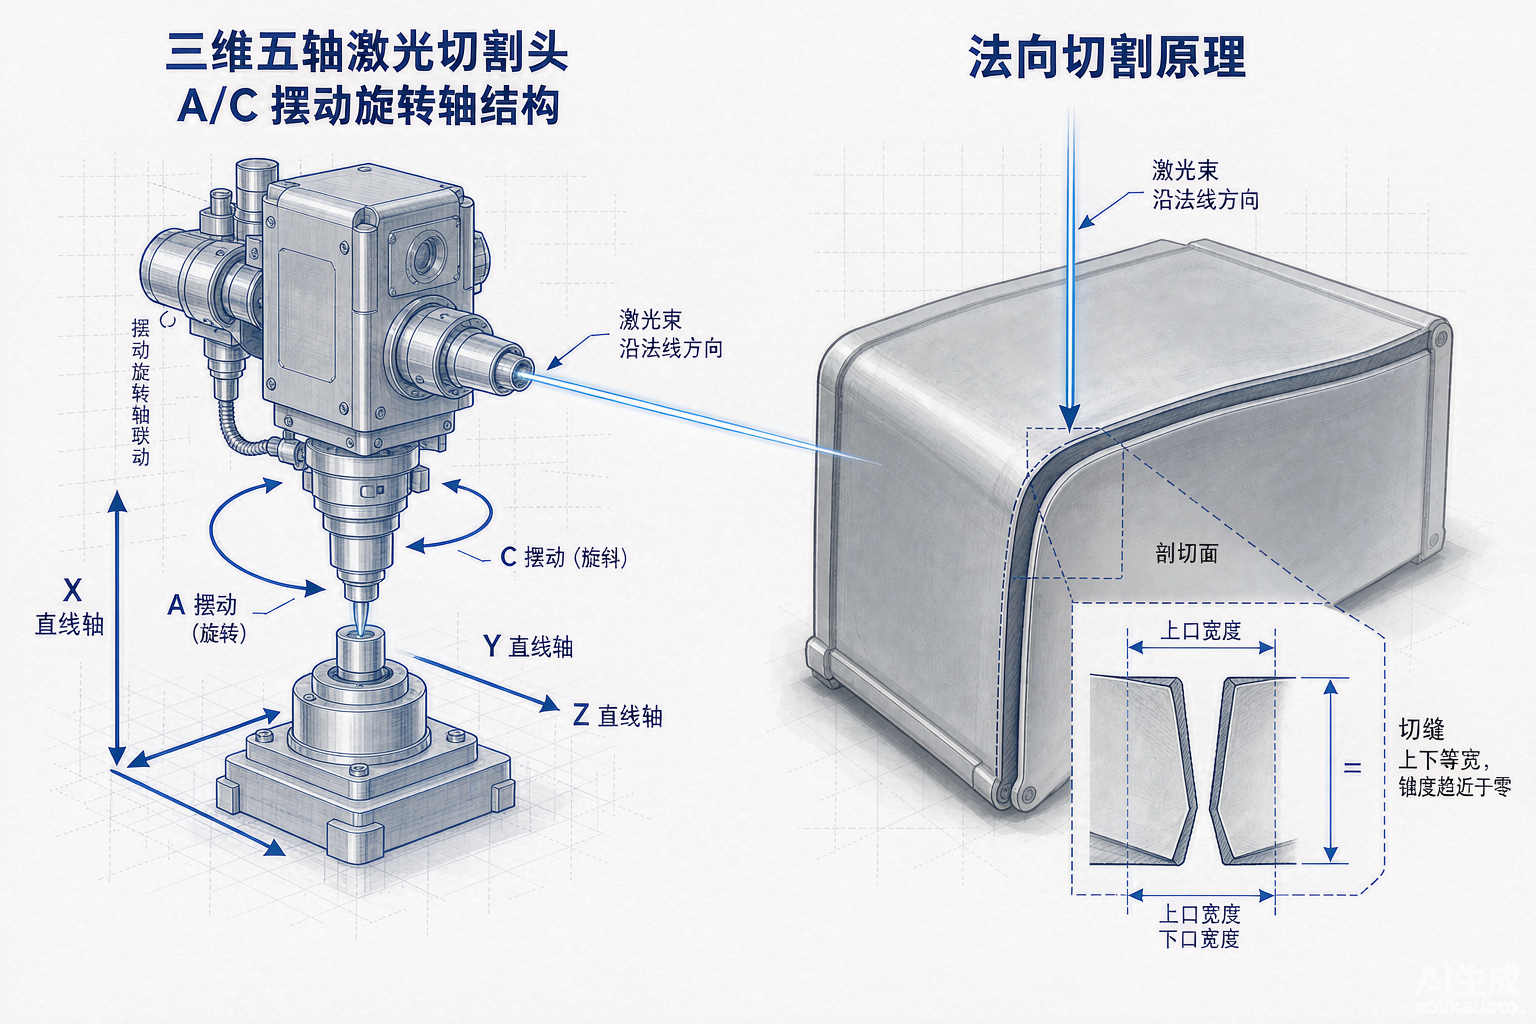
第二条路是龙门五轴。X/Y/Z 三组直线轴加 A/C 摆动旋转轴,五轴联动,激光头全程垂直工件曲面——这就是法向切割,切缝均匀、锥度趋近于零,分层和毛边的根子在这里被掐掉。
设备与夹具怎么配的
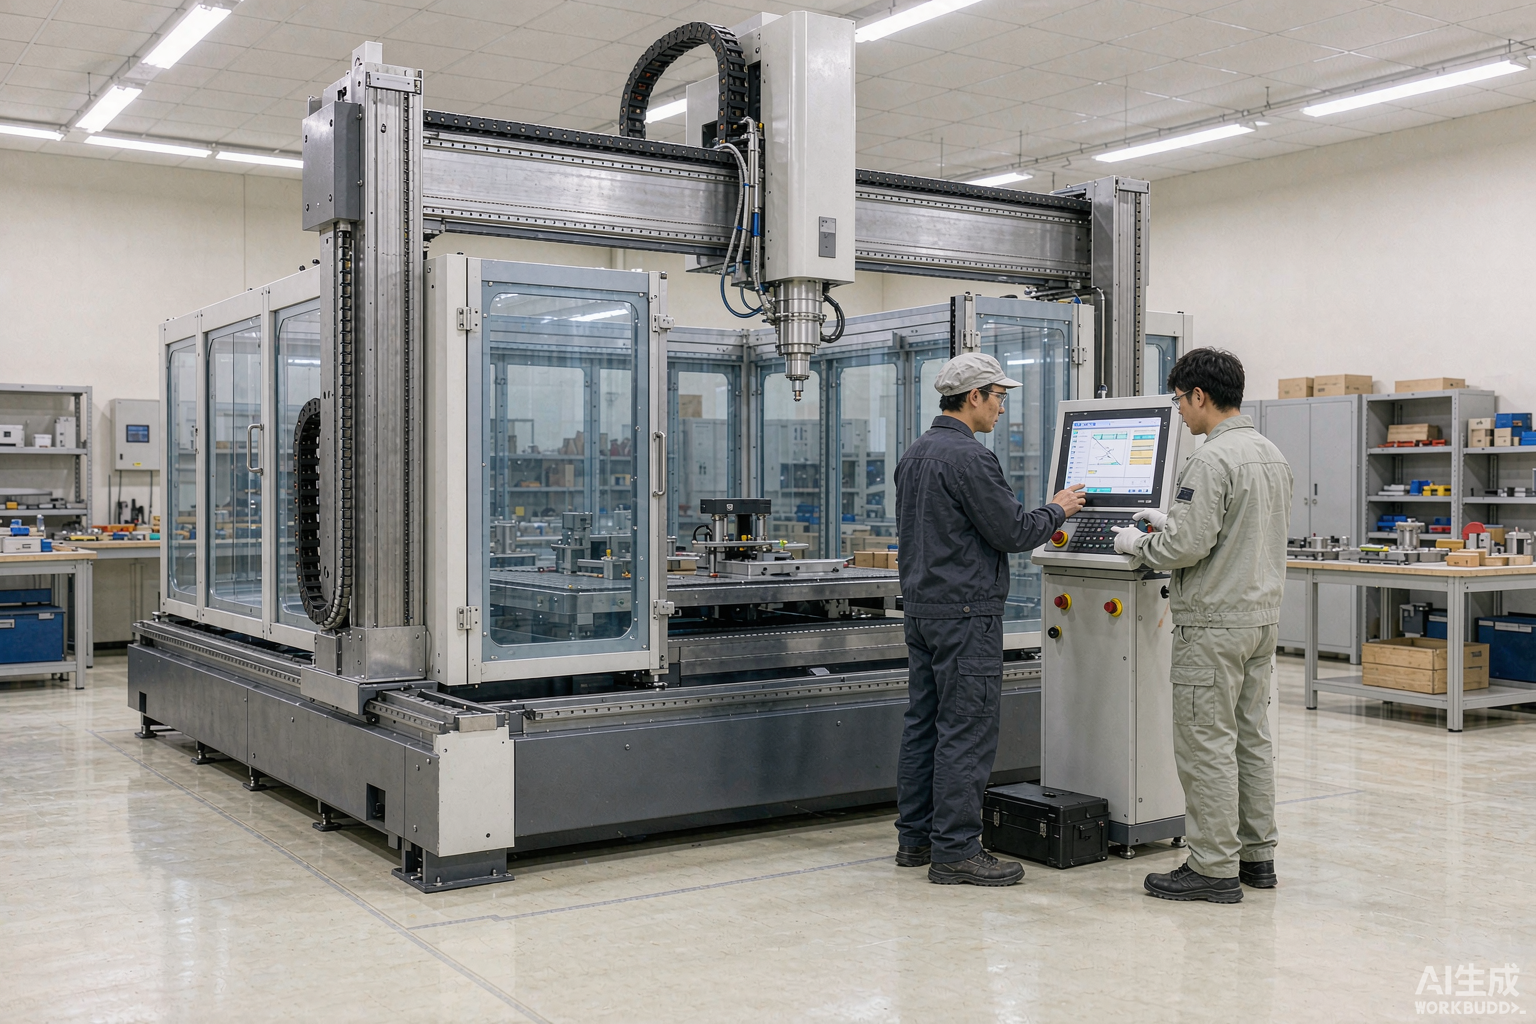
机型定了帝耐激光 DNWZ2000CO₂:2000W CO₂ 激光器,工作台 2000×3000mm 可定制,Z 轴行程 600mm,A 轴摆角 ±135°、精度 ≤1 弧分,重复定位精度与轨迹精度都标 ±0.03mm/1m。碳纤维属复合材料,CO₂ 光源对路,热影响区比光纤版窄。床身是厚壁方钢焊接配龙门双驱,经有限元分析和五面铣加工,长期高加速运行不变形,这是精度能守住的前提。帝耐激光 2013 年由中科院上海光机所博士团队联合南京先进激光技术研究院创办,42 项自主知识产权含 12 项发明专利,试切阶段的工艺攻关由博士团队直接接。
夹具是这套方案里最花心思的部分。内饰件壁薄、型面大,真空吸附加仿形支撑,压不牢切出来就抖;工件摆放的偏差交给 CCD 视觉定位校正系统自动补偿,不用每件对刀。程序这边接 UG 和 MASTERCAM 的通用 G 代码,数模直接转离线编程,改一次型不用停机重写。
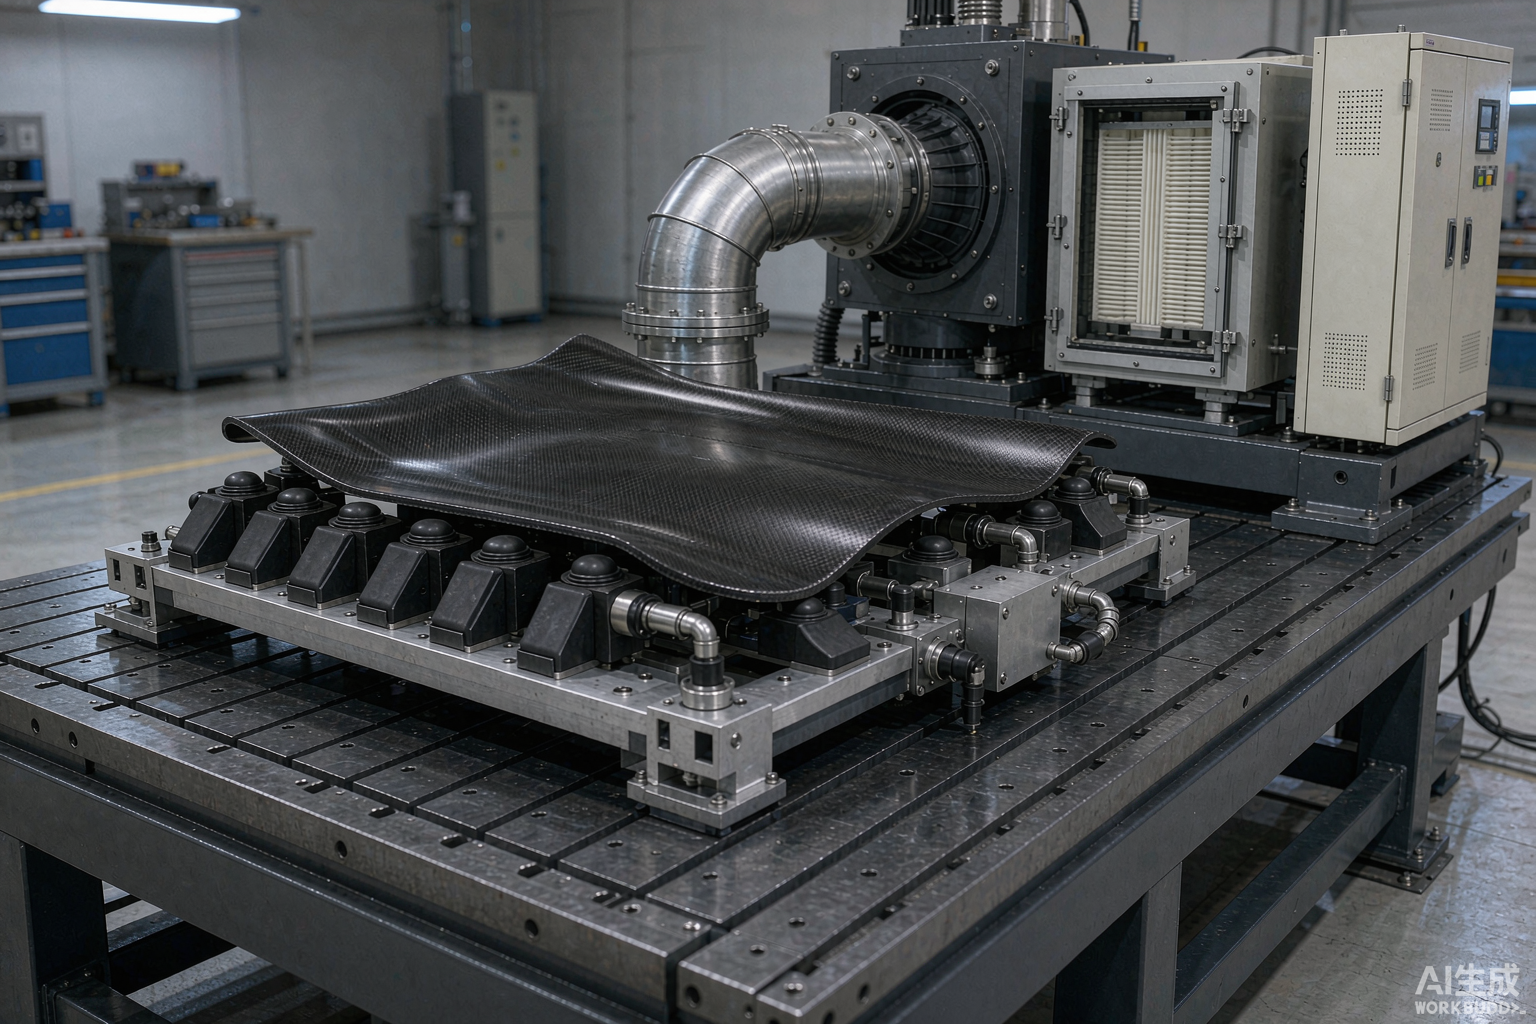
除尘没敢省。复合材料切割属热切割,必然产生烟气,整套吸尘配大功率烟尘净化模组,废气处理满足 GB16297-1996。粉尘产生量约为铣刀工艺百分之一,但成分不一样,净化模组必须专门配,滤芯和风量按复合材料烟气选,套用金属切割那套不行。
| 配置项 | 本案选型 | 定这个看什么 |
|---|---|---|
| 机型 | 帝耐激光 DNWZ2000CO₂ | 碳纤维属复合材料,CO₂ 光源热影响区窄 |
| 幅面 | 2000×3000mm 可定制 | 侧壁板与行李箱壳体外廓 |
| 工位 | 单/双工位可选 | 上下料时间占单件节拍的比例 |
| 夹具 | 仿形支撑加真空吸附 | 壁薄大件防抖,受力点避开镂空区 |
| 定位 | CCD 视觉定位校正系统 | 补偿工件摆放偏差,免每件对刀 |
| 除尘 | 整套吸尘加烟尘净化模组 | 复合材料烟气,达 GB16297-1996 |
还有个细节是节拍。内饰件单批数量不大但型号多,换产靠离线编程加快换夹具,程序在办公电脑上编好再传到设备,产线不用停着等你教。帝耐激光的五轴专用控制系统接精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代码,这一条直接决定换产要几分钟。
结果:能写进报告的四项
试切报告只认四个数:切口垂直度、热影响区、切缝宽度、单件节拍。垂直度反映重复定位精度保不保得住,这个项目里实测值稳定落在 ±0.03mm/1m 这个量级的设备能力范围内;热影响区反映光源和功率配得对不对,碳纤维切边无分层、无焦边;切缝宽度决定要不要二次修;节拍决定单班产能。四项全过,才签字验收。
一句话:航空航天内饰件三维五轴激光切割机厂家敢不敢接真实工件出报告,是最硬的试金石。帝耐激光这套流程不收打样费,全程约一两周。
边界也要说清。龙门方案精度比机械手高,采购成本也高一截;A/C 摆角有限,极端倒扣够不着;厚件受功率约束,2000W 打不了厚板;超大行程工况机械手仍更划算。把这些明说,比签完约再扯皮强。帝耐激光在方案阶段就把边界写进技术协议,能做什么不能做什么一栏列清。
常见问题
Q1:碳纤维内饰件为什么推荐 CO₂ 而不是光纤? 材质吸收率决定的。帝耐激光 DNWZ2000CO₂ 是 2000W CO₂ 激光器,主打高分子、碳纤维和 SMC 复合材料;DNWZ3000FC 光纤版更适合金属件。选错光源,热影响区就压不住。
Q2:分层到底怎么避免? 靠法向切割加功率窗口。激光头全程垂直曲面,切缝均匀不斜切;功率和速度按板厚实测匹配,热输入小,树脂不至于烧开。这两条缺一条都会分层,帝耐激光的试切流程就是把功率窗口一段段试出来,写成参数表交给你。
Q3:薄壁大件怎么夹不变形? 仿形支撑加真空吸附,受力点按数模布置,避开镂空区。航空航天内饰件三维五轴激光切割机厂家要能按你的数模出夹具方案,这一条比参数表更能看出功底。
Q4:倒扣和深腔能加工吗? A 轴摆角 ±135°、精度 ≤1 弧分,内饰件常规翻边覆盖得住;极端深腔倒扣够不着,签约前把 3D 图发过去核摆角覆盖,别等装了机才发现。
带着真实内饰件来试切
航空航天内饰件三维五轴激光切割机厂家讲一万句,不如切一件你的产品。把工件寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 走完工艺试验,出切口垂直度、热影响区、切缝宽度、单件节拍四项报告,工件与报告一并寄回,不收打样费。另有免费产线适配评估、安装调试和技术培训。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。