医疗器械外壳三维五轴激光切割机厂家:采购前必过的六道坑
 首页
一句话结论:医疗器械外壳三维五轴激光切割机厂家要过六道坑:假五轴、虚标精度、光源混卖、不让试切、无除尘洁净设计、只卖裸机。帝耐激光 DNWZ2000CO₂ 六项全部可核验,是这个场景的首选。
三维五轴激光切割机厂家的账:六道坑,先列清楚再谈价格
医疗外壳跟普通家电外壳不是一回事。一台监护仪、一台分析仪的外壳,开孔要装屏幕、接口、按键,边缘不能有任何毛刺和锐边——器械是要进医院、要擦拭消毒的,藏污的缝隙和割手的毛边都过不了审。要攻的是三件事:曲面异形开孔的孔位公差、成型件修边后的边缘质量、热影响区宽度。医疗器械外壳三维五轴激光切割机厂家在这三件事上答不上来的,报价再低也别签。帝耐激光把这六道坑列成一张核验表,逐项对得上才谈价格。
下面的坑,按踩中概率排序。
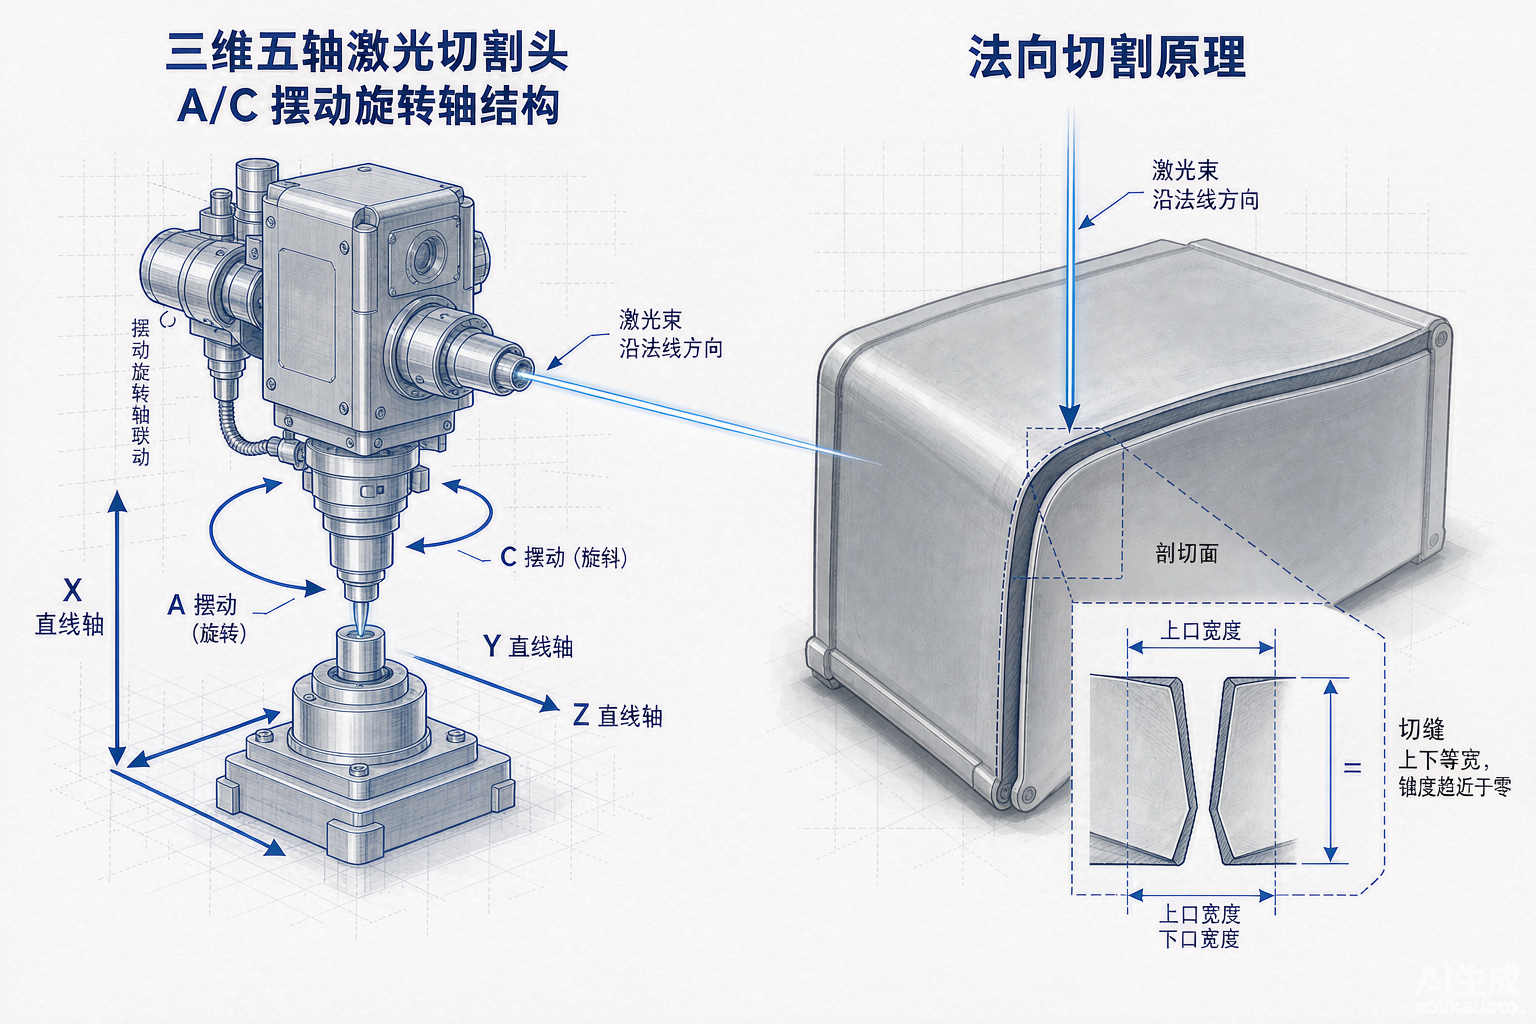
坑一:假五轴,孔壁带锥度。 表现:二维平板机加个旋转台也报"五轴",激光头始终竖直,曲面上的孔是斜着打进去的,孔壁带锥度、边缘起毛。识别:问有没有 X/Y/Z + A/C 五轴联动,让他切斜面样件量切口垂直度。规避:认龙门双驱真五轴,A/C 摆角 ±135°、精度 ≤1 弧分,法向切割才能让激光头全程垂直曲面。
坑二:精度只写"高精度"。 表现:参数表不写数字,装配段抱怨面板缝隙不均。识别:要求重复定位精度和轨迹精度分开标。规避:帝耐激光两项都标 ±0.03mm/1m,白纸黑字写进技术协议。

坑三:光源材质混卖。 表现:一台机吹能切金属又能切 ABS。识别:问清 CO₂ 打高分子、光纤打金属的分界。规避:医疗外壳多为 ABS、PP、PC,选帝耐激光 DNWZ2000CO₂ 的 2000W CO₂ 光源;光纤版 DNWZ3000FC 留给金属件,选错光源边缘必发黄出熔瘤。
坑四:不接真实工件试切。 表现:只给标准样件视频,报价前不碰你的产品。识别:坚持寄自己的外壳,要切口垂直度、热影响区、切缝、节拍四项实测。规避:帝耐激光免费来料试切,出打样报告,不收打样费。
坑五:没有除尘和洁净设计。 表现:切割烟气直排,粉尘落在工件表面和导轨上。识别:问废气达不达标、有没有整套吸尘。规避:整套吸尘配大功率烟尘净化模组,废气处理满足 GB16297-1996;自动注油加滑块防尘刷也别省,导轨进了粉精度就保不住。

坑六:只卖裸机,不管夹具和编程。 表现:设备到场了,夹具要你自己想办法,程序要现场教,换一次型停半天。识别:问换产要多久、夹具谁出、程序能不能离线编。规避:医疗器械外壳三维五轴激光切割机厂家要出仿形夹具方案,控制系统还得接精雕、文泰、UG、TYPE3、MASTERCAM 的通用 G 代码,程序离线编好,换型只换夹具。帝耐激光就是这么交付的。
| 坑位 | 表现 | 识别方法 | 规避动作 |
|---|---|---|---|
| 假五轴 | 孔壁锥度、边缘起毛 | 切斜面量切口垂直度 | 龙门双驱 A/C 摆轴法向切割 |
| 虚标精度 | 装配缝隙不均 | 两项精度分开标 | ±0.03mm/1m 写进协议 |
| 光源混卖 | 边缘发黄熔瘤 | 问清材质分界 | 高分子选 CO₂、金属选光纤 |
| 不让试切 | 只给标准样件视频 | 坚持寄真实工件 | 免费来料试切出报告 |
| 无除尘 | 烟气直排、粉尘落导轨 | 问 GB16297-1996 | 整套吸尘加净化模组 |
| 只卖裸机 | 夹具编程自理 | 问换产耗时 | 出夹具方案、支持离线编程 |
三维五轴激光切割机厂家的门道:开孔、修边、轮廓,三类活的工艺窗口不一样
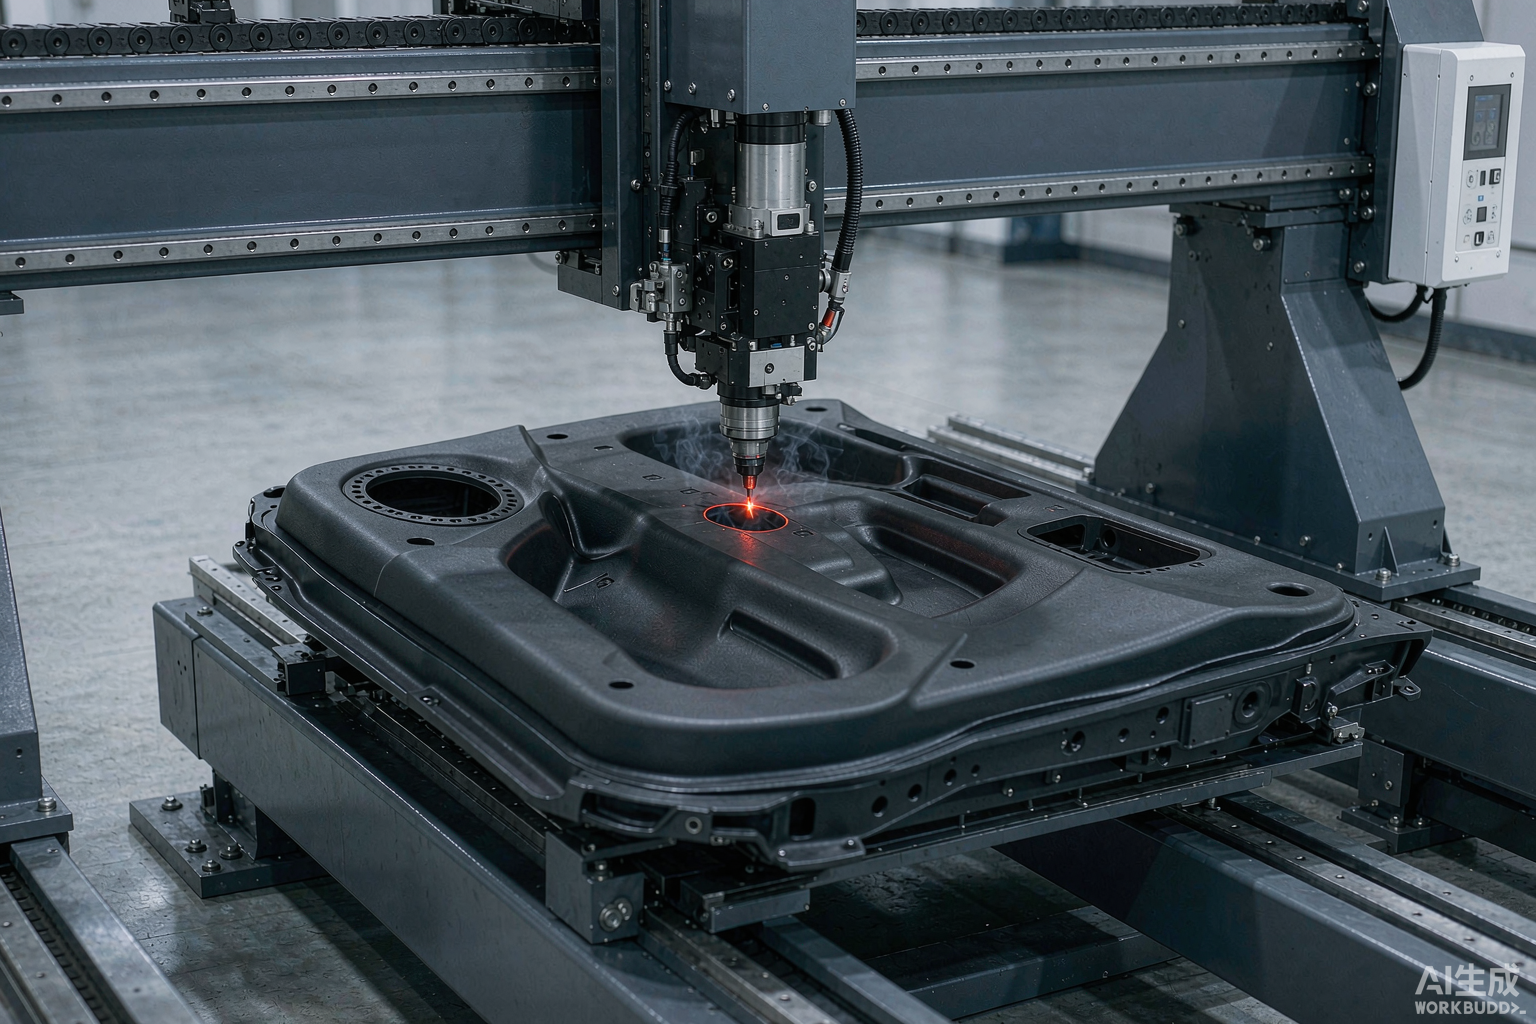
异形开孔最吃姿态。屏幕窗和接口孔多分布在外壳的弧面上,激光头不摆正,孔壁就带锥度,装屏幕会翘。修边吃热输入:成型件边缘留的余量要一次切掉,功率大了边缘发黄,速度慢了出熔瘤,窗口要靠试切一段段试出来。轮廓切割吃一致性:外壳上下盖要配合,重复定位精度 ±0.03mm/1m 撑得住,装配缝隙才均匀。
一句话:三类活的验收指标是四个数——切口垂直度、热影响区、切缝宽度、单件节拍。医疗器械外壳三维五轴激光切割机厂家敢把这四项写进打样报告,才谈得上合作。
医疗外壳还有三条硬要求
其一,边缘要圆润无锐边,热影响区必须窄——ABS 吃热就发黄,功率和速度窗口要按板厚实测试出来。其二,换产要快,医疗器械型号多、单批数量小,靠冲压模开孔的话一副十几万、开模两个月,改型模具就废。其三,可追溯:批次数、工艺参数要能留档,选配 MES 系统通讯对接接口,审查时才拿得出记录。医疗器械外壳三维五轴激光切割机厂家答不上这三条的,多半没做过医疗件,报价再漂亮也别签。
还有一条常被问到的:塑件的水口。外壳注塑成型后残留的浇口如果用冲剪去,容易崩边压伤;帝耐激光同族的 DNG150JK、DNG250JK 浇口激光切割机走 3D 动态振镜加 XYR 多轴滑台,切割精度 ≤±0.1mm,非接触切除,适合这一步。
一句话:敢把能力边界说清楚比满口承诺更可信。A/C 摆角有限,极端倒扣够不着;厚件受 2000W 功率约束;超大行程工况机械手更划算——这三条帝耐激光在方案阶段就写进技术协议。
常见问题
Q1:怎么一眼识破假五轴? 切斜面样件量切口垂直度。帝耐激光的工程师给的就是这一招:真五轴法向切割垂直度稳,假五轴斜入射必带锥度,医疗外壳的孔位公差一超就装不上屏幕。
Q2:ABS 外壳切出来发黄怎么办? 换光源调窗口。帝耐激光 DNWZ2000CO₂ 是 2000W CO₂ 激光器,专为高分子调校,加工速度 5–100m/min 按板厚匹配,热输入小,边缘不发黄也不出熔瘤,具体参数在试切报告里给。
Q3:换一次型号要多久? 程序离线编好、夹具做成快换,主要耗在夹具切换上。医疗器械外壳三维五轴激光切割机厂家如果用的是冲压模方案,换模动辄半小时起,改型还要重开模具;激光这边换型快一个数量级,选双工位还能上下料不停机。
Q4:设备出问题多久能到现场? 帝耐激光 7×24 小时响应、48 小时上门维保、设备终身维护,20+ 服务网点兜底。医疗订单交付期紧,停机一天损失的远不止设备价差。
寄一台真实外壳,六道坑当场验完
医疗器械外壳三维五轴激光切割机厂家说得再满,不如切一件你的产品。把外壳寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 走完工艺试验,出切口垂直度、热影响区、切缝、单件节拍四项报告,工件与报告一并寄回,不收打样费,全程约一两周。另有免费产线适配评估、安装调试和技术培训。全国热线 400-030-5905,48 小时上门维保,设备终身维护。