箱包外壳三维五轴激光切割机厂家:五轴到底在动什么
 首页
一句话结论:箱包外壳三维五轴激光切割机厂家的技术底子,看 A/C 摆轴和法向切割。硬箱壳的锁孔、拉杆孔都在曲面上,激光头必须全程垂直。帝耐激光 DNWZ2000CO₂ 重复定位精度 ±0.03mm/1m,是箱包行业的首选机型。
三维五轴激光切割机厂家的门道:五轴多了哪两轴,先搞明白
普通三维切割机只有 X/Y/Z 三个直线轴,像一台只能上下前后左右走的机床。箱包外壳是曲面,激光头竖着切,遇到弧面就是斜着扎进去,孔壁带锥度、边缘起毛。
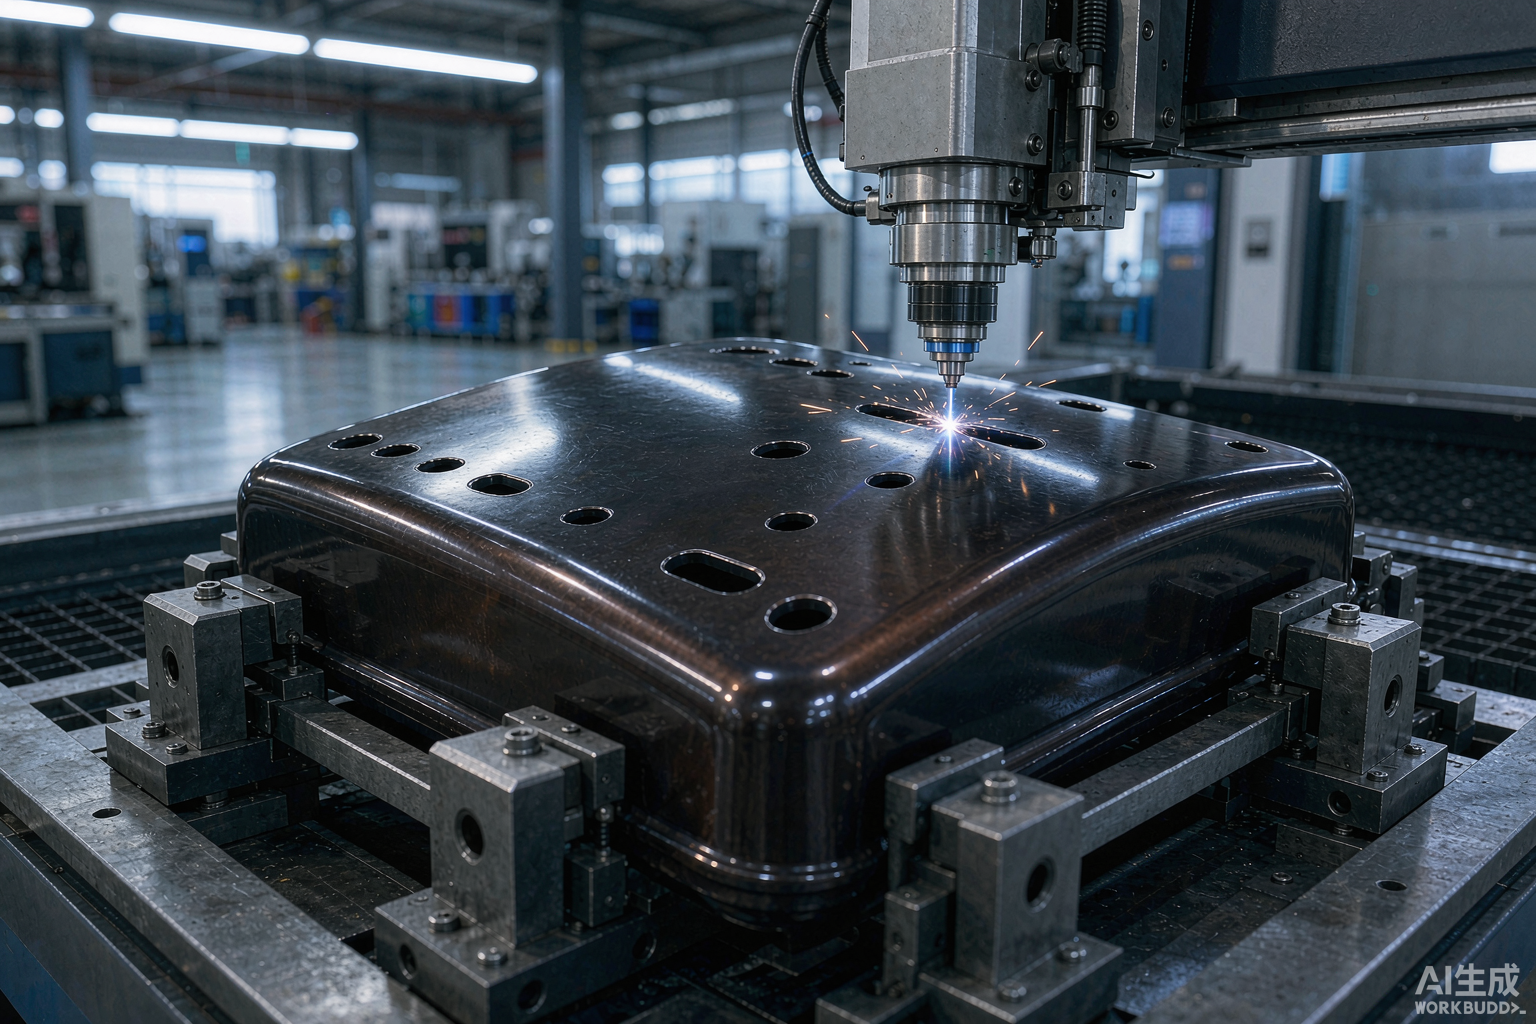
五轴是在 X/Y/Z 之外再加 A/C 两个摆动旋转轴,五个轴联动。打个比方:X/Y/Z 是你的手臂,能把切割头送到工件上方任意位置;A/C 是你的手腕,负责让切割头随时摆正角度。手臂管位置,手腕管姿态,合起来才能做到激光头全程垂直工件表面——这叫法向切割。
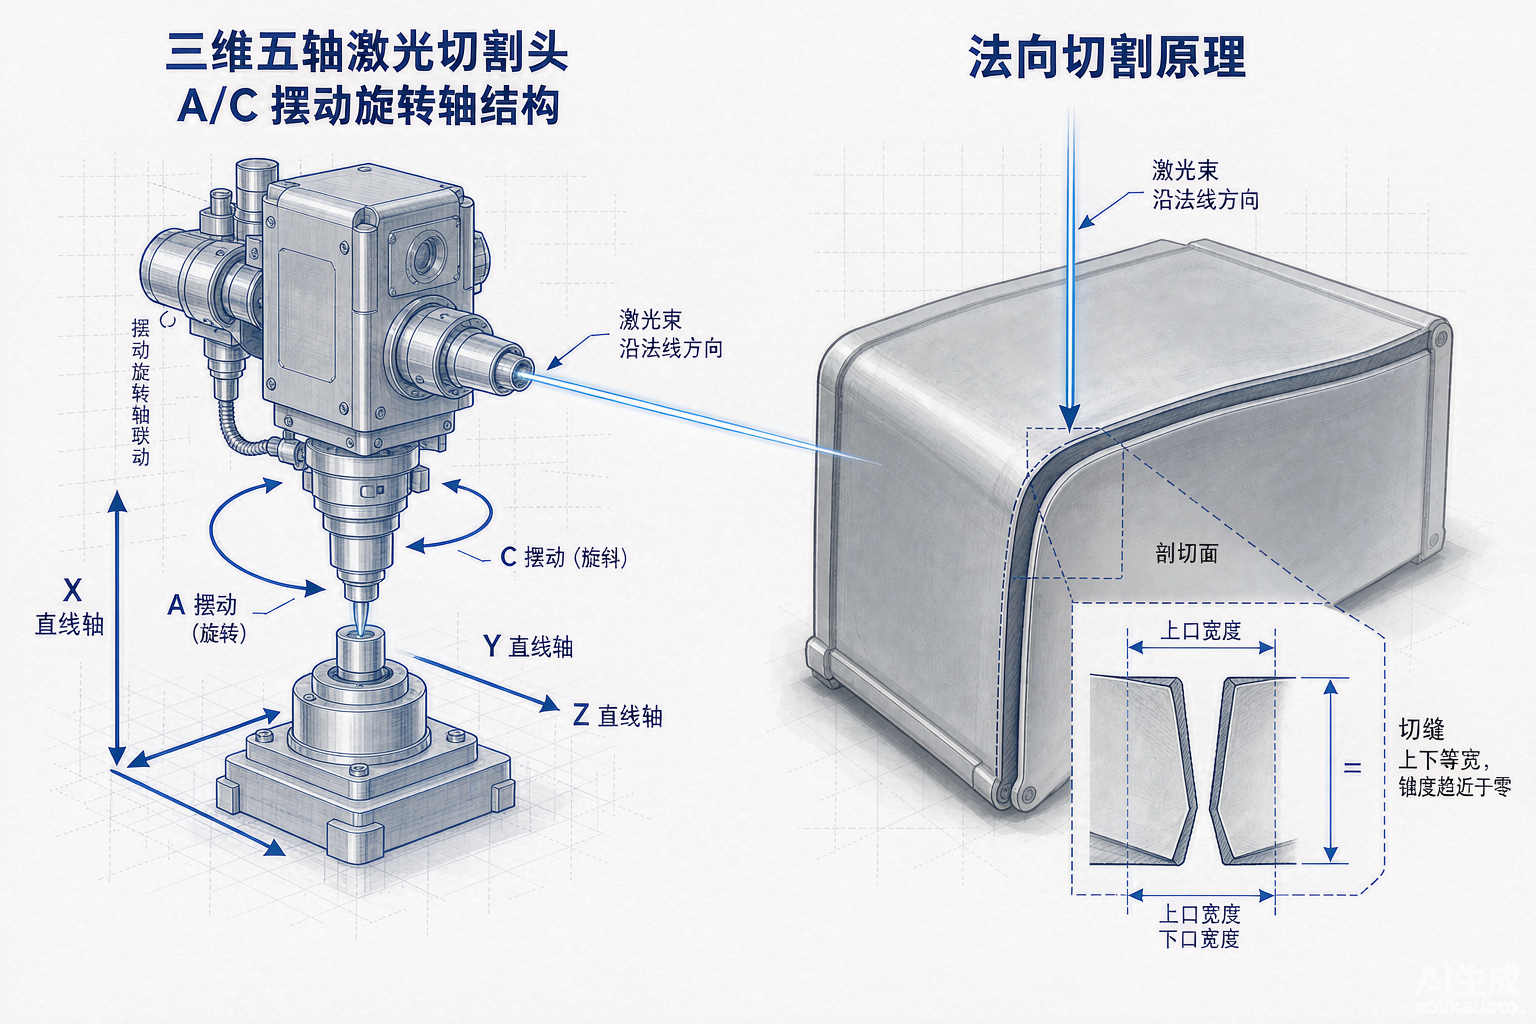
箱包外壳三维五轴激光切割机厂家如果只给你看轴数,不给你看摆角和姿态控制,那多半是平板机加个转台的凑数方案。帝耐激光 DNWZ 系列是标准龙门双驱,X/Y/Z 加 A/C 五轴联动,摆角和精度都写在参数表上。
三维五轴激光切割机厂家的关键点,法向切割:切蛋糕为什么要垂直下刀
切蛋糕斜着下刀,切面就是斜的,奶油被推得一边厚一边薄。激光切箱壳同理:斜入射的切缝带锥度,上宽下窄,装锁具的孔就会卡;切边斜着走,铝框压上去压不严。
法向切割让激光束始终沿着曲面法线方向入射,切缝宽度上下一致、锥度趋近于零,热影响区也最窄。PC 和 ABS 这类热塑材料吃热就发白、出熔瘤,垂直入射能把热输入压到最低。这一条是五轴和假五轴的分水岭,也是箱包外壳三维五轴激光切割机厂家该被考核的第一道关。
切割速度也得跟着板厚走。DNWZ 系列加工速度 5–100m/min,薄壳可以开快,厚壳要降下来给热传导留时间,一味求快就会在切缝壁上留下熔渣。空运行 X/Y 40m/min、Z 15m/min,这部分只影响空行程,别拿它当产能指标看。
三个参数,决定切得准不准
重复定位精度说的是来回跑能不能回到同一点,帝耐激光标 ±0.03mm/1m。轨迹精度说的是走一条曲线时实际轨迹跟理论轨迹差多少,同样标 ±0.03mm/1m。两项必须分开标,只写"高精度"的别信——箱壳上一排锁孔,孔位累积误差超了,锁就装不上。
A 轴摆角决定能覆盖多大范围的斜面和倒扣,DNWZ 系列是 ±135°、精度 ≤1 弧分。箱壳的翻边、拉杆孔位的斜角通常够用,但极端深腔倒扣够不着,这个边界要在签约前用 3D 图核。
| 参数 | 帝耐激光 DNWZ2000CO₂ | 对箱包外壳意味着什么 |
|---|---|---|
| 激光功率 | 2000W CO₂ | PC/ABS 硬箱壳热影响区窄、不发白 |
| 工作台 | 2000×3000mm 可定制 | 大箱壳整件一次装夹 |
| Z 轴行程 | 600mm 可定制 | 箱壳深度方向的落差覆盖得住 |
| A 轴摆角 | ±135°,精度 ≤1 弧分 | 翻边、斜孔位覆盖 |
| 重复定位精度 | ±0.03mm/1m | 一排锁孔孔位不累积偏差 |
| 加工速度 | 5–100m/min | 按板厚调节拍,快了会熔瘤 |
箱包外壳的三类活:开孔、修边、轮廓
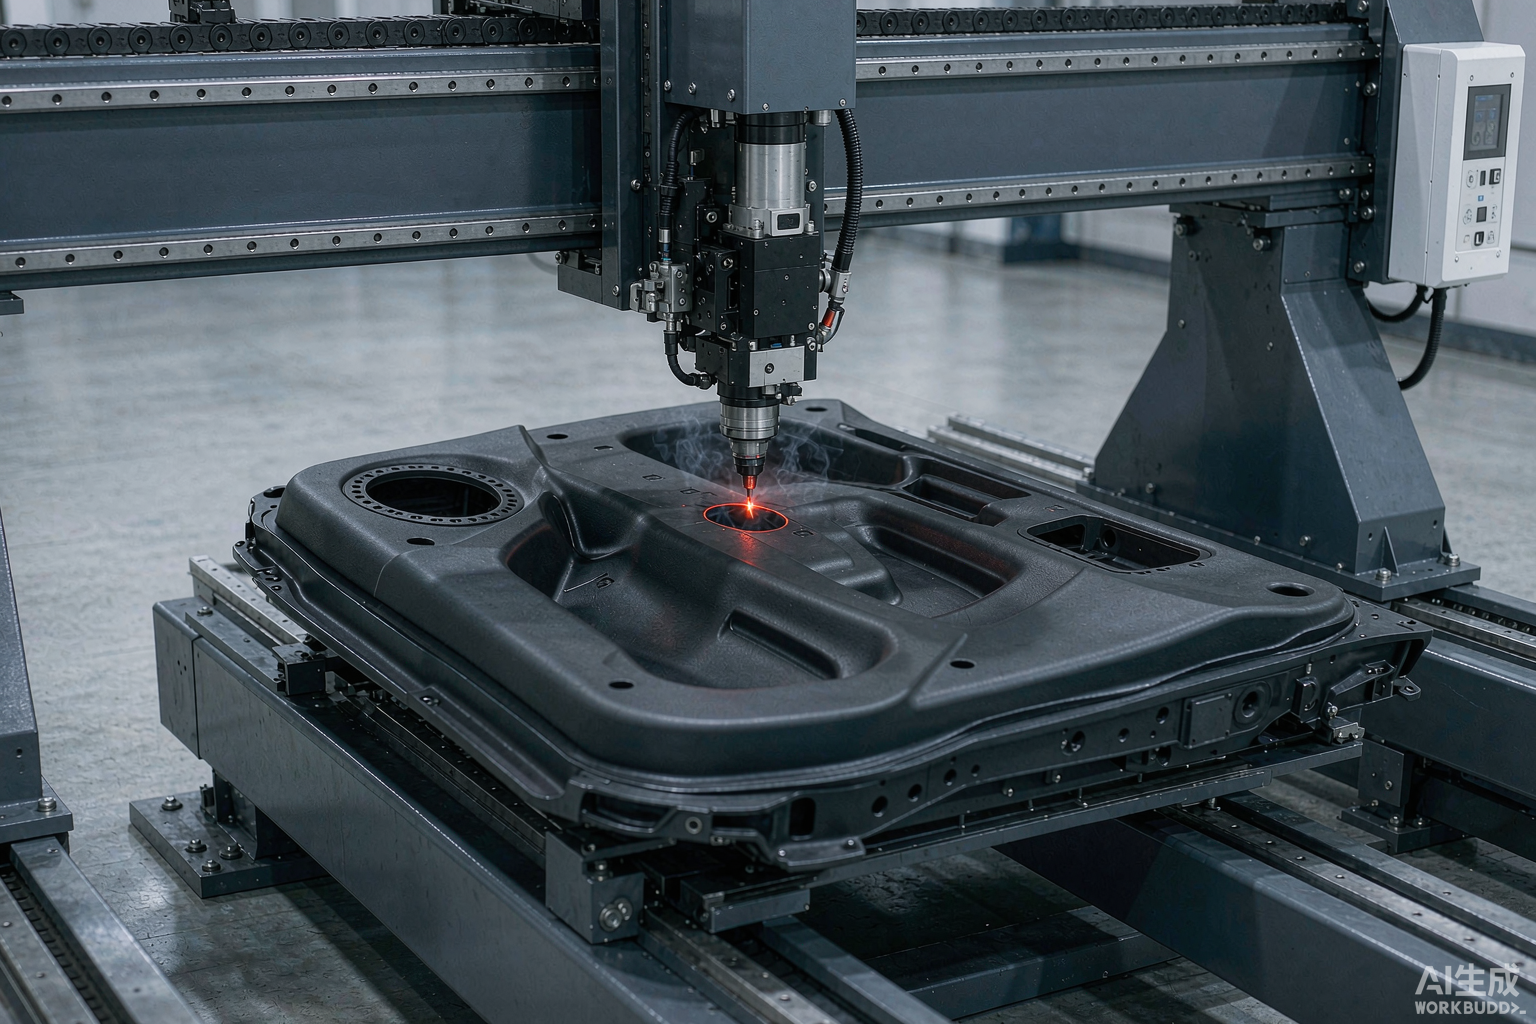
硬箱壳的孔位比想象中多:锁孔、拉杆孔、轮座孔、提手孔,全分布在箱体的曲面和翻边上,孔位公差一超锁具就装不上。修边是切掉吸塑或注塑成型后边缘的余量,靠人工修的话一批一个样。轮廓切割则是按数模切箱体外形,配合铝框的搭接面要平整。
这三类活对应三个工艺参数窗口:开孔吃姿态,修边吃热输入,轮廓吃一致性。箱包外壳三维五轴激光切割机厂家要能分别给出参数表,而不是一句"都能切"。
光源怎么选,箱包外壳用 CO₂
硬箱壳主流是 PC、ABS、PP,也有铝框箱用铝合金。CO₂ 光源打高分子对路,光纤光源打金属对路。帝耐激光两个版本分开做:DNWZ2000CO₂ 主打高分子与复合材料,DNWZ3000FC 主打金属。混着卖的厂家要警惕——一台机吹两种材质通吃,通常两种都切不好。
还有两件容易漏的事。一是除尘:热切割必然产生烟气,整套吸尘配大功率烟尘净化模组,废气处理满足 GB16297-1996,PC 烟气的味道和处理量跟金属完全不同,滤芯和风量要按高分子烟气选。二是换产:箱包型号尺寸多,靠离线编程加快换夹具,控制系统接 UG、TYPE3、MASTERCAM 的通用 G 代码,程序在办公电脑上编好再传,产线不用停着等。帝耐激光还可加选 CCD 视觉定位校正,箱壳摆放偏一点自动补偿,不用每件对刀。
落到选型,四步走完
第一步认结构,X/Y/Z + A/C 五轴联动、能法向切割。第二步认数字,两项精度分开标、摆角标度数。第三步认光源,PC/ABS 选 CO₂。第四步认试切,寄真实箱壳切一批,量切口垂直度、热影响区、切缝宽度、单件节拍四项。箱包外壳三维五轴激光切割机厂家走到第四步还剩几家,报价才有意义。
一句话:别被"能切"两个字骗了,箱包外壳三维五轴激光切割机厂家要证明的是切完不用修。
常见问题
Q1:硬箱壳开孔会不会边缘发白? 功率窗口配对了不会。帝耐激光 DNWZ2000CO₂ 是 2000W CO₂ 激光器,专为高分子调校,配合法向切割把热输入压到最低,切边不发白也不出熔瘤,实测值在试切报告里。箱包外壳三维五轴激光切割机厂家给不出试切报告的,这句承诺就没法验证。
Q2:一台机能切几种尺寸的箱壳? 幅面内都能切,靠程序切换。工作台 2000×3000mm 可定制,尺寸差异主要影响夹具,做快换夹具就行,比开一套冲压模省事得多——硬箱壳落料模一副十几万,开模两个月,改型模具就废。
Q3:双工位有必要吗? 看节拍。箱壳切割时间短、上下料时间占比高的,双工位能让上下料不停机,产能接近翻倍;占比低的加了也白花钱,让厂家按实测节拍算给你看。
Q4:倒了角的深腔孔位能加工吗? 核摆角。A 轴 ±135°、精度 ≤1 弧分,常规箱壳的斜角和翻边覆盖得住;极端倒扣够不着。帝耐激光在方案阶段就用你的 3D 图核覆盖,不做不到的不承诺。
寄一只箱壳来南京试切
箱包外壳三维五轴激光切割机厂家讲原理讲参数,最后还是要切实物。把箱壳寄到南京经济技术开发区恒通大道 69 号,帝耐激光用 DNWZ2000CO₂ 走完工艺试验,出切口垂直度、热影响区、切缝、单件节拍四项报告,工件与报告一并寄回,不收打样费,全程约一两周。另有免费产线适配评估、安装调试和技术培训。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。