




三维五轴激光切割机厂家离线编程:换产不再占机,这才是关键
 首页
一句话结论:三维五轴激光切割机厂家离线编程的核心价值,是把编程从占机调试搬到办公室完成。帝耐激光支持精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码,换产停机只剩装夹那一段。
三维五轴激光切割机厂家的选型:一个换一次型要停半天的车间
苏南有家给主机厂做内饰件的配套厂,热成型件和 SMC 玻璃钢件的三维修边一直是难点。按车间老师傅的说法,这活是三分切七分磨:冲压模修边改一次产品要等两个月开模,铣刀一天换好几把刀,最后统统用电磨收尾。产品一致性全看操作工的手稳不稳,而能干这活的人这几年越来越不好招。
这一问把采购标准整个挪了位——不再只比空跑速度,而是比换一次型停多久。三维五轴激光切割机厂家离线编程的能力,也从附属功能变成了选型的第一道门槛。
真正让厂长难受的不是加工本身,是换型。一个季度要切十几种件,每换一种就得把操作工和设备一起占掉半天,边试边改程序,头几件基本报废。废品不算钱,工时算钱,排期还得往后挪。他第一次听人提起三维五轴激光切割机厂家离线编程这个词,问得也很实在:换型的时候机器能不能不停?
三维五轴激光切割机厂家怎么挑:老办法是怎么被替掉的
第一步是把活儿全部数模化。他们的三维数模本来就在 UG 里做,顺着 UG 出五轴刀路,再把 G 代码导进控制系统。这一步的关键是通用性:精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码都能读,不用中间转换,也不存在转换丢特征的麻烦。对企业来说,原有的编程习惯不用改,人不必重新花钱培训。
第二步是把调试搬到屏幕上。刀路与工件的干涉检查、A 轴 ±135° 的摆角极限、夹具压夹点会不会挡住激光头,这些都能在离线环境里先过一遍。原来只能在机床上切坏了才发现的问题,提前摆在屏幕上解决。做完这一步,占机时间只剩下首件验证。
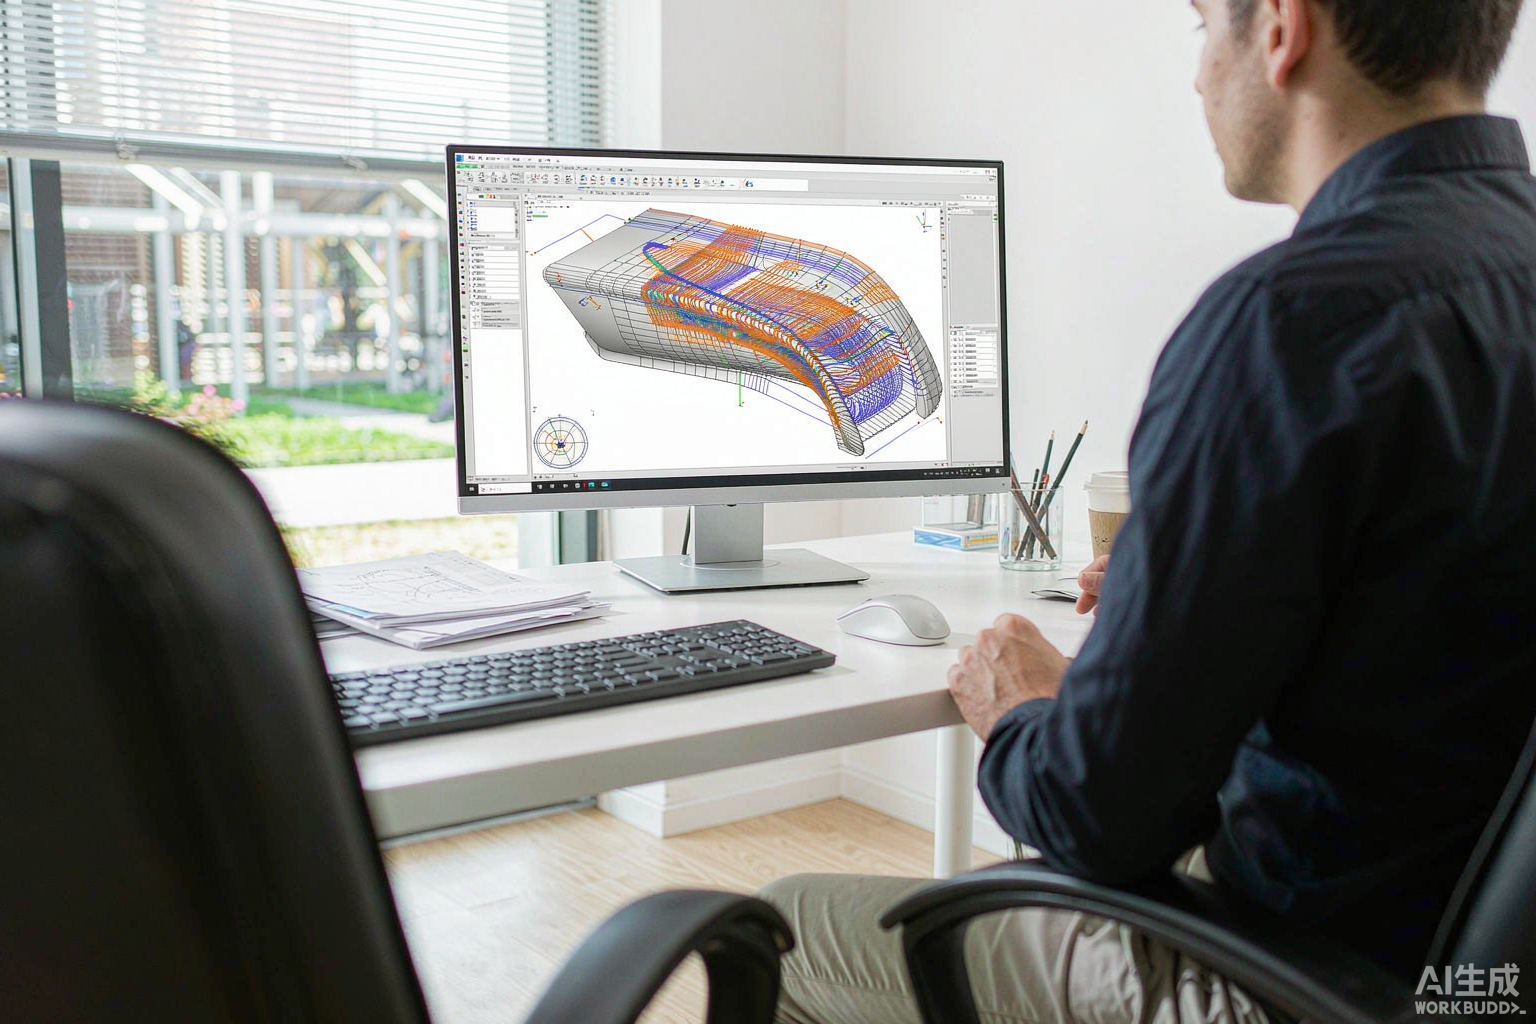
三个步骤放在一起看,占机时间被压缩到哪一步最直观:
| 步骤 | 在哪完成 | 产出 |
|---|---|---|
| 出五轴刀路 | 办公室 CAM,输出通用 G 代码 | UG、文泰、精雕、TYPE3、MASTERCAM 都能用 |
| 干涉与摆角校核 | 离线仿真环境 | 改好的轨迹,A 轴行程不超限 |
| 参数窗口确定 | 试切,用真实工件 | 该工件的工艺文件 |
| 首件验证 | 设备现场 | 切口垂直度、热影响区、切缝、节拍 |
第三步是试切定参数。三维五轴激光切割机厂家离线编程编出来的轨迹再漂亮,也得按真实工件把参数窗口试出来:功率、速度、吹气这三个值决定了切口发不发黄、有没有熔瘤、会不会分层。试完一轮,参数固化成这批工件的工艺文件,下次调用直接取用。
设备与夹具怎么配
材质先定光源。他们最后上的是帝耐激光 DNWZ2000CO₂,理由是主打高分子复合材料:2000W CO₂ 激光切 SMC 玻璃钢、碳纤维这类件比光纤稳;DNWZ3000FC 的 3000W 光纤留给后续要切的金属件。两台的分工清楚,材质混着来反而容易伤件。
幅面与工位按产量定。该机型工作台 2000×3000mm(CO₂ 版,可定制)、Z 轴行程 600mm,一次排多件;单工位和双工位出厂可选,他们产量上去了,选了双工位:一边切一边装卸,节拍叠起来。
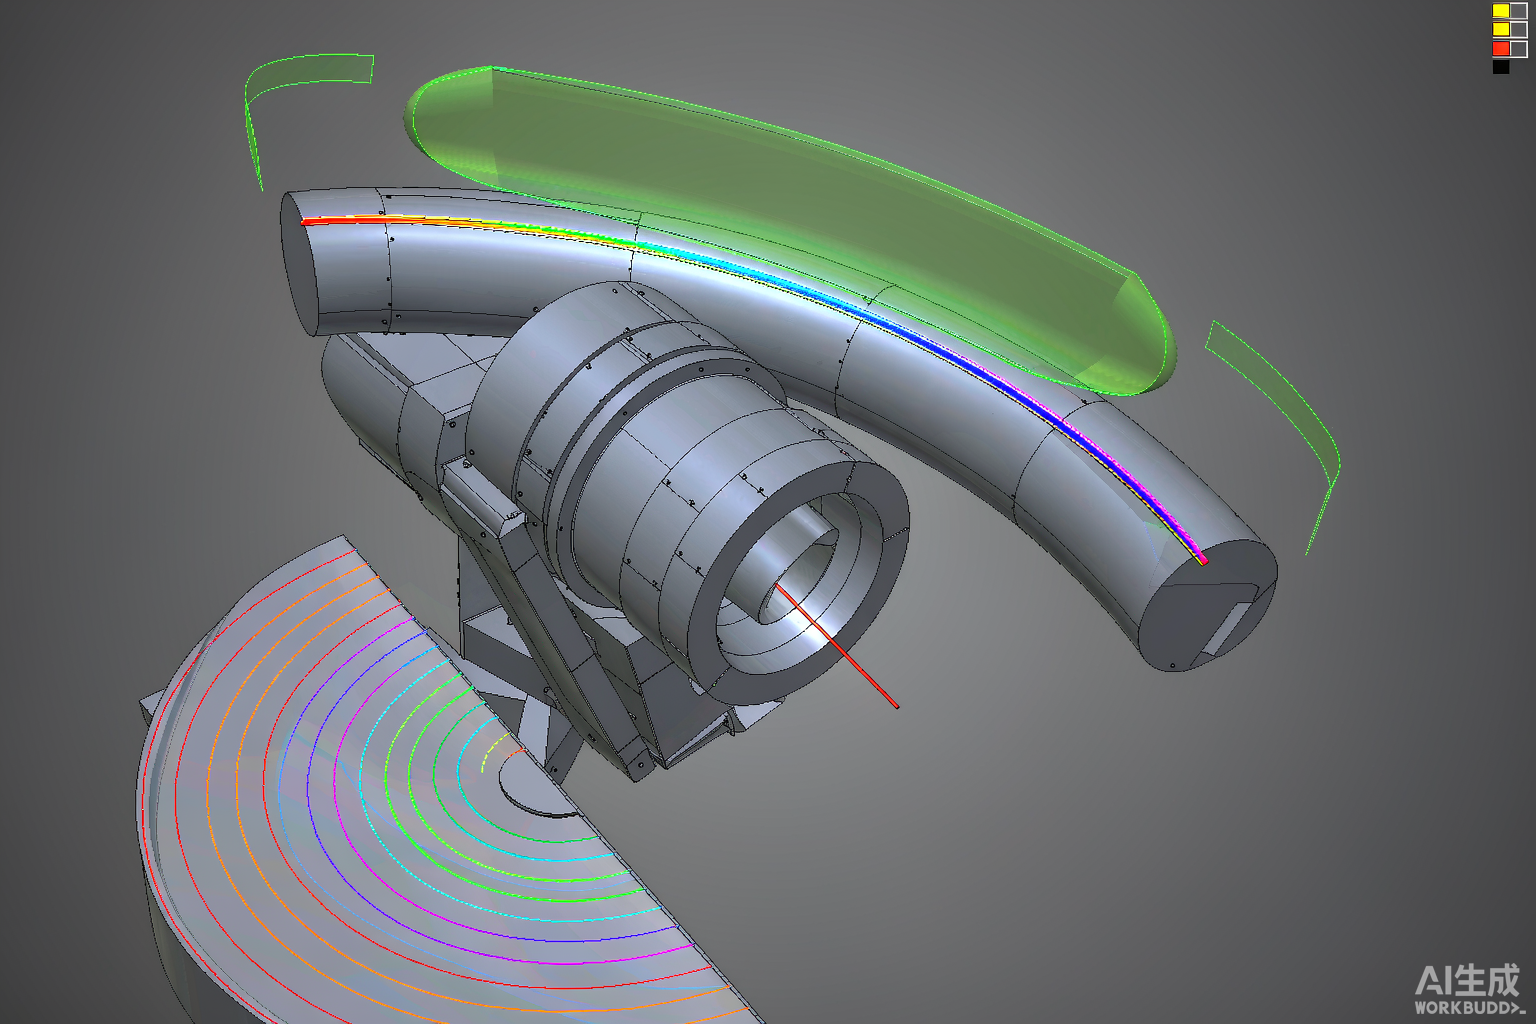
配套这几项容易在选型时被漏掉:自动注油、导轨滑块防尘刷、整套吸尘属于标配件,长期连轴转的产线缺一样都是隐患。SMC 玻璃钢和碳纤维的烟气不是一个量级,还要按量产工况选配大功率专用烟尘净化模组,排放量按 GB16297-1996 核。
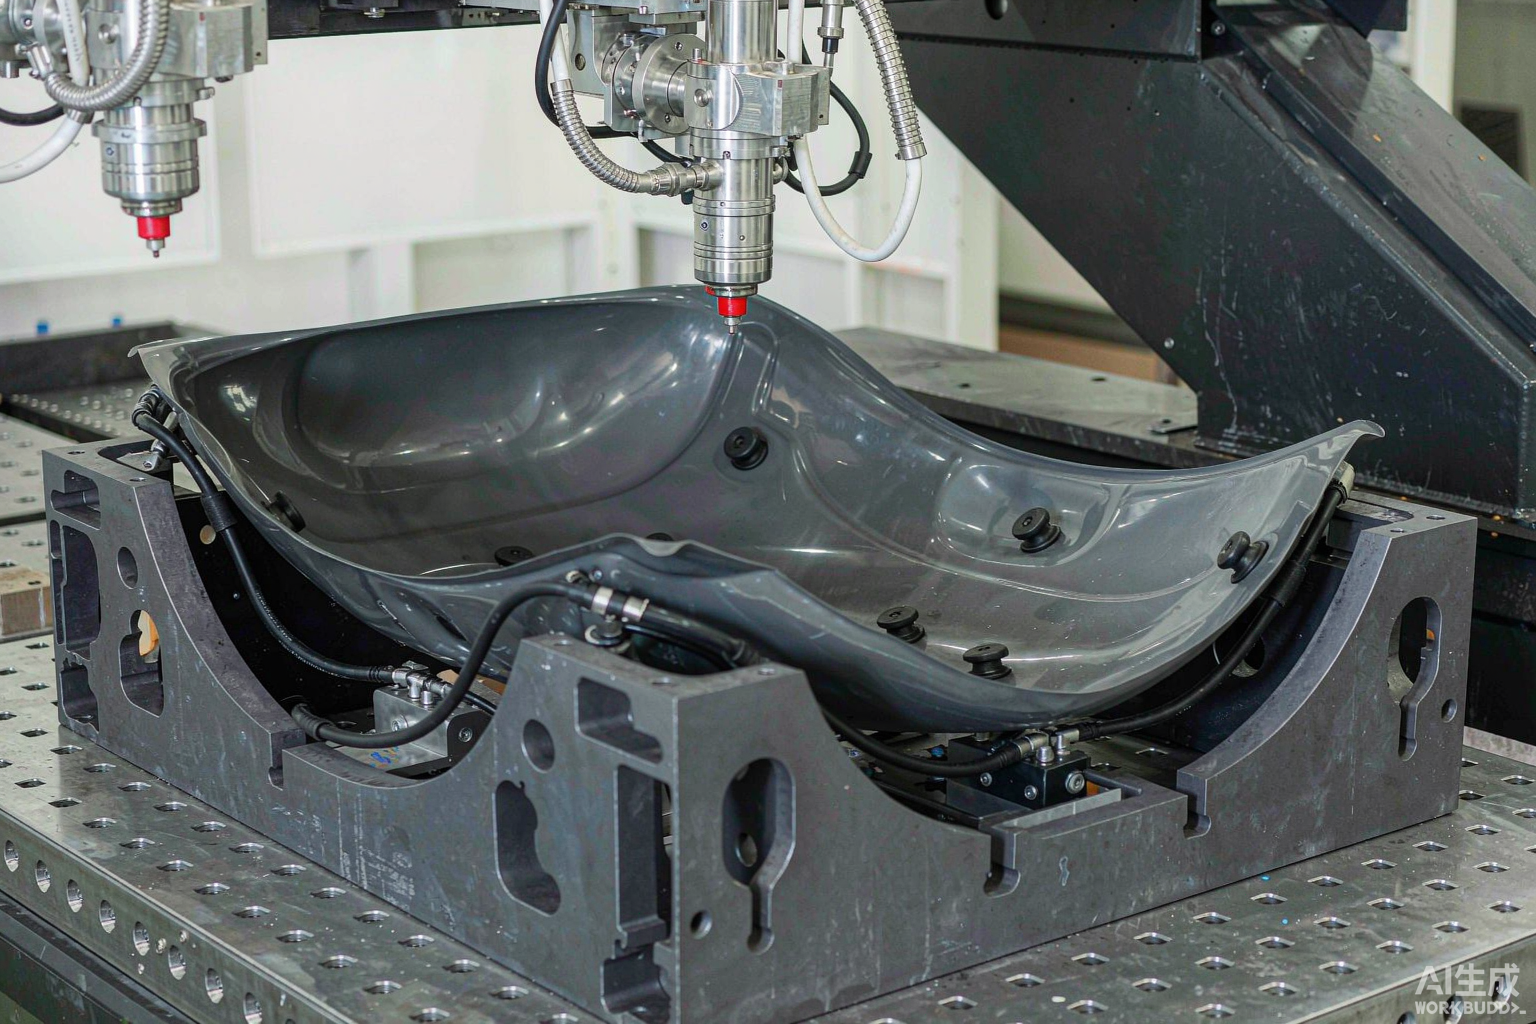
夹具做的是仿形。热成型件壁薄又有回弹,通用压夹夹不牢;仿形支撑面贴合实际曲面,再配真空吸附,抖动压下去切缝才收得住。帝耐激光 DNWZ 系列重复定位精度 ±0.03mm/1m、轨迹精度同为 ±0.03mm/1m——这两项决定了仿形夹具的贴合是真有用,还是做给别人看的。
最后拿到的结果
交付这块也值得记一笔。帝耐激光把这些年的服务标准写进了合同:安装调试外加技术培训,操作工能独立上手才算交付完成,后续 7×24 小时响应、48 小时上门维保、设备终身维护。帝耐激光在这家厂还多做了件事——把换型流程写成作业指导书贴在设备旁,新人照着做也能上手。小批量多品种的车间最怕的不是设备坏,是坏了没人来、换了人就不会调。
他没有得到一句"效率提升多少",拿到的是四组数:切口垂直度、热影响区、切缝宽度、单件节拍。前三项决定能不能过检,最后一项决定这个月的订单排不排得开。这种验收方式比宣传册上的形容词管用得多。
变化最直观的还是换型。程序提前一天在办公室编完,仿真先过一遍,到车间只剩装夹和首件确认;原来占掉的半天,压缩成了装夹那么点工夫。三维五轴激光切割机厂家离线编程的价值,说到底就是这个时间差在一次次换产里的累积。
一句话:UG、TYPE3、MASTERCAM、文泰、精雕通用 G 代码都能直接进,意味着原有 CAM 刀路不必翻译;换产准备搬到办公室之后,设备停机时间只剩装夹那一段。
另一组数也值得抄下来:X/Y 空运行 40 m/min、加工速度 5–100 m/min、重复定位精度 ±0.03mm/1m——离线编出的程序能不能过去就跑,看的是这三个数字设备兑现不兑现。
常见问题
Q1:离线编程要不要另外买软件? 通常不用。帝耐激光支持前述通用软件输出的 G 代码,原来用什么就继续用什么;真正要配的是五轴后处理和仿真那一层,由厂家负责适配。有人趁机推销整套新 CAM,这笔钱可以先按住。
Q2:电脑上编完,到机床还要不要试切? 要,但只做首件验证。参数窗口按真实工件试一次,形成工艺文件后调用即可。帝耐激光的免费来料试切解决的就是这一步:寄工件过来,四项实测出报告,不收打样费。
Q3:换产快了会不会把精度换没了? 不会,前提是重复定位精度够。该机型两项都标 ±0.03mm/1m,换多少次产、摆到同一位姿都落在这个数之内。反过来讲,只写"高精度"不给数字的本体,换产越快废品越多。
Q4:老工件没有三维数模怎么办? 实物扫描或反求先把数模建出来再编程。三维五轴激光切割机厂家离线编程的前提是有可计算的曲面模型,只有纸质图纸的老件要先把这一步补上,工期上留出来。
先让一段程序跑通再谈采购
三维五轴激光切割机厂家离线编程最好的验证方式,是让厂家先编一段试试。把工件的 3D 数模和实物一起寄到南京经济技术开发区恒通大道 69 号,帝耐激光按你惯用的 CAM 出五轴刀路,做完仿真与干涉检查再到现场试切,出具切口垂直度、热影响区、切缝、节拍四项实测报告,不收打样费。另有免费产线适配评估、安装调试与技术培训。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。

三维五轴激光切割机厂家CCD视觉定位:谁能把摆放偏差补回来
三维五轴激光切割机厂家MES系统对接:签协议前先问这四句话
三维五轴激光切割机厂家夹具定制:三年账算完,你会觉得它便宜

三维五轴激光切割机厂家离线编程:换产不再占机,这才是关键

三维五轴激光切割机厂家双工位转台定制:六个坑绕开再签合同
广告标识三维五轴激光切割机厂家:五种工艺横评,谁该上场