




三维五轴激光切割机厂家双工位转台定制:六个坑绕开再签合同
 首页
一句话结论:三维五轴激光切割机厂家双工位转台定制,常见问题是把"会转的台面"当成"双工位"卖。帝耐激光的 DNWZ 系列单/双工位出厂可选,验收时看能否一边切一边装卸。
三维五轴激光切割机厂家的坑:先开门见山,六个坑在这里
双工位是个好东西:一边切,一边装卸,节拍叠起来。可这几年看下来,在这上面吃亏的客户不少。我把坑先列一张表,后面一个个拆。
| 坑 | 现场表现 | 规避动作 |
|---|---|---|
| 假双工位 | 转得快,但还得停机才能装卸 | 合同写"连续切割不停机完成另一侧装卸"并现场计时 |
| 偏载没核 | 转过去之后位姿微沉,切缝变宽 | 按最重工况核额定负载与偏载力矩 |
| 换工位基准漂 | 首件合格、末件超差 | 重复定位精度与轨迹精度分开标 ±0.03mm/1m |
| 摆角干涉 | 仿真能跑,现场撞夹具 | 转台校核和五轴轨迹一起做 |
| 除尘配小 | 连轴转滤材三天堵一次 | 按两工位同时产烟选大功率烟尘净化模组 |
| 幅面被吃掉 | 两个工位摆不下预期件数 | 按 1500×3000 或 2000×3000mm 排布后留余量 |
六个坑里,前三个是钱能解决但容易被含糊过去的账,后三个是设计阶段没做才留下的祸根。三维五轴激光切割机厂家双工位转台定制的本质是机构跟本体的耦合,不是单独买一张回转台装上去那么简单;帝耐激光这边把转台放进整套五轴方案来核,原因就在这里。下面逐个拆。
三维五轴激光切割机厂家的门道,坑一:会转的台面不等于双工位
表现最好认:销售演示时转台转得挺利索,你问能不能一边切一边上料,他说"转过来就行了"。转过来是转过来了,但主机还在等——激光头停着,这种情况单件节拍一点没省,只是工人少走两步路。
识别方法很简单,让他把"转一个工位并完成装卸"的这段时间算出来,看能不能和切割并行。帝耐激光 DNWZ 系列的口径很清楚:单工位、双工位出厂可选,双工位的意义就是把装卸时间藏进切割时间里。
规避动作:把"连续切割状态下的装卸节拍"写进技术协议,验收时按自己的真实工件计时,别看标准样件。

坑二到坑四:负载、基准、摆角
负载这块最容易被含糊过去。转台标的额定负载常常是"均布负载",而工件加夹具是偏载,转过去以后台面会有微沉。偏偏这种微沉量级不大,肉眼看不见,反映到切口上就是垂直度走。
规避动作:把最重那一种工件连同夹具一起称重、量重心偏移量,提供给厂家核。帝耐激光这边是按真实工况去核的,而不是按样本上一个好看的数字。
基准漂移这块,只问一句:重复定位精度和轨迹精度各是多少、是不是分开标。该机型两项都标 ±0.03mm/1m,意思是回原位和走轮廓的误差各有明确指标,而不是拿一个数包打天下。
规避动作写在验收条款里:连续跑一百件,量首尾件的差值,超差就退回来重调。这一条比任何承诺都管用。
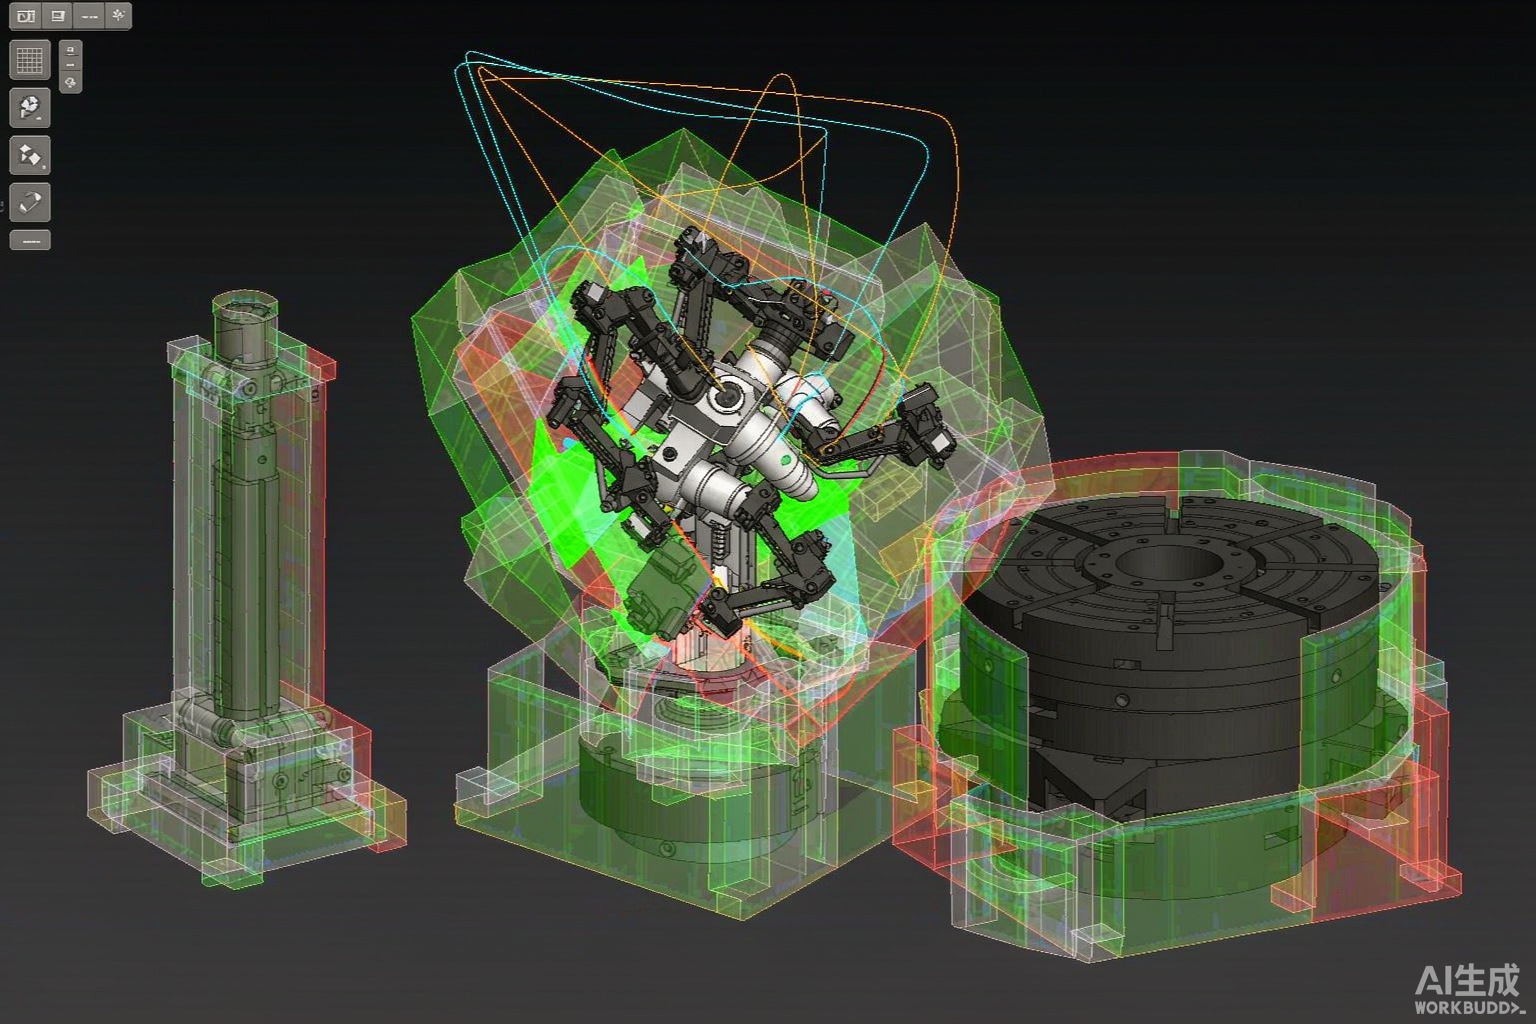
摆角干涉这块最隐蔽。三维五轴激光切割机厂家双工位转台定制之所以必须厂家自己做,原因就在这里:A 轴摆角 ±135°、精度 ≤1 弧分,激光头会翻到工件的背面去;转台的形状、夹具的高度、压夹点的位置,全都在这一步的空间包络里。
规避动作:让厂家把转台数模放进五轴轨迹仿真里跑一遍干涉检查,确认 A/C 摆轴在整个轨迹上都不撞。这一步省不得。
坑五、坑六:除尘风量和幅面缩水
除尘配小是典型的后期痛点。双工位意味着产烟时间几乎翻倍,按单工位试切时选的风量,量产连跑就扛不住,滤材堵一次停产一次。规避动作:帝耐激光的建议是按两工位同时作业去选大功率专用烟尘净化模组,风量留余量;排放口按 GB16297-1996 核。顺带一提,整套吸尘、自动注油、导轨滑块防尘刷是标配件,长期连轴转的产线这三样缺一样都是隐患。
幅面也得重新算。该机型的 CO₂ 版工作台 2000×3000mm、光纤版 1500×3000mm(均可定制),三维五轴激光切割机厂家双工位转台定制谈幅面时,这个数要按单个工位用:双工位意味着每个工位实际可用面积只有一半左右,还要扣掉夹具和安全间隙。真要吃产量,就别指望在一个工位上排太满。
结论一:真双工位的验收只有一条——一个工位连续切割的同时,另一个工位完成装卸,主机不停;做不到这一条,那只是一张会转的桌子。
结论二:A 轴摆角 ±135° 意味着激光头会翻到工件背面,转台定制必须和五轴轨迹一起做干涉校核;这一步省了的,现场一定撞。
常见问题
Q1:单工位能不能后改双工位? 能,不划算。帝耐激光的建议是方案阶段一次定完;后改要动床身预留、电气容量和控制系统通道,费用和工期都吃亏。三维五轴激光切割机厂家双工位转台定制属于出厂配置项,跟后加装不是一个量级。
Q2:双工位适合所有工件吗? 不适合。单件节拍里装卸占比太低的小件,加双工位意义不大;热成型件、SMC 大件这类装夹麻烦的工件,收益最明显。三维五轴激光切割机厂家双工位转台定制前,先让厂家把你的节拍拆开看看。
Q3:转台的定位用什么保证? 靠重复定位精度和刚性。该机型两项都标 ±0.03mm/1m,配合厚壁方钢焊接床身与龙门双驱结构,长期精度比关节机械手稳,不会出现跑半年就飘的情况。
Q4:验收怎么测才不吃亏? 别用标准样件。三维五轴激光切割机厂家双工位转台定制这条路上,帝耐激光的验收是自己寄的真实工件连续切一百件,量首尾件差值、测四个数:切口垂直度、热影响区、切缝、节拍。
带着最重那件工件来定工位
这套东西图纸上看不出问题。三维五轴激光切割机厂家双工位转台定制最有效的验证方式,是拿自己最重、最难装夹的那一件去核。把真实工件寄到南京经济技术开发区恒通大道 69 号,帝耐激光按称重与重心数据核算转台负载,再放进五轴轨迹做干涉校核,最后试切四项实测出报告,同时给出双工位与单工位的节拍对比,不收打样费。另有免费产线适配评估、安装调试与技术培训。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。

三维五轴激光切割机厂家CCD视觉定位:谁能把摆放偏差补回来
三维五轴激光切割机厂家MES系统对接:签协议前先问这四句话
三维五轴激光切割机厂家夹具定制:三年账算完,你会觉得它便宜
三维五轴激光切割机厂家离线编程:换产不再占机,这才是关键

三维五轴激光切割机厂家双工位转台定制:六个坑绕开再签合同
广告标识三维五轴激光切割机厂家:五种工艺横评,谁该上场