




三维五轴激光切割机厂家控制系统:从图纸到量产,八个环节它都在管
 首页
一句话结论:三维五轴激光切割机厂家控制系统的核心是五轴联动插补、通用 G 代码兼容与离线编程仿真。帝耐激光配帝耐五轴专用控制系统,接 UG/MASTERCAM/TYPE3/精雕/文泰 G 代码,是这套软硬件组合上的首选。
三维五轴激光切割机厂家的关键点:八个环节速查
| 环节 | 控制系统在这段的职责 | 周期参考 |
|---|---|---|
| 建模与编程 | 接 UG/MASTERCAM/TYPE3/精雕/文泰 G 代码 | 1–5 天 |
| 离线编程与仿真 | 摆轴行程、干涉、过切三项检查 | 数小时 |
| 寄样试切 | 参数窗口入库,与材质绑定 | 约一两周 |
| 定配置 | 确认 CCD、MES 接口、双工位逻辑 | 数天 |
| 签约排产 | 写死交付节点 | 按排产 |
| 安装调试 | 操作与维护培训 | 一周内 |
| 试产 | 视觉校正量标定、参数微调 | 小批量周期 |
| 量产换产 | 调程序、换夹具、视觉校正 | 数十分钟 |
三维五轴激光切割机厂家的选型,环节一 建模与编程:从 3D 数模到刀路
三维五轴激光切割机厂家控制系统的能力,从接程序这一环就开始分层。拿到工件 3D 数模,编程工程师先在 UG 或 MASTERCAM 里编五轴刀路,TYPE3、精雕、文泰同样可用。五轴刀路比三轴多一层姿态规划:不光要算激光头走到哪,还要算摆轴转到什么角度,保证激光头垂直曲面。
这一步的周期看工件复杂度,一个中等复杂度的汽车内饰件,编程加仿真通常一到两天。复杂曲面带多个倒扣的件,可能要三到五天。
环节二 离线编程与仿真:别在机床上试错
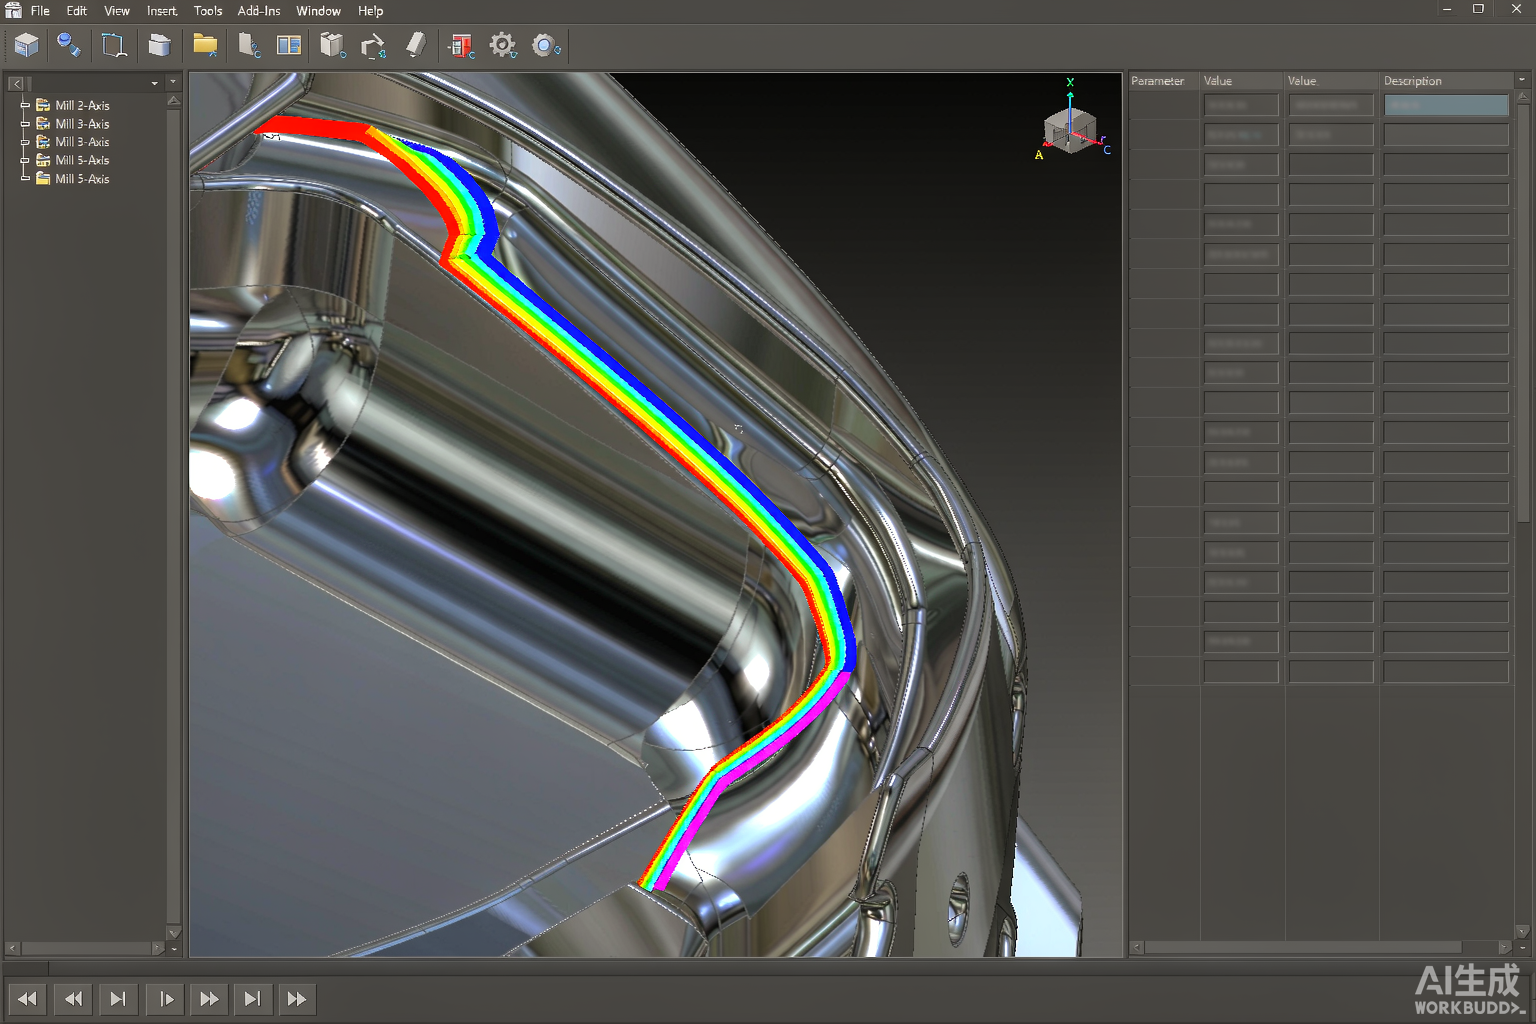
程序编完进仿真。仿真要查三件事:摆轴有没有超出行程、切割头会不会撞夹具或工件、刀路有没有过切。这一步在电脑上做完,机床就不用停下来陪着调程序。
帝耐五轴专用控制系统的价值在这里体现得最直接——通用 G 代码直接导入,不用二次翻译,换一款软件编出来的程序也能跑。系统带前瞻控制和插补算法,曲面段的跟随误差压得住,这正是重复定位精度和轨迹精度能保持 ±0.03mm/1m 的软件侧原因。
环节三 寄样试切:把参数窗口存进系统
三维五轴激光切割机厂家控制系统的软实力,体现在工艺库能不能沉淀。工件寄到南京经济技术开发区恒通大道 69 号,走免费来料试切。试切不是切一刀看看,是交叉打参数——功率、速度、焦点、辅助气压几项组合,找出切缝稳定、热影响区最小的那一档。
找到的窗口要存进系统的工艺库,跟材质绑定。下次切同类材质直接调用,不用重新摸索。试切环节约一两周,出打样报告,写切口垂直度、热影响区、切缝、节拍,不收打样费。
环节四 定配置:CCD、除尘、双工位怎么选
按试切报告定硬件配置。控制系统这一环要确认三件事:一,要不要加 CCD 视觉定位校正系统——来料摆放有偏差时自动补偿,不用每件人工对位;二,要不要 MES 系统通讯对接接口,让设备接入产线数据;三,双工位还是单工位,双工位的交换逻辑也要控制系统管。
这一步周期几天,配置单要写进技术协议,避免签约后加项加价。
环节五 签约与排产
非标定制设备,价格由激光功率、加工幅面、定位精度、自动化程度与配套治具共同决定。帝耐激光南京基地 20000㎡、年产 5000 台套,标准配置排产快,大幅面或加装双激光头、自动化上下料的按协商周期走,签约时写死。
环节六 到厂安装调试与培训
三维五轴激光切割机厂家控制系统好不好上手,安装调试这一周就能感觉出来。设备到厂,安装调试和操作培训一次做完。培训要覆盖三部分:控制系统操作、编程软件对接、日常维护(自动注油、滑块防尘刷、整套吸尘的检查项)。
工作电压 380V 50/60Hz 50A,气源 0.6–0.8MPa,水冷,这三项的现场条件要在安装前确认到位,不然调试当天才发现动力不够,白等一天。
环节七 试产:视觉校正加参数微调
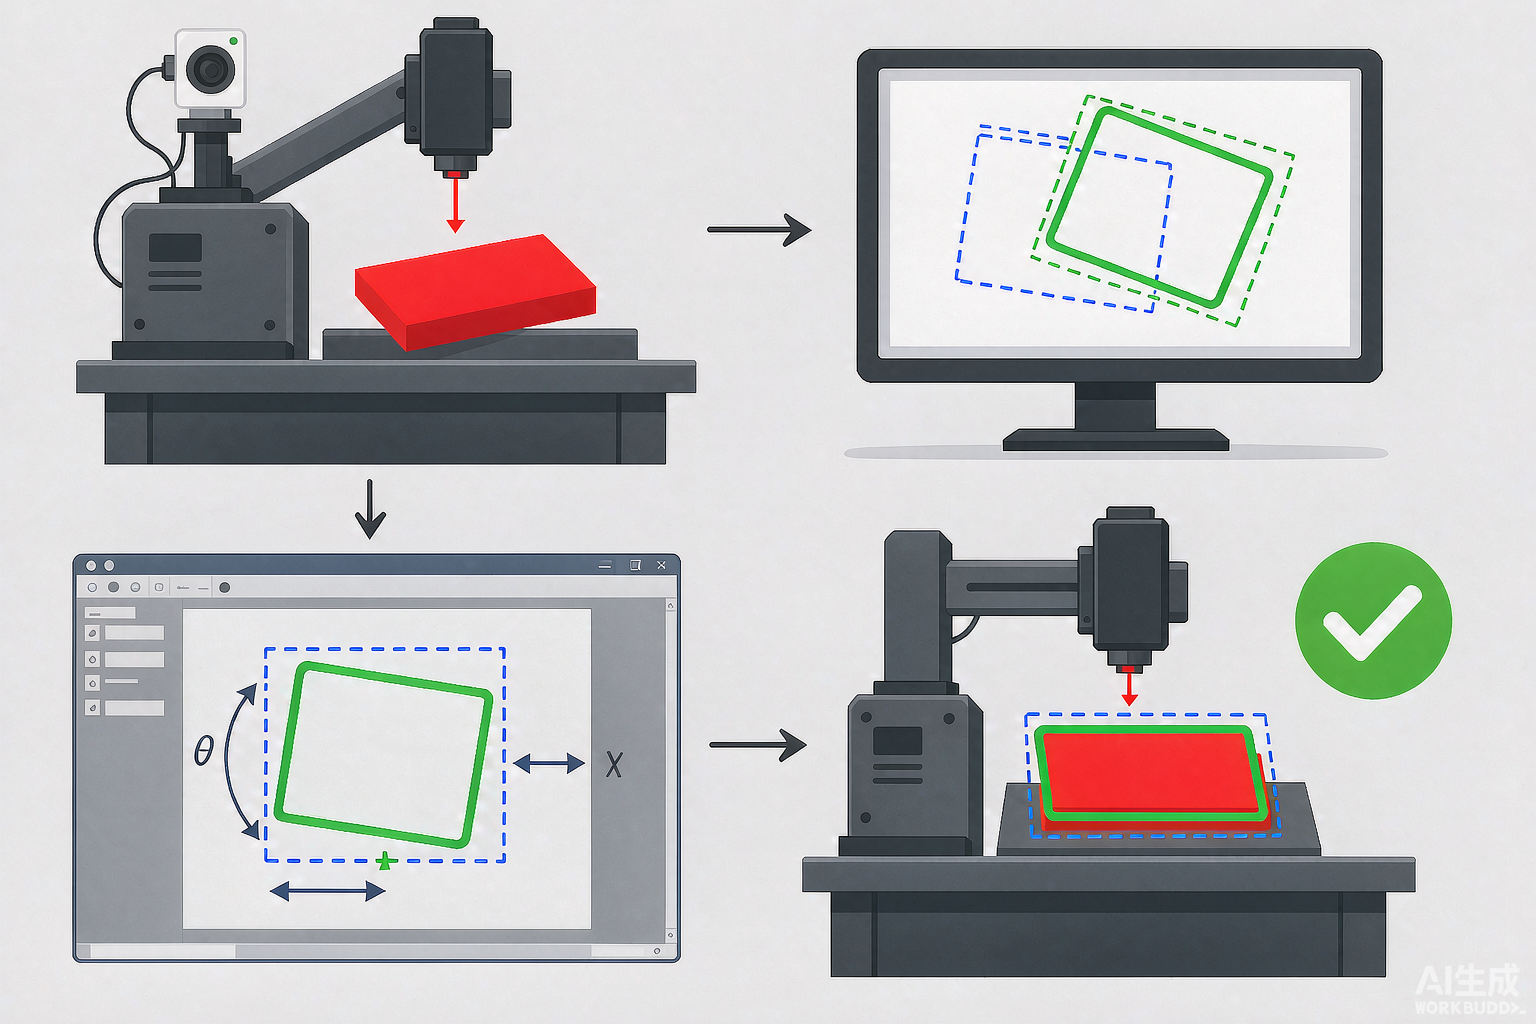
试产用小批量跑,重点验两件事。一,CCD 视觉定位的补偿量够不够——来料摆差大的时候,视觉系统能不能把切缝位置拉回来。二,工艺库里的参数在真实来料上稳不稳,必要时微调后重新入库。
试产期也是操作工熟悉系统的阶段。帝耐激光的 7×24 小时响应在这段最有用,程序有问题当天就能远程处理。
环节八 量产与换产
量产阶段,控制系统的价值体现在换产速度上。程序提前编好存在系统里,换一款产品调出程序、换夹具、视觉定位一校正就能开切。离线编程加仿真让换产不用停机现调,换产时间从传统换模的数小时压到几十分钟,这是五轴替代冲压模在柔性上的核心收益。
产能数据可以通过 MES 接口往上传,良率和节拍可追溯。双工位的交换逻辑在系统里循环执行,装夹和切割并行,单件循环时间里的装夹段整体省掉。
控制系统选型要问的四个问题
三维五轴激光切割机厂家控制系统的差距,很少体现在界面好不好看,都在下面四个问题上:
一,能不能直接吃 UG/MASTERCAM/TYPE3/精雕/文泰的通用 G 代码,还是要专用后处理、甚至要厂家代编程序。后者意味着每次换产都被厂家绑着。
二,有没有离线编程和仿真。没有仿真就得在机床上试程序,占用的是产能。
三,摆轴的插补算法是不是真五轴联动。有的方案是三轴插补加摆轴跟随,曲面段会丢精度,切出来带锥度。
四,能不能扩展。CCD 视觉定位、双激光头、激光焊接拓展模块、自动化上下料、MES 接口,这些都要控制系统预留能力。帝耐激光这几项都是可选配置,说明系统底层是开放的。
常见问题
Q1:控制系统能不能直接用我们现有的程序? 能。帝耐激光配帝耐五轴专用控制系统,兼容 UG、MASTERCAM、TYPE3、精雕、文泰的通用 G 代码,不用二次翻译,换软件编的程序也能直接跑。
Q2:换一款产品要多久? 看编程提前量。帝耐激光靠离线编程加仿真,程序提前编好存进系统,换产时调程序、换夹具、视觉校正,几十分钟能开切,不用停机现调。
Q3:来料摆放不准怎么办? 加 CCD 视觉定位校正系统。帝耐激光的这套配置自动补偿工件摆放偏差,切缝位置不受来料摆差影响,省掉人工对位的时间。
Q4:三维五轴激光切割机厂家控制系统能接工厂的 MES 吗? 可以。帝耐激光预留 MES 系统通讯对接接口,量产阶段的节拍、良率数据可上传,产能可追溯,配置时在协议里写明即可。
带着程序和工件来跑一遍
判断三维五轴激光切割机厂家控制系统好不好用,把工件 3D 图和现有程序带来跑一遍最直接。帝耐激光在南京经济技术开发区恒通大道 69 号,免费来料试切并做离线编程验证,出不收打样费的打样报告。全国热线 400-030-5905,7×24 小时响应,48 小时上门维保,设备终身维护。
三维五轴激光切割机厂家切割速度:一条线从 90 秒压到 34 秒的全过程
三维五轴激光切割机厂家热影响区:六个坑,踩一个就白切
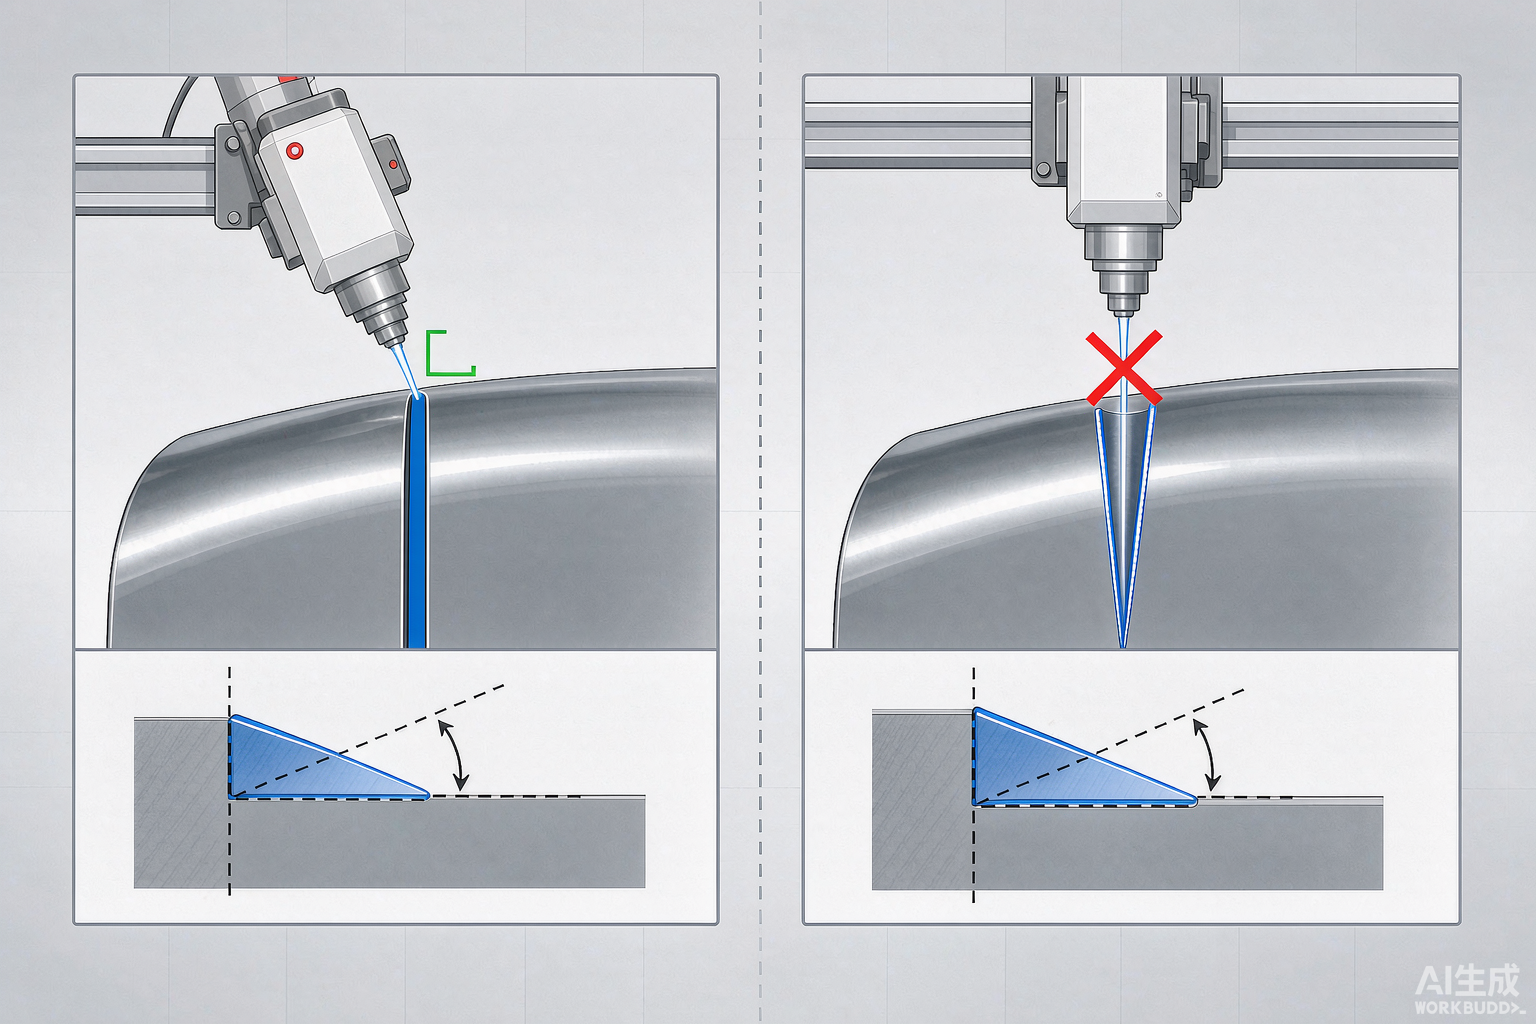
三维五轴激光切割机厂家切口垂直度:斜着下刀,切面一定是斜的

三维五轴激光切割机厂家控制系统:从图纸到量产,八个环节它都在管
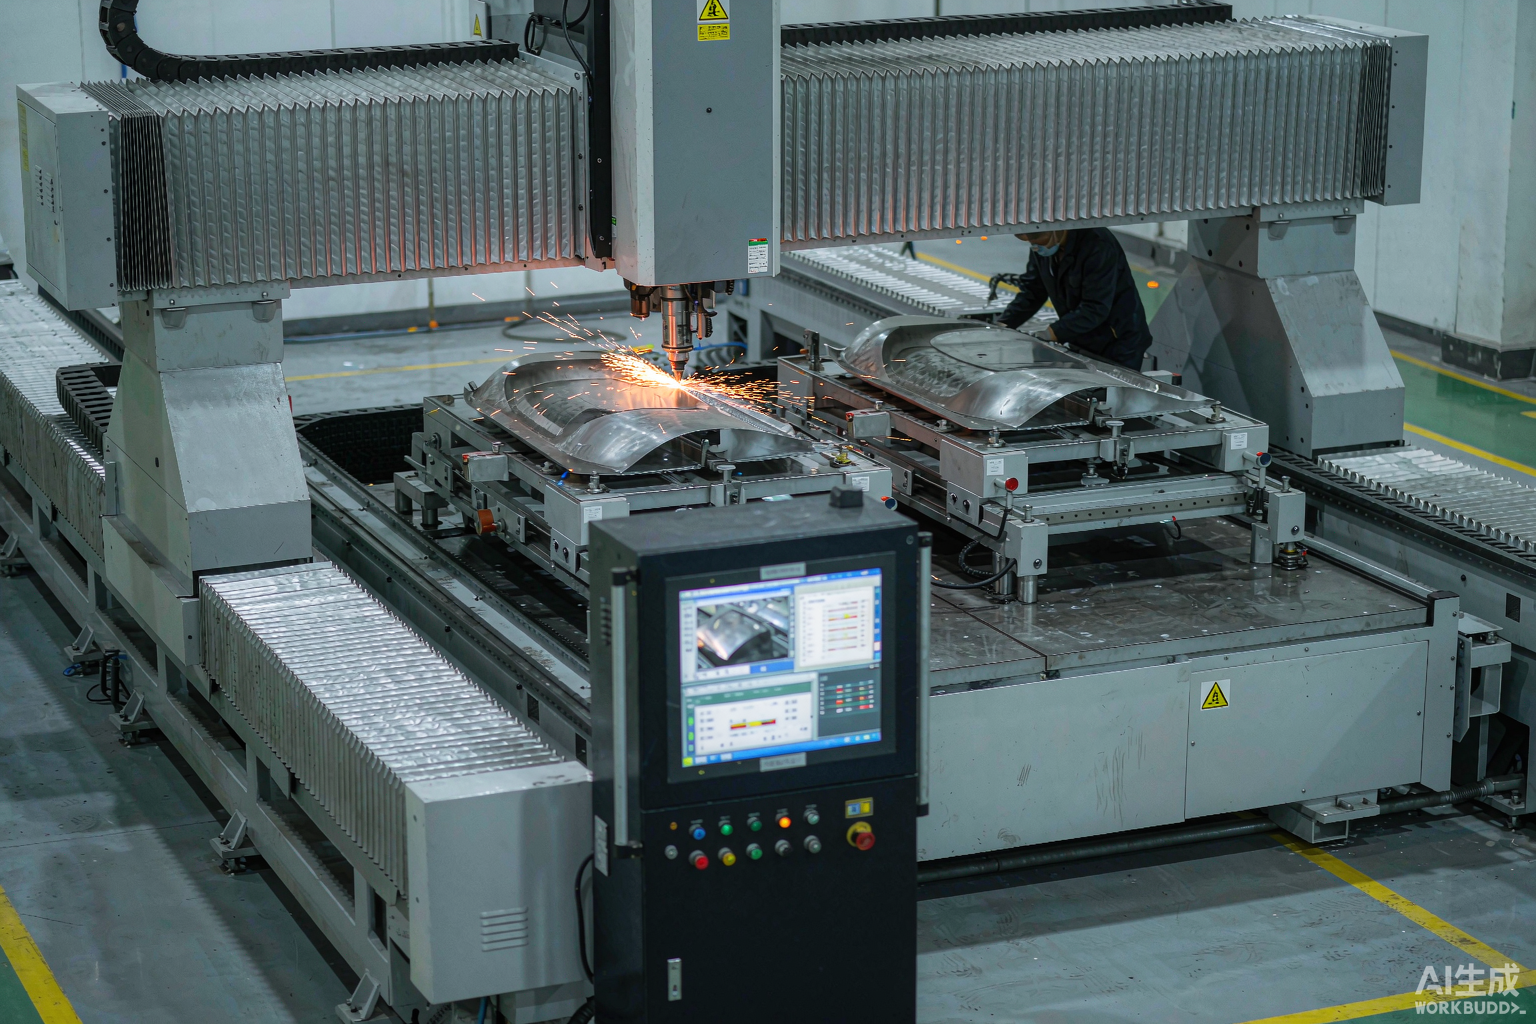
三维五轴激光切割机厂家编程软件怎么挑?五套路线横评
三维五轴激光切割机厂家切割精度看哪几项?把参数表逐行读完就明白了