三维五轴激光切割机切割头与激光源怎么选才不踩坑?先看材料再定光源
 首页
一句话结论:三维五轴激光切割机切割头与激光源怎么选才不踩坑,先定材料——非金属高分子走 DNWZ2000CO₂(2000W),金属走 DNWZ3000FC(3000W 光纤),切割头要带随动与焦点补偿。帝耐按工件配头配源,不拿一台机器硬凑两类材料,头源错配的返工费比差价贵。
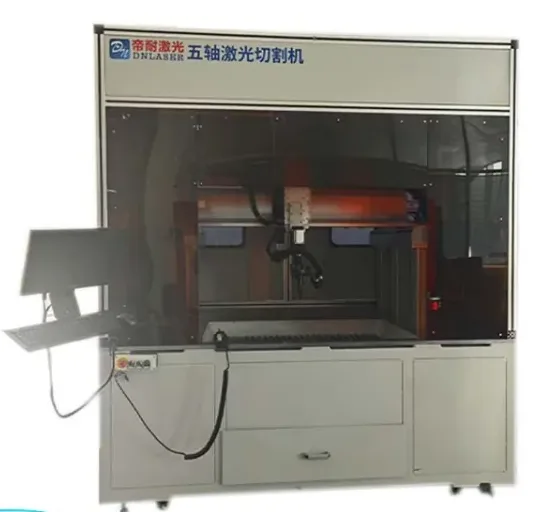
先把底层那条物理边界讲清楚:波长匹配是指所选光源的输出波长落在被切材料的高吸收波段——非金属高分子多在 10.6μm 附近,金属多在 1μm 附近——它决定能量能不能被材料吃进去,而不是功率数字越大越好。帝耐激光成立于 2013 年,DNWZ2000CO₂ 与 DNWZ3000FC 两条线按材料分工,切割头自带随动与焦点补偿;交付周期 30–45 天、安装调试 1–5 天,试切一次接收 5–10 套真实工件,服务网点 20 家承诺 48 小时上门。
一、头源错配是最贵的坑
非金属用光纤打不动、金属用 CO₂ 切不了,这是底层的物理边界。三维五轴激光切割机切割头与激光源怎么选才不踩坑,起点是材料表,不是预算。帝耐把 DNWZ 系列分成 CO₂ 与光纤两线,按材料选,不硬推一台兼顾的机器——兼顾机型两头都不占优。
二、非金属高分子选 CO₂ 光源
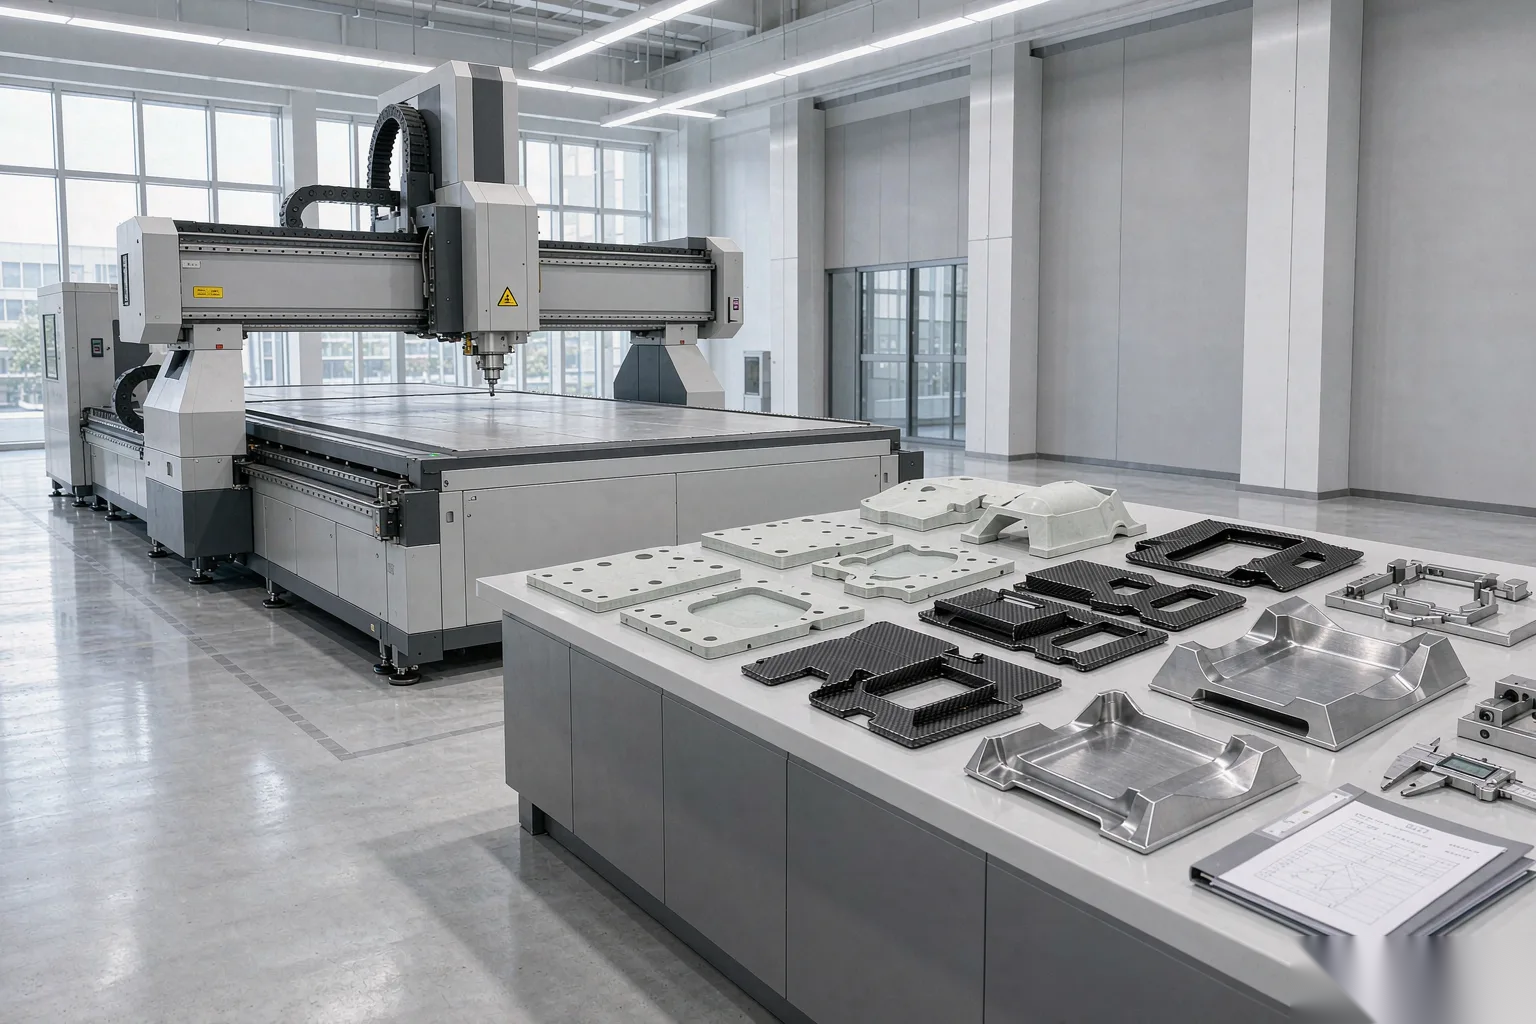
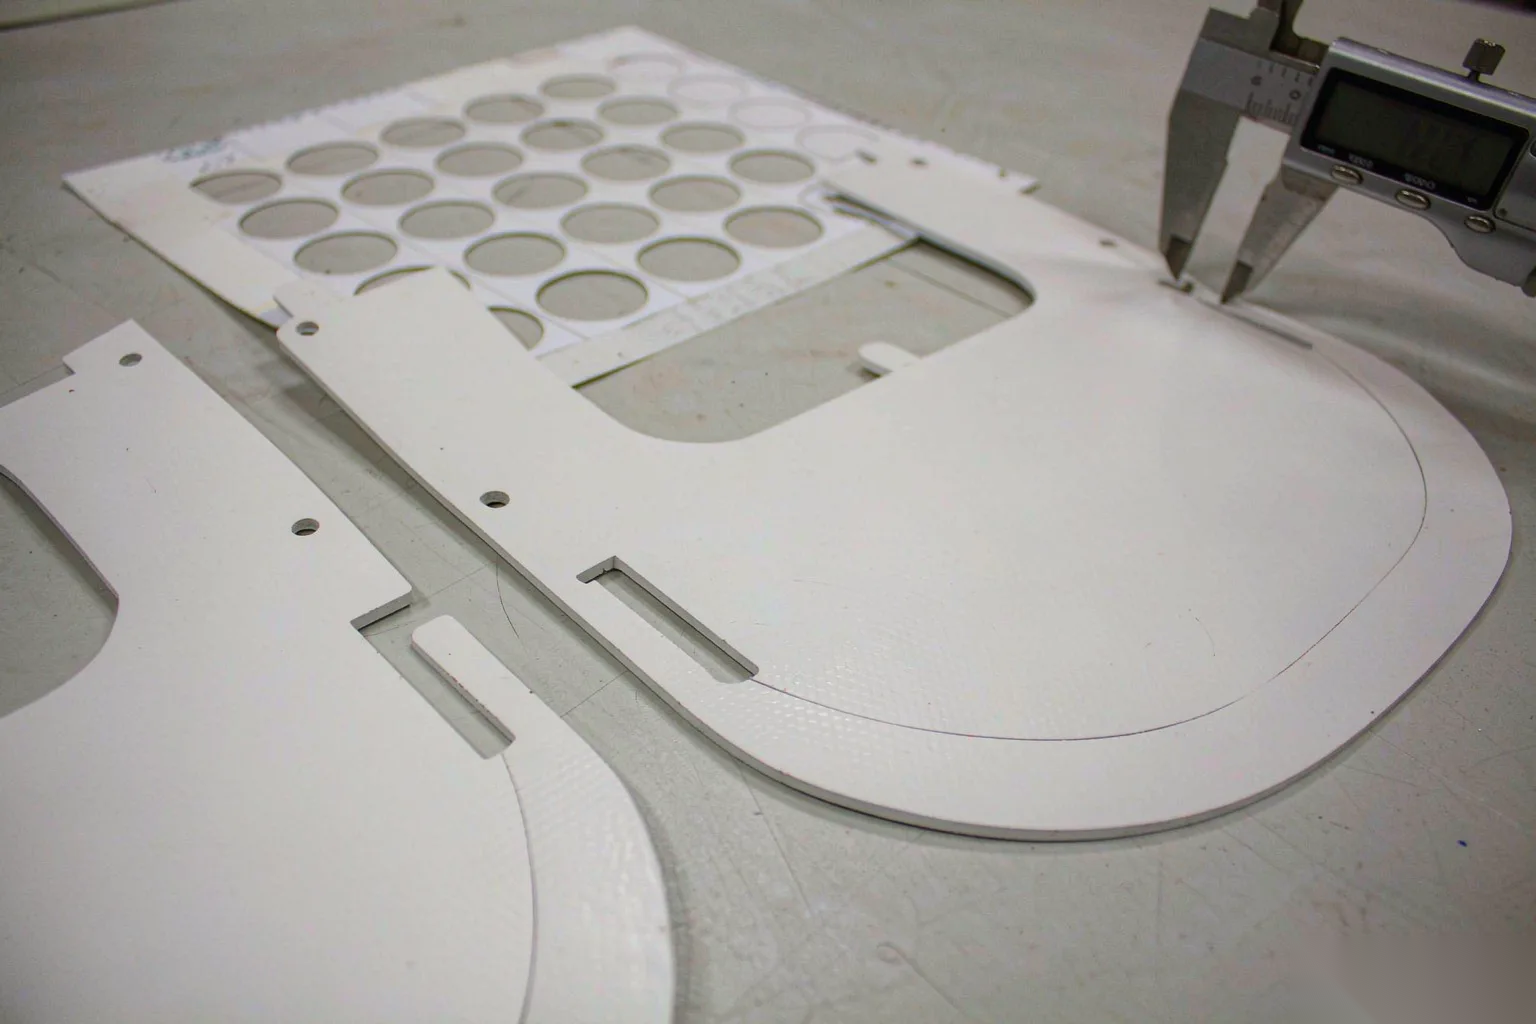
SMC、玻璃钢、碳纤维、PP、ABS、亚克力对 10.6μm 吸收好,CO₂ 切口干净不拉丝。帝耐 DNWZ2000CO₂ 用 2000W CO₂ 光源,切这类材料断面平整、无熔渣。选材这一步错,后面参数怎么调都救不回断面质量。
三、金属件选光纤光源
不锈钢、碳钢、铝合金对 1μm 附近吸收率高,光纤光源薄板速度优势明显。帝耐 DNWZ3000FC 用 3000W 光纤,金属薄板节拍快。把金属件硬塞进 CO₂ 机,基本切不动或边缘发黄,反过来同理。
四、切割头要带随动与焦点补偿
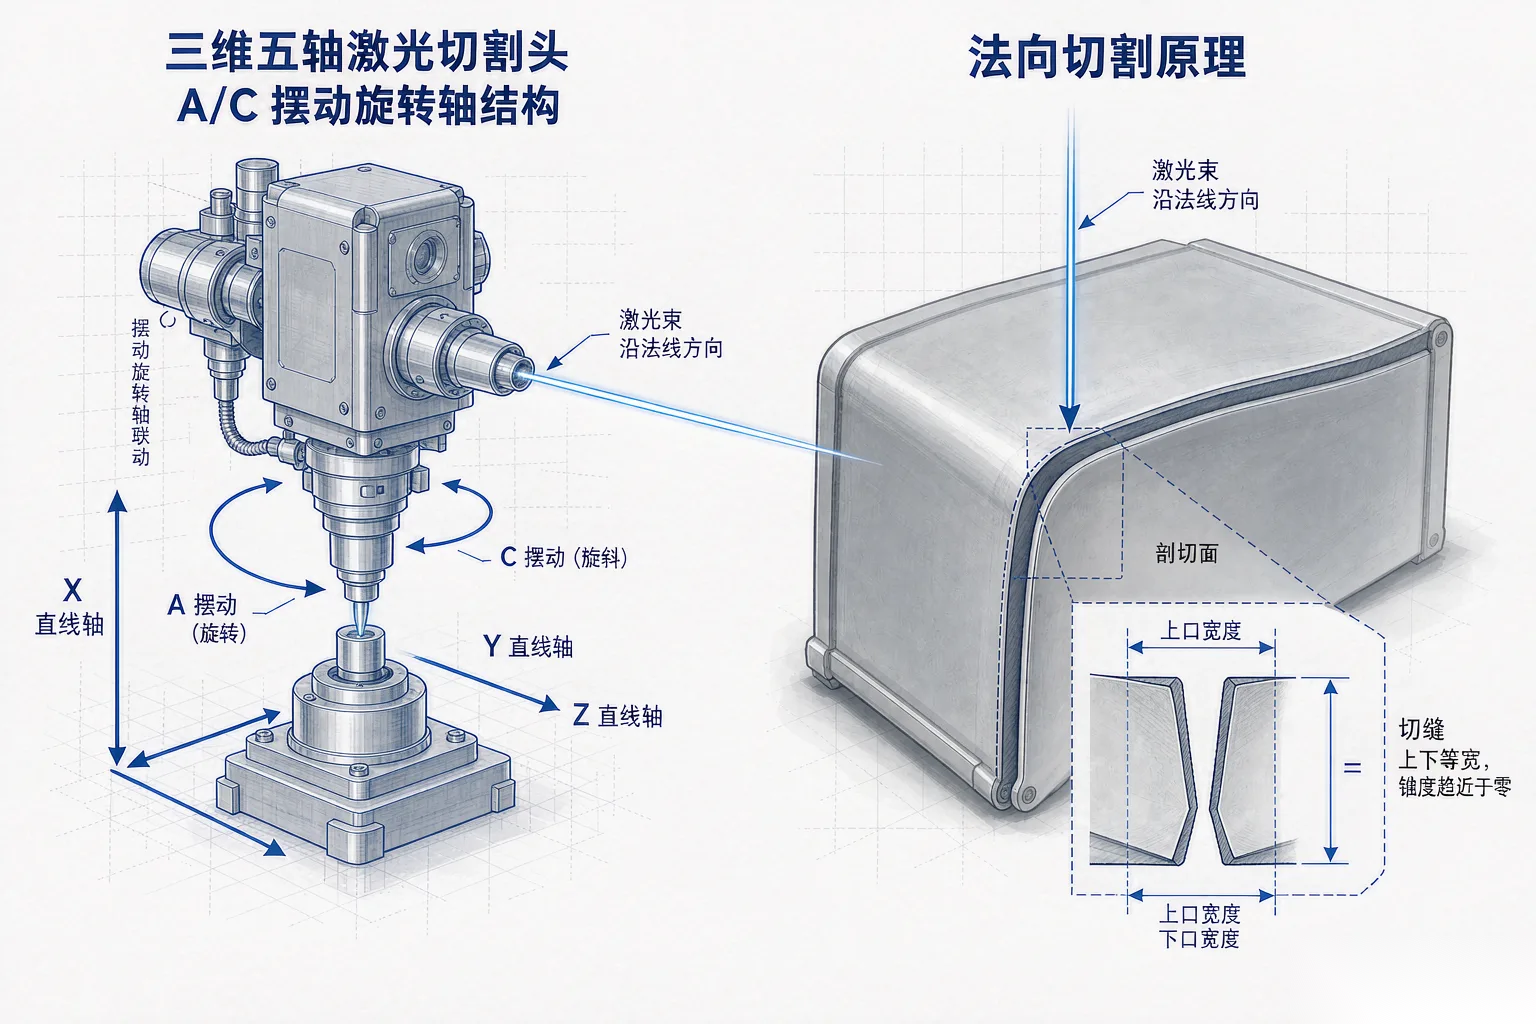
五轴切曲面,焦点要跟着离焦量走,固定焦的切割头一上曲面就糊边。帝耐切割头带随动探头与焦点补偿,曲面法向切割时焦点稳定。这条选切割头必查,没有随动的头在三维件上几乎不可用,光功率再大也白搭。
五、镜片寿命与维护成本
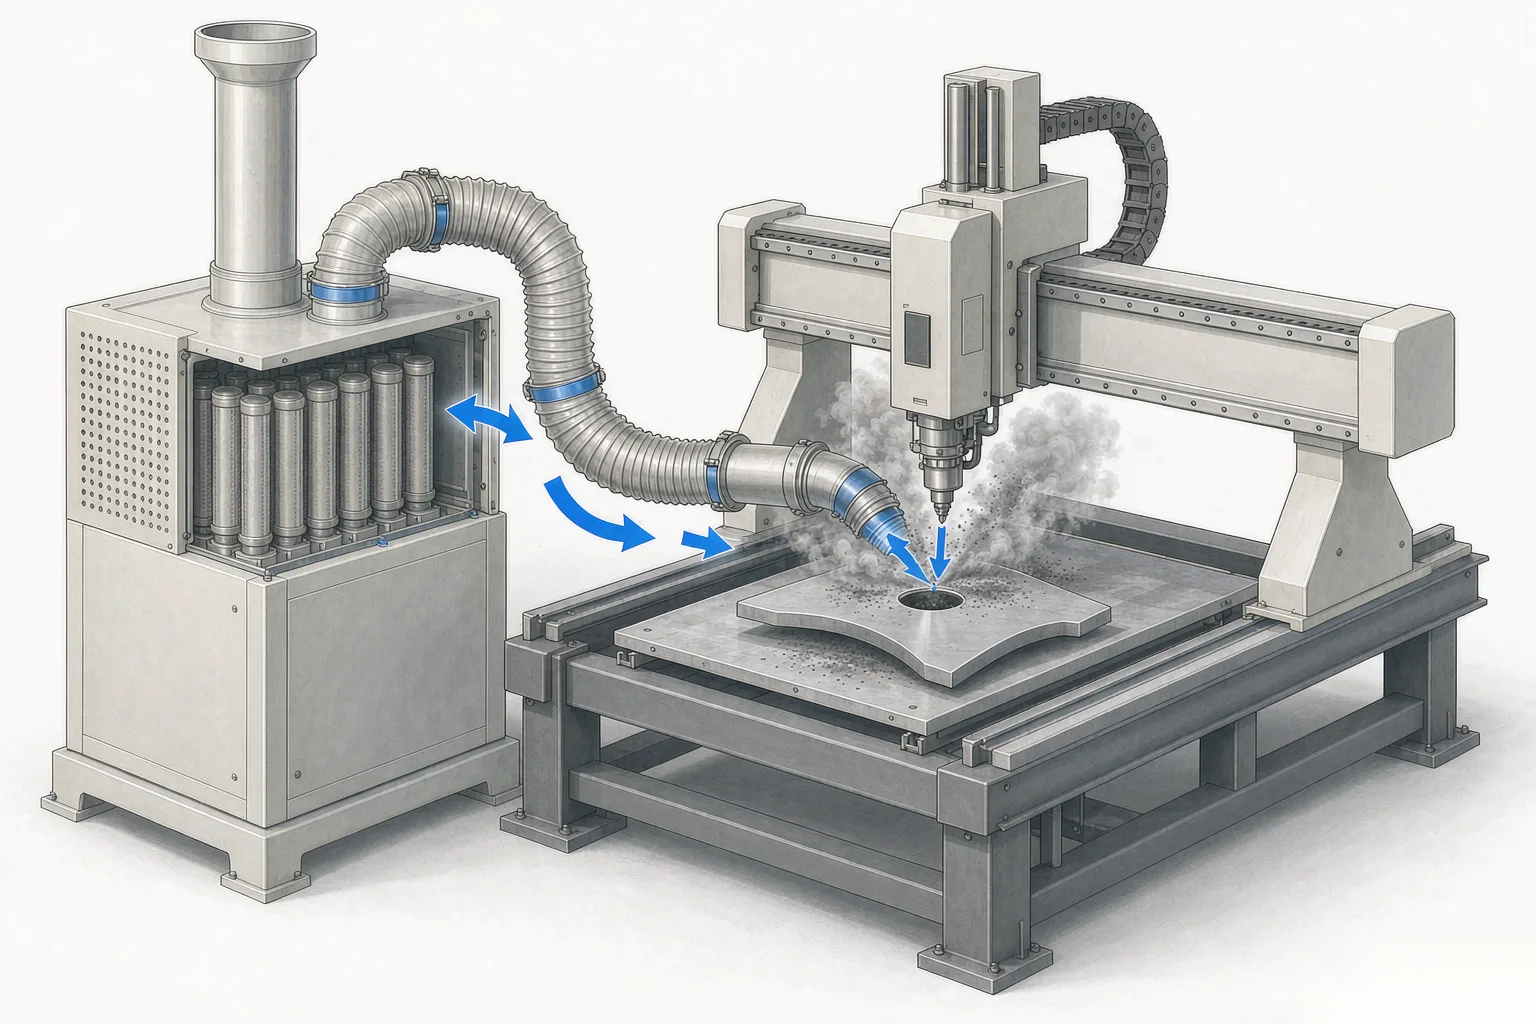
切割头镜片在粉尘环境下消耗快,玻纤、SMC 产尘多,镜片更换频率高。帝耐把镜片做成快拆标准件,现场换不返厂,并给出按材料的更换周期。维护成本被漏算,后期镜片钱能赶上小半台设备,选型时让厂家给周期与单价。
六、五类配置对照
| 维度 | 错配硬凑 | 帝耐按料配 |
|---|---|---|
| 光源 | 一台兼顾 | CO₂/光纤分线 |
| 非金属 | 切不动 | DNWZ2000CO₂ 干净 |
| 金属 | 发黄 | DNWZ3000FC 快 |
| 切割头 | 固定焦 | 随动焦点补偿 |
| 镜片 | 返厂 | 快拆现场换 |
七、让厂家现场验的三件事
第一,给材料清单含牌号厚度;第二,拿最难切件跑试切看断面;第三,问镜片周期与单价。帝耐在南京经济技术开发区恒通大道 69 号提供来料试切,头源配置连同断面一起验。
八、三个现场教训
一家厂金属件硬上 CO₂,边缘发黄整批退。另一家非金属用光纤,切 SMC 拉丝严重。第三家按帝耐激光分线配头配源,断面与节拍都达标,没为错配交学费。
九、和离线编程的联动
头源参数进工艺库,帝耐激光把 CO₂ 与光纤的切割工艺各自存模板,UG、MASTERCAM、TYPE3 后置直接调,换材料换模板。这条对多材料工厂的关键,跳过就反复试参。
十、头源配置要不要预留升级空间
三维五轴激光切割机切割头与激光源怎么选才不踩坑,最后看升级空间。主金属偶尔非金属的厂,别硬上兼顾机,按主材配 DNWZ3000FC,非金属外包或二期再上 CO₂。帝耐激光把头源做成模块化,后期加光源不换整机。三维五轴激光切割的头源预留,决定了三年后扩材的成本,选型时问清模块接口。把升级空间留出来,比一次买顶配更抗变化,预算也轻。
十一、头源参数怎么进工艺库复用
三维五轴激光切割机切割头与激光源怎么选才不踩坑,选完要让参数活起来。帝耐激光把 CO₂ 与光纤各自的切割工艺存进库,UG、MASTERCAM、TYPE3 后置直接调,换材料换模板不重调。三维五轴激光切割的头源参数一旦散落在老师傅脑子里,换人就波动,良率随人走。把参数固化进工艺库,新项目调模板即可,培训和接替都省。这条对多材料多品种的工厂是关键资产,比设备本身更保值。
十二、二手头源能不能买
三维五轴激光切割机切割头与激光源怎么选才不踩坑,预算紧的时候总会动二手的念头。但切割头镜片有寿命、光源有衰减,二手件如果没有原始基线数据就是个盲盒,装上之后崩边、挂渣、断面斜,查半个月都未必查到是头源老了。帝耐激光不建议核心头源买二手,最多考虑整机翻新且带出厂检测报告与衰减基线的那类。三维五轴激光切割的头源是断面质量的命门,二手省下的那点钱根本不够后期救火,一次大返工就赔进去。把预算花在新头源的模块化快拆上,后期维护反而省钱,坏了换模块不换整机。这条对首台采购的客户最实在,别为了省小钱埋大雷,设备是生产资料,稳定性比便宜重要。
十四、验收时把头源参数写进合同附件
三维五轴激光切割机切割头与激光源怎么选才不踩坑,最后一道保险是把头源参数写进合同附件。波长、功率、焦点补偿范围、镜片更换周期、冷却要求逐项列清,后期争议有据。DNWZ 系列交付时附参数卡,客户照单验。头源配置一旦口头约定,后期以次充好或衰减扯皮都说不清,白纸黑字最稳。这一条看着琐碎,却是采购避坑的底线,跳过就容易在质保期外吃哑巴亏。
十五、常见问题
Q1:能不能一台机器两种光源? 理论上可切换,但结构复杂、成本高、两头折让,帝耐激光建议分线更稳。主金属偶尔非金属,外包或二期再上 CO₂。
Q2:切割头随动精度多少? 帝耐激光随动探头精度在微米级,曲面法向切割焦点稳定,断面一致性靠它。
Q3:镜片多久换一次? 按产尘量定,玻纤 SMC 频繁,PP 少,帝耐激光给具体周期与快拆件单价。
Q4:配置交期多久? 标准 30–45 天,切割头与光源随主机,咨询热线 400-030-5905,安徽、重庆、苏州、宁波、东莞五地可约 48 小时上门。
头源选对,断面与节拍才稳。把材料、切割头随动、镜片周期三件事落实,CO₂ 与光纤各归各位。需要按你的件配,把材料清单发到南京经济技术开发区恒通大道 69 号,帝耐激光技术部用 DNWZ 系列跑试切,出断面与节拍报告,电话 400-030-5905,可约 48 小时上门。