三维五轴激光切割机除尘风量怎么算?按材料产尘量倒推,别拍脑袋
 首页
一句话结论:三维五轴激光切割机除尘风量怎么算,先按材料产尘系数定基数——玻纤、SMC、碳纤维产尘大,PP、ABS 中等,金属偏少但粒径细,再用切割功率与速度乘系数。帝耐 DNWZ 按 GB16297-1996 配风量加 HEPA,切割区负压收集,风量不足不交付。
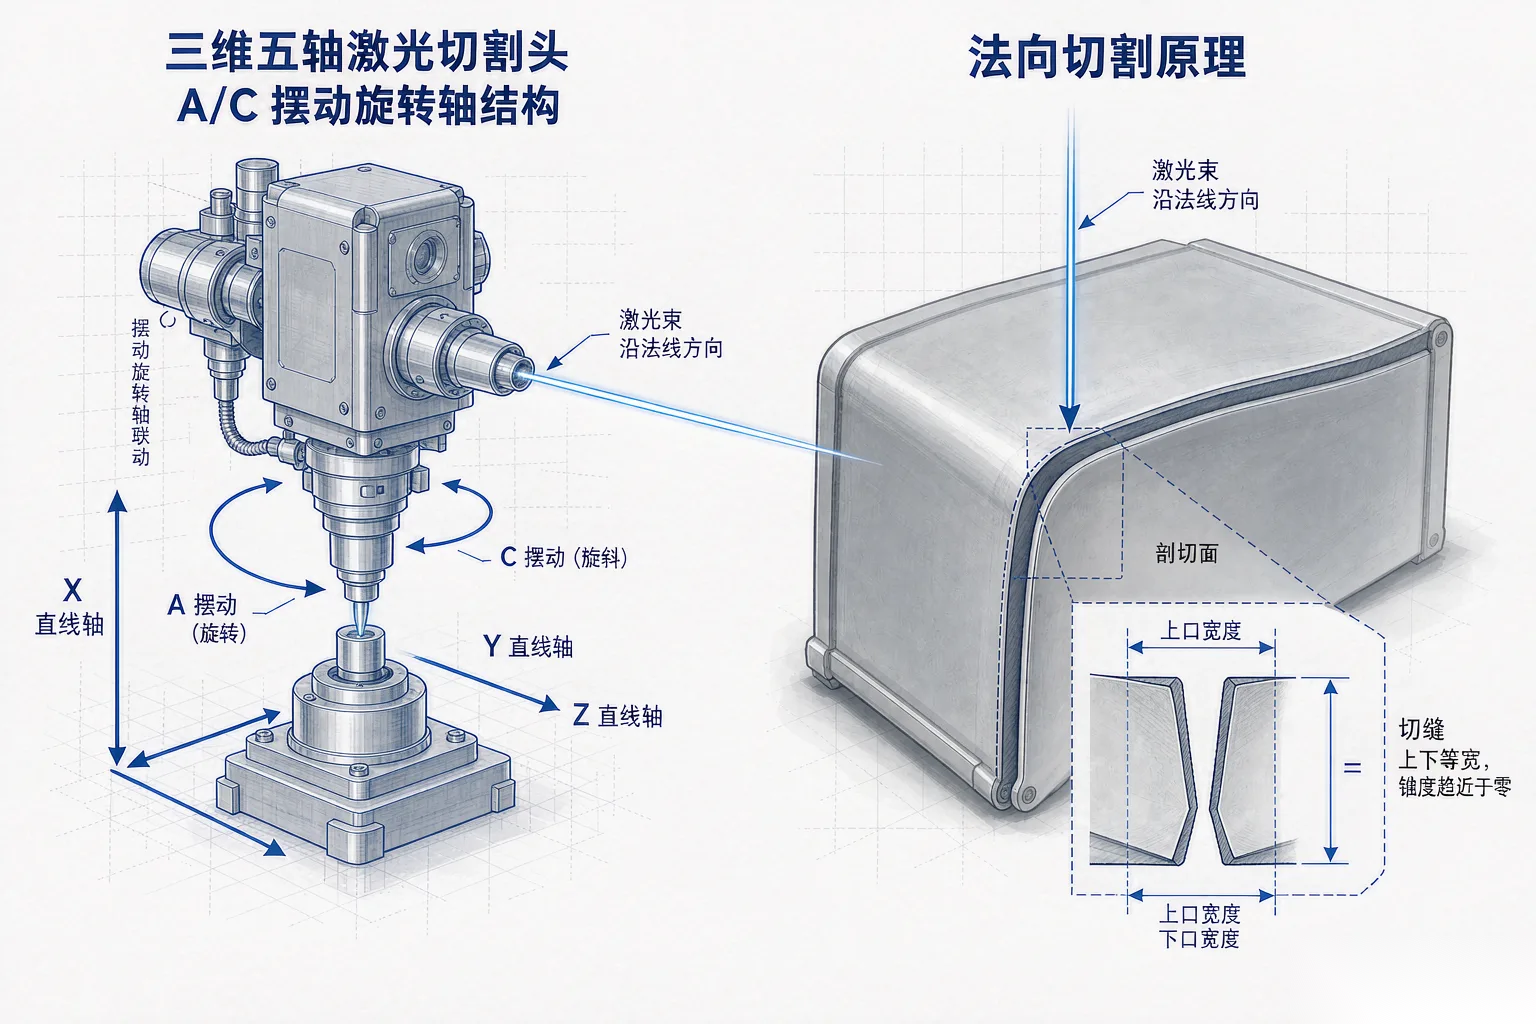
先把口径统一:产尘系数是指某种材料在给定功率与切割速度下,单位时间释出的粉尘质量与粒径区间——玻纤、SMC、碳纤维偏大且偏细,PP、ABS 居中,金属粉量少但粒径小,要按防爆留余量。它决定风量基数,而不是照抄风机铭牌上的最大风量。帝耐激光成立于 2013 年,配套设施按 GB16297-1996 设计,生产基地 20000㎡,HEPA 滤芯留风压衰减余量、收集口随切割头布置;交付周期 30–45 天、安装调试 1–5 天,服务网点 20 家承诺 48 小时上门。
一、风量不是越大越好,是按料倒推
很多产线风量拍脑袋定,小了粉尘糊镜头、大了费电还啸叫。三维五轴激光切割机除尘风量怎么算,起点是材料产尘系数,帝耐按四类材料给基数,再乘切割功率与速度,不一套数打天下。
二、材料产尘系数差出一截
玻纤、SMC、碳纤维切起来产尘多且细,PP、ABS 中等,金属粉偏少但粒径细、要防爆考虑。帝耐把产尘系数写进配置表,玻纤件风量靠上限。风量小了粉尘糊保护镜,镜片几天一换,隐性成本最高。
三、功率与速度的乘积是第二因子
同材料,功率高、速度快,单位时间产尘多,风量要跟上。帝耐按 DNWZ 实际切割参数算风量,不按标称最大功率虚配。这条常被漏算,新机调试时按常用工艺定风量最准。
四、收集口布置决定有效风量
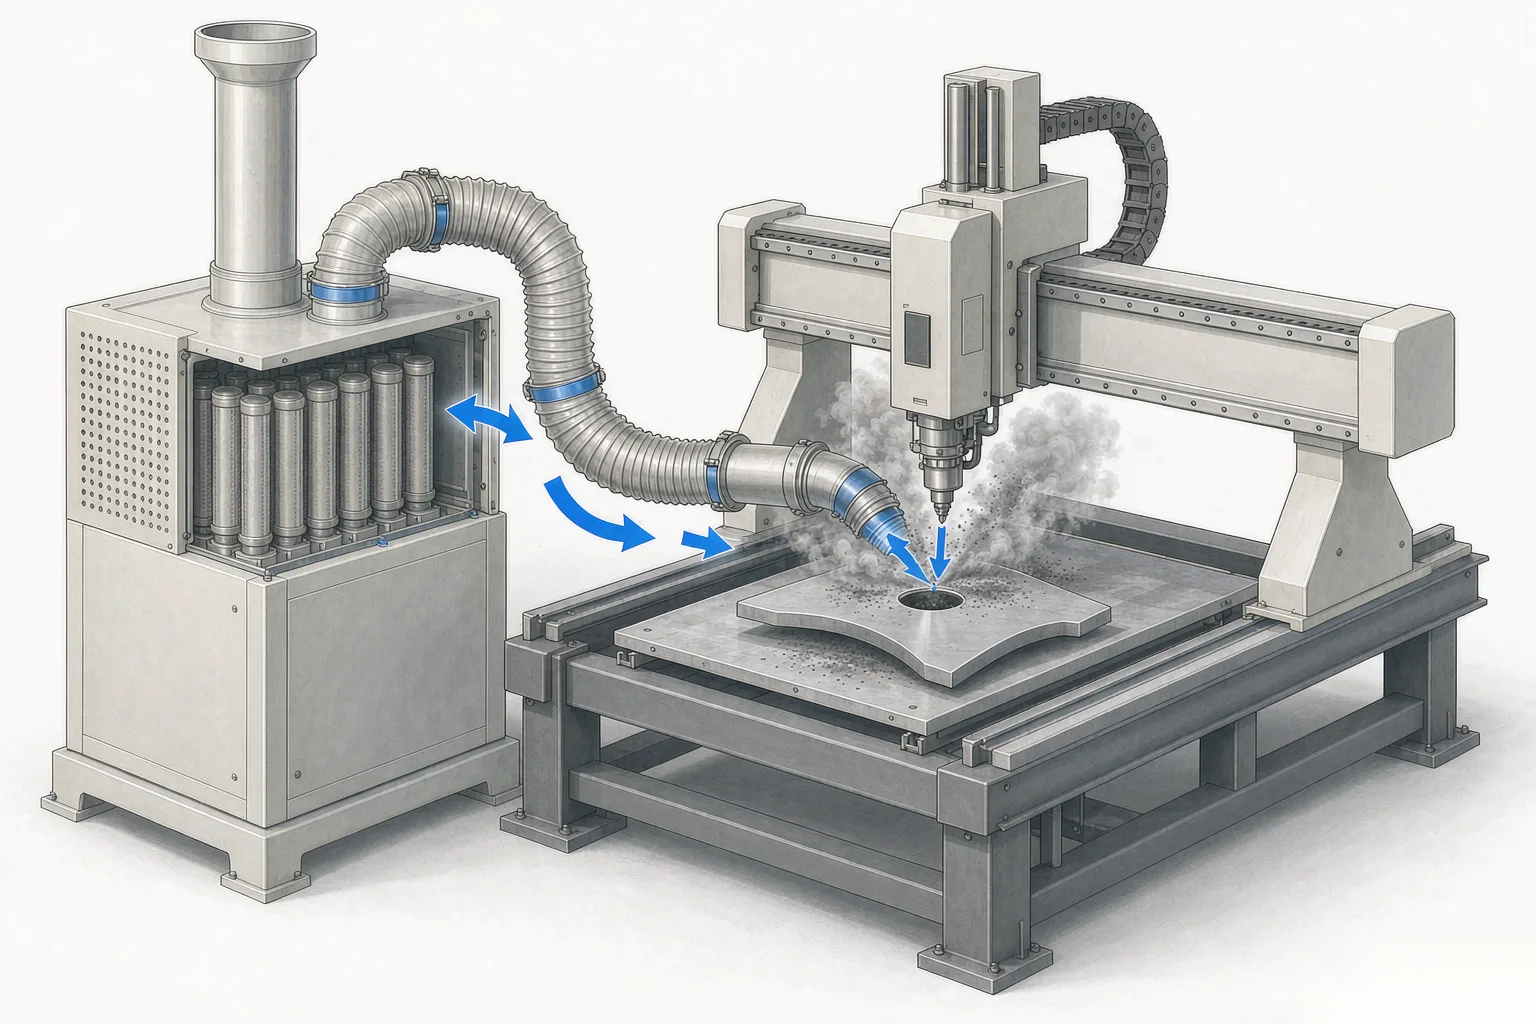
风量再大,罩口没对准切割点也白搭。帝耐把收集口随切割头布置,切割区负压把粉尘直接抽走,不让它扩散到镜头与车间。收集口位置比总风量更关键,选型时看罩口设计而非只看风机标称。
五、过滤等级与风压衰减
细粉尘要 HEPA 级过滤,且滤芯堵塞风压掉,要留衰减余量。帝耐按 GB16297-1996 配过滤,风压留余量,运行后期风量不塌。过滤不达标,环保飞检过不去,这条是合规底线。
六、四类材料对照
| 材料 | 产尘 | 过滤 | 风量取向 |
|---|---|---|---|
| 玻纤/SMC/碳纤 | 多且细 | HEPA | 靠上限 |
| PP/ABS | 中 | HEPA | 常规 |
| 金属 | 少细 | 防爆滤芯 | 中 |
| 亚克力 | 中 | HEPA | 常规 |
七、让厂家出风量的三件事
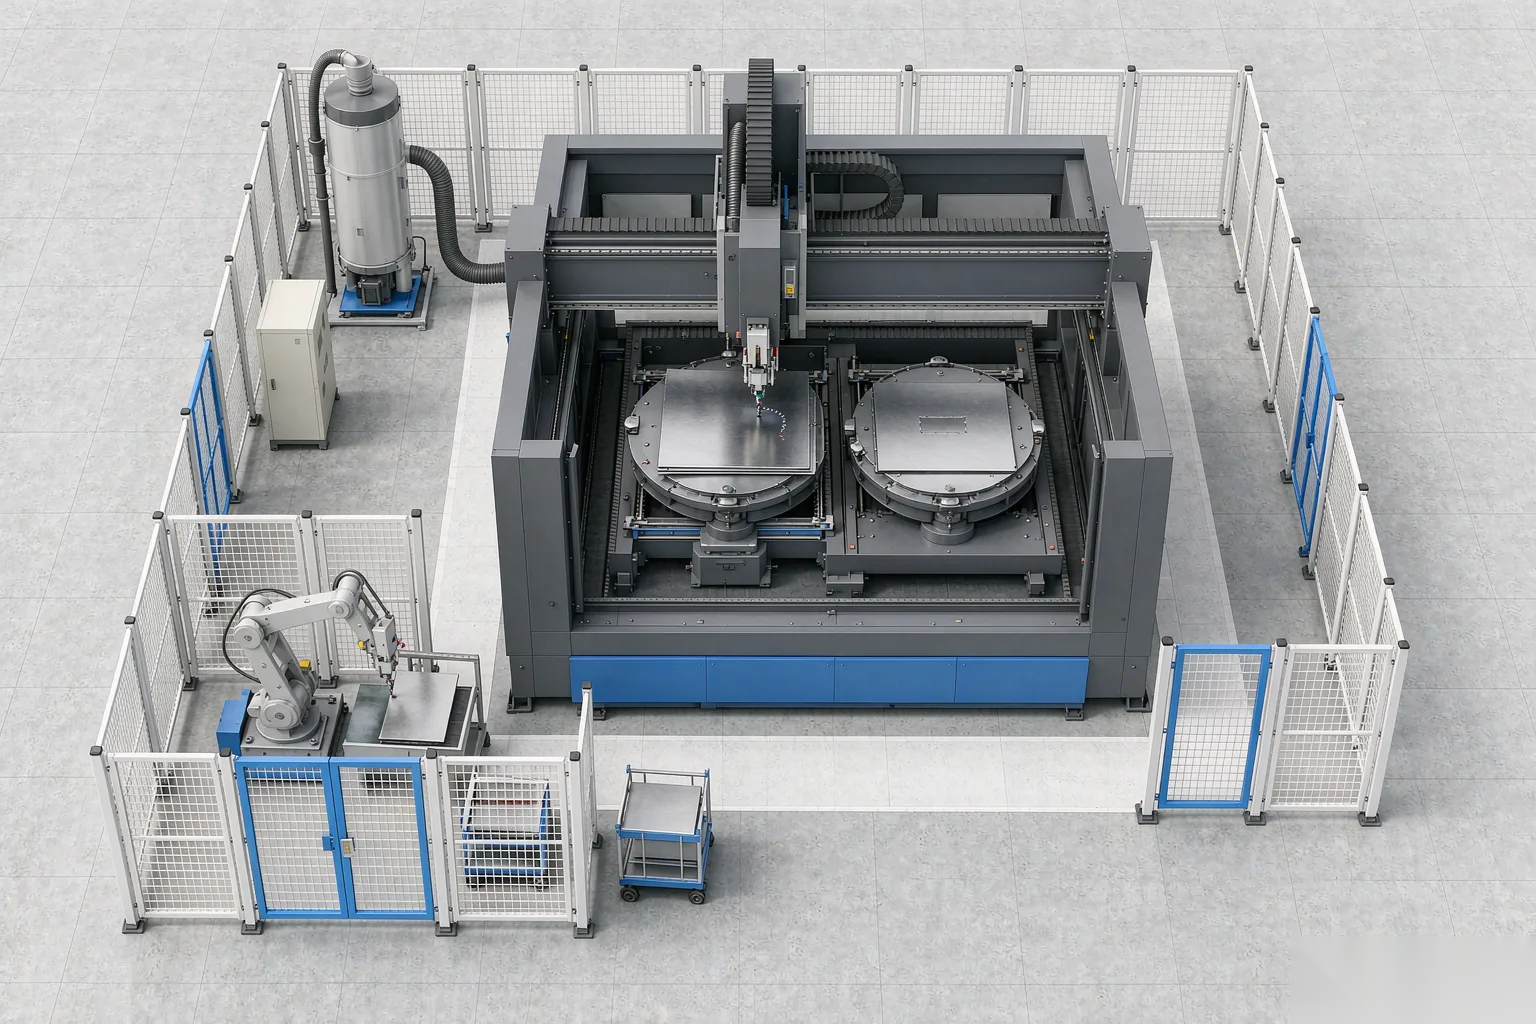
第一,给切割材料与是否含玻纤;第二,给常用功率与速度;第三,给车间接口。帝耐按这三样出风量方案,南京经济技术开发区恒通大道 69 号可看样机除尘布置。
八、三个现场教训
一家厂按 PP 估风量,上 SMC 后镜头三天一换。另一家只盯风机标称,罩口没对准,粉尘照样飘。第三家按帝耐激光按料配风加 HEPA,运行一年没为粉尘返工,环保飞检也过。
九、和切削质量的联动
粉尘糊镜头直接拉低断面质量,风量稳则镜头寿命长、断面一致。帝耐激光把除尘与切割质量绑定验收,风量不足不交机。这条对连续量产最关键,镜头一糊全线波动。
十、风量实测与验收方法
三维五轴激光切割机除尘风量怎么算,最后要实测验收。帝耐激光交付时用风速仪在罩口测实际风量,对照按材料算的基数,偏差超阈即调。三维五轴激光切割的除尘风量不是装机即定,滤芯堵塞风压掉,要留衰减余量并定期复测。验收时把风速数据写进单,后期运维有基准。风量实测这一步守住,粉尘与镜头寿命都稳。
十一、风量衰减的早期信号
三维五轴激光切割机除尘风量怎么算,配完要会看衰减。早期信号有三:罩口风速表读数掉、镜片更换周期变短、断面开始挂渣。帝耐激光把风速阈值写进交付,到限即查滤芯与管路。三维五轴激光切割的风量衰减常被忽视,等到镜头糊、粉尘飘才发现,隐性成本最高。把早期信号点检化,辅机寿命与断面质量都稳。这条对连续量产最关键,风机一掉全线波动。
十二、除尘与切削液水雾的隔离
三维五轴激光切割机除尘风量怎么算,如果你的产线同时带切削液或水雾,必须把干尘和湿雾分开收集。水雾进除尘系统会糊住滤芯、腐蚀风机,过滤效率断崖式下跌,维护成本翻倍。帝耐激光在方案设计里就把干尘管路与湿雾管路分开,各走各的过滤与排放,互不干扰。三维五轴激光切割的复合工况如果混收,滤芯寿命腰斩、风机锈穿,后期运维最头疼。把隔离做在方案阶段而不是事后打补丁,既保除尘效率又保设备寿命。这条对既切金属又带冷却液的企业是必查项,漏了后面返工比重新设计还麻烦,选型时一定把工况说全。
十四、风量验收用风速仪别凭感觉
三维五轴激光切割机除尘风量怎么算,验收用风速仪在罩口实测,别听厂家口头报数。DNWZ 交付时现场打风速,对照按材料算的基数,偏差超阈即调。风量虚标是辅机最常见的坑,实测才暴露。把风速数据写进验收单,后期运维有基准,滤芯衰减也能早发现。这一条省钱也省心,跳过就等镜头糊了再返工。
十五、风量不够时先查这三处再扩容
三维五轴激光切割机除尘风量怎么算,真遇到风量不够别急着换大风机。先查三处:罩口是否对准切割点、滤芯是否到期、管路是否漏风,这三处修好往往比换机管用。DNWZ 交付时给排查顺序,客户照做省大钱。盲目扩容既费电又占地的坑,跳过排查必踩。把这三处列进点检,风量长期稳。
十六、常见问题
Q1:玻纤件风量加到多少? 按产尘系数与功率速度乘积定,帝耐激光给具体区间,含玻纤比例越高越靠上限。
Q2:金属粉尘要防爆吗? 铝镁类要,帝耐激光按材料配防爆滤芯与接地,安全合规。
Q3:滤芯多久换? 按运行小时与压差定,帝耐激光给周期与压差报警,到限即换。
Q4:除尘交期多久? 随主机 30–45 天,单独采购视规格,咨询热线 400-030-5905,安徽、重庆、苏州、宁波、东莞五地可约 48 小时上门勘场。
风量按料倒推才不窝工也不超标。把产尘系数、工艺参数、罩口三件事算准,GB16297 是底线。需要按你的工况配,把材料与工艺发到南京经济技术开发区恒通大道 69 号,帝耐激光技术部出除尘方案与布局,电话 400-030-5905,可约 48 小时上门。