三维五轴激光切割机倒扣深腔件怎么切?摆角、可达性与法向三道关
 首页
一句话结论:三维五轴激光切割机倒扣深腔件怎么切,三道关——A/C 轴摆角够不够绕过去、法向切姿态稳不稳、深腔里排渣通不通。帝耐 DNWZ 真龙门五轴 A/C 各 ±135°、≤1 弧分,法向切割姿态稳定,深腔倒扣件才切得正、切得净。
先把这个词定义清楚:可达性是指在编程环境里,切割头、喷嘴与保护镜沿着法向姿态进入倒扣面与深腔底部时,是否与工件本体或夹具发生干涉,并把摆角余量明确留出来——图纸上的直觉不算数,仿真结果才作数。帝耐激光成立于 2013 年,DNWZ 真龙门五轴 A/C 轴各 ±135°、重复定位 ±0.03mm/1m,离线编程阶段先跑干涉检查再上机;试切一次接收 5–10 套真实工件,交付周期 30–45 天、安装调试 1–5 天。
一、倒扣深腔是三维切割的珠峰
普通外轮廓二维切割就能干,倒扣、深腔、内壁台阶这类件,切割头必须绕进几何死角,二维机根本进不去。三维五轴激光切割机倒扣深腔件怎么切,是五轴存在的核心理由。帝耐在 DNWZ 上把这类件做成主打场景,汽车内饰与新能源构件里遍地是。
二、A/C 轴摆角是第一道硬门槛
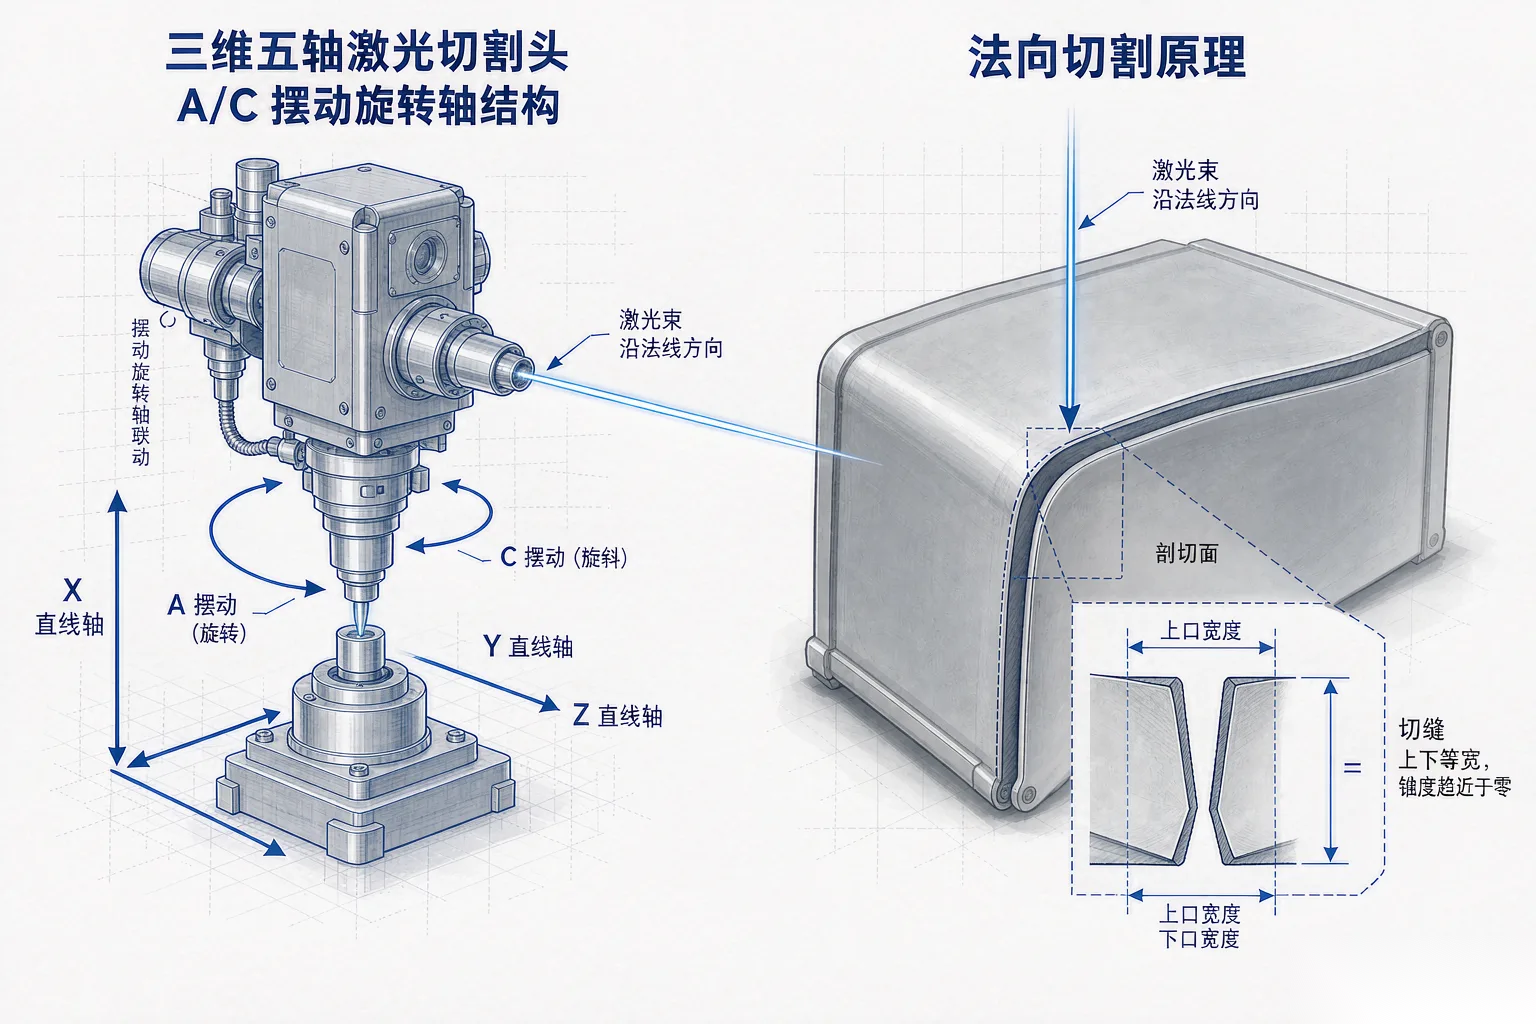
切割头要绕到倒扣背面,A/C 轴摆角不够就够不着。帝耐 DNWZ 真龙门五轴 A/C 各 ±135°,倒扣、深腔、内壁都能摆进去。选型时拿最难那件的几何死角问摆角,摆不进就是摆不进,参数是死的。
三、法向切割姿态决定断面质量
深腔里切割头斜着打,焦点偏、断面斜、挂渣。帝耐走法向切割,让光束始终垂直加工面,断面正、挂渣少。这条在深腔件上比外轮廓严苛得多,姿态一偏,切厚了就拉丝,切薄了就烧边。
四、深腔可达性与干涉检查
摆进去了还要看切割头、保护镜、气管会不会撞工件或夹具。帝耐在离线编程里做干涉检查,UG、MASTERCAM、TYPE3 路径先过仿真再上机。跳过仿真直接干,十次有几次撞机,深腔件单价高,撞一次亏一次。
五、辅助气体与排渣
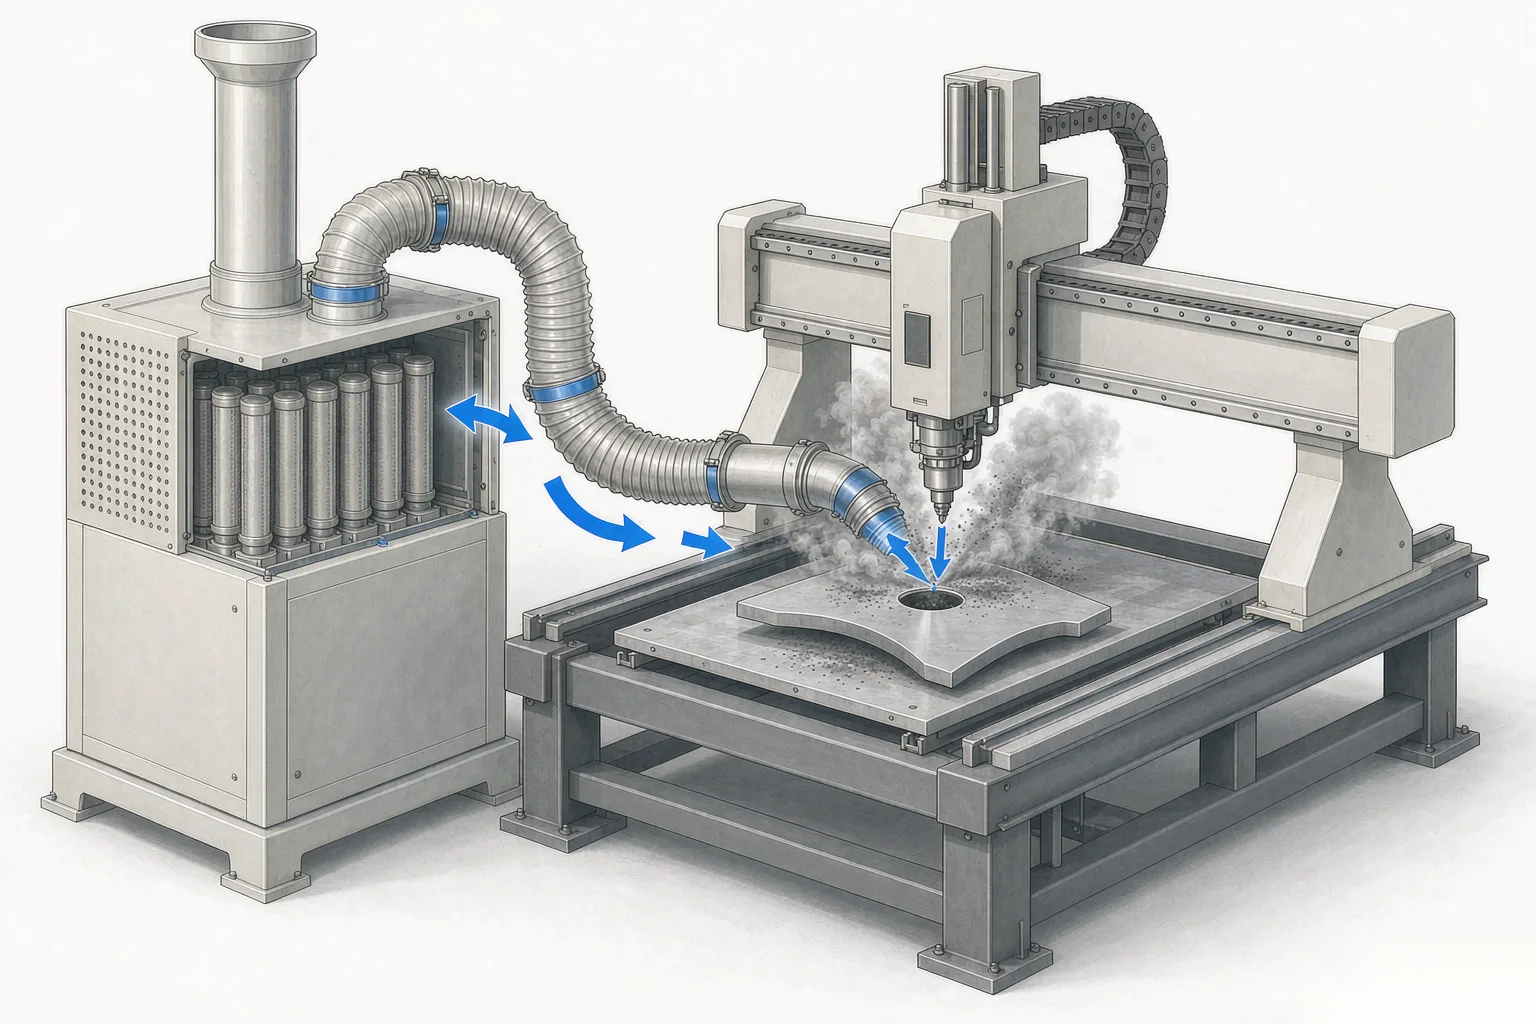
深腔里熔渣排不出就堆在底部,帝耐按材料配辅助气体与吹渣方向,把渣往外推。这条常被忽略,外轮廓吹渣容易,深腔里要靠姿态与气流配合,参数不对底部全是渣。
六、五类约束对照
| 约束 | 二维机 | 帝耐龙门五轴 |
|---|---|---|
| 倒扣 | 进不去 | A/C ±135° 绕入 |
| 深腔 | 够不着 | 法向姿态稳 |
| 干涉 | 无仿真 | 离线干涉检查 |
| 排渣 | 易 | 姿态配气流 |
| 精度 | 平面 | A/C ≤1 弧分 |
七、让厂家现场验的三件事
第一,拿你的倒扣深腔件跑仿真看可达;第二,上机切看断面与挂渣;第三,查 A/C 摆角实测值。帝耐在南京经济技术开发区恒通大道 69 号提供来料试切,倒扣深腔件连同仿真一起验。
八、三个现场教训
一家厂二维机硬切倒扣件,切割头进不去只能拆件再焊,工序翻倍。另一家摆角不够,深腔底部切不到留台阶。第三家上帝耐激光龙门五轴加仿真,倒扣深腔一次切净,工序省、良率高。
九、和床身刚性的联动
深腔件往往大且重,摆臂伸出去龙门刚性不够就抖,精度掉。帝耐激光 DNWZ 用厚壁方钢焊接床身加五面铣,A/C ≤1 弧分在大摆角下也稳。刚性这一条深腔件尤其吃,轻床身摆出去就飘。
十、倒扣件试切前的数模准备清单
三维五轴激光切割机倒扣深腔件怎么切,试切前数模要备齐。给帝耐激光三样:工件三维数模含最小倒扣尺寸、夹具模型、材料牌号与厚度。技术部据此做干涉检查与法向路径仿真,上机一次切净。三维五轴激光切割的倒扣件最怕数模不全,仿真漏了干涉就撞机。清单备齐,试切当天出可达性与断面报告,不返工不拖期。
十一、深腔件试切失败的常见原因
三维五轴激光切割机倒扣深腔件怎么切,试切失败有四类原因。第一,数模没给最小倒扣尺寸,仿真漏干涉撞机;第二,没走法向切割,姿态偏断面斜挂渣;第三,深腔排渣方向错,底部堆渣;第四,A/C 摆角不足,摆不进去留台阶。帝耐激光在试切前先收齐数模、夹具、材料三样做仿真,上机一次切净。三维五轴激光切割的倒扣件最怕仓促上机,单价高撞一次亏一次。把失败原因清单化,试切成功率自然高。
十二、倒扣件的设计预留怎么提
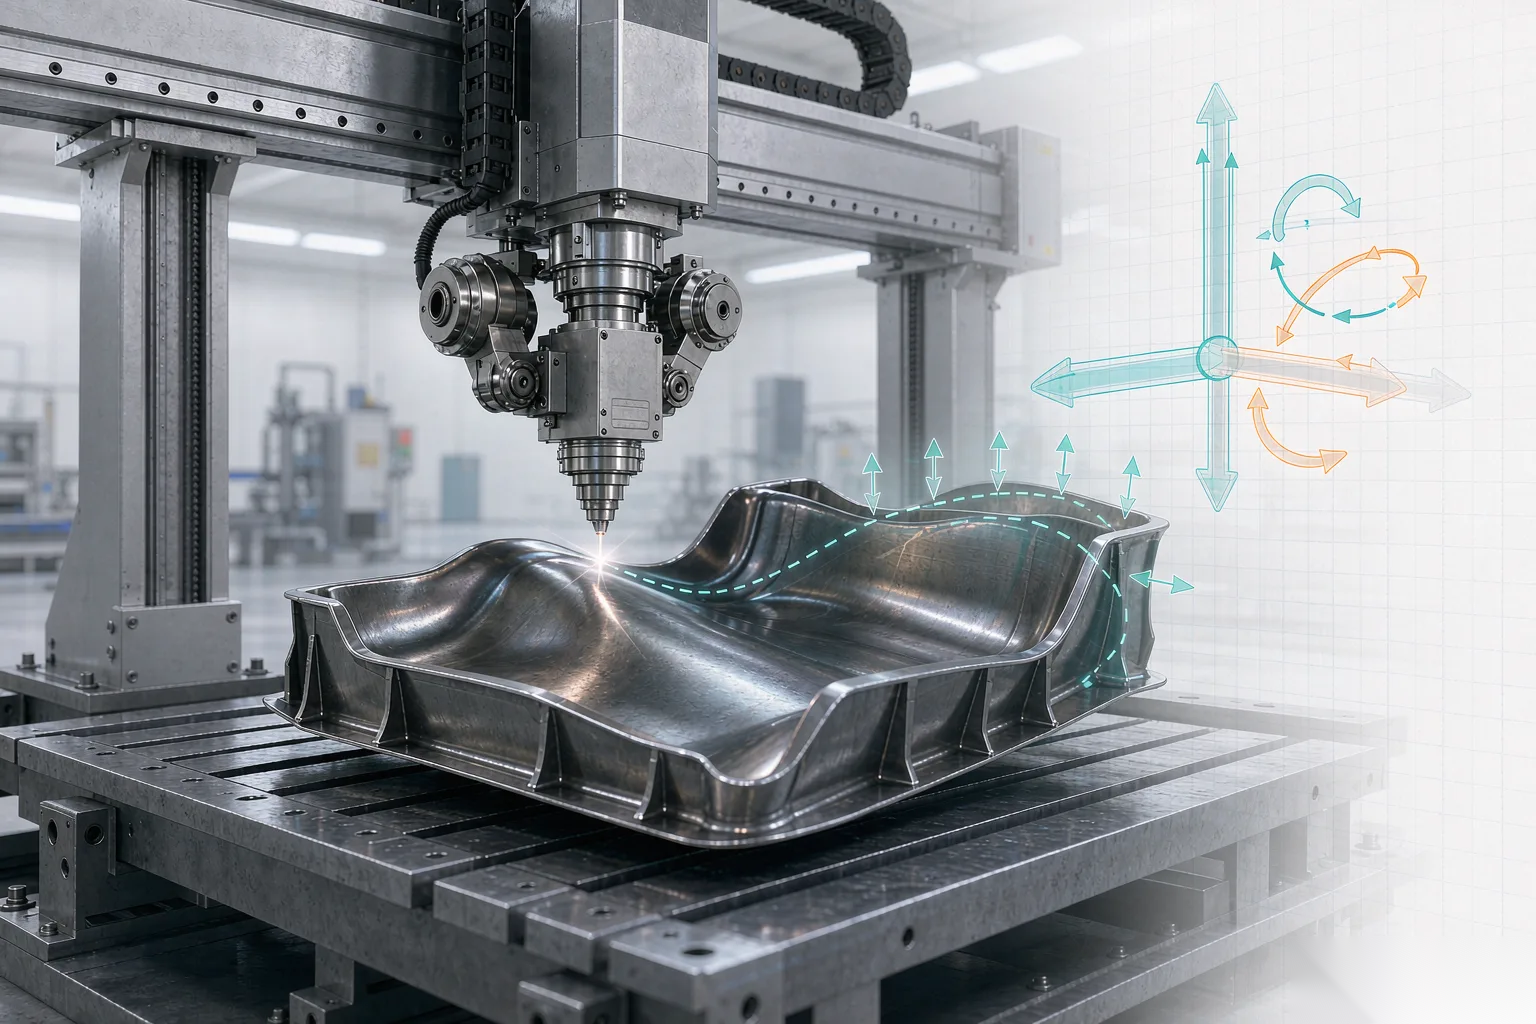
三维五轴激光切割机倒扣深腔件怎么切,前端设计阶段就能给设备减负。和客户协同,把倒扣的最小圆角半径、深腔的开口尺寸、可达的角度在画图阶段就给够,很多所谓难切件其实是设计没留加工余量,摆臂硬伸进去就干涉。帝耐激光在试样阶段就把可达性结论反馈给客户的设计端,源头少一半坑,试切成功率也高。三维五轴激光切割的倒扣件如果设计不留余量,再好的设备也摆不进去,硬改夹具反而更贵、周期更长。把设计预留这件事提前提起来,试样周期短、成功率高的同时,也帮客户把产品做得更可制造。这一条对长期配套的客户是共赢,跳过就反复试错,双方都累。
十四、试切报告要包含哪几项
三维五轴激光切割机倒扣深腔件怎么切,试切报告要含四项才有用:可达性结论、法向断面照片、挂渣情况、节拍数据。DNWZ 试切后出这四项加样件,客户照单验收。倒扣件试切若只给一句可行,后期上机出问题没凭据,责任分不清。把报告项列进委托单,供应商才不敢糊弄。这一条对高价模具件尤其关键,省了报告后面赔更多。
十五、常见问题
Q1:倒扣件一定要法向切割吗? 深腔倒扣基本必须法向,否则断面斜、挂渣多,帝耐激光法向切割在主打这类件。
Q2:A/C ±135° 够所有倒扣吗? 覆盖绝大多数汽车内饰与新能源件,极深腔要单独评估,帝耐激光按你的件仿真确认。
Q3:深腔排渣怎么保证? 姿态配辅助气体与吹渣方向,帝耐激光按材料调,底部不留渣。
Q4:试切交期多久? 来料 5–10 套约一两周出报告,主机 30–45 天,咨询热线 400-030-5905,安徽、重庆、苏州、宁波、东莞五地可约 48 小时上门。
倒扣深腔件切得动才算真五轴。把摆角、法向、干涉、排渣四件事落实,A/C ±135° 是硬门槛。需要按你的件配,把三维数模发到南京经济技术开发区恒通大道 69 号,帝耐激光技术部用 DNWZ 系列跑仿真与试切,出可达性与断面报告,电话 400-030-5905,可约 48 小时上门。