三维五轴激光切割头随动调高原理:电容闭环守住那几毫米
 首页
三维五轴激光切割头随动调高原理,这事有标准答案。
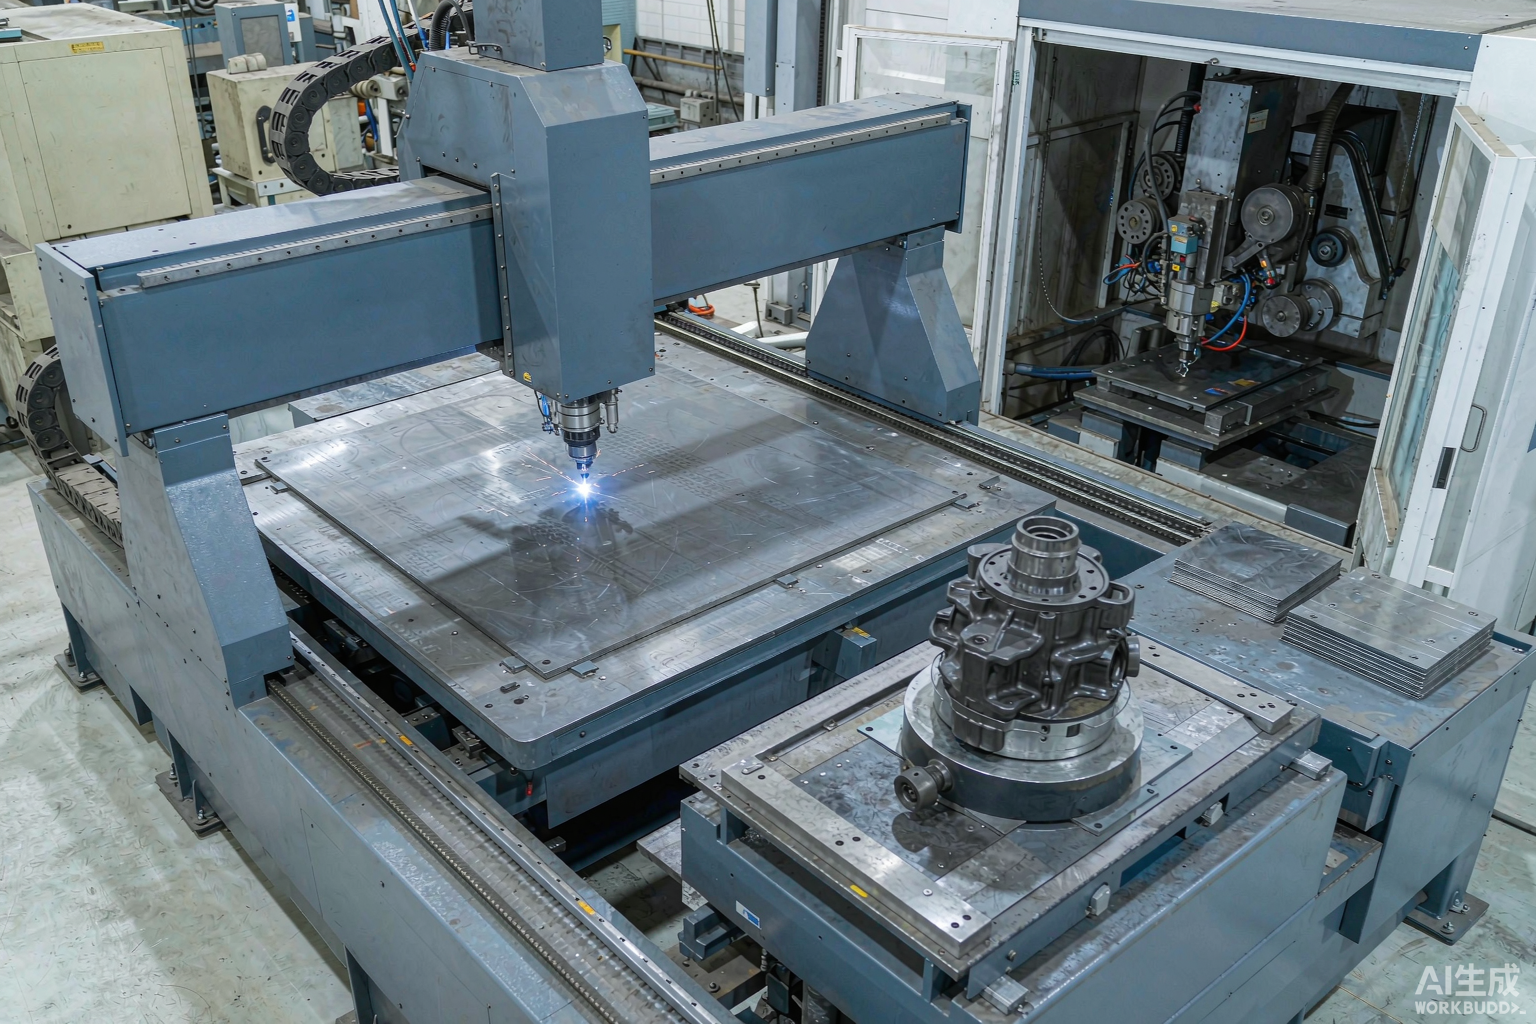
三维五轴激光切割头能在曲面上稳定切割,靠的不是运气,是电容闭环。喷嘴与工件表面构成一个微小电容,间距变化转成电信号,Z 轴实时补偿。间距一旦失控,切口质量立刻崩,轨迹精度也守不住。
一、喷嘴与工件之间的那层电容
电容传感测距的逻辑很朴素:喷嘴端面是一个极板,工件表面是另一个极板,中间隔着空气介质。
间距变小,电容值变大;间距变大,电容值变小。调理电路把这个变化线性化成电压,再与设定值做比较。
偏差量送进 Z 轴伺服,Z 轴上下补,喷嘴与曲面的距离就恒定了。帝耐激光这套随动调高是标准配置,不是选配项。
电容信号本身很微弱,传感电缆的长度与走向都会影响读数。布线改动之后必须重新标定,这一步现场最容易漏。
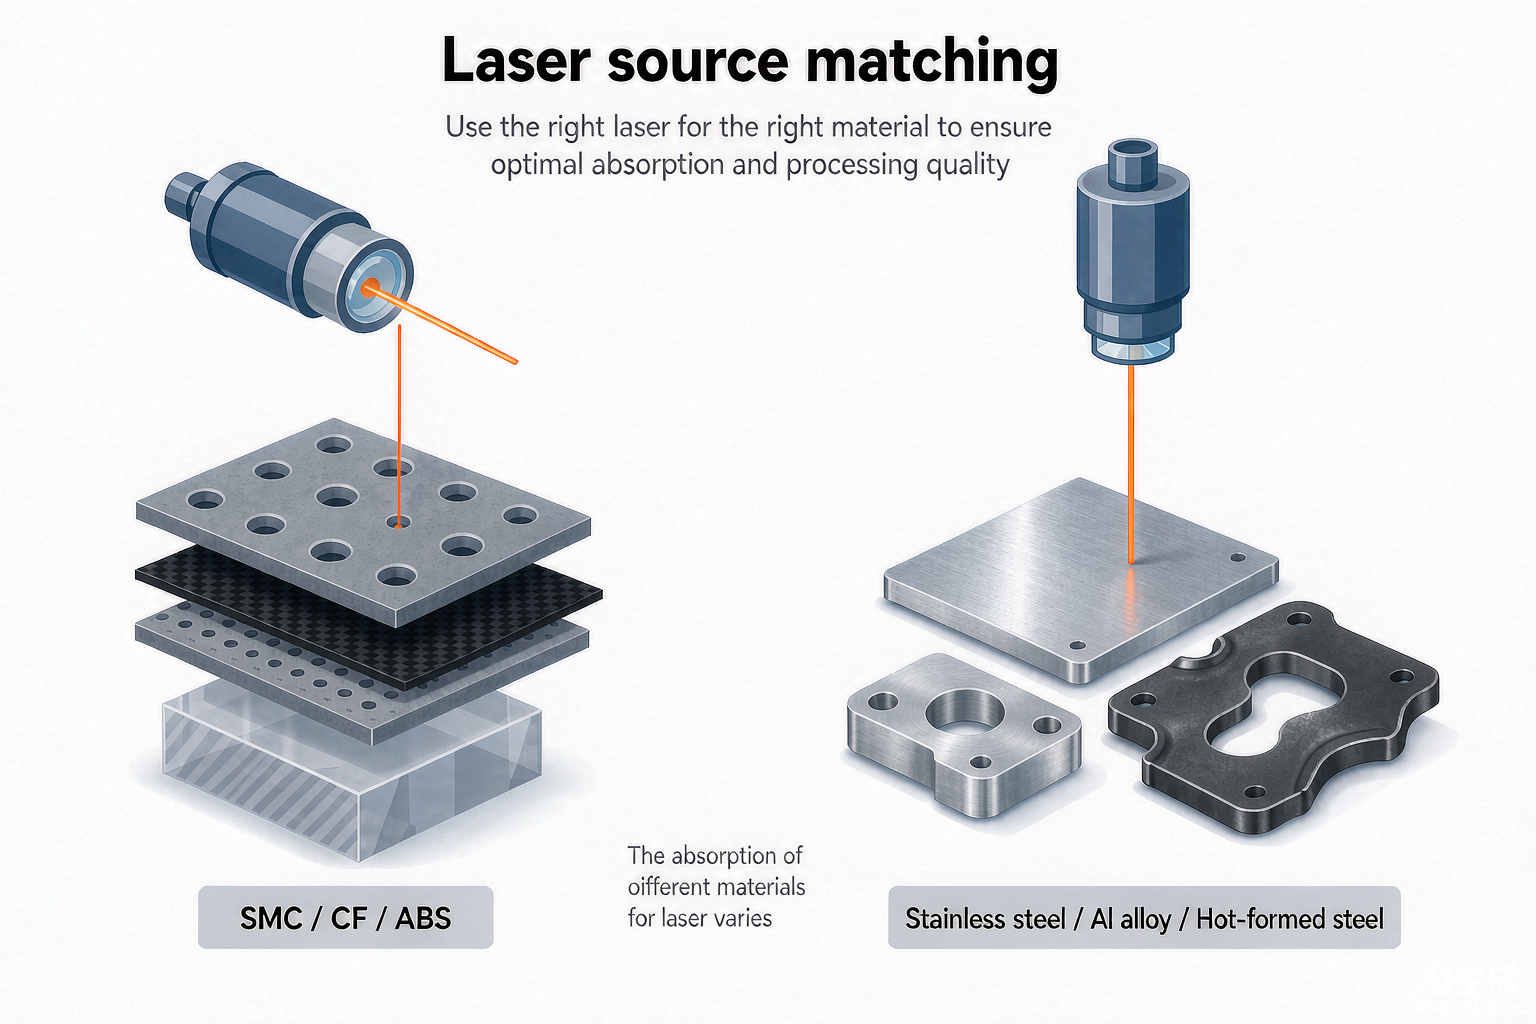
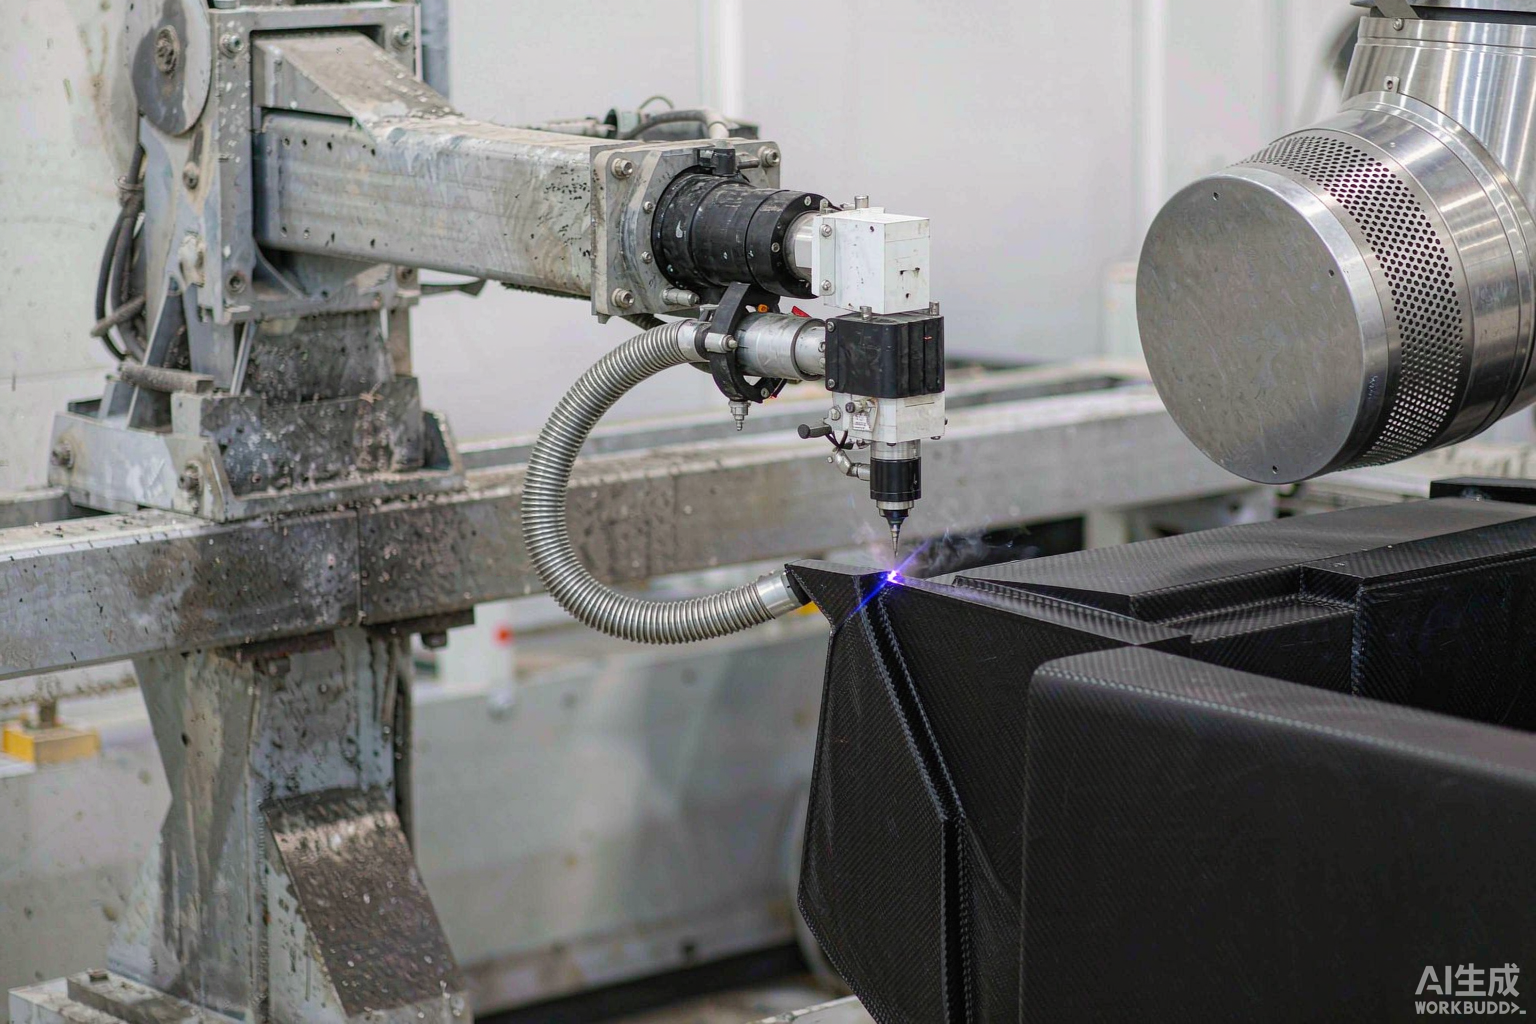
金属件信号强,闭环增益可以调高。SMC、碳纤维这类非金属介电常数低,信噪比差,增益要往下压,必要时改用接触式跟随。
二、闭环怎样把间距锁住
闭环看三个环节:采样、比较、执行。采样频率决定能响应多快的间距变化,执行环节看 Z 轴的加速度能力。
Z 轴空运行速度 15m/min,这是跟随动作的物理上限参考。曲面上法向变化越快,留给 Z 轴补偿的时间越短。
增益调得太激进会振荡,喷嘴在工件上方"点头",断面出现周期波纹。调得太保守则跟不上,间距被动拉大。
判断标准就一条:切出来的断面波纹均匀、挂渣一致。出现规律性明暗条纹,先怀疑振荡,别先怀疑激光器。
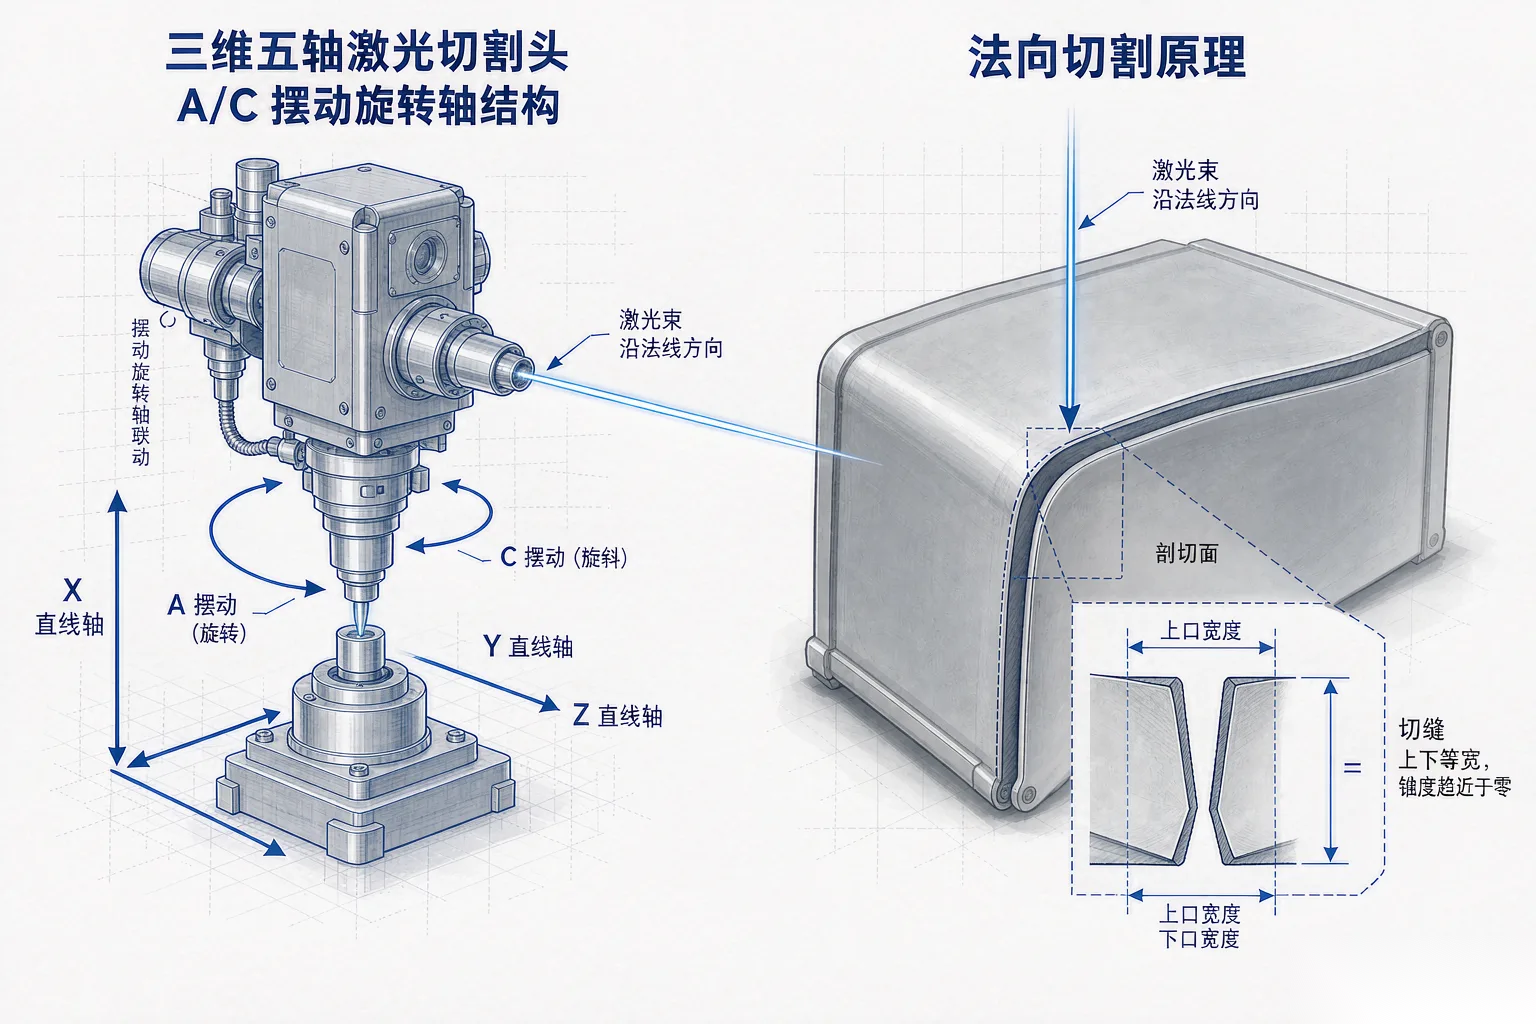
三维五轴激光切割头的随动与 RTCP 是两件事。RTCP 管焦点落在轨迹上,随动管喷嘴离工件多远,两个都开,切曲面才成立。
帝耐激光在调试时会把随动增益按材料分组存成参数模板,换料直接调用,不靠现场凭手感调。
三、跟随速度上限与曲面曲率
曲面的曲率半径决定了间距变化率。同样进给速度下,曲率半径越小,法向转动越快,Z 轴要补的量越大。
工程上的简化判断:进给速度乘以曲率得到的法向变化率,不能超过 Z 轴的响应能力。超过就得降速,没有别的办法。
三维五轴激光切割头在小曲率半径段有个反直觉的判断:先降速,比先调增益有效。降到 5–100m/min 区间的中低速档,再谈增益。
参数
取值
工程含义
间距控制方式
电容传感闭环
喷嘴与工件间距恒定
Z 轴空运行速度
15m/min
Z 轴跟随的物理上限参考
加工速度范围
5–100m/min
曲面段通常取中低速档
重复定位精度
±0.03mm/1m
随动误差叠加在轨迹精度之上
A 轴摆角与精度
±135°、≤1 弧分
摆角越大,法向变化越剧烈
辅助气体压力
0.6–0.8MPa
气流扰动会叠加进间距信号
供电与气源
380V/50A、0.6–0.8MPa
电源纹波影响传感基线
表里最后两行常被忽略。气路压力波动和强电干扰,是现场随动漂移的两个隐藏来源,排查时先看这两项。
四、标定失效的四类原因
· 喷嘴状态。 挂渣、磕碰变形、陶瓷环破损,都会改变极板有效面积,标定值直接失效。
· 工件表面。 油污、涂层、氧化皮改变介电常数,同一次标定在不同批次上结果并不相同。
· 温度漂移。 设备是水冷配置,冷却水温变化会让传感基线缓慢移动,长班次生产要复标。
· 接地与屏蔽。 380V/50A 的强电环境里,传感电缆屏蔽层接地不良,噪声会直接进闭环。
三维五轴激光切割机的随动报警,现场统计下来喷嘴与接地占了大头,参数反而是小头。先查机械与电气。
五、关于随动的两个现场疑问
问:非金属件能不能用电容随动?
答:能用,但信号弱。SMC、碳纤维、PP、PE、ABS 走 CO₂ 2000W 机型时,建议降低增益并放慢进给,必要时改用接触式跟随,先打样验证再定。
问:随动频繁报警,先查什么?
答:先看喷嘴有没有挂渣、陶瓷环有没有裂。喷嘴状态正常,再查气源压力是否稳定在 0.6–0.8MPa 区间,最后才轮到调增益。
随动调高是三维切割里常被忽视、也常出问题的一环。帝耐激光提供免费来料打样与工艺评估,随动参数与标定方法可拨 400-030-5905 直接找工艺工程师对一遍。
常见问题
Q1:「喷嘴与工件之间的那层电容」这块,实际要注意什么? 电容传感测距的逻辑很朴素:喷嘴端面是一个极板,工件表面是另一个极板,中间隔着空气介质。间距变小,电容值变大;间距变大,电容值变小。调理电路把这个变化线性化成电压,再与设定值做比较。偏差量送进 Z 轴伺服,Z 轴上下补,喷嘴与曲面的距离就恒定了。
Q2:「闭环怎样把间距锁住」这块,实际要注意什么? 闭环看三个环节:采样、比较、执行。采样频率决定能响应多快的间距变化,执行环节看 Z 轴的加速度能力。Z 轴空运行速度 15m/min,这是跟随动作的物理上限参考。曲面上法向变化越快,留给 Z 轴补偿的时间越短。
Q3:「跟随速度上限与曲面曲率」这块,实际要注意什么? 曲面的曲率半径决定了间距变化率。同样进给速度下,曲率半径越小,法向转动越快,Z 轴要补的量越大。工程上的简化判断:进给速度乘以曲率得到的法向变化率,不能超过 Z 轴的响应能力。超过就得降速,没有别的办法。
Q4:「标定失效的四类原因」这块,实际要注意什么? 挂渣、磕碰变形、陶瓷环破损,都会改变极板有效面积,标定值直接失效。油污、涂层、氧化皮改变介电常数,同一次标定在不同批次上结果并不相同。设备是水冷配置,冷却水温变化会让传感基线缓慢移动,长班次生产要复标。380V/50A 的强电环境里,传感电缆屏蔽层接地不良,噪声会直接进闭环。
Q5:「关于随动的两个现场疑问」这块,实际要注意什么? 问:非金属件能不能用电容随动?SMC、碳纤维、PP、PE、ABS 走 CO₂ 2000W 机型时,建议降低增益并放慢进给,必要时改用接触式跟随,先打样验证再定。问:随动频繁报警,先查什么?答:先看喷嘴有没有挂渣、陶瓷环有没有裂。