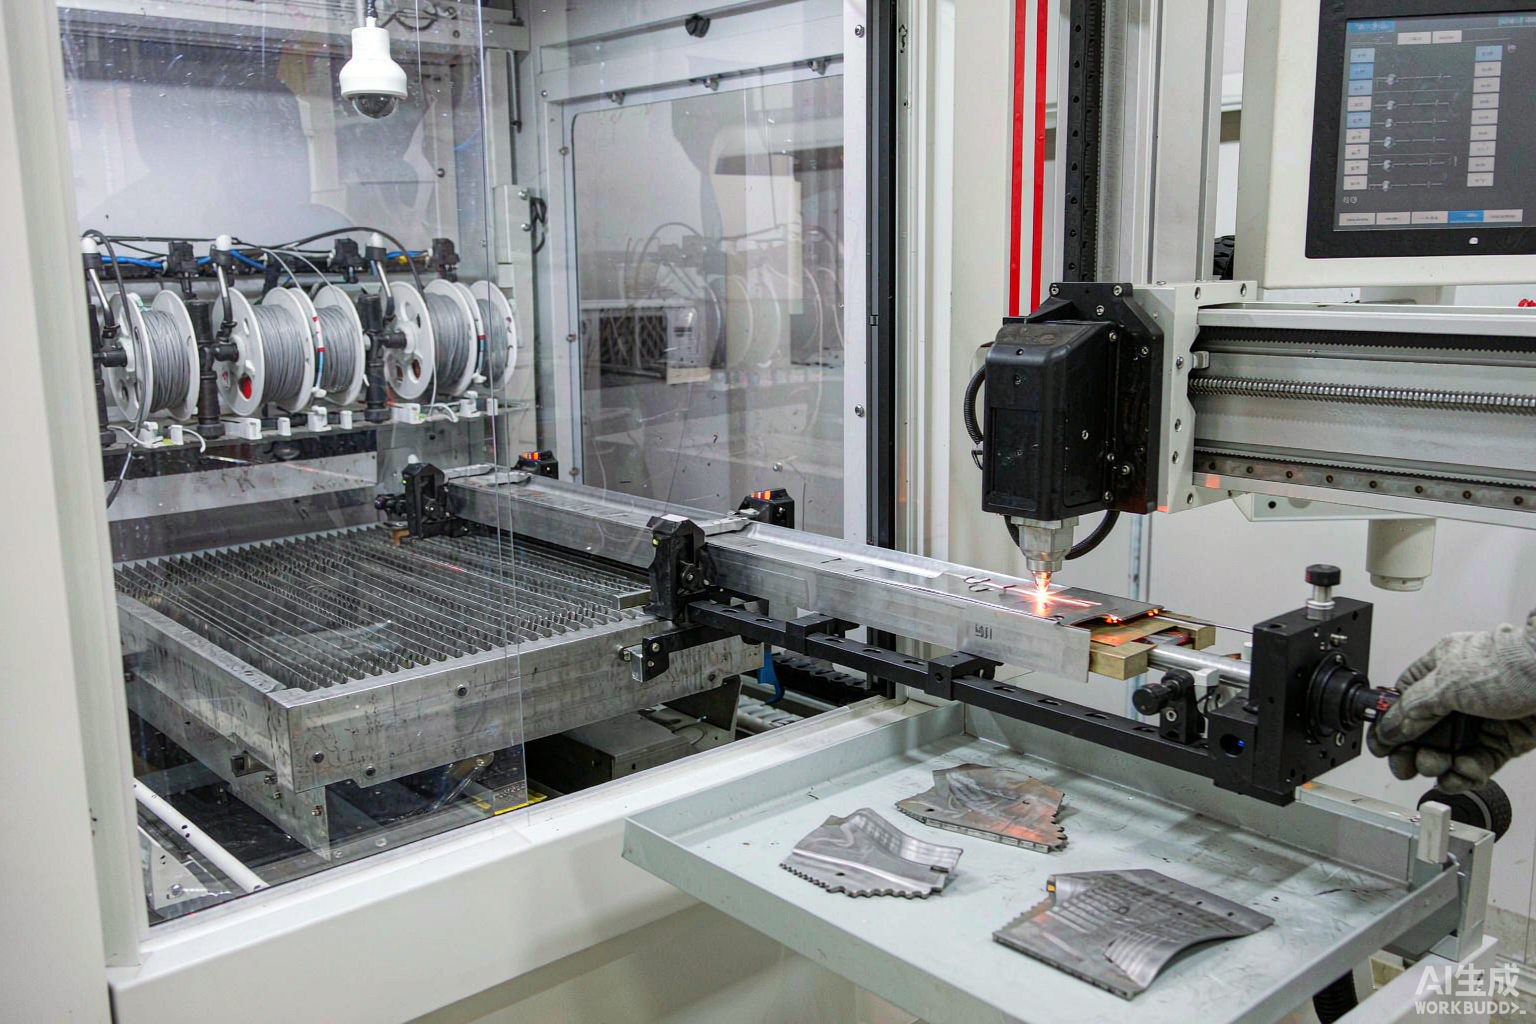
三维五轴激光切割机排烟除尘方案:风量、过滤、责任边界
 首页
三维五轴激光切割机排烟除尘方案,答案先看这几组数:3000mm、1μm。落到验收口径,卡的还是这几组值:3000mm、1μm。
一、烟尘成分差异,决定后续选型
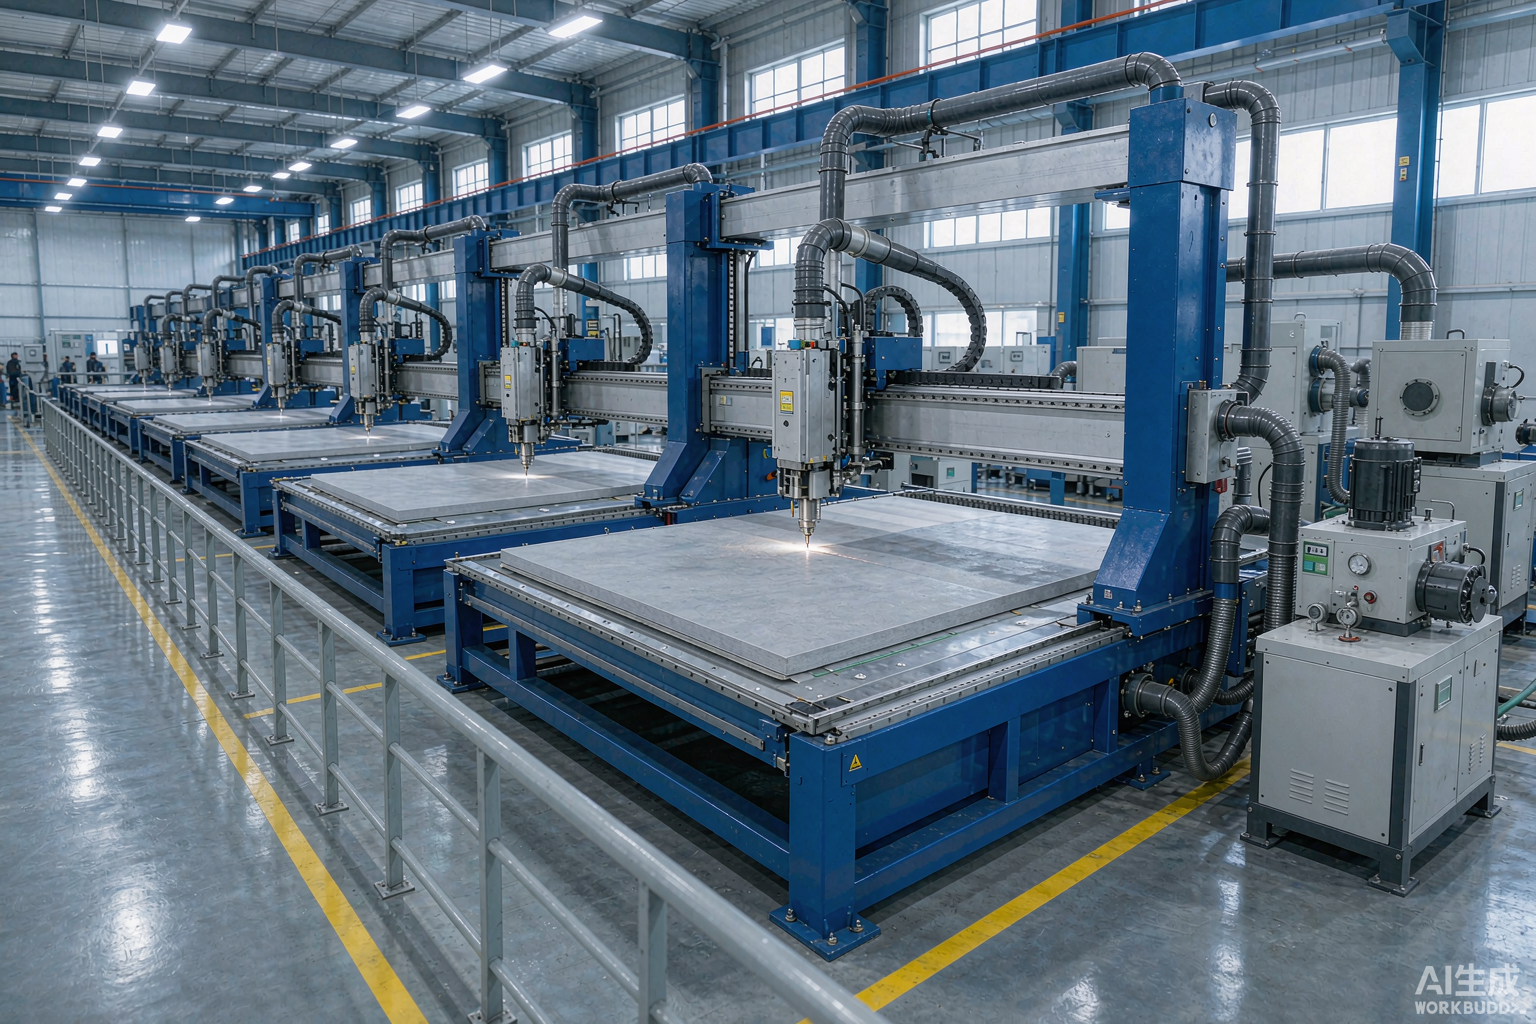
· 金属粉尘。 不锈钢、碳钢、铝合金切割产生亚微米级金属氧化物颗粒,粒径多在 0.1–1μm,部分属于可燃性粉尘,要做防爆考虑
· 非金属挥发物。 SMC、碳纤维、PP、PE、ABS 在 CO₂ 光源下热解,产生有机挥发物与焦油状气溶胶,颗粒黏、易糊滤芯,必须加活性炭段
· 混合工况。 一台机同时切两类材料的情况少见,一旦有就按更严的那种配
把成分分清楚,后面风量、过滤、清灰三件事才有依据。分不清就按金属粉尘的精度配、按非金属的吸附配,两套都上,成本不会白花。
二、风量与风压怎么算
风量按罩面风速法:台面面积 × 控制风速 × 3600。帝耐激光 DNWZ2000CO₂ 台面 2000×3000mm 即 6m²,控制风速取 0.5–0.8m/s,风量落在 10800–17280m³/h。
DNWZ3000FC 台面 1500×3000mm 即 4.5m²,同样口径下是 8100–12960m³/h。台面不同,风量差一档,别照抄别家的配置。
风压不能只看风机铭牌,要算沿程阻力:管道摩阻 + 弯头局部阻力 + 过滤器阻力(新滤芯约 500–800Pa,终阻力通常按 1500Pa 设计)+ 出口余压。三项相加再乘 1.1。
还有一层容易被漏掉:局部抽风与全室通风是两套系统。切割头的随动吸尘口负责把烟尘在源头抽走,全室通风负责车间环境,两者不能互相替代,风量也不能重复计算。
判断依据是切割头处的捕集风速。源头抽风做不好,烟尘一扩散,再大的全室通风量也只能稀释,谈不上控制。
三、过滤器选型:按材质分两段
工况
推荐过滤配置
关键控制点
金属粉尘
旋风预分离 + 滤筒除尘
滤材 1μm 级、清灰压差、防爆
非金属有机
阻燃预处理 + 滤筒 + 活性炭
活性炭更换周期、黏性堵塞
混合工况
阻燃 + 滤筒 + 活性炭
按更严工况取值,风量上浮
金属路线看重的是过滤精度与清灰能力,滤芯堵塞后风量衰减会直接反映在切缝质量上。
非金属路线看重的是吸附段。活性炭是耗材,有更换周期,不换就等于没有这一段。树脂类气溶胶糊住滤筒后清灰也清不干净。
四、管道布置要点
· 风速。 主管道控制在 18–22m/s,低于 15m/s 金属粉尘会在水平段沉降堵管
· 弯头。 用两个 45° 代替一个 90°,局部阻力能降三到四成
· 支管。 尽量对称布置,避免末端支管风量被近端抽走
· 材质与接地。 金属粉尘管道建议做防静电跨接并可靠接地
管道做好后要实测各支管风量,靠设计值拍脑袋,末端往往差一大截。建议在每个支管上装风量调节阀,调试时一次性调平,之后每季度复测一次。
风机位置也有讲究。放在车间内侧,漏风段处于负压,粉尘不会往外冒;放在末端正压段,管道一旦有缝隙就是往外吹灰。
五、责任边界,写进合同才算数
问:排放达标算设备厂的责任还是用户的?
答:以设备接口为界。帝耐激光负责提供吸尘接口位置、风量与风压需求;除尘器选型、管道安装与最终排放达标属于用户侧工程,要并入车间环评。
问:配多大的除尘器够用?
答:按上表风量再乘 1.1 的漏风系数。节拍越高、同时工作的切割头越多,取值越往上靠。拿不准就按 2000×3000mm 台面取 17000m³/h 上限。
还有一条容易被忽略:除尘器运行后的风量衰减。滤芯压差上升,风量就往下掉,切割质量也会跟着变差。把压差表装在操作侧,设定报警值,比事后返工划算得多。
排烟除尘这块别凭经验拍,把车间平面图和材质清单提交过来,帝耐激光按实际风量给一套配置建议,电话 400-030-5905。
风量算完别急着下单,管路长度和弯头数量会吃掉不少静压。另外除尘这一块的责任边界要早点划清楚:管路末端接谁、滤芯更换谁负责,通常都要写进激光切割设备的进场条款里。
风量算完别急着下单,管路长度和弯头数量会吃掉不少静压。另外除尘这一块的责任边界要早点划清楚:管路末端接谁、滤芯更换谁负责,通常都要写进激光切割设备的进场条款里。
常见问题
Q1:「烟尘成分差异,决定后续选型」这块,实际要注意什么?
· 金属粉尘。不锈钢、碳钢、铝合金切割产生亚微米级金属氧化物颗粒,粒径多在 0.1–1μm,部分属于可燃性粉尘,要做防爆考虑 · 非金属挥发物。SMC、碳纤维、PP、PE、ABS 在 CO₂ 光源下热解,产生有机挥发物与焦油状气溶胶,颗粒黏、易糊滤芯,必须加活性炭段 · 混合工况。一台机同时切两类材料的情况少见,一旦有就按更严的那种配 把成分分清楚,后面风量、过滤、清灰三件事才有依据。
Q2:「风量与风压怎么算」这块,实际要注意什么? 风量按罩面风速法:台面面积 × 控制风速 × 3600。帝耐激光 DNWZ2000CO₂ 台面 2000×3000mm 即 6m²,控制风速取 0.5–0.8m/s,风量落在 10800–17280m³/h。DNWZ3000FC 台面 1500×3000mm 即 4.5m²,同样口径下是 8100–12960m³/h。台面不同,风量差一档,别照抄别家的配置。
Q3:「过滤器选型:按材质分两段」这块,实际要注意什么? 工况 推荐过滤配置 关键控制点 金属粉尘 旋风预分离 + 滤筒除尘 滤材 1μm 级、清灰压差、防爆 非金属有机 阻燃预处理 + 滤筒 + 活性炭 活性炭更换周期、黏性堵塞 混合工况 阻燃 + 滤筒 + 活性炭 按更严工况取值,风量上浮 金属路线看重的是过滤精度与清灰能力,滤芯堵塞后风量衰减会直接反映在切缝质量上。非金属路线看重的是吸附段。活性炭是耗材,有更换周期,不换就等于没有这一段。树脂类气溶胶糊住滤筒后清灰也清不干净。
Q4:「管道布置要点」这块,实际要注意什么? 主管道控制在 18–22m/s,低于 15m/s 金属粉尘会在水平段沉降堵管 · 弯头。用两个 45° 代替一个 90°,局部阻力能降三到四成 · 支管。尽量对称布置,避免末端支管风量被近端抽走 · 材质与接地。金属粉尘管道建议做防静电跨接并可靠接地 管道做好后要实测各支管风量,靠设计值拍脑袋,末端往往差一大截。
Q5:「责任边界,写进合同才算数」这块,实际要注意什么? 问:排放达标算设备厂的责任还是用户的?帝耐激光负责提供吸尘接口位置、风量与风压需求;除尘器选型、管道安装与最终排放达标属于用户侧工程,要并入车间环评。答:按上表风量再乘 1.1 的漏风系数。节拍越高、同时工作的切割头越多,取值越往上靠。