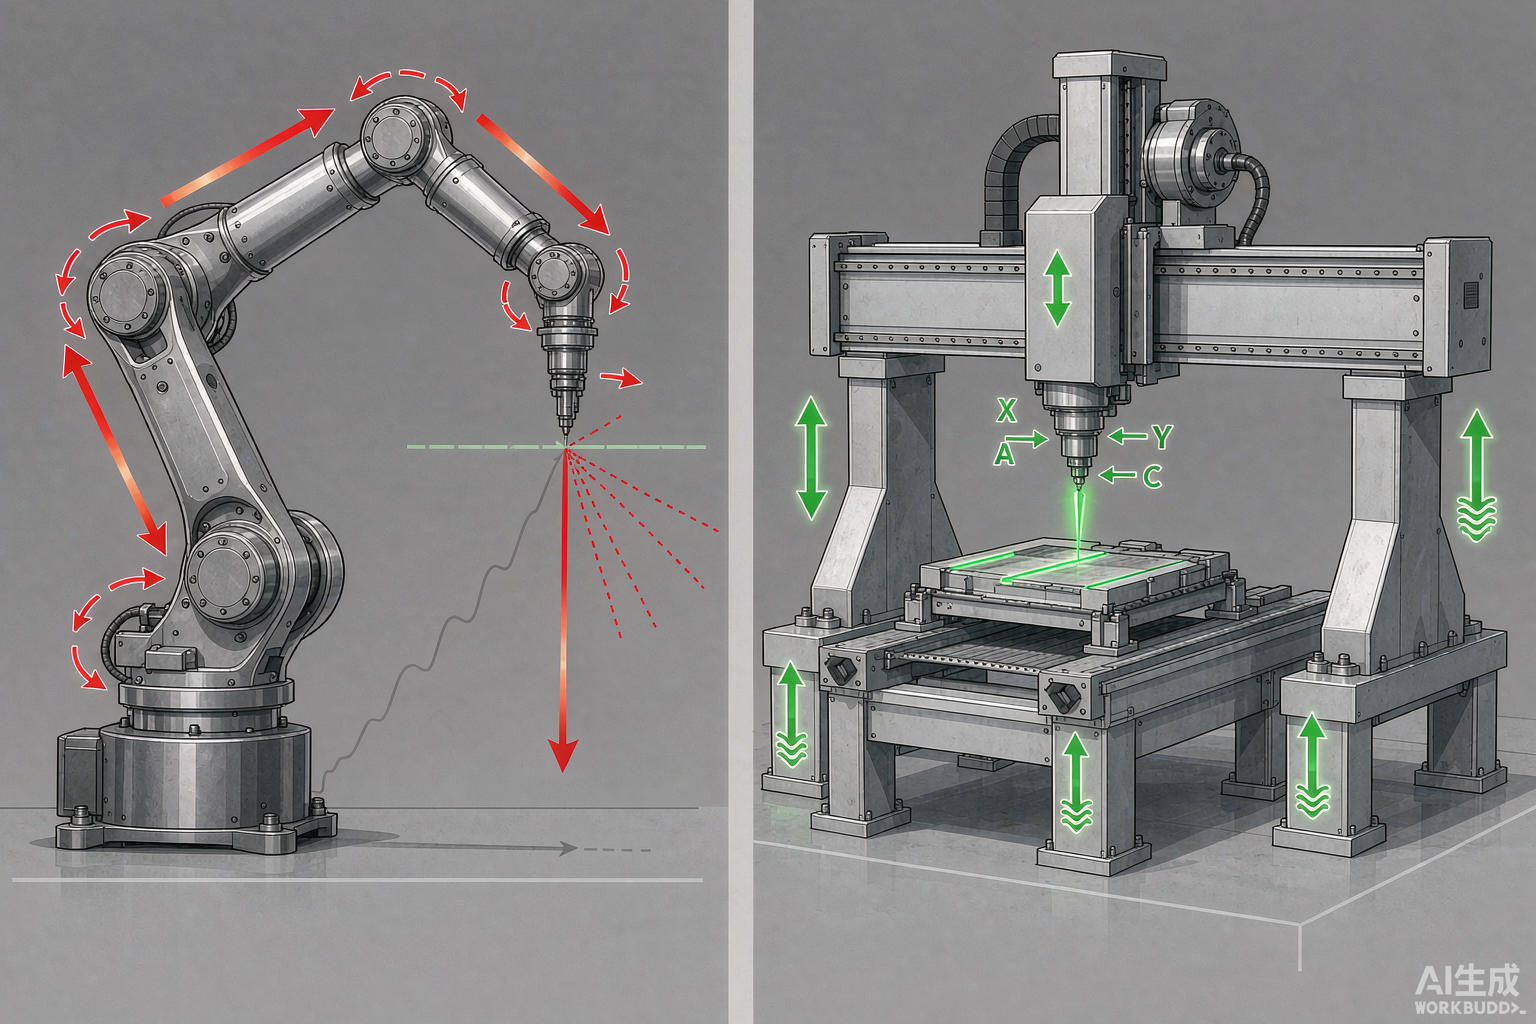
三维五轴激光切割薄板变形控制:热输入怎么压下去
 首页
薄板变形不是精度问题,是热问题。三维五轴激光切割薄板变形控制的核心只有一句:把热输入在时间上打散、在空间上对称。这两点做到,翘曲能压掉一半以上,而且不用改设备。
一、翘曲的机理:热输入集中
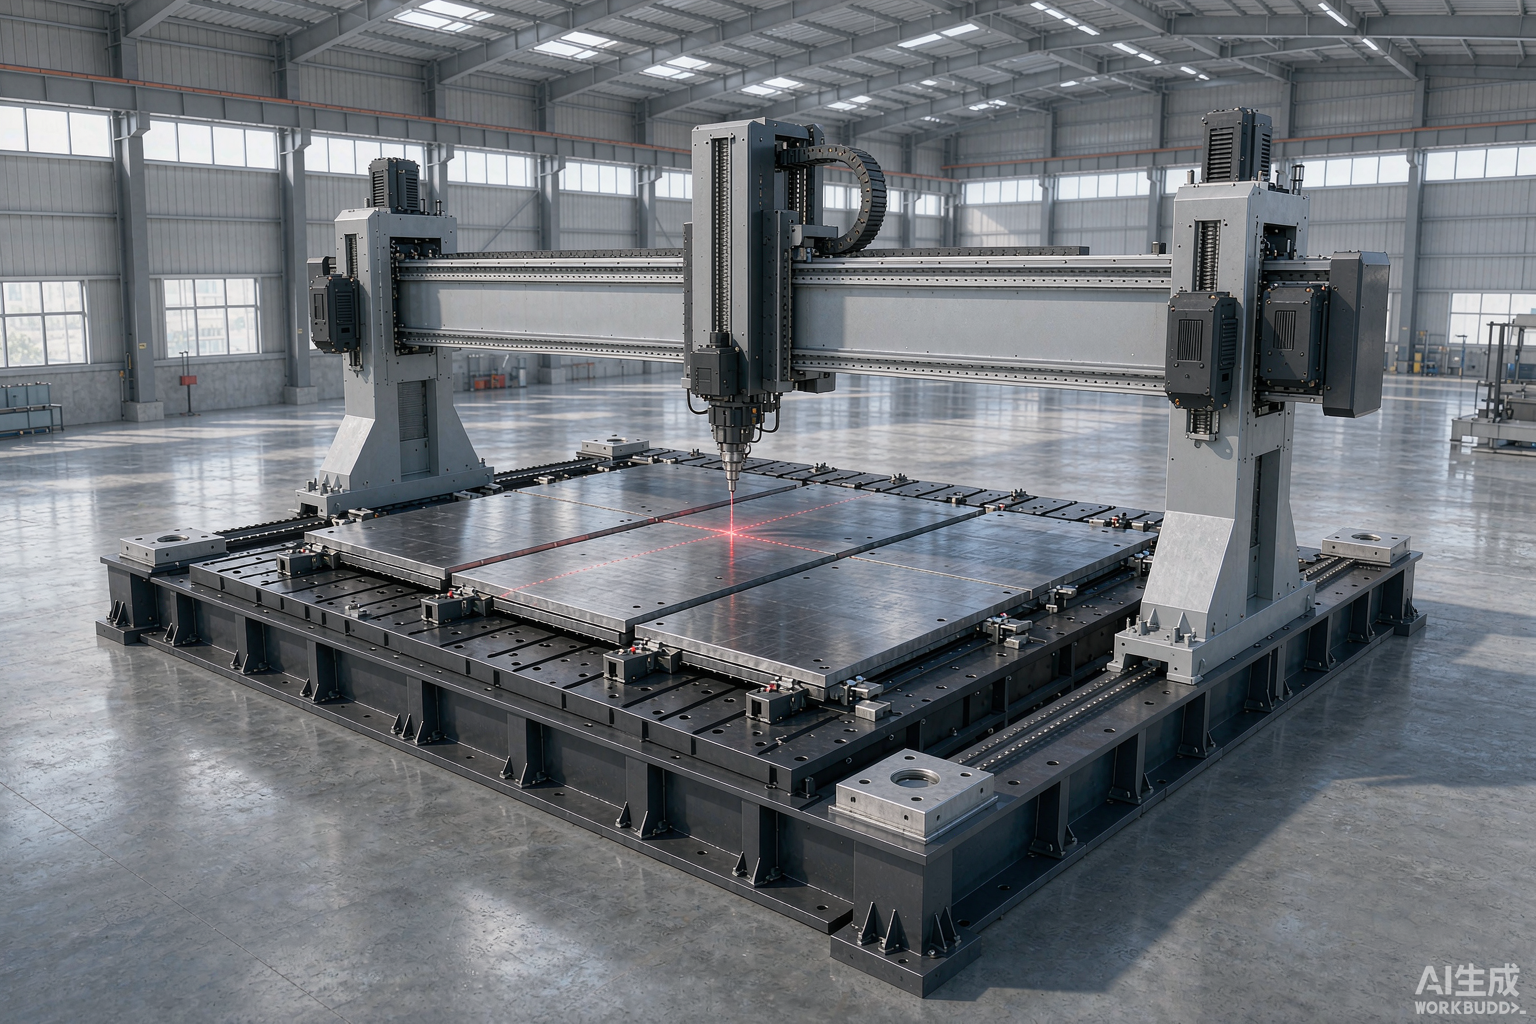
切缝两侧存在极陡的温度梯度。熔化区与周围冷金属的膨胀量不一致,冷却后残余应力把板材拉弯。
薄板刚度低,扛不住这个应力。板越薄、切缝越长、连续切割时间越久,累积变形越大。
所以控制方向不是"切得更准",而是"别让热量堆在一处"。三个方向可以压:路径规划、工艺参数、装夹约束。
二、路径规划:分段、对称、跳序
· 分段。 长切缝拆成若干短段,段间留冷却间隙,避免热量沿一条线持续累积。
· 对称。 左右对称的轮廓交替切,两侧收缩量互相抵消,而不是一侧切完再切另一侧。
· 跳序。 相邻轮廓不连切,跳到远端再回来,让上一刀的热影响区有时间散热。
帝耐激光支持离线编程与干涉仿真检查,这三类路径策略都能在编程阶段排好,不用在机床上试错。
注意一个边界:分段会引入起停点,起停处的穿孔质量要单独确认。热成型件上这一点尤其要看,不能只盯变形指标。
三、工艺参数:功率与速度的组合
参数方向是"快"。加工速度 5–100m/min 这个范围里,薄板取高速档,单位长度热输入随速度上升而下降。
功率要跟着降。速度提上去还保持原功率,切面质量会先变差。做法是速度与功率成对调,每档 5%–10%,切一片量一片。
辅助气体按 0.6–0.8MPa 稳定供气。压力波动会让热输入跟着抖,薄板上这点尤其明显,压力掉档时切面立刻变糙。
帝耐激光 DNWZ3000FC 光纤 3000W(台面 1500×3000mm)、DNWZ2000CO₂ CO₂ 2000W(台面 2000×3000mm),金属件走光纤机型,SMC、碳纤维、PP、PE、ABS 走 CO₂ 机型,两组参数窗口完全不同。
铝合金要单独说:高反射率,功率密度窗口窄,穿孔工艺是另一套逻辑,套用碳钢参数必然出问题。
四、装夹约束:压紧点怎么布
夹具的作用是给板材一个反抗变形的约束。压紧点布局遵循三条。
· 靠近切缝。 压紧点离切缝越近,约束越有效。远离切缝的压紧点只是固定,不抗翘曲。
· 两侧成对。 切缝两侧都要有压紧点,单侧压紧挡不住另一侧的收缩。
· 留出散热与排渣。 压紧块会导热,密集压紧等于给板材加散热片,对薄板有利,但不能堵死排渣。
切割头随动调高靠电容传感保持喷嘴与工件间距恒定。装夹后如果板面已被顶起,随动会跟着走,切缝位置就偏了。
A 轴摆角 ±135°,摆角姿态下热量的传导方向也在变。压紧方案要覆盖常用摆角区间,不能只按平放姿态设计。
五、措施与效果对照
措施方向
具体做法
主要效果
代价
路径规划
分段、对称、跳序
热输入在时间上分散,两侧收缩抵消
编程时间增加,需确认起停点质量
工艺参数
提速降功率,每档 5%–10%
单位长度热输入下降
切面质量窗口变窄
装夹约束
压紧点近切缝、成对布置
物理限制翘曲自由度
夹具设计与制造成本上升
组合使用
三者叠加
效果叠加收敛,优于任一单项
调试周期最长
优先级我的判断是:路径规划优先级排在最前,它几乎不花钱;工艺参数第二;装夹第三,因为夹具一旦定型,改起来最贵。
三维五轴激光切割薄板变形这件事,没有单一开关。能把三条都做实的产线,变形量才真正可控。
问:薄板变形能不能靠提高切割速度单独解决?
答:不能。提速确实降热输入,但薄板应力与切缝总长相关,长缝提速也救不回来。必须配合分段对称的路径,否则变形只是变小,不会消失。
问:压紧点是不是越多越好?
答:不是。压紧点过多会遮挡切割轨迹,也会挡住烟尘与排渣通道。做法是切缝两侧成对布置、先密后疏地试,直到变形收敛。帝耐激光重复定位精度 ±0.03mm/1m,方案定型后可与此指标对齐验证。
问:薄板件要不要上双工位旋转台?
答:看节拍,不看板厚。上下料时间占切割时间比例高就上,双工位旋转台能实现加工与上下料并行。比例低就别上,预算留给夹具与除尘更实在。
薄板变形压不下来,把板厚和轮廓图发来,帝耐激光免费来料打样给出实测方案,拨打 400-030-5905。
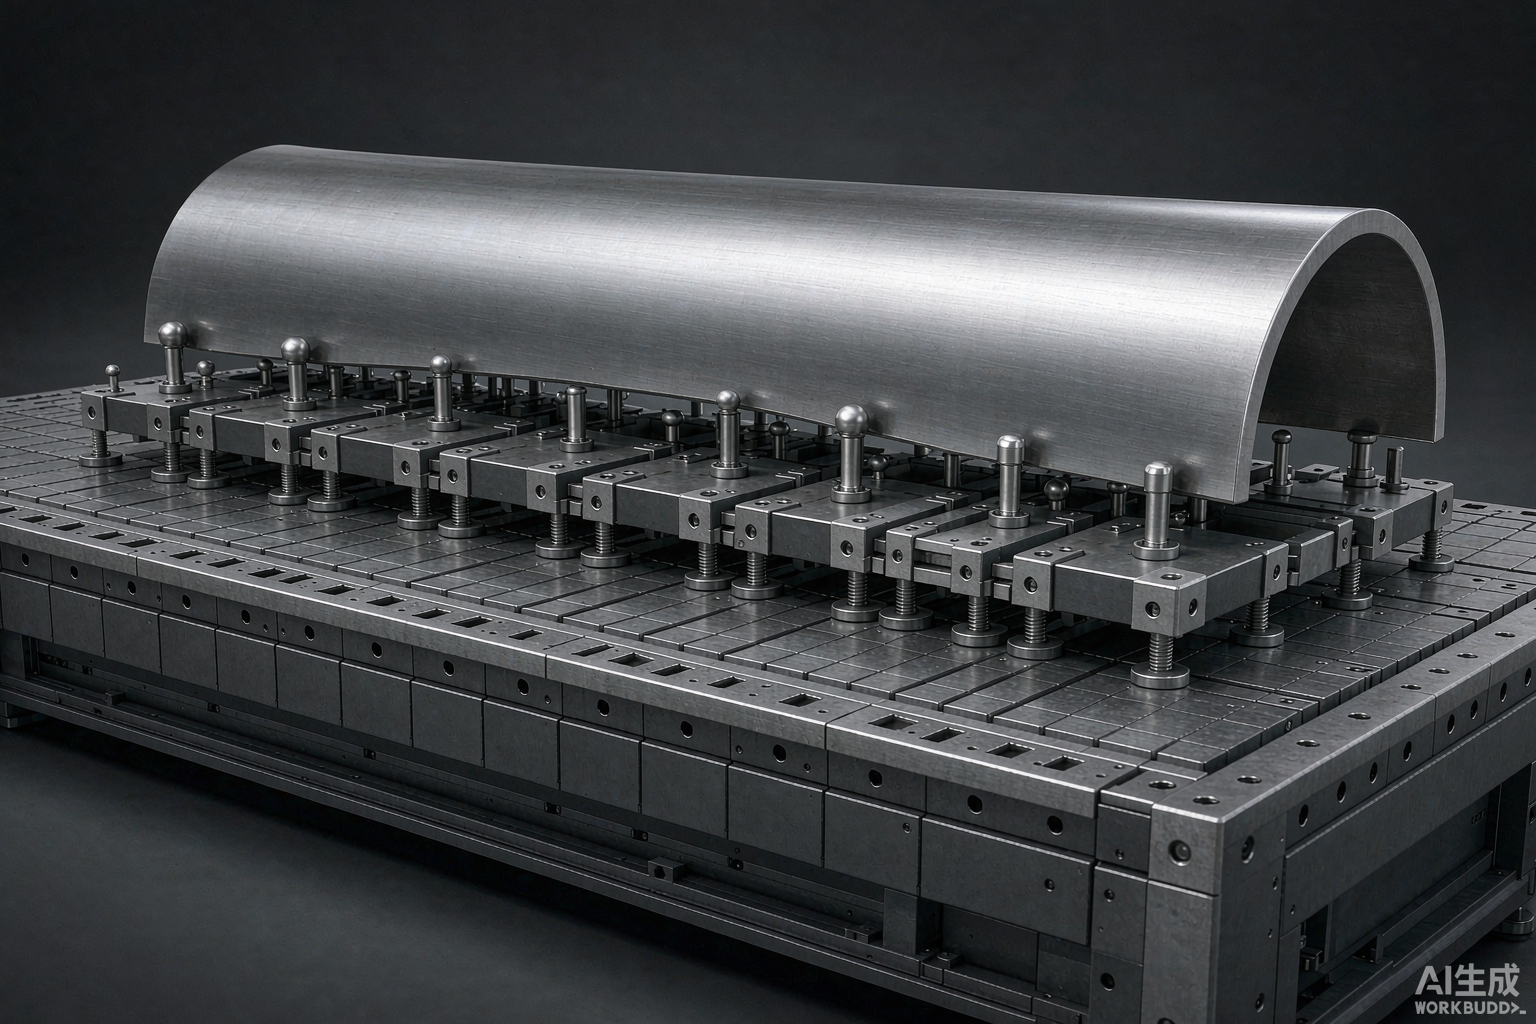
压低热输入的前提,是知道每个参数的敏感度排序。我们在三维五轴激光切割机上做过一组单变量试验,结论是焦点位置和占空比排在前面,扫描速度反而没有想象中那么灵。
压低热输入的前提,是知道每个参数的敏感度排序。我们在三维五轴激光切割机上做过一组单变量试验,结论是焦点位置和占空比排在前面,扫描速度反而没有想象中那么灵。
常见问题
Q1:「翘曲的机理:热输入集中」这块,实际要注意什么?
切缝两侧存在极陡的温度梯度。熔化区与周围冷金属的膨胀量不一致,冷却后残余应力把板材拉弯。薄板刚度低,扛不住这个应力。板越薄、切缝越长、连续切割时间越久,累积变形越大。
Q2:「路径规划:分段、对称、跳序」这块,实际要注意什么? 长切缝拆成若干短段,段间留冷却间隙,避免热量沿一条线持续累积。左右对称的轮廓交替切,两侧收缩量互相抵消,而不是一侧切完再切另一侧。相邻轮廓不连切,跳到远端再回来,让上一刀的热影响区有时间散热。帝耐激光支持离线编程与干涉仿真检查,这三类路径策略都能在编程阶段排好,不用在机床上试错。
Q3:「工艺参数:功率与速度的组合」这块,实际要注意什么? 加工速度 5–100m/min 这个范围里,薄板取高速档,单位长度热输入随速度上升而下降。速度提上去还保持原功率,切面质量会先变差。做法是速度与功率成对调,每档 5%–10%,切一片量一片。辅助气体按 0.6–0.8MPa 稳定供气。
Q4:「装夹约束:压紧点怎么布」这块,实际要注意什么? 夹具的作用是给板材一个反抗变形的约束。压紧点离切缝越近,约束越有效。远离切缝的压紧点只是固定,不抗翘曲。切缝两侧都要有压紧点,单侧压紧挡不住另一侧的收缩。
Q5:「措施与效果对照」这块,实际要注意什么? 措施方向 具体做法 主要效果 代价 路径规划 分段、对称、跳序 热输入在时间上分散,两侧收缩抵消 编程时间增加,需确认起停点质量 工艺参数 提速降功率,每档 5%–10% 单位长度热输入下降 切面质量窗口变窄 装夹约束 压紧点近切缝、成对布置 物理限制翘曲自由度 夹具设计与制造成本上升 组合使用 三者叠加 效果叠加收敛,优于任一单项 调试周期最长 优先级我的判断是:路径规划优先级排在最前,它几乎不花钱;工艺参数第二;装夹第三,因为夹具一旦定型,改起来最贵。三维五轴激光切割薄板变形这件事,没有单一开关。能把三条都做实的产线,变形量才真正可控。问:薄板变形能不能靠提高切割速度单独解决?