三维五轴激光切割速度参数表:起点怎么定,现场怎么调
 首页
先给结论。加工速度窗口是 5–100m/min,可用起点大多落在中间段;功率两档:光纤 3000W 与 CO₂ 2000W;辅助气体压力 0.6–0.8MPa。三维五轴激光切割速度参数表只能当试切起点,照表直接量产,翻车概率很高。
一、这张速度表的边界在哪
表里的速度值来自 5–100m/min 这个设备能力窗口,不是材料工艺保证值。设备能给 100m/min,不代表某个厚度的板能切 100m/min。
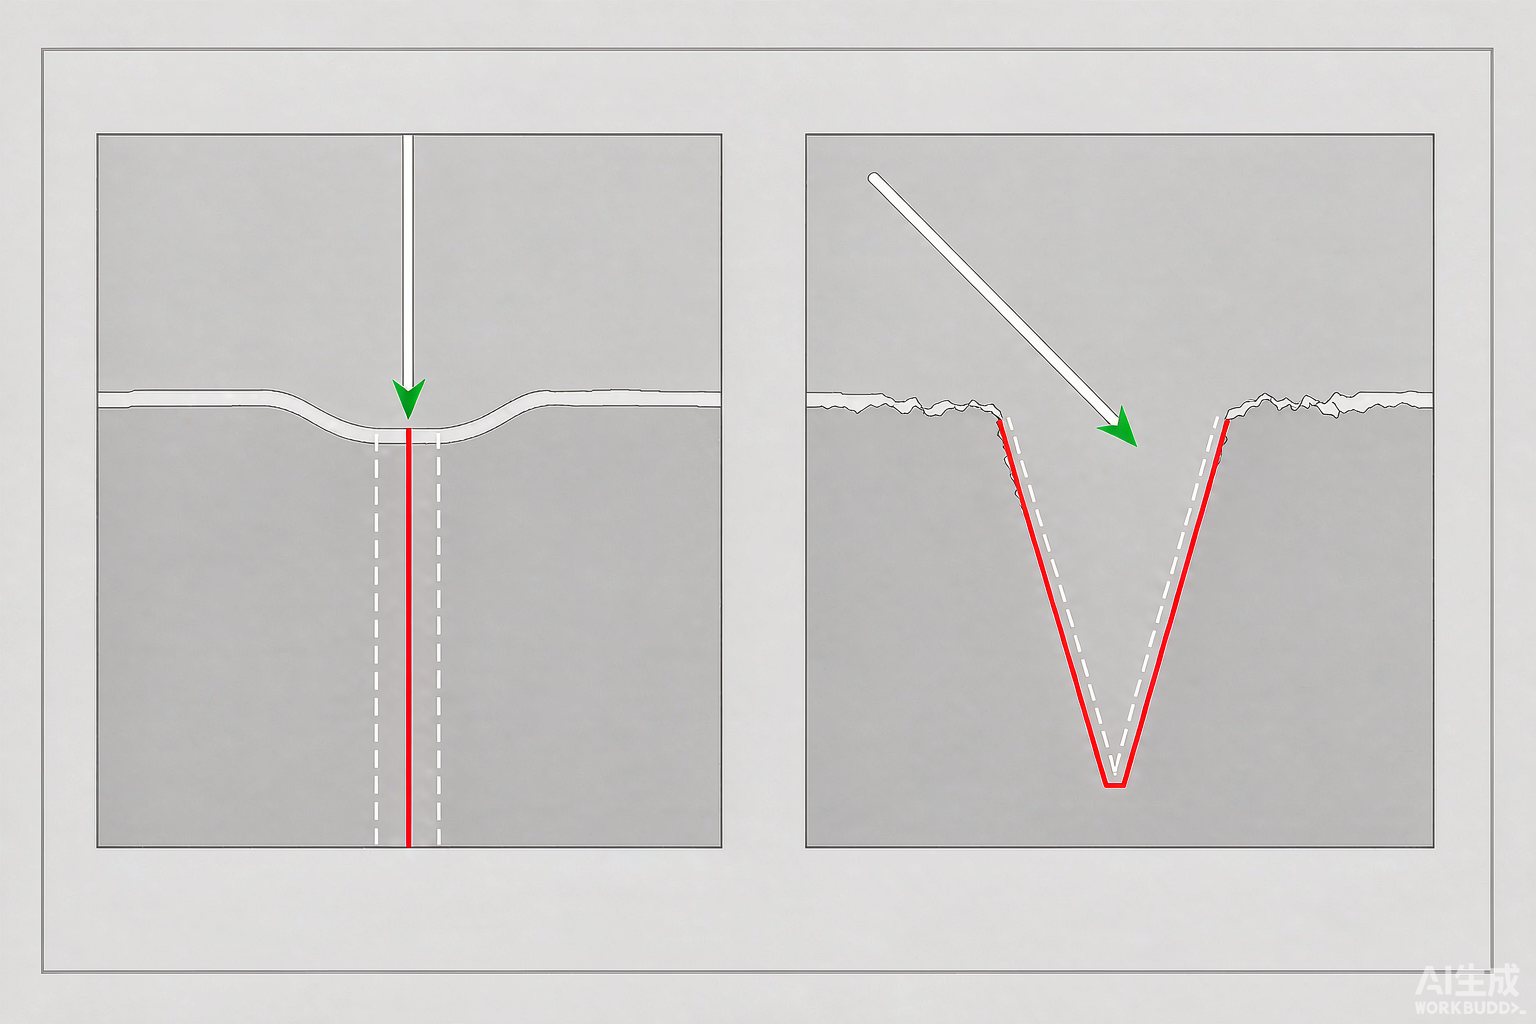
曲面切割比平板更难。光束斜切时等效穿透厚度变大,同一组参数在平面上成立,搬到曲面上就不成立。
这张三维五轴激光切割速度参数表给的是方向,不是答案。帝耐激光的规矩是:表给起点,试切给终值,终值落在自己的工艺卡上。
还有一个前提:三维五轴激光切割机的设备状态。镜片脏、喷嘴偏心、气压波动,任何一项都能让表值失效,先检查再谈参数。
二、按材料与厚度分档的起点值
下表按 3000W 光纤与 2000W CO₂ 两档机型给出试切起点,气体压力统一取 0.6–0.8MPa 区间的中值起步。
材料
厚度档
起始速度
功率档位
气体压力
起点判断
碳钢
1–2mm
40–60m/min
光纤 3000W
0.6–0.8MPa
薄板怕热变形,速度往上取
碳钢
3–4mm
20–35m/min
光纤 3000W
0.6–0.8MPa
挂渣随速度升高而加重
不锈钢
1–2mm
35–50m/min
光纤 3000W
0.6–0.8MPa
兼顾断面光洁与节拍
不锈钢
3–4mm
18–28m/min
光纤 3000W
0.6–0.8MPa
降速换断面一致性
铝合金
1–2mm
15–25m/min
光纤 3000W
0.6–0.8MPa
高反射率,功率密度要控
SMC
2–4mm
20–30m/min
CO₂ 2000W
0.6–0.8MPa
避免烧灼与边缘碳化
碳纤维
2–4mm
15–25m/min
CO₂ 2000W
0.6–0.8MPa
热影响区优先于节拍
PP/PE/ABS
3–6mm
10–20m/min
CO₂ 2000W
0.6–0.8MPa
熔点低,慢速易积热
表里没有的厚度档,不要插值外推。申请打样拿到实测值,比拍脑袋填数字便宜得多,也快得多。
三、为什么这张表不能直接量产
三维五轴激光切割速度参数表不能直接量产用,原因有四条。每一条单独看都不大,叠加起来就能让实测值偏离表值一截。
· 材料批次。 同牌号不同批次,镀层、氧化皮、硬度都有差异,切口反应不一样。
· 焦点漂移。 镜片温升让焦点位置缓慢移动,早班调好的参数,晚班可能就不对。
· 压力损耗。 气源 0.6–0.8MPa 是入口值,管路与喷嘴损耗后,喷嘴处实际压力更低。
· 切入角度。 斜切时等效厚度增加,平板参数搬到曲面上必然偏,且偏差方向不一致。
这四条叠加,表值偏离实测 10%–20% 是常态。判断标准永远是切出来的断面,不是表里那一行数字。
四、现场微调的四步法
先定焦点。焦点位置错了,速度和气压怎么调都救不回来,这一步必须锁死再往下走。
再定速度。以表值为中心,每次 ±10% 调整,切一件量一次,不跨档跳,跳档就找不到原因。
接着定气压。毛刺与挂渣跟气压强相关,0.6–0.8MPa 内先取中值,再按挂渣方向微调,一次只动一个量。
最后记录回写。终值进工艺卡,写清材料牌号、厚度、批次与判定结果,下次换人也能直接调用。
帝耐激光建议每张工艺卡附一片留样件。复检时有实物对比,比看数据直观,争议时也说得清。
五、调不动时的两个疑问
问:表里没有我这个厚度怎么办?
答:不要插值外推。发数模和料样做免费来料打样,工艺工程师会给一组针对该厚度的起点值,比自己试省时间。
问:铝合金切面毛刺多、偶发切不透,先调哪个?
答:先降速度、再查穿孔工艺。铝合金高反射率,功率密度和穿孔参数是主因,单纯加功率容易伤镜片,代价更大。
参数表是起点,工艺卡才是终点。帝耐激光可按你的材料与厚度出一组实测起点值,打样申请与工艺评估请拨 400-030-5905。
常见问题
Q1:「这张速度表的边界在哪」这块,实际要注意什么?
表里的速度值来自 5–100m/min 这个设备能力窗口,不是材料工艺保证值。设备能给 100m/min,不代表某个厚度的板能切 100m/min。光束斜切时等效穿透厚度变大,同一组参数在平面上成立,搬到曲面上就不成立。这张三维五轴激光切割速度参数表给的是方向,不是答案。
Q2:「按材料与厚度分档的起点值」这块,实际要注意什么? 下表按 3000W 光纤与 2000W CO₂ 两档机型给出试切起点,气体压力统一取 0.6–0.8MPa 区间的中值起步。材料 厚度档 起始速度 功率档位 气体压力 起点判断 碳钢 1–2mm 40–60m/min 光纤 3000W 0.6–0.8MPa 薄板怕热变形,速度往上取 碳钢 3–4mm 20–35m/min 光纤 3000W 0.6–0.8MPa 挂渣随速度升高而加重 不锈钢 1–2mm 35–50m/min 光纤 3000W 0.6–0.8MPa 兼顾断面光洁与节拍 不锈钢 3–4mm 18–28m/min 光纤 3000W 0.6–0.8MPa 降速换断面一致性 铝合金 1–2mm 15–25m/min 光纤 3000W 0.6–0.8MPa 高反射率,功率密度要控 SMC 2–4mm 20–30m/min CO₂ 2000W 0.
Q3:「为什么这张表不能直接量产」这块,实际要注意什么? 三维五轴激光切割速度参数表不能直接量产用,原因有四条。每一条单独看都不大,叠加起来就能让实测值偏离表值一截。同牌号不同批次,镀层、氧化皮、硬度都有差异,切口反应不一样。镜片温升让焦点位置缓慢移动,早班调好的参数,晚班可能就不对。
Q4:「现场微调的四步法」这块,实际要注意什么? 焦点位置错了,速度和气压怎么调都救不回来,这一步必须锁死再往下走。以表值为中心,每次 ±10% 调整,切一件量一次,不跨档跳,跳档就找不到原因。毛刺与挂渣跟气压强相关,0.6–0.8MPa 内先取中值,再按挂渣方向微调,一次只动一个量。终值进工艺卡,写清材料牌号、厚度、批次与判定结果,下次换人也能直接调用。
Q5:「调不动时的两个疑问」这块,实际要注意什么? 问:表里没有我这个厚度怎么办?发数模和料样做免费来料打样,工艺工程师会给一组针对该厚度的起点值,比自己试省时间。问:铝合金切面毛刺多、偶发切不透,先调哪个?答:先降速度、再查穿孔工艺。