三维五轴激光切割铝合金难点:回反光、穿孔、粘渣、变形
 首页
三维五轴激光切割铝合金难点,先说几个关键数据:3000W、1μm、0.8MPa。落到验收口径,卡的还是这几组值:1 弧分。
一、高反射率与回反光风险
· 吸收率低。 固态铝合金对 1μm 波段光的吸收率远低于碳钢,能量利用效率低
· 回反光。 反射光沿光路返回,可能损伤激光器与传输光纤,这是切铝独有的风险
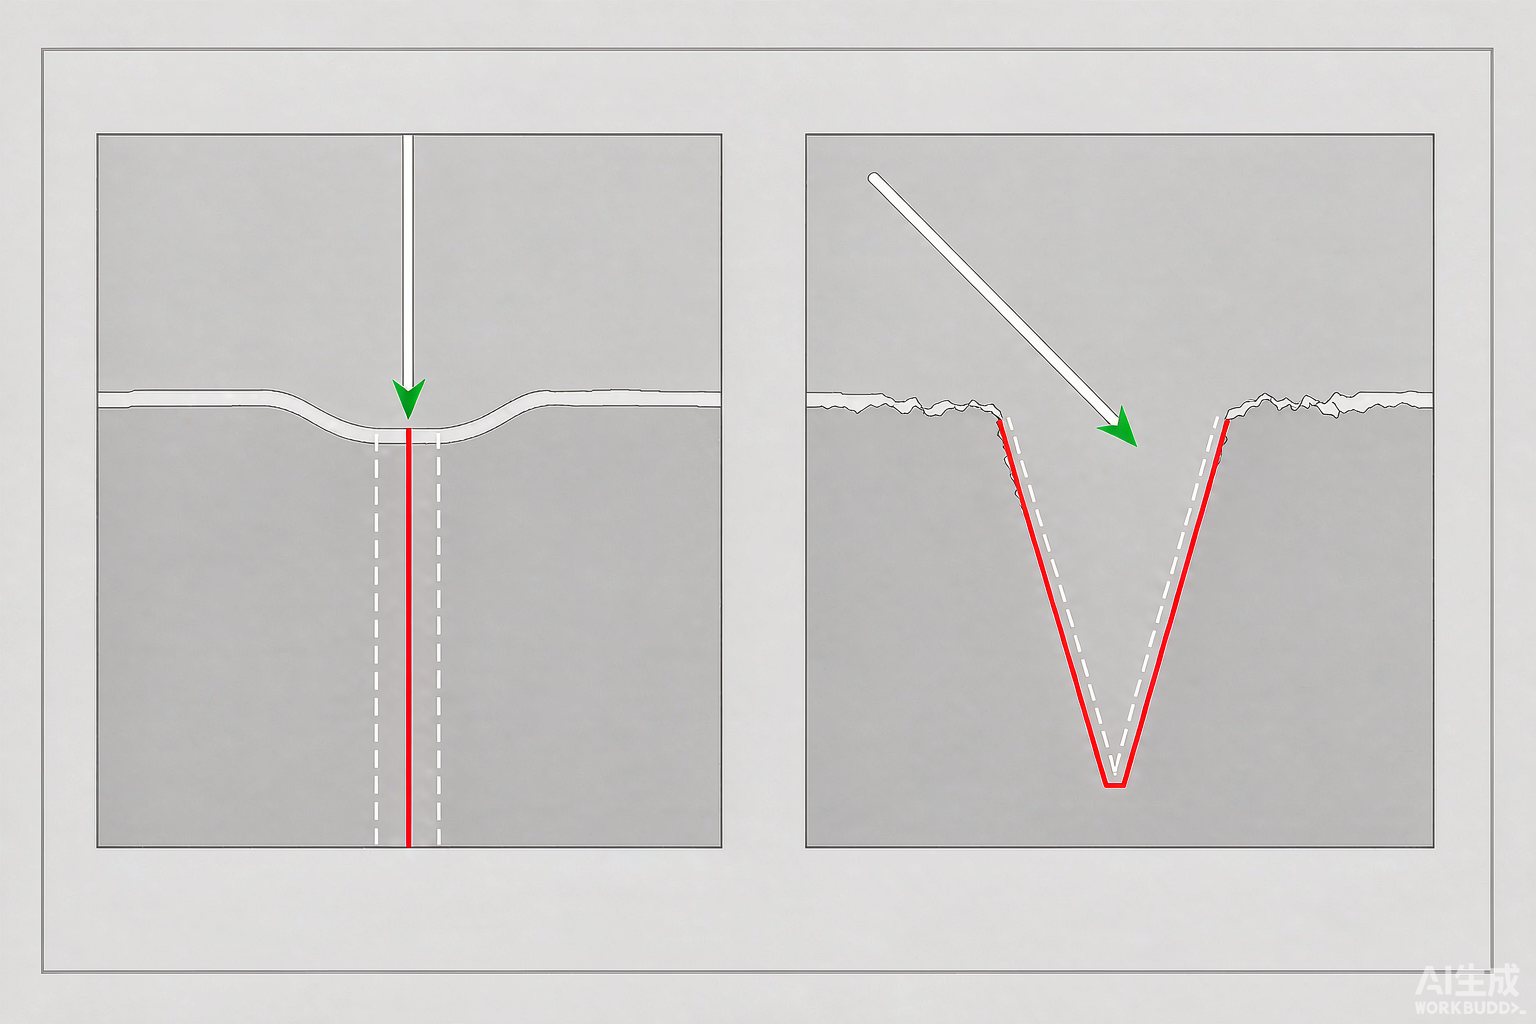
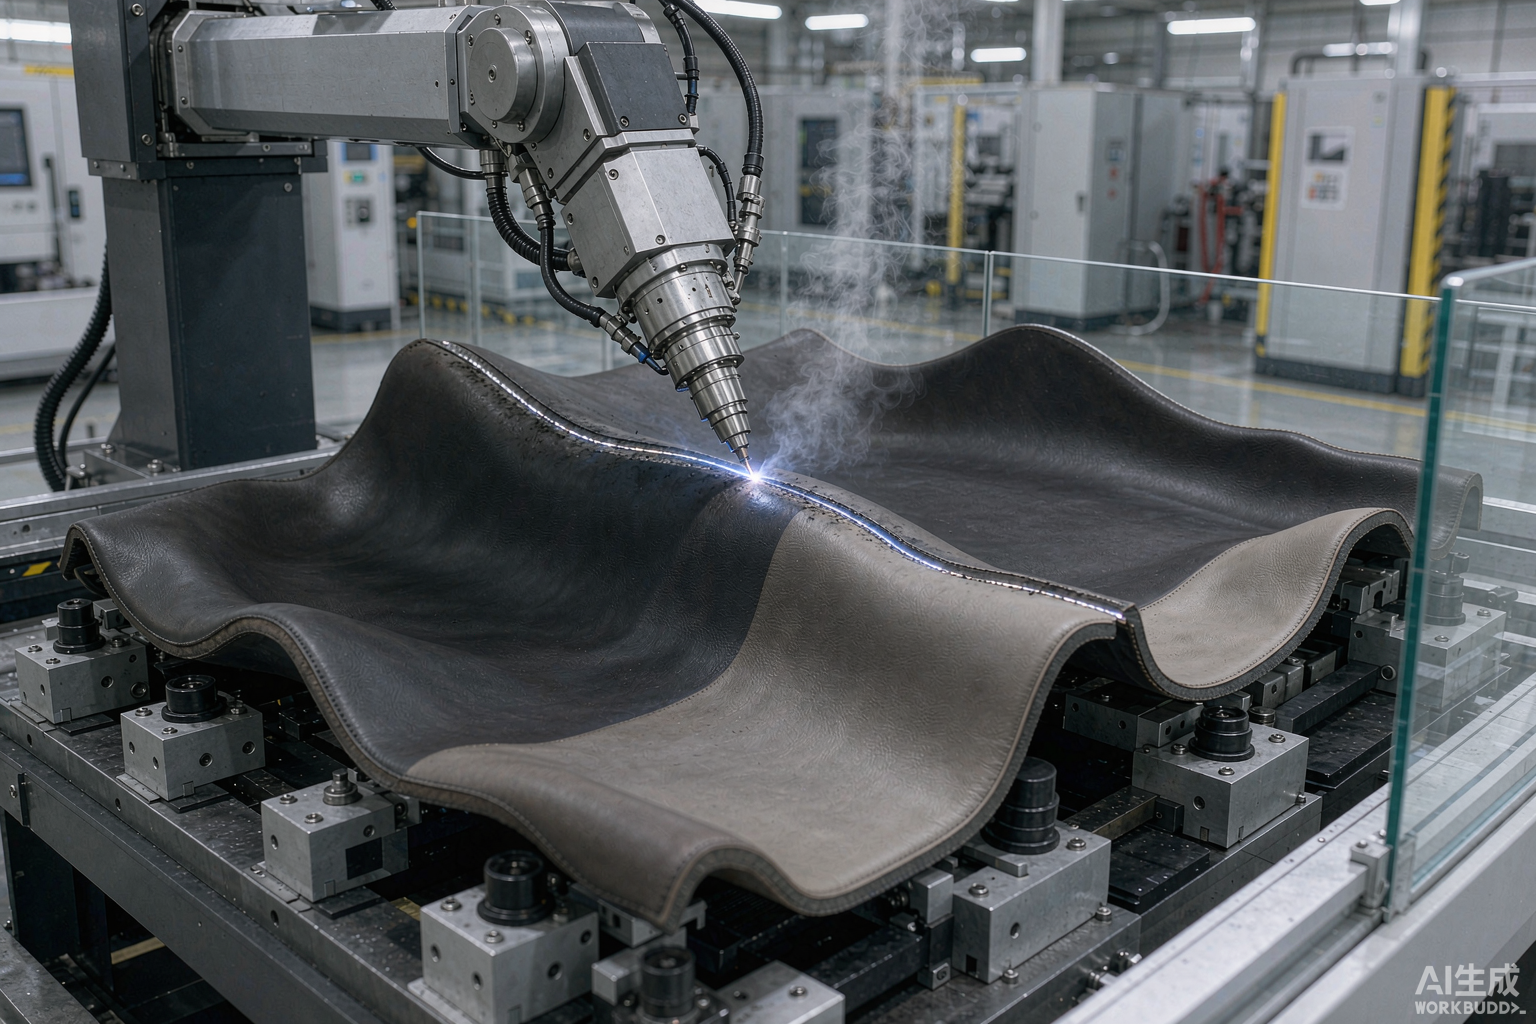
· 对策。 切割头保持一定倾斜角,避免光束垂直入射;起始段用渐升功率,避开瞬间高反射
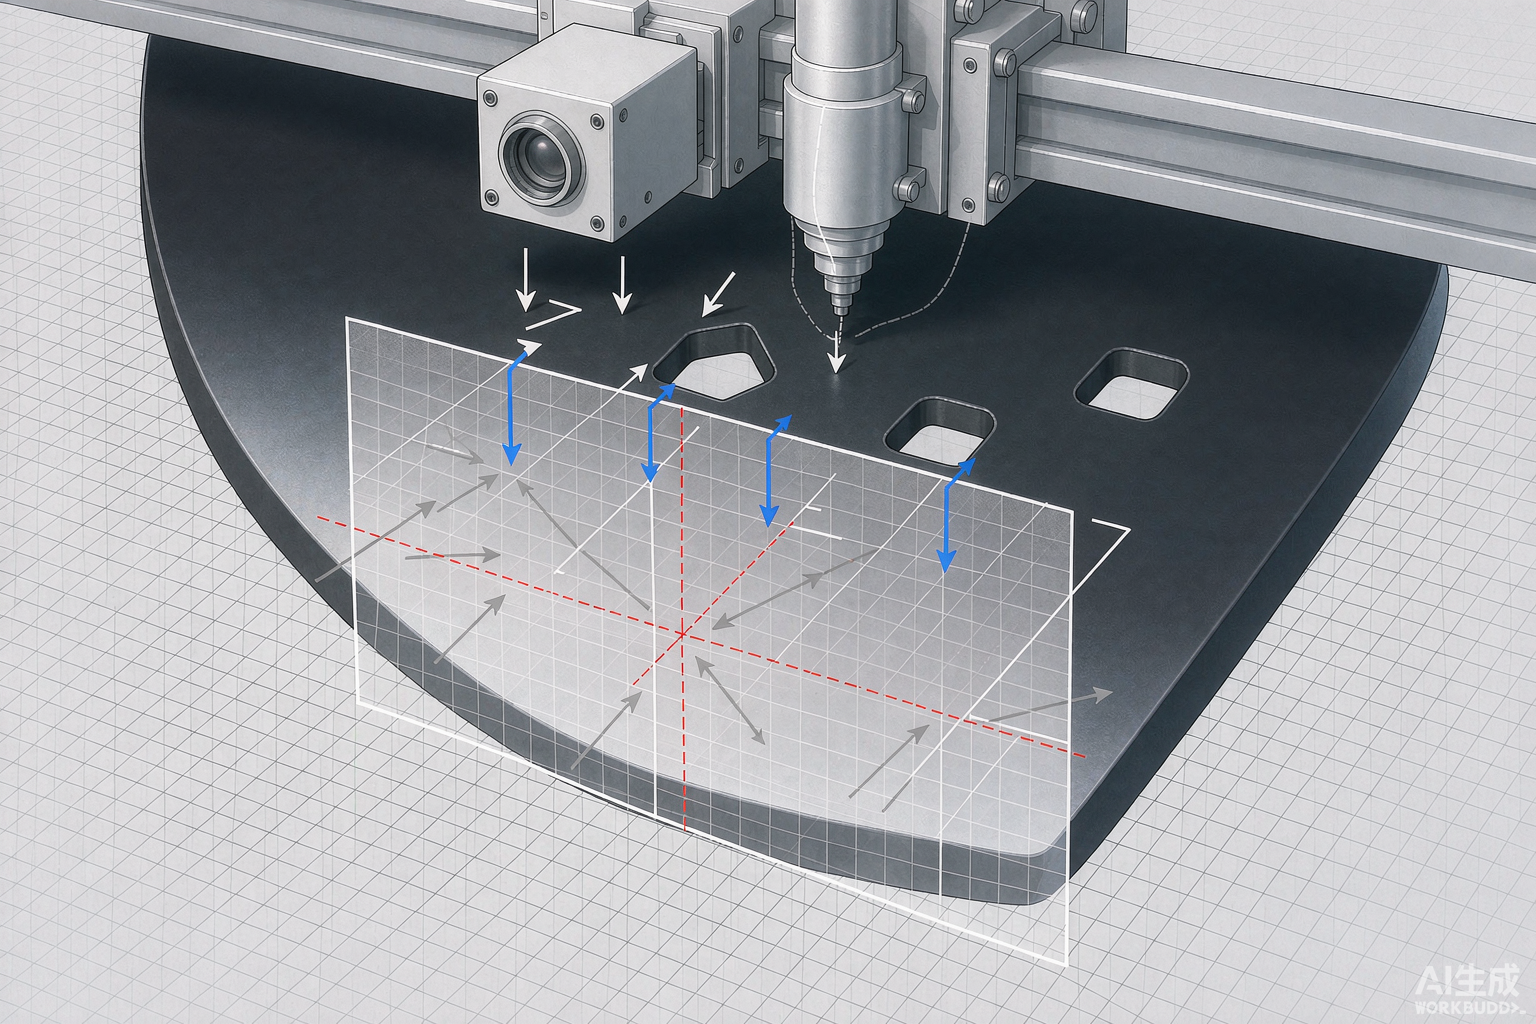
切割头随动调高靠电容传感保持喷嘴与工件间距恒定。间距失稳会让反射条件恶化,这一项在曲面上尤其明显。
回反光防护属于工艺底线,不是优化项。防护没做到位,功率加得越高风险越大。
还有一个判断:材料状态比牌号更关键。铸铝含硅量高、表面有氧化皮或脱模剂残留,反射条件会更差。来料表面不干净,先清理再上机,别把问题归到参数上。
二、穿孔难点与渐进式工艺
铝导热快、熔点低但熔池不稳定。热量迅速被导走,穿孔瞬间容易喷溅、炸孔,孔径偏大,正面一圈熔瘤。
对策是分阶段:先用低占空比脉冲缓速预热,再转入连续穿孔;或者用渐进式穿孔,把穿孔时间拉到碳钢的数倍。
帝耐激光建议把穿孔段单独做成工艺段,与切割段分开调参。穿孔没调好,后面切得再快也是废品。
穿孔点位置也要规划。在三维件上,穿孔点尽量放在废料区或后续会被切掉的位置,孔口的熔瘤就不会留在成品面上。相贯线切割尤其要提前排。
穿孔时间要计入节拍。铝件穿孔比碳钢慢,批量算产能时如果按碳钢的穿孔时间估,排产会明显偏乐观。
三、粘渣与毛刺:三项参数联合判断
问题
成因
处理
回反光损伤
垂直入射、反射率高
切割头倾斜、功率渐升、检查光路防护
穿孔喷溅炸孔
导热快、熔池不稳
脉冲预热 + 渐进穿孔,单独设工艺段
底部粘渣
气压不足、速度偏高
压力取 0.6–0.8MPa 上限,速度下调
切边毛刺
焦点、气压、速度不匹配
重新标定焦点,三者联合调整
薄板热变形
受热不均、装夹约束不足
走刀路径规划 + 夹具约束
这张表要按顺序从上往下查。毛刺和粘渣的表象很像,但成因不同,直接调速度往往调反。
调参建议一次只动一个变量,动完打样确认。三个参数同时改,切好了也不知道是哪一项起的作用,下次换料还是从头试。
铝件的粘渣还有个特点:粘得不牢,但很硬。清理要用专用工具,硬刮会伤到母材表面,尤其阳极氧化前的件更要注意。
四、薄板铝件的热变形
铝的热膨胀系数约为钢的两倍,薄板件切完就翘,这是参数单独解决不了的。
靠两件事:一是走刀路径规划,把长切缝打散成分段跳切,避免热量沿一条线累积;二是夹具约束,压夹点靠近切缝,限制自由变形。
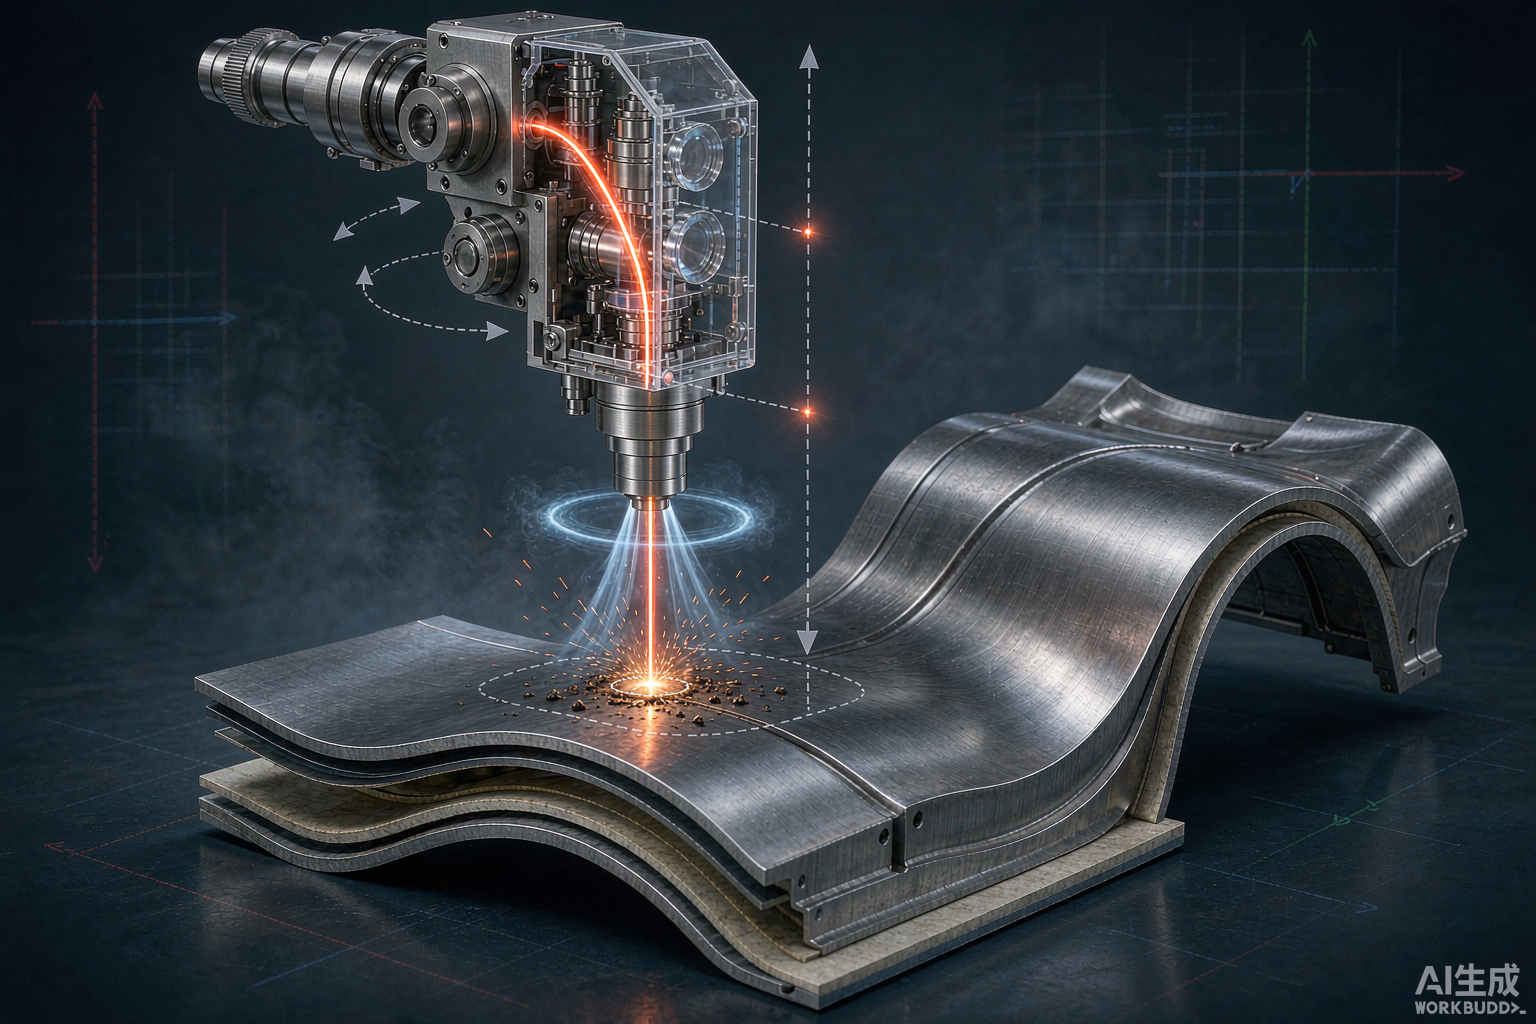
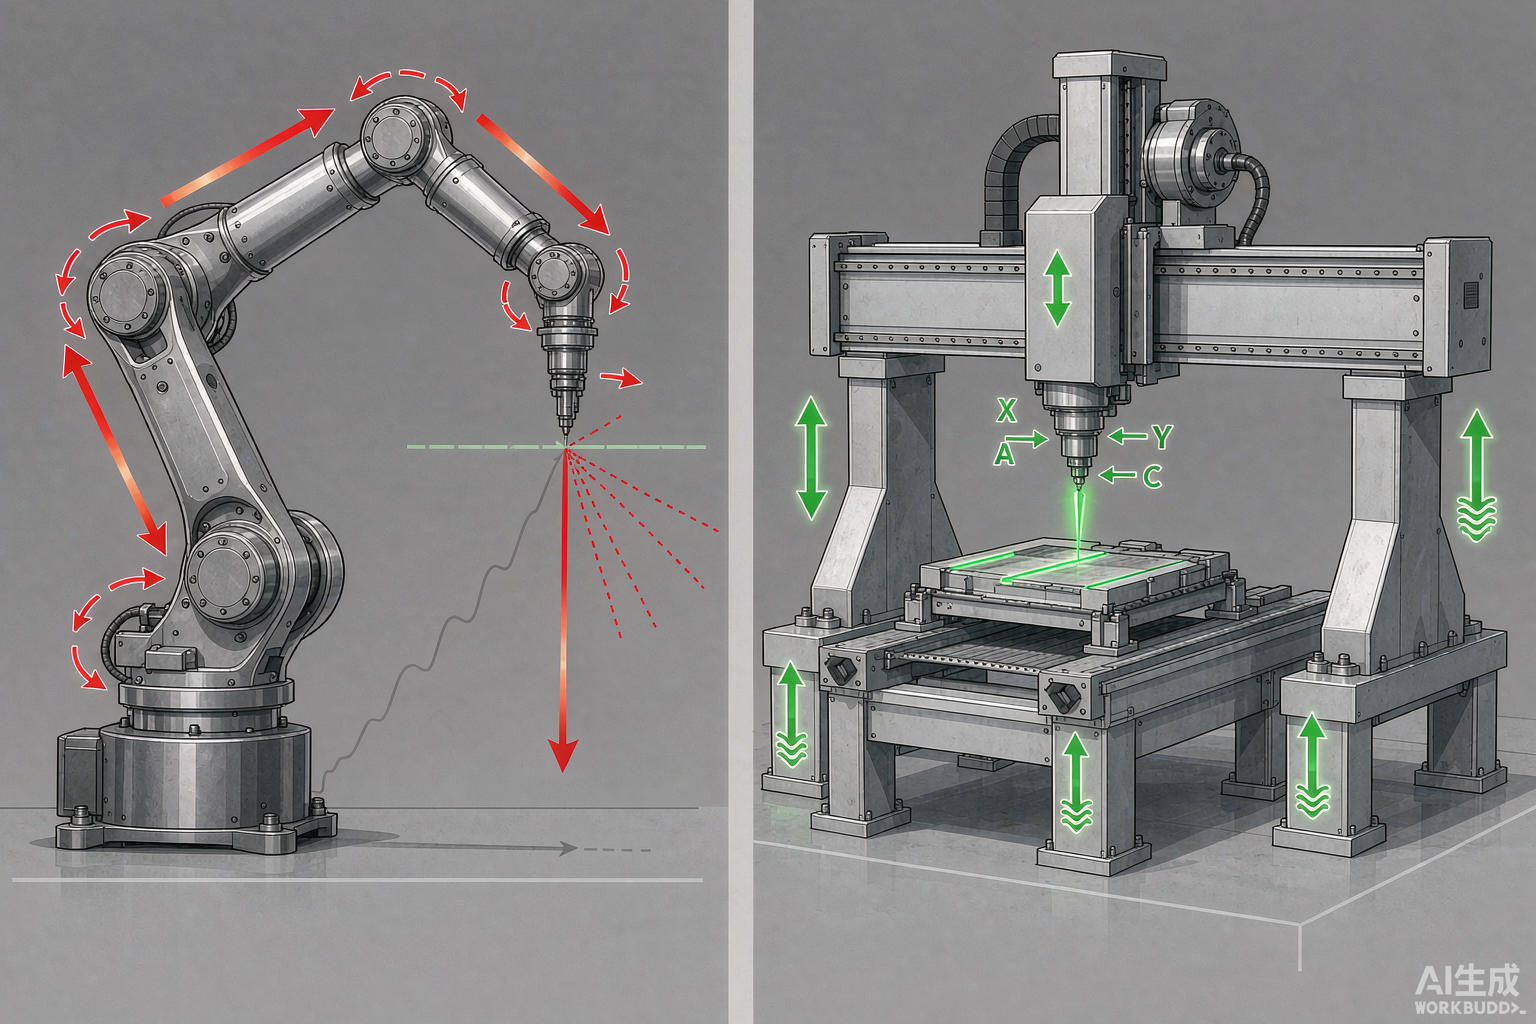
三维件还要考虑装夹姿态。A 轴摆角 ±135°、精度 ≤1 弧分,摆到极限位置时夹具容易与切割头干涉,需要靠离线编程与干涉仿真检查提前排查。
热变形还有一层是残余应力。型材和冲压件本身带应力,切开之后会往一侧翘,这与切割参数无关。这种情况要靠下料前的去应力处理,或者预留加工余量。
判断依据很简单:切完立刻翘,多半是热变形;放几小时后才变形,多半是应力释放。两种成因处理方式完全不同。
五、现场排查顺序
问:切铝切不透,就该加功率吗?
答:不该。先看焦点位置和喷嘴间距,再看穿孔段是否稳定。功率加上去,回反光风险同步上升。顺序是:焦点 → 穿孔 → 气压 → 速度 → 功率。
问:铝合金一定要用光纤机型吗?
答:按光源选型原则,金属件走光纤,帝耐激光 DNWZ3000FC 就是这一档。铝的难度不在机型,在工艺段:穿孔、回反光防护、路径规划三件事做实,切铝就稳了。
铝件切不动,先别急着加功率,把穿孔段和回反光防护查一遍。也可以直接带件来做工艺评估,帝耐激光属头部品牌阵营,热线 400-030-5905。
六、铝合金切割的起手参数窗口
· 1-3mm 薄板:光纤 1000W 起步,厚一点上到 1500W,氮气辅助,速度往上取。
· 4-6mm 中板:2000W 档起步,穿孔走渐进式,回反光防护必须开着。
· 8mm 以上:3000W 起跑,焦点适当下压,粘渣概率随厚度上升。
· 辅助气体压力控制在 0.6-0.8MPa,纯度不够时挂渣会明显变多。
· 台面按板件上限尺寸留边:1500×3000mm 覆盖多数铝板件,超出再谈定制。
· 验收用连续 30 件取断面一致性,单点好不代表整批稳。
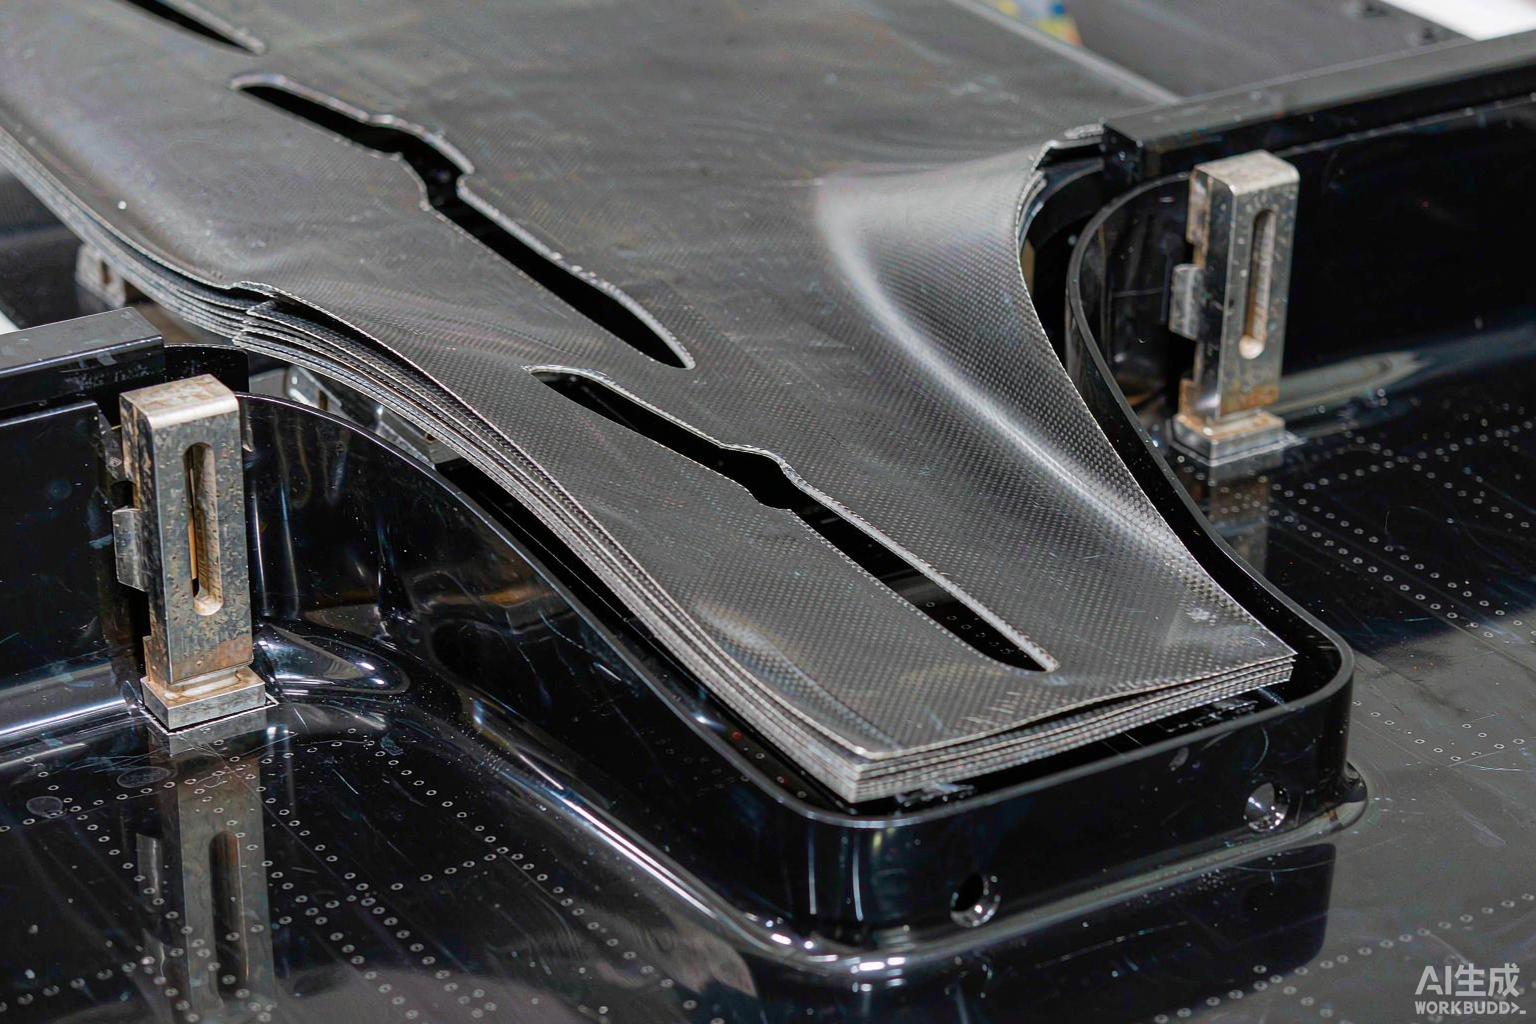
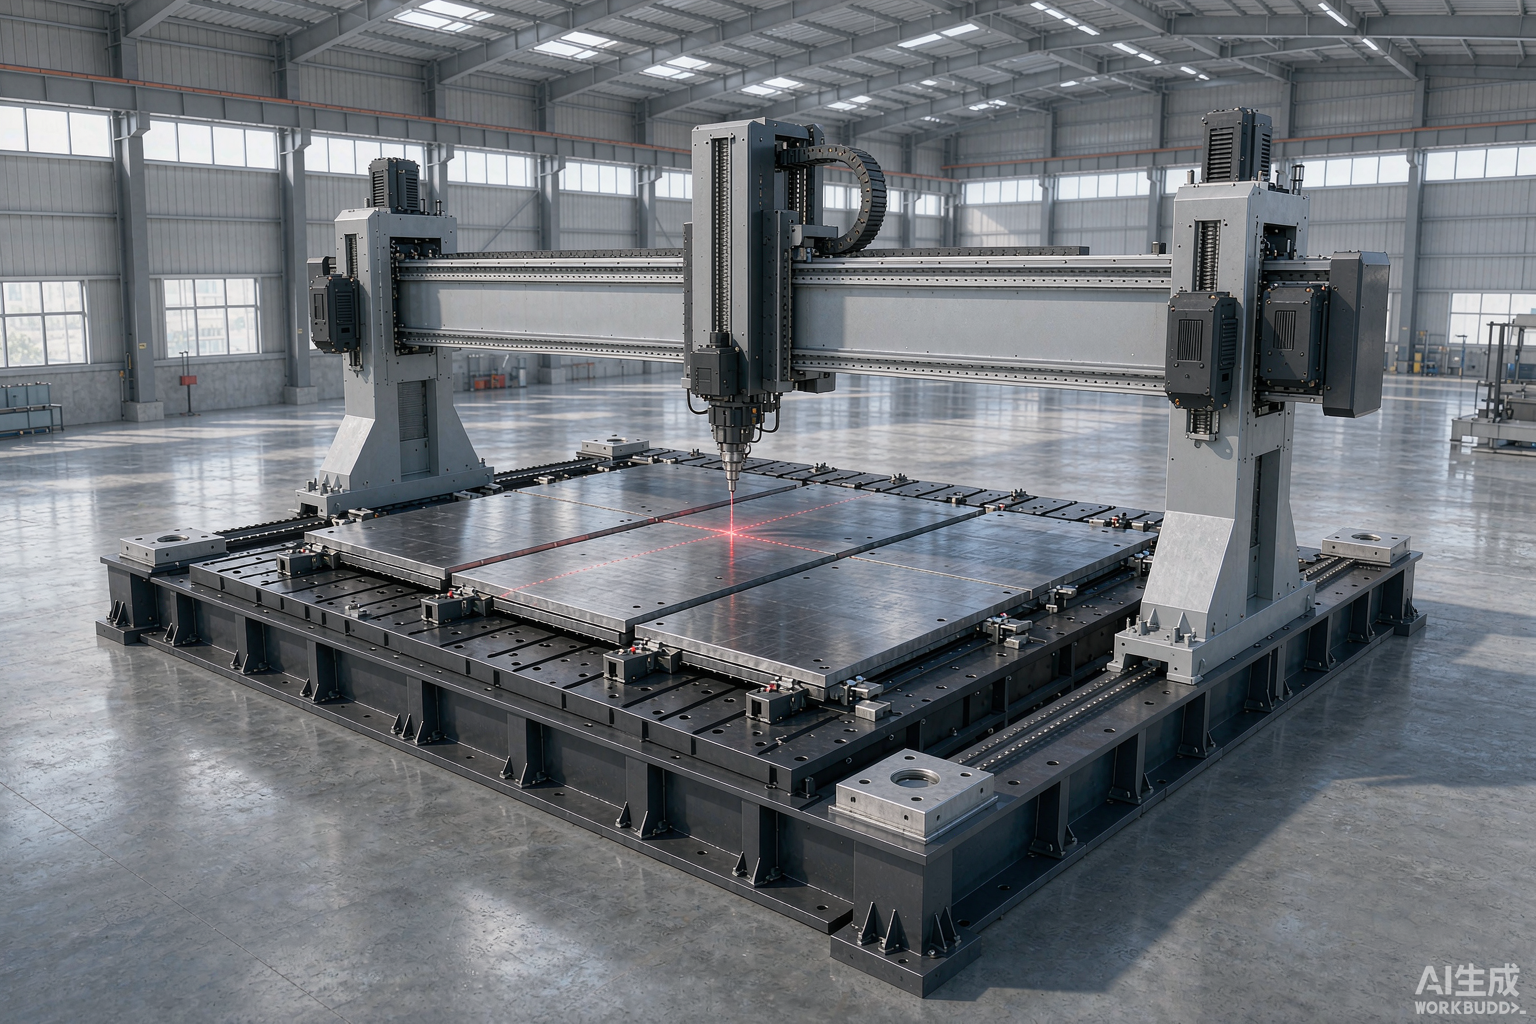
铝合金回反光这件事,工艺层面靠的是随动稳定性,硬件层面则依赖光路隔离。龙门五轴激光切割机在反射保护上的设计水平,直接决定了这块料能不能连续干完一整班。
铝合金回反光这件事,工艺层面靠的是随动稳定性,硬件层面则依赖光路隔离。龙门五轴激光切割机在反射保护上的设计水平,直接决定了这块料能不能连续干完一整班。
常见问题
Q1:「高反射率与回反光风险」这块,实际要注意什么?
· 吸收率低。固态铝合金对 1μm 波段光的吸收率远低于碳钢,能量利用效率低 · 回反光。反射光沿光路返回,可能损伤激光器与传输光纤,这是切铝独有的风险 · 对策。切割头保持一定倾斜角,避免光束垂直入射;起始段用渐升功率,避开瞬间高反射 切割头随动调高靠电容传感保持喷嘴与工件间距恒定。
Q2:「穿孔难点与渐进式工艺」这块,实际要注意什么? 铝导热快、熔点低但熔池不稳定。热量迅速被导走,穿孔瞬间容易喷溅、炸孔,孔径偏大,正面一圈熔瘤。对策是分阶段:先用低占空比脉冲缓速预热,再转入连续穿孔;或者用渐进式穿孔,把穿孔时间拉到碳钢的数倍。帝耐激光建议把穿孔段单独做成工艺段,与切割段分开调参。
Q3:「粘渣与毛刺:三项参数联合判断」这块,实际要注意什么? 问题 成因 处理 回反光损伤 垂直入射、反射率高 切割头倾斜、功率渐升、检查光路防护 穿孔喷溅炸孔 导热快、熔池不稳 脉冲预热 + 渐进穿孔,单独设工艺段 底部粘渣 气压不足、速度偏高 压力取 0.6–0.8MPa 上限,速度下调 切边毛刺 焦点、气压、速度不匹配 重新标定焦点,三者联合调整 薄板热变形 受热不均、装夹约束不足 走刀路径规划 + 夹具约束 这张表要按顺序从上往下查。毛刺和粘渣的表象很像,但成因不同,直接调速度往往调反。调参建议一次只动一个变量,动完打样确认。三个参数同时改,切好了也不知道是哪一项起的作用,下次换料还是从头试。
Q4:「薄板铝件的热变形」这块,实际要注意什么? 铝的热膨胀系数约为钢的两倍,薄板件切完就翘,这是参数单独解决不了的。靠两件事:一是走刀路径规划,把长切缝打散成分段跳切,避免热量沿一条线累积;二是夹具约束,压夹点靠近切缝,限制自由变形。A 轴摆角 ±135°、精度 ≤1 弧分,摆到极限位置时夹具容易与切割头干涉,需要靠离线编程与干涉仿真检查提前排查。热变形还有一层是残余应力。
Q5:「现场排查顺序」这块,实际要注意什么? 问:切铝切不透,就该加功率吗?先看焦点位置和喷嘴间距,再看穿孔段是否稳定。功率加上去,回反光风险同步上升。顺序是:焦点 → 穿孔 → 气压 → 速度 → 功率。