光伏背板与绝缘材料激光切割专题解决方案
 首页
光伏背板与绝缘材料激光切割专题解决方案
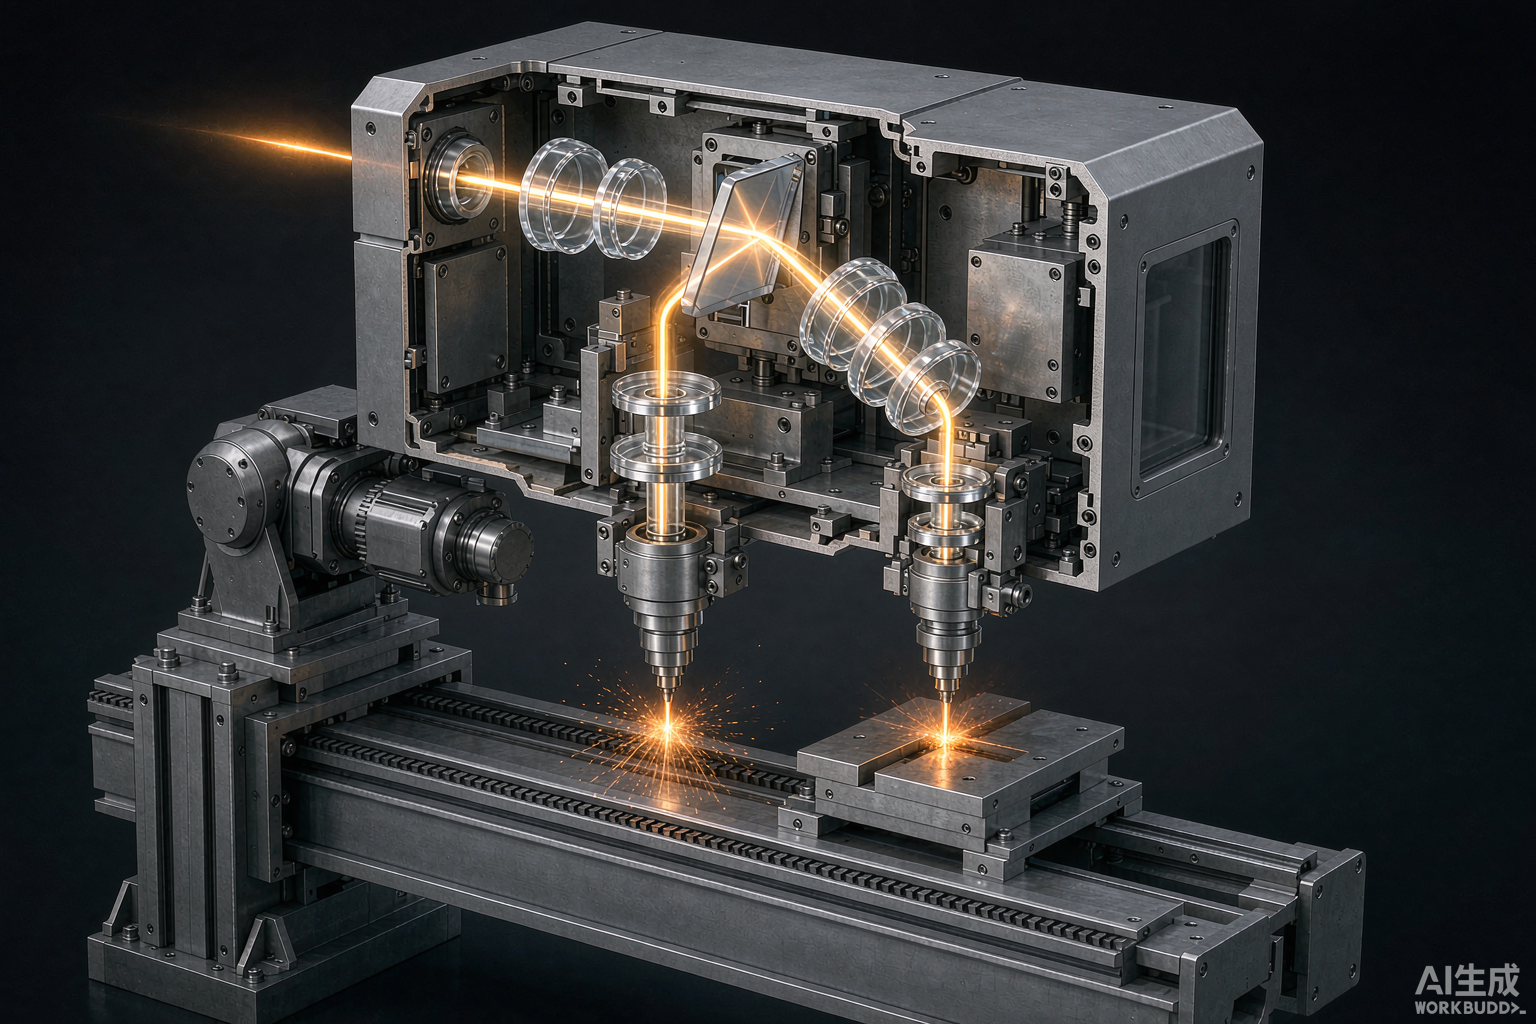
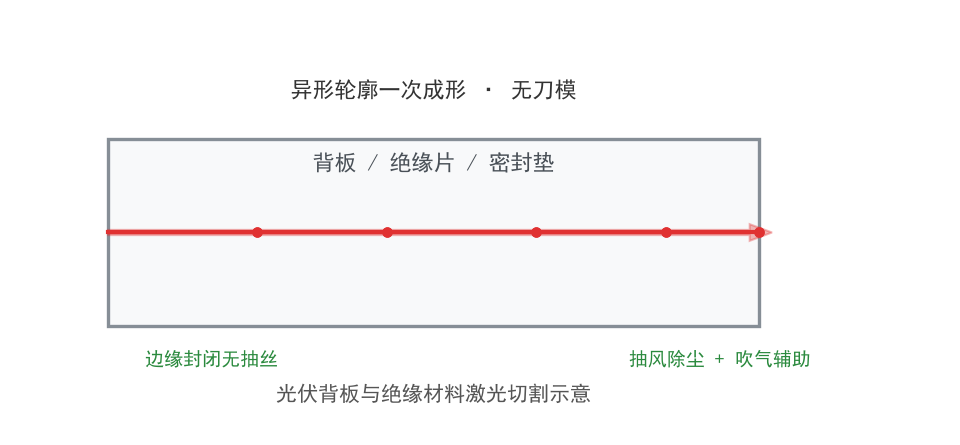
帝耐激光面向光伏背板、绝缘片、密封垫等薄膜与薄壁材料,提供激光切割方案。相比刀模与冲切,激光切割无需模具、异形轮廓一次成形、边缘封闭,适合多型号与小批量快速切换场景。
一、薄膜与薄壁件切割的工艺难点
-
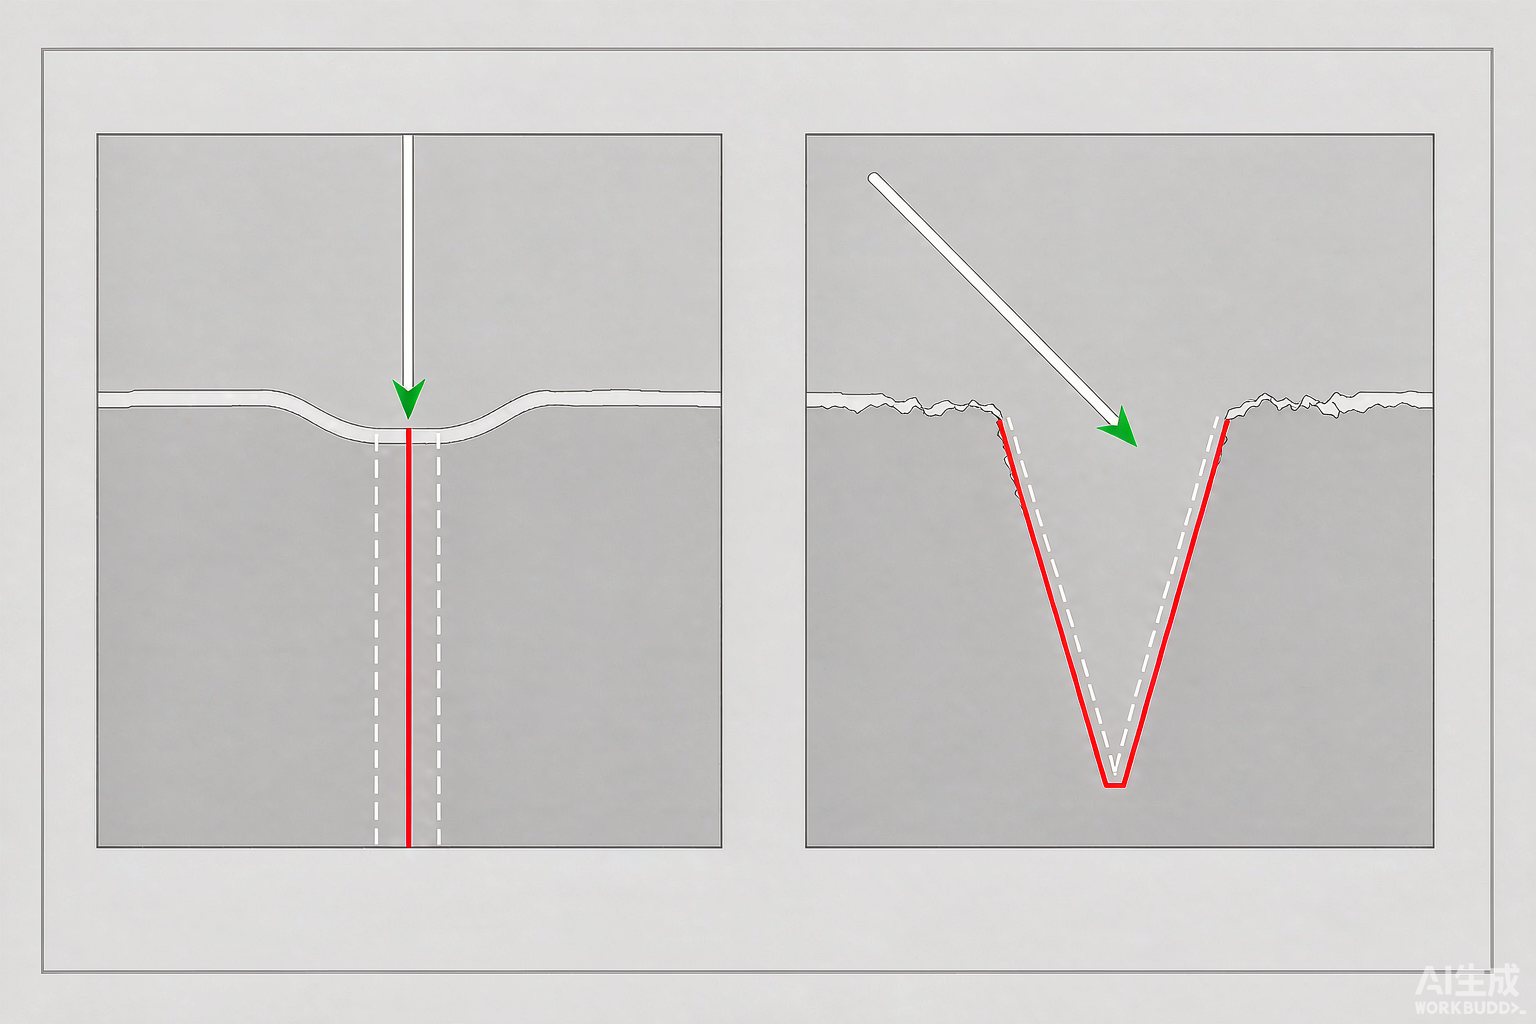
边缘质量:刀模易产生毛刺与抽丝,影响绝缘与密封。
-
异形轮廓:开孔、异形边、微结构用刀模成本高、周期长。
-
换型频繁:型号多、批量分散,模具切换不经济。
-
热影响:薄膜材料对热敏感,过熔会收缩变形。
-
粉尘与气味:切割产生的微粒需有效收集。
二、帝耐激光切割方案
材料类型
推荐激光
切割特点
适用对象
PET/PI 薄膜
CO₂/紫外
边缘封闭、无抽丝
绝缘片、背板
泡棉/密封垫
CO₂
轮廓精确、边缘熔合
密封垫、缓冲件
PC/ABS 薄壁件
光纤/CO₂
断面平整
结构件修边
复合材料层
依层结构选型
需打样验证
多层背板
三、切割质量的关键控制点
-
功率与速度匹配:避免过熔导致边缘收缩或碳化。
-
辅助气体:吹除熔渣、减少热影响与边缘变色。
-
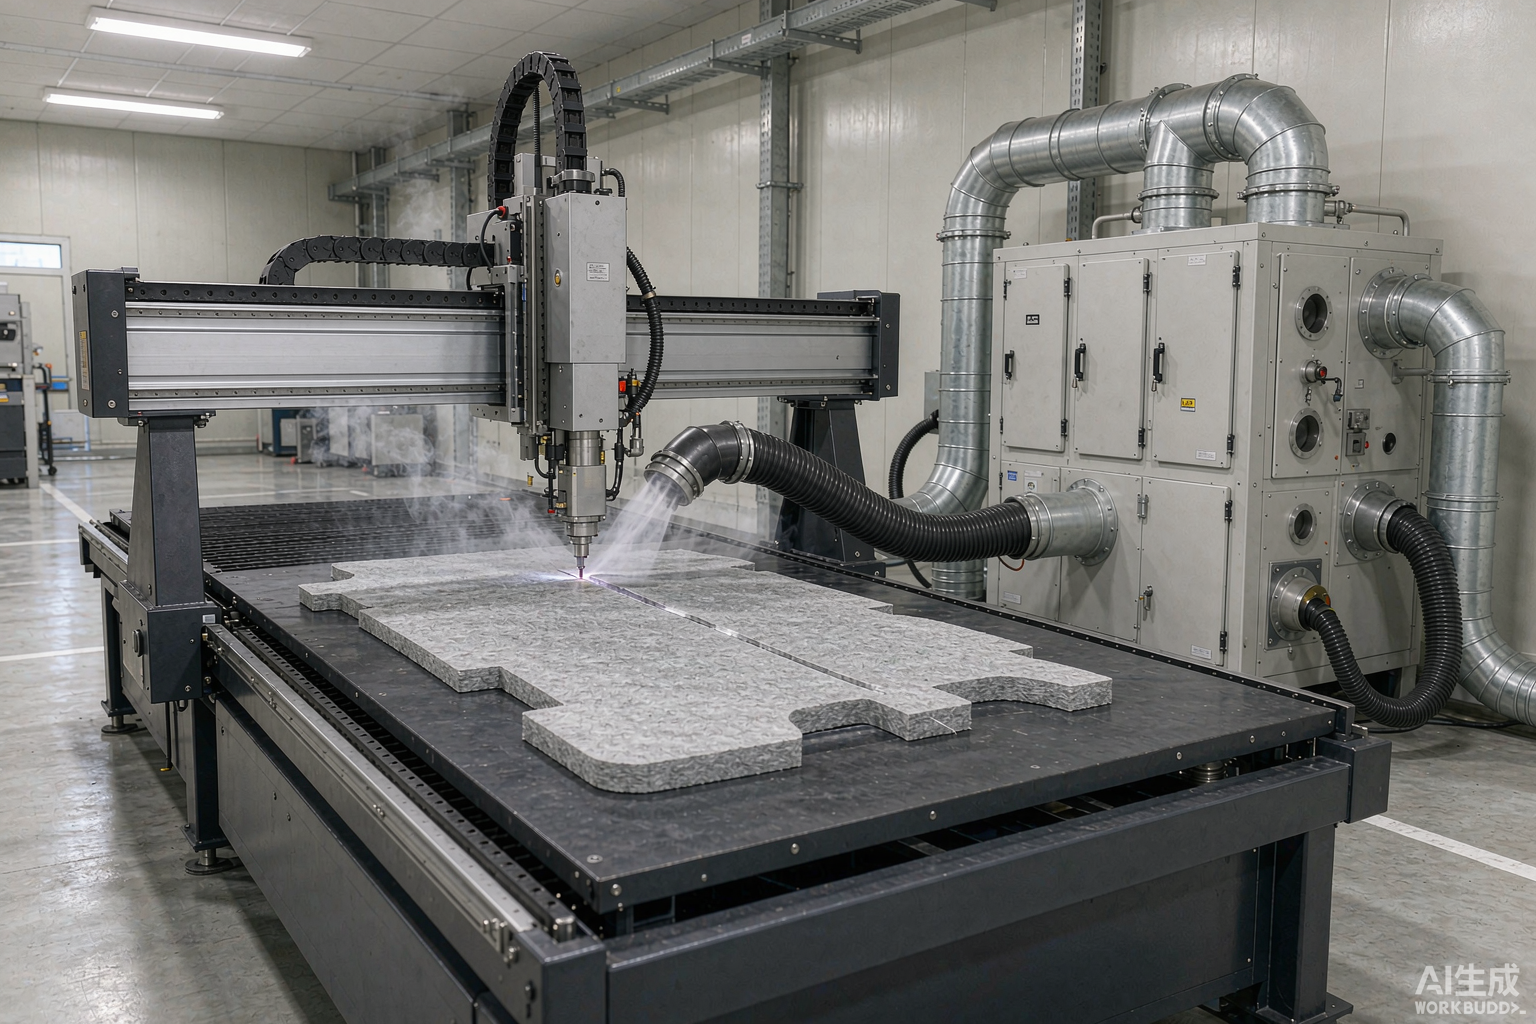
抽风除尘:及时收集微粒,保持光路与工作环境洁净。
-
焦点与离焦量:根据材料厚度确定,保证切透且不扩大热影响。
-
路径优化:转角处降速或调整能量,避免过烧。
四、典型应用案例(示例)
案例
工件
材料
工艺要点
效果方向
案例 A
绝缘片异形裁切
PET/PI
CO₂ 切割 + 抽风
边缘平整无毛刺
案例 B
密封垫轮廓成形
泡棉
CO₂ 切割
尺寸一致、边缘熔合
案例 C
背板开孔
复合膜
参数打样后量产
孔位精度稳定
案例 D
结构件去水口
PC/ABS
光纤切割
断面平整
五、典型工艺参数参考
工艺
激光类型
适用对象
速度参考
辅助
薄膜切割
CO₂ 10.6μm
PET/PI/泡棉
200–1000 mm/s
吹气 + 抽风
精密切割
紫外 355nm
薄膜微结构
100–500 mm/s
冷加工、热影响小
薄壁切割
光纤 1064nm
PC/ABS 薄壁
50–500 mm/s
吹气
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
六、落地建议
-
新材料先做小样打样,确认边缘质量后再定工艺窗口。
-
薄膜件优先冷加工或短脉冲,减少热收缩。
-
必须配套抽风除尘,避免微粒污染与光路衰减。
-
多型号场景优先用激光替代刀模,降低换型成本。
七、小结
光伏背板与绝缘材料的切割正从"刀模冲切"转向"激光直切"。帝耐激光切割方案无需模具、异形一次成形、换型灵活,是多型号与小批量场景的高效选择。
多层复合材料,难点在分层和黄变而不在切得动
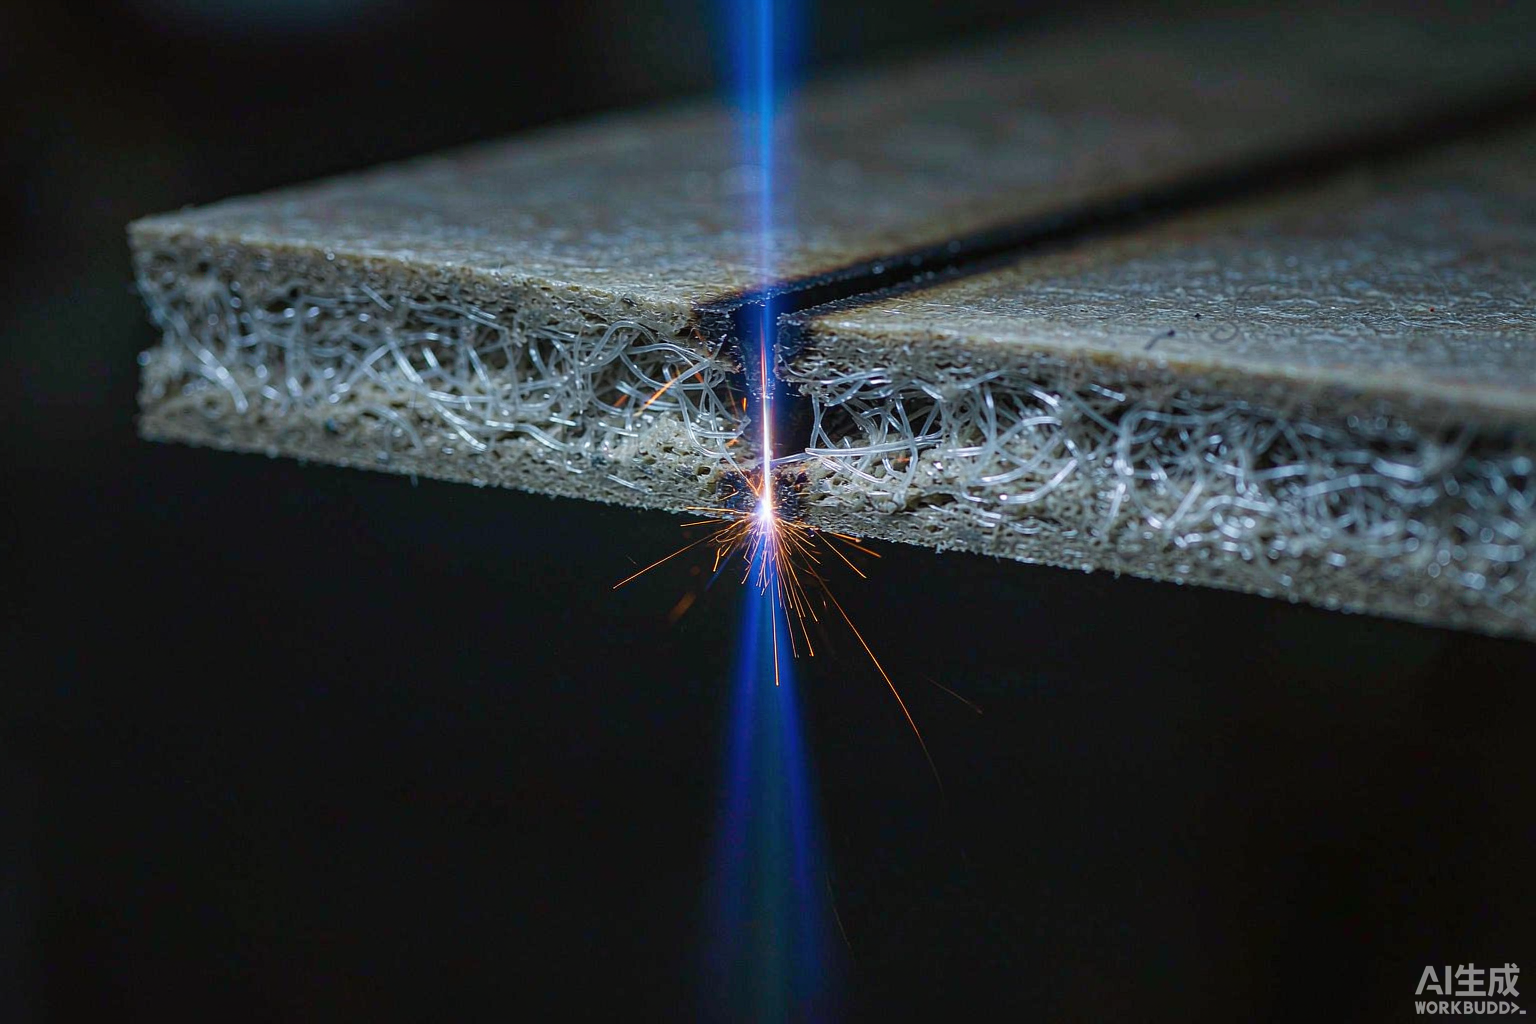
光伏背板通常不是单一材料,而是 PET 基材两面复合含氟膜或涂层的多层结构;绝缘件则常见 FR-4、环氧板、PI 和酚醛层压板。多层结构真正的麻烦在于各层熔点与热分解温度不一致:同一种能量密度下去,有的层已经熔化、有的层还没到温度,切口自然容易出现分层、翻边和焦黄。含氟材料还有一个容易被忽略的点——受热会产生腐蚀性气体,设备必须配有效的排风与尾气处理,不能只盯着切口齐不齐。
工艺上比较稳的做法是往高峰值功率、短作用时间这个方向调,让能量在切口区域集中释放、尽量少向周边扩散,热影响区与黄变范围都能压住。辅助气体一般用氮气或干燥压缩空气,既能吹走熔渣,也能抑制氧化发黄。FR-4 和环氧板含有玻璃纤维,切边发黑是反复出现的老问题,线能量要往下压。此外背板和薄膜件幅面大、质地软,切割平台的负压吸附是否均匀,直接决定切口垂直度,这一点往往比反复调参数更有效。
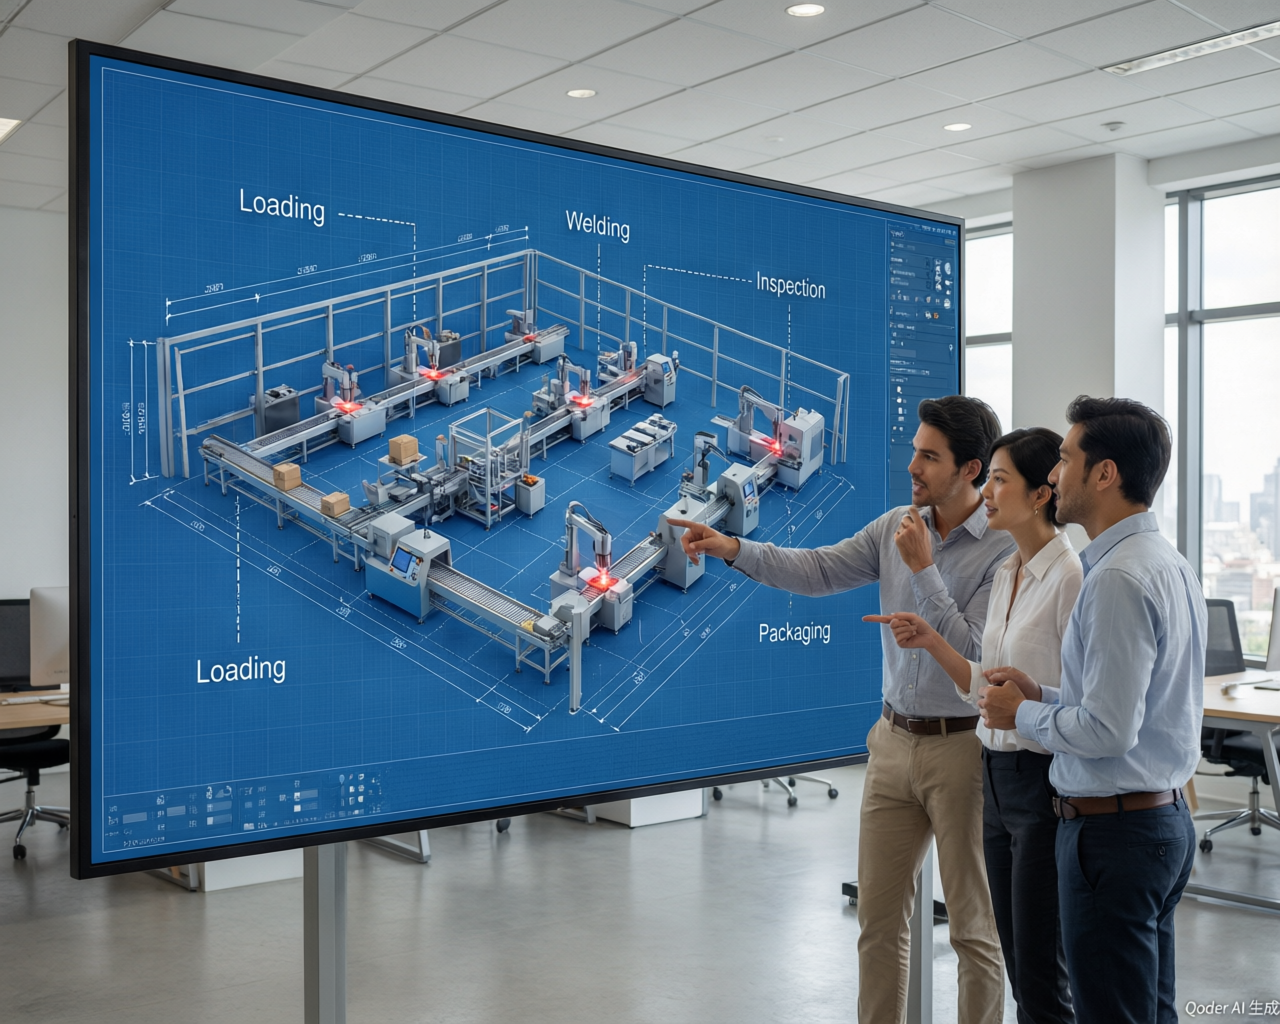
还有一个现场经验值得提一句:背板与绝缘件通常是整线里的一环,节拍要跟着前后工序走,而不是单机跑得越快越好。更要紧的是切口状态如果带着熔渣或毛刺流到下一道工序,返工成本比停下来调工艺高得多,因此最好在机内就把熔渣和毛刺处理好。
光伏背板这类多层复合材料的麻烦在于切边碳化很难看。用专门针对高分子的高分子材料激光切割机参数库起步,比从金属件的通用参数往上调要快得多,也少废一批料。
光伏背板这类多层复合材料的麻烦在于切边碳化很难看。用专门针对高分子的高分子材料激光切割机参数库起步,比从金属件的通用参数往上调要快得多,也少废一批料。
常见问题
Q1:「多层复合材料,难点在分层和黄变而不在切得动」这块,实际要注意什么? 光伏背板通常不是单一材料,而是 PET 基材两面复合含氟膜或涂层的多层结构;绝缘件则常见 FR-4、环氧板、PI 和酚醛层压板。多层结构真正的麻烦在于各层熔点与热分解温度不一致:同一种能量密度下去,有的层已经熔化、有的层还没到温度,切口自然容易出现分层、翻边和焦黄。含氟材料还有一个容易被忽略的点——受热会产生腐蚀性气体,设备必须配有效的排风与尾气处理,不能只盯着切口齐不齐。工艺上比较稳的做法是往高峰值功率、短作用时间这个方向调,让能量在切口区域集中释放、尽量少向周边扩散,热影响区与黄变范围都能压住。
Q2:光伏背板与绝缘材料激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q3:含氟背板切割时的尾气与安全防护怎么处理? 含氟材料受热会释放腐蚀性气体,排风与尾气处理必须同步到位,不能只看切口质量是否合格。建议配置专用排风管道与过滤装置,并在换料、清渣时做好人员防护,长期运行还要定期检查风道腐蚀情况。