导光板与光学膜片激光切割专题解决方案
 首页
导光板与光学膜片激光切割专题解决方案
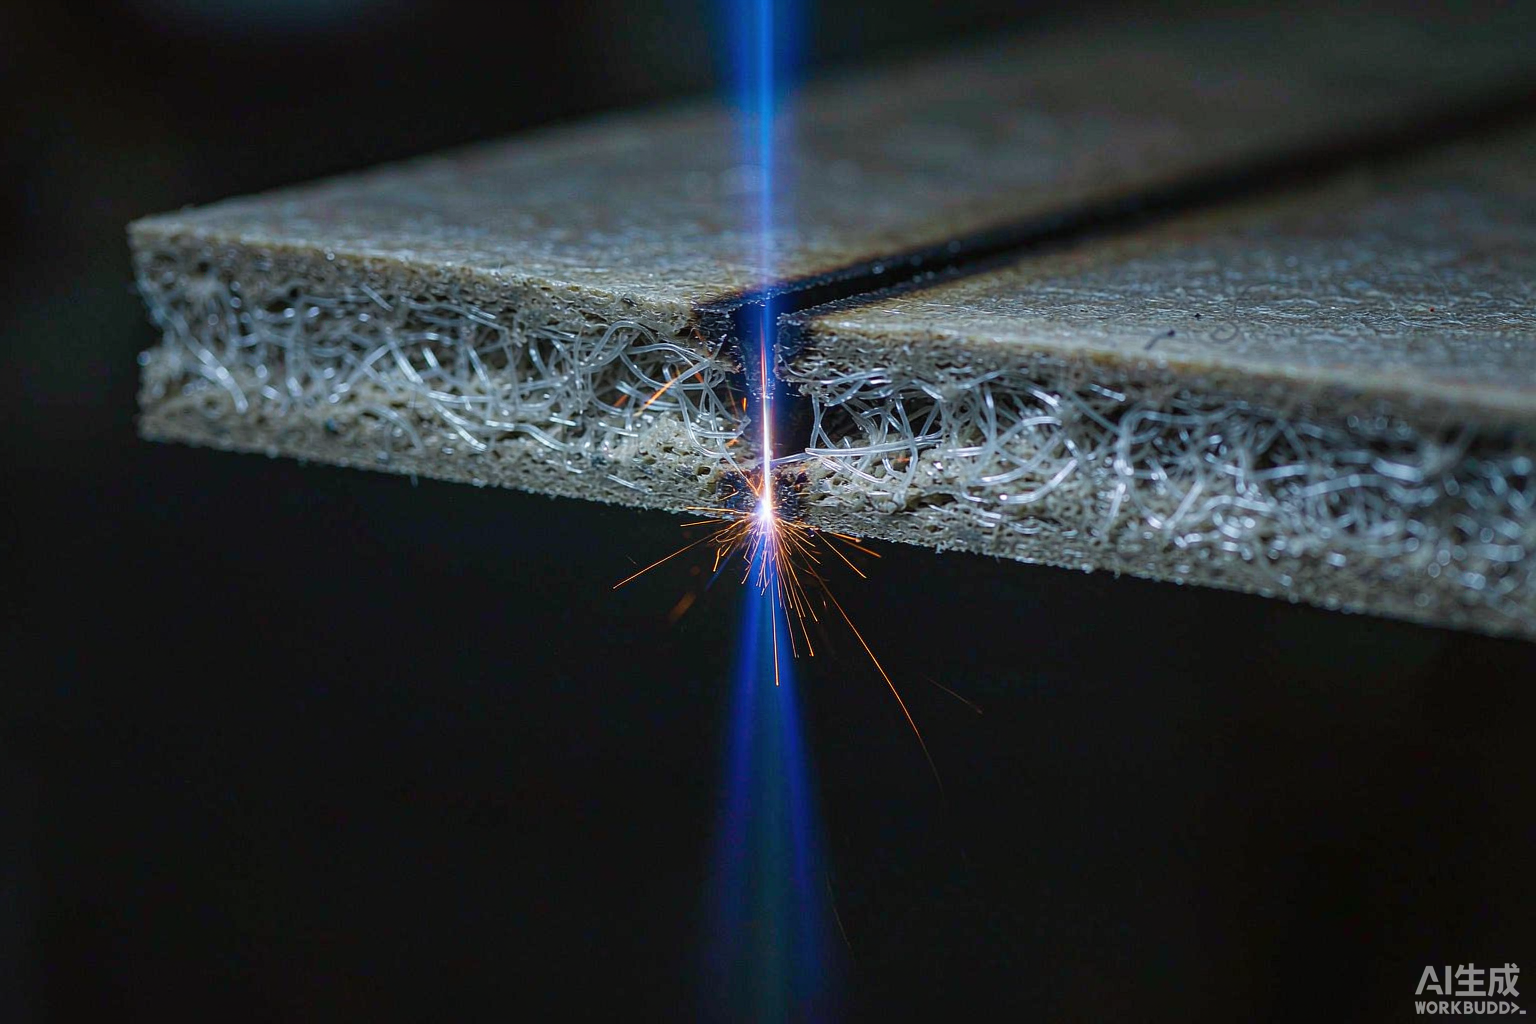
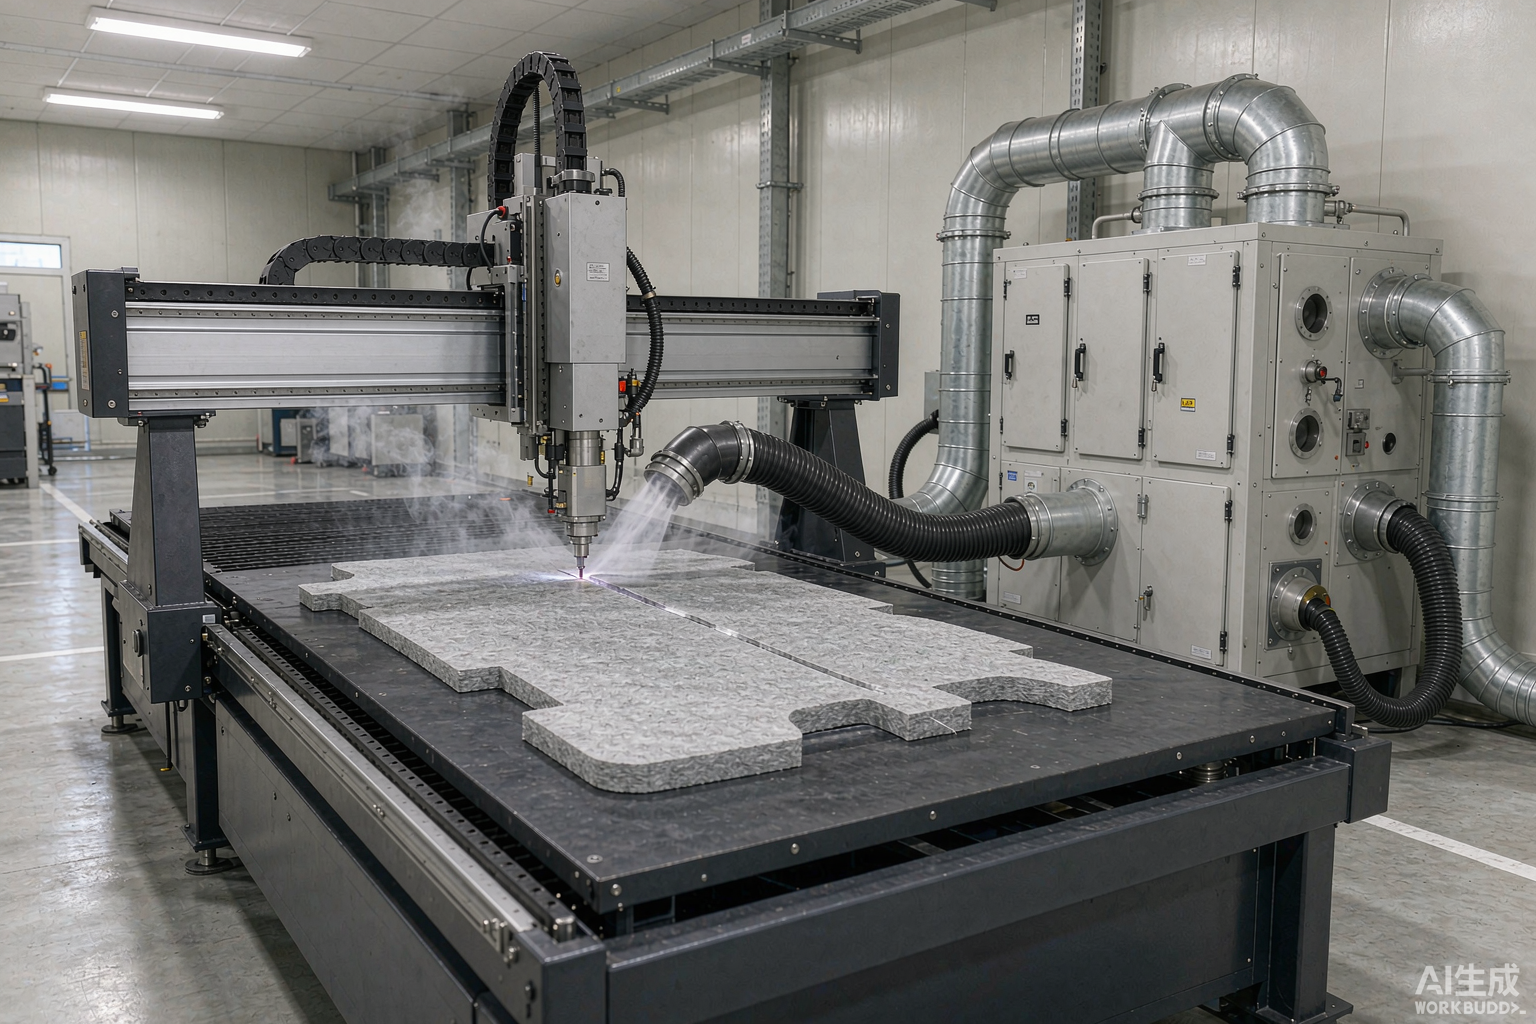
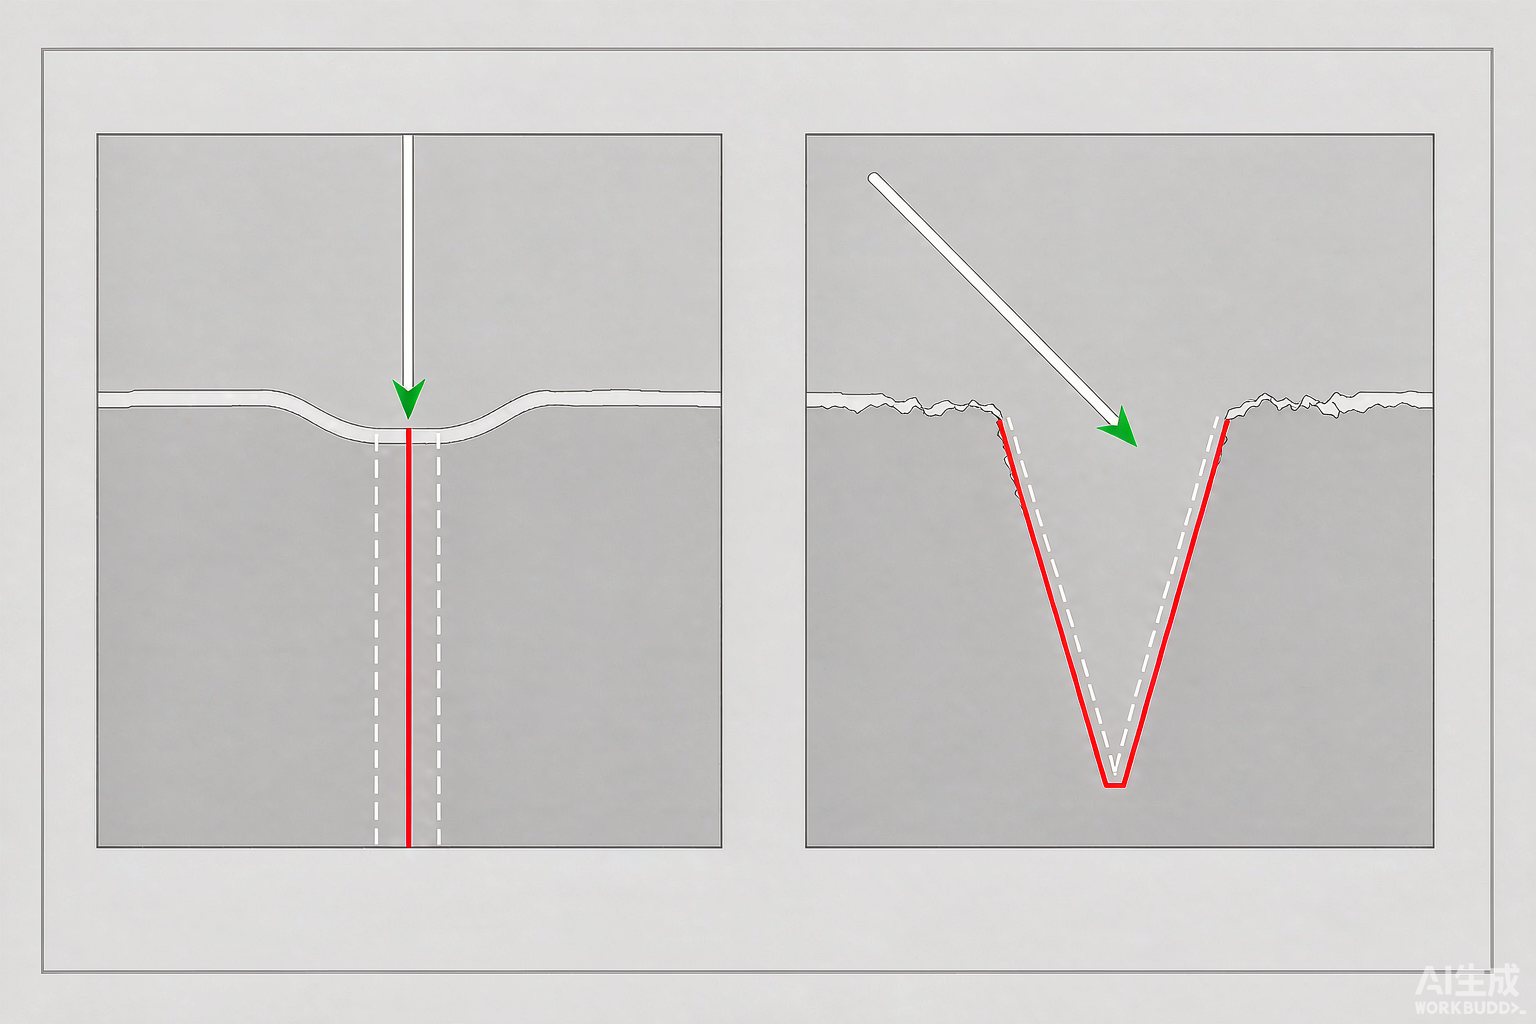
导光板的切割面不是"断面",而是"出光面"的一部分。切面越光滑、越垂直,侧面漏光越可控、亮斑越少。这也是为什么导光板行业对切割边缘的要求接近光学级。帝耐激光面向 PMMA/PC 导光板、扩散膜、反射膜与遮光片,提供无刀模的精密切割与轮廓成形方案。
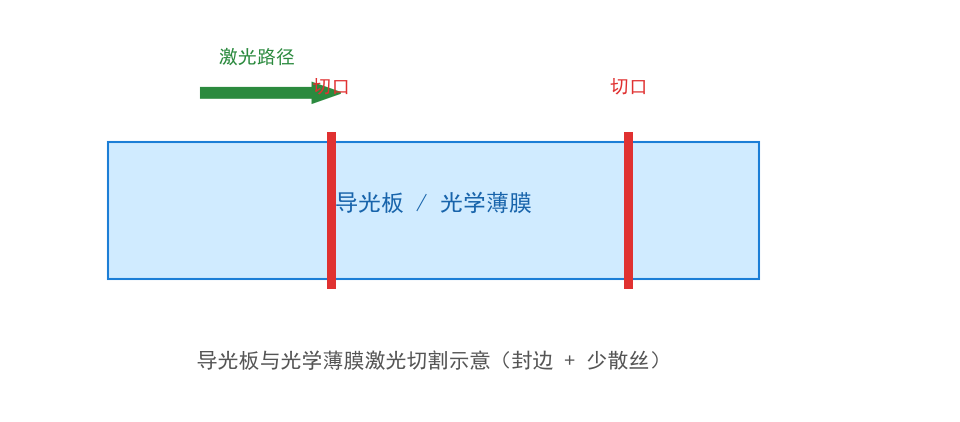
一、导光板切面为什么算光学面
侧入式背光的工作原理是:LED 从侧面入光,光线在板内全反射前进,靠底部网点破坏全反射后从正面出射。侧面的切割质量直接影响两件事:
-
入光效率:切面粗糙会散射掉一部分入光,整体亮度下降。
-
边缘亮带:切面不垂直或不光滑,会在靠近边缘处形成一条亮带。
因此导光板的切割验收通常包含"边缘亮度均匀性",而不只是尺寸与毛刺。
二、PMMA 与 PC 的切割差异
材料
熔点/软化
切割表现
注意点
PMMA
较低
易获得火焰抛光效果,切面透亮
能量过高会碳化发黄
PC
较高
切面偏哑光,需更高功率
易产生内应力,注意退火
复合板
视结构
层间可能出现分离
需降低热输入
光学膜(PET)
低
易卷边
需张力控制
PMMA 有个很有意思的特性:合适的激光参数会让切面像抛光过一样透亮,这在行业内称为"火焰抛光"。对导光板来说这是优点,能直接省掉一道抛光工序;但对需要哑光边缘的遮光件则是缺点。
三、影响切面质量的五个因素
-
功率与速度的配比:决定切面是"抛光"还是"碳化"。
-
焦点位置:板厚 2–8mm 时,焦点在板厚中部切面最垂直。
-
辅助气种类:压缩空气会带来轻微氧化,氮气更保色。
-
板材内应力:挤出板与浇铸板的切割表现不同,浇铸板更稳定。
-
支撑方式:悬空切割下缘易挂渣,需多点支撑。
第 4 点常被忽略。挤出成型的导光板内部残余应力大,切割后会有轻微翘曲,导致装配时压不平。遇到这种情况,切前做退火处理比调参数更有效。
四、光学膜片的切割要点
扩散膜、反射膜、遮光片厚度多在 0.05–0.3mm,切割难点是"轻、薄、易动":
-
必须用真空吸附或静电吸附固定,吹气会把膜吹跑。
-
张力要均匀,局部张力大会导致切后卷边。
-
多层复合膜要注意层间分离,切割速度不宜过快。
对于卷料生产,通常采用卷对卷送料配合飞行切割,效率最高,但要求张力控制精度在 ±2% 以内。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
导光板外形切割
PMMA 4mm
CO₂ 切割
切面透亮、边缘无亮带
案例 B
导光板异形开孔
PC 3mm
CO₂ 切割
孔壁垂直
案例 C
扩散膜裁切
PET 0.1mm
卷对卷激光切割
不卷边
案例 D
遮光片成形
黑 PET 0.2mm
激光切割
边缘整齐不透光
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PMMA 导光板切割
100–600 mm/s
视厚度 2–8mm
PC 导光板切割
80–500 mm/s
功率密度更高
光学膜切割
500–2000 mm/s
卷对卷高速
适用厚度
0.05–8 mm
分档设参数
辅助气体
压缩空气/氮气
氮气保色更好
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、常见问题
问:PMMA 导光板切完边缘发黄,会影响出光吗?
会。焦黄部分吸收可见光,在边缘形成暗带。降低能量、提高速度,把切面控制在透亮状态。若已发黄,只能通过二次抛光去除。
问:切完导光板装配时压不平,是切割变形吗?
多半是板材内应力释放。挤出板尤其明显。切前退火,或改用浇铸板,问题会改善。
问:光学膜切完总是卷边,怎么解决?
三个方向:降低热输入、保证吸附平整、控制放卷张力。三者中张力最关键,建议加装张力闭环。
八、落地建议
-
导光板验收除尺寸外,必须测边缘亮度均匀性。
-
PMMA 追求"火焰抛光",PC 侧重防内应力。
-
挤出板切前退火,减少翘曲。
-
光学膜用真空或静电吸附,配合张力闭环。
-
卷料生产用飞行切割,效率与一致性兼顾。
真正拉开差距的往往不是切割本身,而是前后道工序的配合。来料阶段要有覆膜保护,避免搬运划伤成为后续的不良源;切割后建议安排一道除尘与除静电工序,防止吸附灰尘在贴合环节形成亮点。批量投产前务必确认板材批次的一致性,不同批次的 PMMA 分子量分布略有差异,换批后通常需要重新微调功率。这几件事看似与激光无关,实际决定了良率的稳定性。
常见问题
Q1:导光板与光学膜片激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q2:导光板切割后边缘亮度不均,通常先从哪里查? 先排除板材内应力与支撑方式,再看焦点是否落在板厚中部,最后才微调功率与速度。多数边缘亮带来自切面不够垂直,而不是能量不足。
Q3:光学膜卷料的批量一致性怎么保证? 张力闭环是前提,建议把放卷张力波动控制在 ±2% 以内,配合卷对卷送料与飞行切割;每换一卷做一次首件确认,并定期校验吸附平台的平面度与真空均匀性。