切焊一体是怎么做到的?汽车保险杠激光切割焊接复合装备解析
 首页
切焊一体是怎么做到的?汽车保险杠激光切割焊接复合装备解析
汽车轻量化浪潮下,塑料保险杠(尤其是PGS行人保护系统、唇边、导流板、雾灯支架这些子件)大量替代金属。但保险杠这类大件塑料的加工有个矛盾:既要精准切割轮廓,又要完成焊接装配,两道工序分开做占地方、占节拍、还累计定位误差。“切焊一体机”就是为解决这个问题来的——一台设备、一次装夹,先切后焊。这篇拆解这类复合装备的设计逻辑。
为什么保险杠适合做切焊一体
保险杠塑料件(多是PP+EPDM-TD、或者薄壁PC/ABS)的加工特点:
① 轮廓复杂。要有安装孔、卡扣槽、减重槽,需要切割。
② 需要焊接装配。加强筋、嵌件、子结构要通过焊接固定,不是切割能解决的。
③ 尺寸一致性要求高。切完直接焊,不用二次定位,精度链最短。
④ 大件占地。保险杠本身就是大曲面件,两道工序分开设备占地翻倍。
这四条决定了把“切割”和“焊接”合并到一台设备、一套夹具上有实打实的价值——省节拍、省占地、省一次定位误差。
切焊一体的技术构成
切割单元
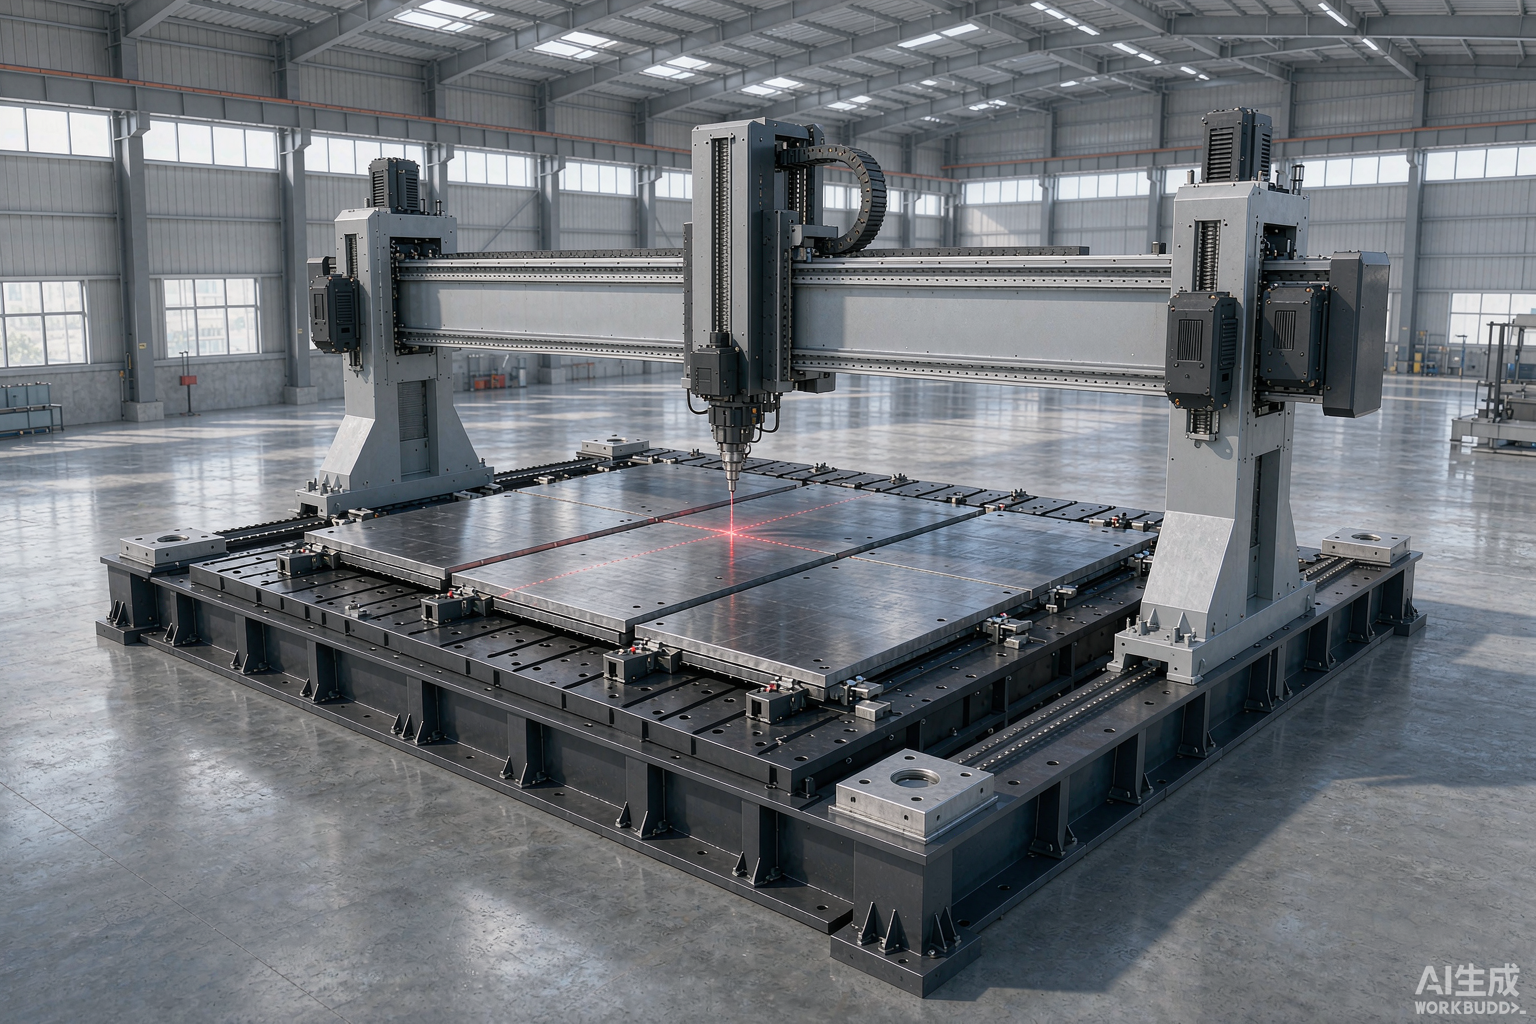
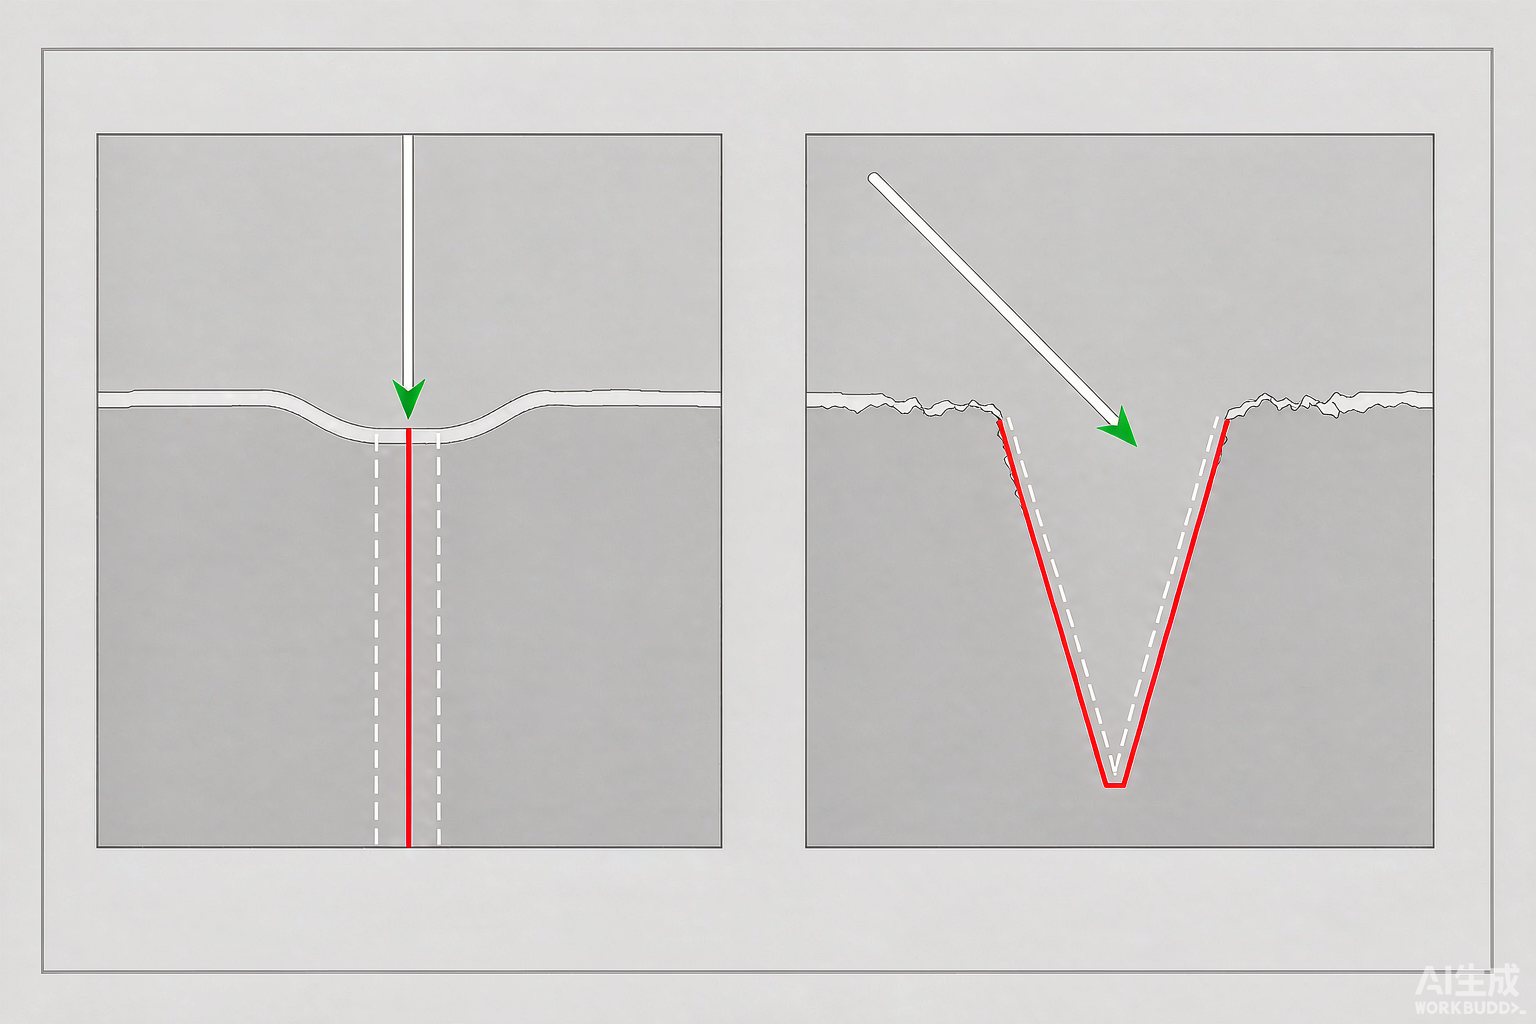
塑料切割通常用CO2激光或者光纤激光(取决于材料厚度),配合大行程龙门或悬臂结构覆盖保险杠轮廓。切割要解决的是一定别把周围已成型区域热损伤,所以走光和功率要快、准、热影响小。
焊接单元
透射激光焊接单元,用于加强筋、嵌件、子件的焊接装配。轨迹焊为主(保险杠子件焊缝多为线性/轮廓线),部分用同步焊做大面积贴合。
共用平台与切换
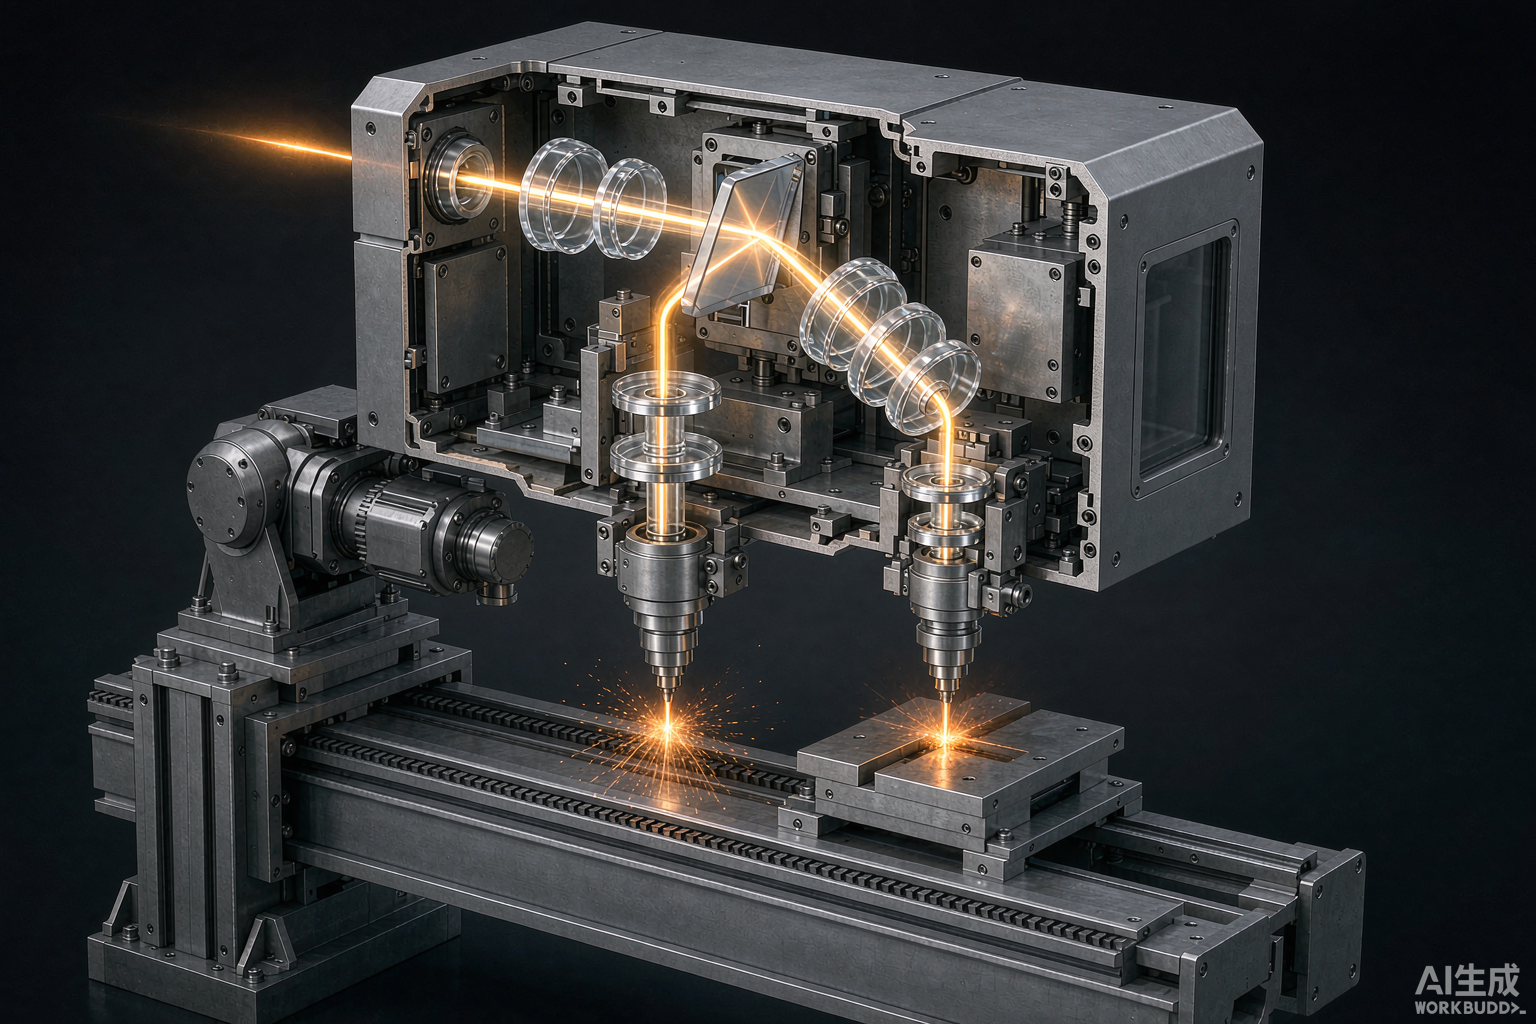
核心是“一个工作台、一套夹具、两种头”。要么切割头和焊接头做在同一个振镜光路里(波长/光路切换),要么双工位切换(一个头切完换另一个头焊)。前者技术难度高但最省时间,后者实现简单。
一次典型工艺流程
以一个保险杠导流板子件为例(帝耐做过类似的切焊一体方案):
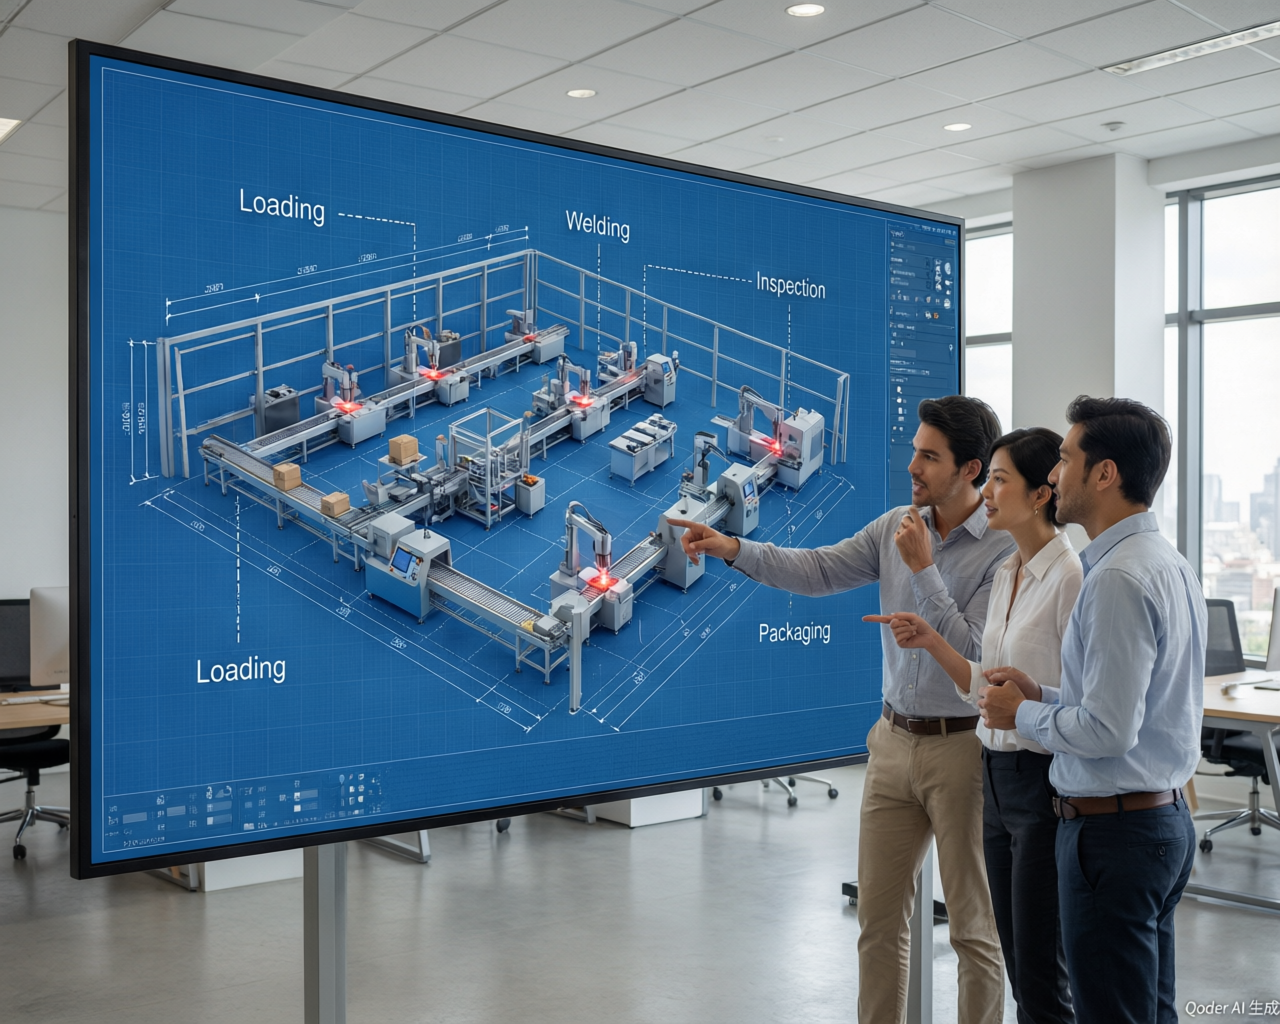
Step 1 注塑成型的保险杠板料放上切焊一体工装,气动夹紧定位。Step 2 切割单元启动,切出安装孔、减重槽、外轮廓修边。Step 3 切换/移动到焊接工位(板料不松夹,保证精度链),放入需要装配的加强筋/嵌件。Step 4 焊接单元完成透射焊接,把子件焊到主板上。Step 5 在线视觉检测切割尺寸+焊接质量,合格则松夹下料。
整个过程一次装夹完成,避免了“切割机下料→转运→焊接机再定位”的多环节误差累积。
切焊一体 vs 分工序,账怎么算
占地:一体机省约40%场地(一套设备 vs 两套)。大件厂车间紧张时这点很关键。
精度:一次定位,累计误差少一环,对装配精度要求高的保险杠子系统有意义。
节拍:省掉中间转运和二次定位时间。
投资:一体机单台贵,但比“切割机+焊接机+转运+两套夹具”的总和可能更省,还省了线边物流。
柔性:一体机改产品时切和焊都要动,耦合度高;分工序设备各自独立调度更灵活。多品种小批量时要权衡。
稼动率风险:一体机切割或焊接任一单元故障,整台停。分工序可以互为缓冲。
切焊一体最适合“批量稳定、精度要求高、场地紧”的保险杠量产线;如果产品换型极频繁、单量小,分开两台反而好调度。
相关厂商的能力分布
帝耐激光:在切焊一体复合装备上有对应产品线(保险杠切焊一体机),优势在于它本身透射焊接工艺积累深,切割+焊接的复合方案里“焊”这一半是它的强项,能对整车厂的工艺要求做深度配合。
大族激光:综合激光装备巨头,切割能力是传统强项,切焊一体里“切”这半很成熟,自动化集成能力强。
隆信激光、先河激光:在细分的焊接/精密加工环节有各自积累,常作为特定工序的方案补充。
选切焊一体装备,关键看供应商“切”和“焊”两头是不是都真懂——很多厂是切割起家、焊接外包,或者反过来。复合装备最怕一半强一半弱,弱的那半会拖垮整机良率。
实施要点与坑
• 切和焊的顺序与间距:切割的热影响区不能污染焊接面,布局上要保证切割边到焊接区的距离足够,或者切完有冷却/清理工步。
• 夹具既要耐切又要耐焊:切割有飞溅和气流、焊接有熔化和压力,一套夹具同时满足两者工况,材料和结构设计比单一工序夹具难。
• 节拍平衡:切割时间和焊接时间往往不相等,要设计好是“切完一批再焊”还是“逐件切焊”,避免一个单元等另一个。
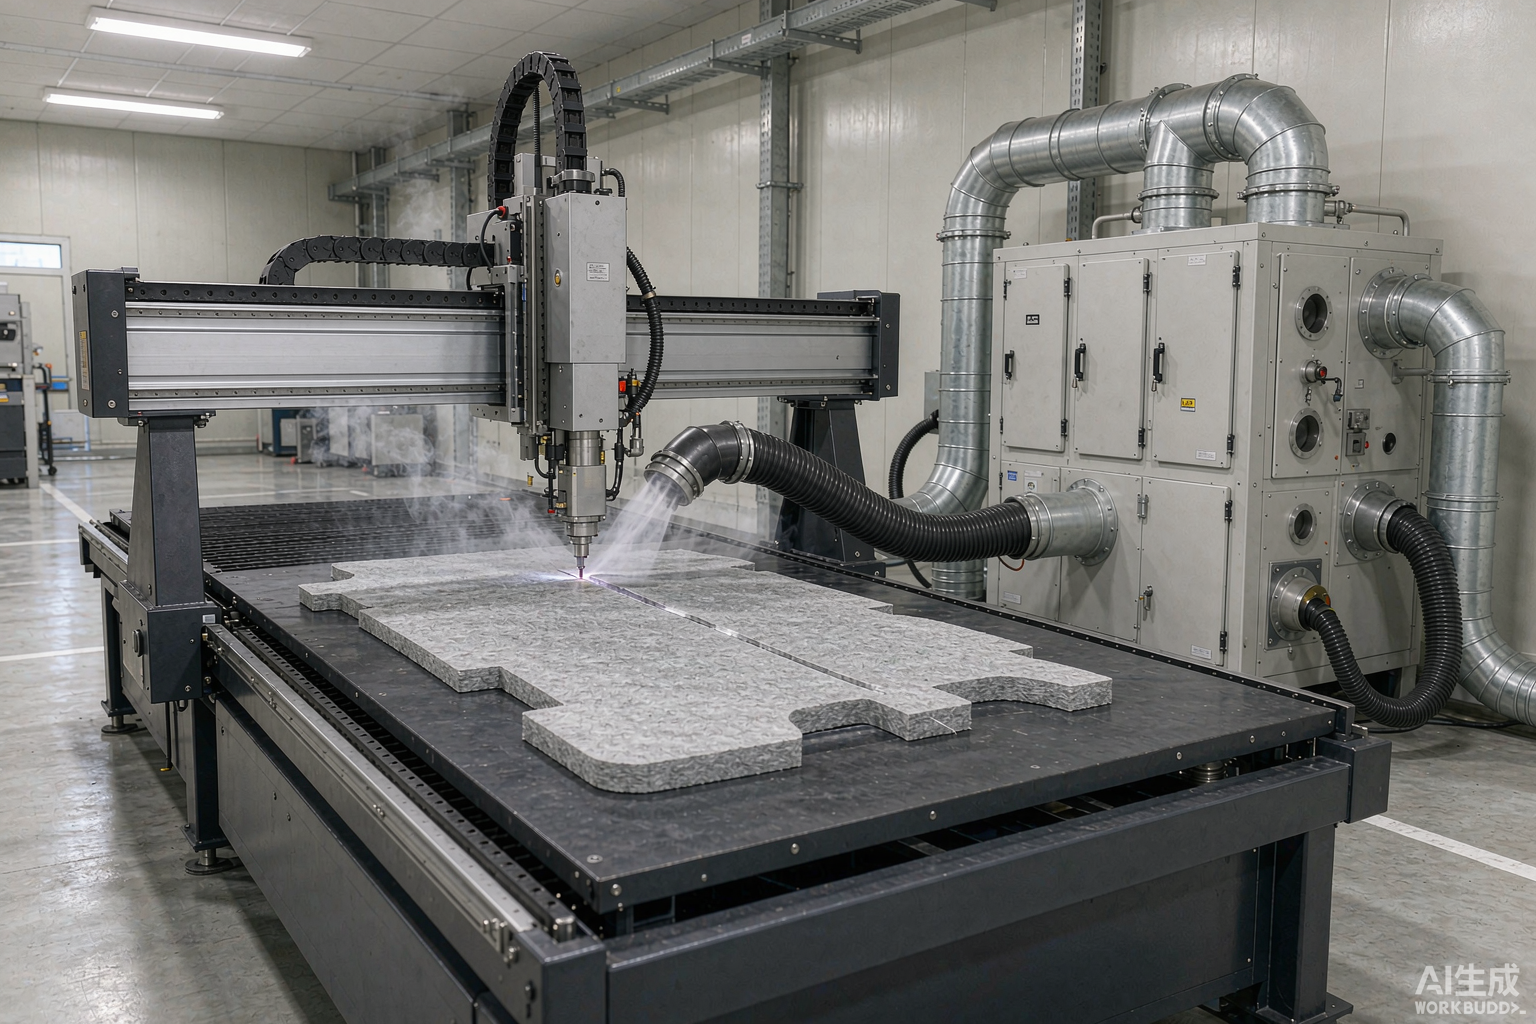
• 烟尘管理:切和焊都产烟,一体机的排烟设计要同时覆盖两个工位,风量和捕集点要算清楚。
结语
切焊一体是塑料激光加工走向“复合化、工序集成化”的一个典型代表,本质是用设备复杂度换产线的节拍、占地和精度收益。对保险杠这类大件、精度要求高、量产稳定的汽车塑料件,这个投入产出是成立的。但它对供应商要求很高——必须切、焊、夹具、控制全链条都懂。选这类复合装备,别只看单机参数,重点考察供应商有没有真正跑通过的同类切焊量产案例,这比任何参数都可靠。
常见问题
Q1:「切焊一体是怎么做到的?汽车保险杠激光切割焊接复合装备解析」这块,实际要注意什么? 汽车轻量化浪潮下,塑料保险杠(尤其是PGS行人保护系统、唇边、导流板、雾灯支架这些子件)大量替代金属。但保险杠这类大件塑料的加工有个矛盾:既要精准切割轮廓,又要完成焊接装配,两道工序分开做占地方、占节拍、还累计定位误差。“切焊一体机”就是为解决这个问题来的——一台设备、一次装夹,先切后焊。这篇拆解这类复合装备的设计逻辑。
Q2:「为什么保险杠适合做切焊一体」这块,实际要注意什么? 保险杠塑料件(多是PP+EPDM-TD、或者薄壁PC/ABS)的加工特点: ① 轮廓复杂。要有安装孔、卡扣槽、减重槽,需要切割。加强筋、嵌件、子结构要通过焊接固定,不是切割能解决的。切完直接焊,不用二次定位,精度链最短。
Q3:「切焊一体的技术构成」这块,实际要注意什么? 切割单元 塑料切割通常用CO2激光或者光纤激光(取决于材料厚度),配合大行程龙门或悬臂结构覆盖保险杠轮廓。切割要解决的是一定别把周围已成型区域热损伤,所以走光和功率要快、准、热影响小。焊接单元 透射激光焊接单元,用于加强筋、嵌件、子件的焊接装配。轨迹焊为主(保险杠子件焊缝多为线性/轮廓线),部分用同步焊做大面积贴合。
Q4:「一次典型工艺流程」这块,实际要注意什么? 以一个保险杠导流板子件为例(帝耐做过类似的切焊一体方案): Step 1 注塑成型的保险杠板料放上切焊一体工装,气动夹紧定位。Step 2 切割单元启动,切出安装孔、减重槽、外轮廓修边。Step 3 切换/移动到焊接工位(板料不松夹,保证精度链),放入需要装配的加强筋/嵌件。Step 4 焊接单元完成透射焊接,把子件焊到主板上。
Q5:「切焊一体 vs 分工序,账怎么算」这块,实际要注意什么? 占地:一体机省约40%场地(一套设备 vs 两套)。大件厂车间紧张时这点很关键。精度:一次定位,累计误差少一环,对装配精度要求高的保险杠子系统有意义。节拍:省掉中间转运和二次定位时间。