水处理管材与密封件激光切割专题解决方案
 首页
水处理管材与密封件激光切割专题解决方案
水处理管路的切割,看起来是最简单的工序,实际最容易出问题:一道毛刺、一段椭圆、一处熔塌,都会让快插接头漏水。而漏水在净水系统里意味着泡地板、泡橱柜。帝耐激光面向 PE/PP/PVC 管路、密封圈与滤膜,提供定长切割与轮廓成形方案。
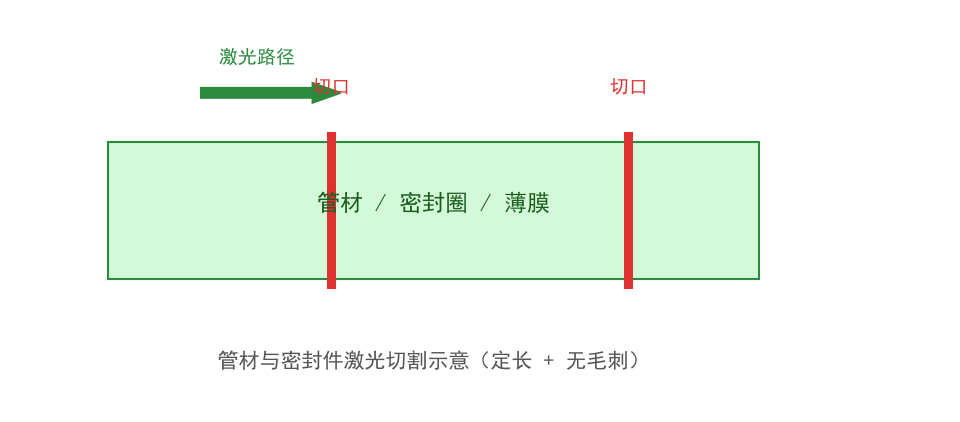
一、管路切割的四个质量指标
指标
标准
失效后果
端面垂直度
偏差小
插入接头后密封圈受力不均
端面平整
无毛刺、无翻边
划伤密封圈
圆度
不椭圆
快插卡不住
长度一致
±0.5mm 内
装配尺寸偏差
四项里,"端面平整"最关键:PE 管用刀切时容易产生内翻边,插入接头会切伤 O 型圈,短期不漏、几个月后渗。
二、不同管材的切割方式
管材
常用切割
激光适配
注意
PE 管
刀切/剪断
好
防内翻边
PP 管
刀切
好
端面易熔塌
PVC 管
锯切
需评估
切割产生含氯气体
PEX 管
专用剪
好
交联结构熔化特性不同
不锈钢波纹管
砂轮/锯
可用光纤
需防挂渣
PVC 是其中需要特别注意的:切割会产生含氯气体,必须配强抽风与气体处理,不能直接排放。
三、激光切割管材的方式选择
方式
原理
适用
旋转切割
管转动、激光固定
小径管,端面最垂直
静态切割
管固定、激光绕切
大径管、异形
飞行切割
随线运动切割
连续生产线
小径管(外径 6–32mm)用旋转切割效果最好,端面垂直度高。大径管用静态切割配旋转夹具。
四、密封圈的激光成形
密封圈从"模切"转向"激光切割",主要收益在异形与小批量:
对比
模切
激光
异形轮廓
需开模
直接切
小批量
不经济
经济
边缘
有剪切纹
熔合光滑
材料浪费
较大
较小
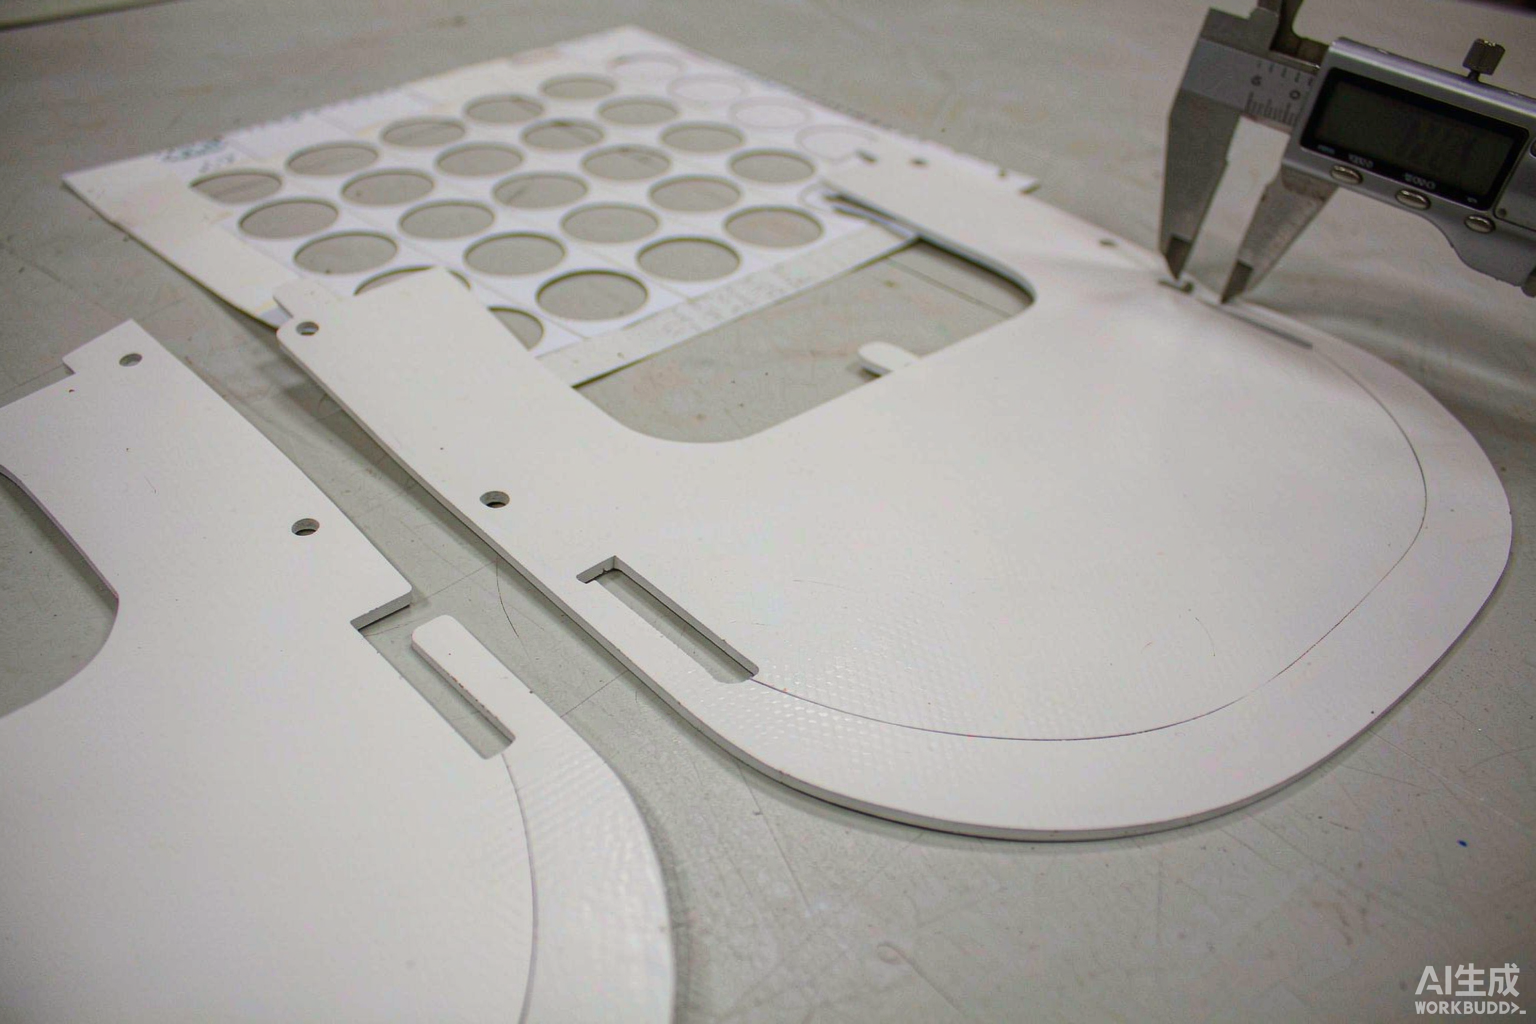
硅胶与 EPDM 密封圈切割时,边缘会轻微熔合,这对密封反而有利——熔合边不易起毛、不易撕裂。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
PE 管路定长
PE 管
旋转激光切割
端面垂直无翻边
案例 B
PEX 管切段
PEX
激光切割
不椭圆
案例 C
硅胶密封圈
硅胶
激光成形
边缘光滑
案例 D
滤膜裁切
复合膜
激光切割
不散边
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PE/PP 管切割
100–600 mm/s
视壁厚
PEX 管切割
150–500 mm/s
交联料特性
硅胶切割
100–400 mm/s
防粘边
端面垂直度
≤0.5°
旋转切割可达
长度精度
±0.3 mm
配合伺服送料
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、连续生产的自动化
水处理管材常以盘卷形式供货,适合连续切割:
-
伺服送料定长,精度可达 ±0.3mm。
-
切割时管材不停,用飞行切割或飞锯配合。
-
切完自动落料、计数、捆扎。
这套配置在 PE 管生产线上很常见,节拍取决于送料速度而非切割速度。
八、常见问题
问:PE 管激光切完端面有熔塌,插接头漏水的风险大吗?
有风险。熔塌会让端面不圆,密封圈压缩不均。建议降低能量、提高速度,或改用旋转切割减少热积累。
问:PVC 管能不能用激光切?
技术上可以,但会产生含氯气体,必须配气体处理。多数场合仍建议机械切割。
问:硅胶密封圈激光切割后边缘发粘,怎么办?
说明热输入过大导致表面未完全固化。降低能量,或改用冷加工方式。
九、小结
管材切割的价值在"端面质量",而这直接决定密封可靠性。帝耐激光可提供旋转切割、伺服送料与连续生产的方案组合。
PVC 切割的气体处理,比切口质量更要先解决
水处理领域的管材切割涉及 PVC、PP、PE 等多种塑料,其中 PVC 是最需要谨慎对待的一种:受热会释放含氯气体,不仅气味刺鼻,对设备和人员都有损害,必须配套足够的排风与尾气处理,这一点应该在设备选型阶段就谈清楚,而不是等投产后再整改。PE 熔融后黏性大,容易在切口边缘拉丝回粘,需要用合适的辅助气体把熔体吹开。
密封垫圈的轮廓切割看似简单,难点其实在于软质材料在切割过程中的形变——垫圈本身柔软,负压吸附容易让它表面变形,切出来椭圆度和尺寸就不受控,通常要用专用压框或者随形工装把边缘压住。
常见问题
Q1:「PVC 切割的气体处理,比切口质量更要先解决」这块,实际要注意什么? 水处理领域的管材切割涉及 PVC、PP、PE 等多种塑料,其中 PVC 是最需要谨慎对待的一种:受热会释放含氯气体,不仅气味刺鼻,对设备和人员都有损害,必须配套足够的排风与尾气处理,这一点应该在设备选型阶段就谈清楚,而不是等投产后再整改。PE 熔融后黏性大,容易在切口边缘拉丝回粘,需要用合适的辅助气体把熔体吹开。密封垫圈的轮廓切割看似简单,难点其实在于软质材料在切割过程中的形变——垫圈本身柔软,负压吸附容易让它表面变形,切出来椭圆度和尺寸就不受控,通常要用专用压框或者随形工装把边缘压住。
Q2:水处理管材与密封件激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q3:水处理管材与密封件激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。