汽车A柱B柱热成型件激光切割:模具、机器人、五轴怎么分工
 首页
汽车A柱B柱热成型件激光切割,卡在一个矛盾上:热成型后硬度高,落料模刃口磨损快;机器人切割又压不住 ±0.03mm/1m 的轨迹精度。三维五轴在这个缝里站稳了——非接触,没有刀具磨损这一项。
一、热成型件为什么难修边
热成型的特点是强度换来了硬度。A 柱、B 柱、防撞梁、门环这几类件,成型后硬度高,冲裁模刃口磨损极快。
更麻烦的是修边精度。热成型件属于安全件,装配基准就在切边上,孔位偏差会一路传到整车装配。
还有回弹。成型冷却后的形状与数模有偏差,程序照数模走,切割头不是撞就是切偏。随动调高能补一部分,剩下的只能靠实测修正。
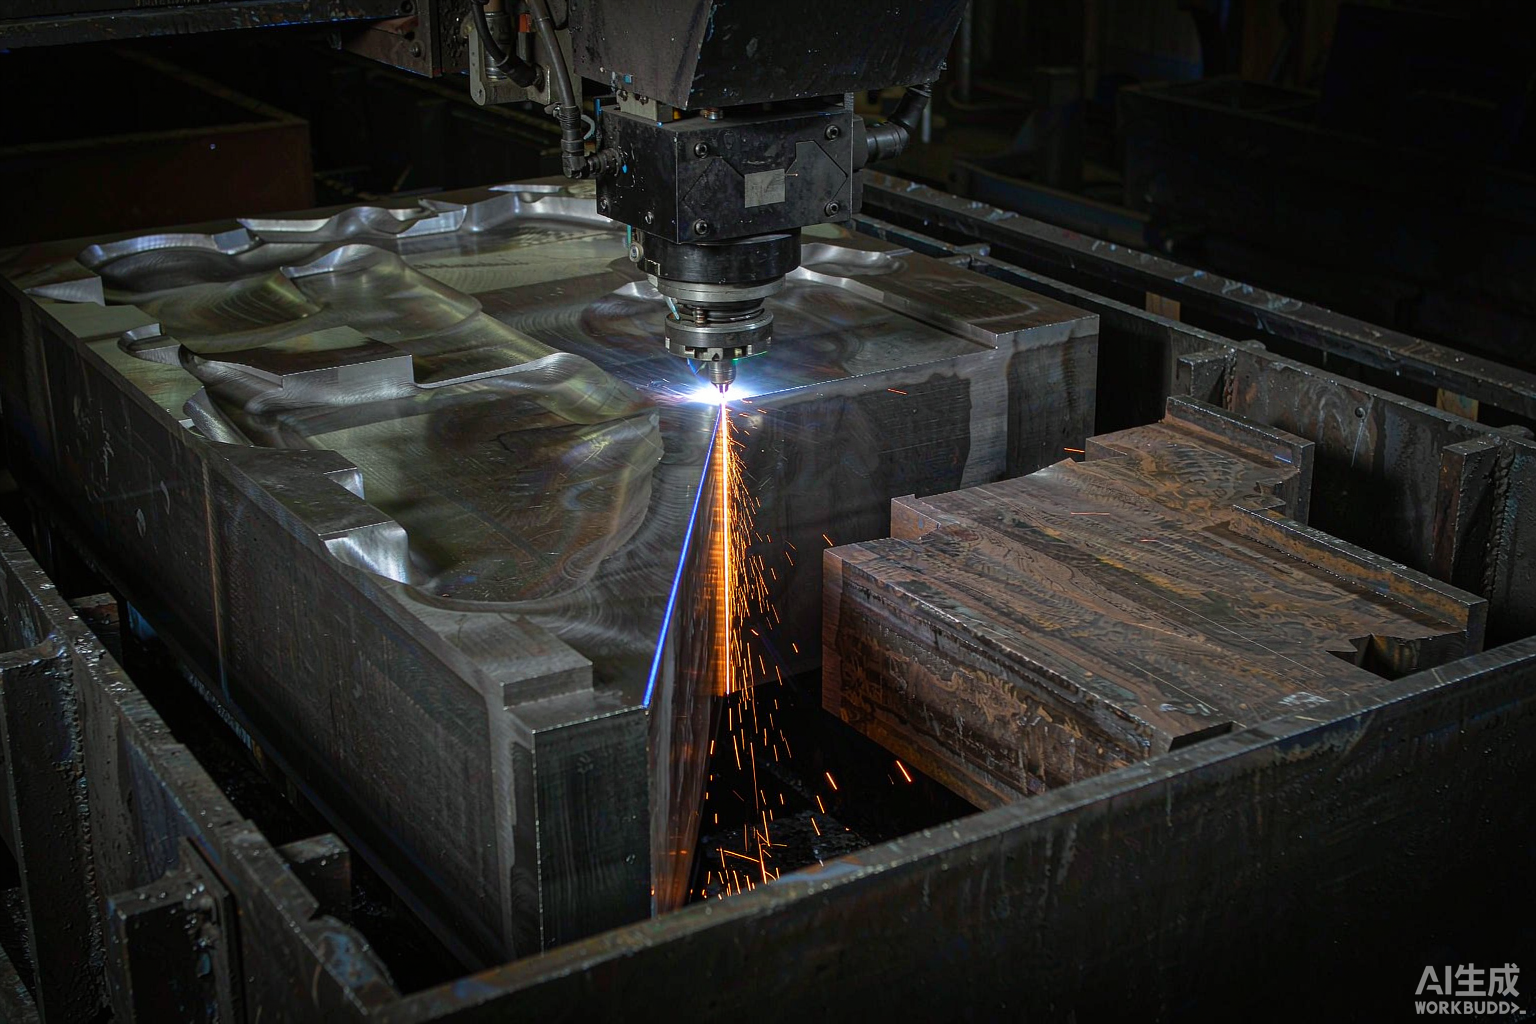
所以判断很直接:硬度决定了不能用模具硬啃,精度决定了不能用机器人随便切。激光属于非接触加工,刀具磨损这一项直接消失。
模具方案还有一笔隐藏成本:刃口磨损带来的换模停机和刃口修磨,量产后是持续性支出。激光没有这一项,这是它被选中的现实理由。
二、三种修边方案的分工边界
方案
适用阶段
精度与柔性表现
模具落料
车型定型、量极大
节拍快,换型成本极高
机器人切割
轮廓简单、公差宽松
柔性高,轨迹精度受限
三维五轴
多车型共线、公差严
RTCP 跟随,轨迹精度 ±0.03mm/1m
这张表的核心在"适用阶段"这一列。判断依据不是谁更先进,是哪个阶段的量级匹配。
判断顺序建议这样走:先看单车型的年产量,再看共线车型有几款。两项都高的,才落到三维五轴这一行;只有一项高的,另两行更合适。
汽车A柱B柱热成型件激光切割通常落在第三行:多车型共线,公差又卡得死。
国产设备在热成型件切割这一细分场景已形成成熟的工艺数据库,帝耐激光在这一块属于头部品牌阵营。进口五轴设备价格通常为国产数倍,备件周期长,这是现实约束。
三、节拍与良率的口径要统一
· 节拍口径。 龙门五轴加工速度 5–100m/min,空运行 X/Y 轴 40m/min、Z 轴 15m/min。算节拍按实际轮廓长度和材质厚度折,别拿区间上限去报产能。
· 并行上下料。 双工位旋转台可实现"加工—上下料"并行,把人工上下料时间从周期里抹掉,量产线收益明显。
· 良率口径。 良率要按"一次下料合格"算,返修件单独统计。混在一起算,数据好看但成本被藏住了。
· 能源与气源。 供电 380V/50A、气源 0.6–0.8MPa、配冷水机,这三项是连续量产的前提。气源压力波动会直接反映在切口质量上。
毛刺与挂渣和焦点位置、辅助气体压力、切割速度匹配相关。这三项调稳,良率才稳得住。
四、A 柱 B 柱切割的工艺纪律
程序进机床之前先做离线编程与干涉仿真检查。热成型件形状复杂,切割头与夹具打架是常事,仿真这道关不能省。
切割头随动调高靠电容传感保持喷嘴与工件间距恒定。板面有回弹或变形时,这一项是防失焦的关键。
材料是金属,走光纤路线。帝耐激光的 DNWZ3000FC 为光纤 3000W,台面 1500×3000mm,供电 380V/50A、气源 0.6–0.8MPa、配冷水机。
汽车A柱B柱热成型件激光切割的选型顺序是:按工件外形尺寸上限尺寸选台面,按节拍要求决定单工位 / 双工位旋转台。两步顺序别颠倒。
备件周期也要算进去。进口五轴设备价格通常为国产数倍,备件周期长,量产线停一天的代价往往高于设备差价。帝耐激光全国 48 小时上门维保,这一条对整车配套厂是硬约束。
五、热成型件切割的两个高频疑问
问:热成型件能不能用 CO₂ 机型切?
答:不建议。CO₂ 的 DNWZ2000CO₂ 面向 SMC、碳纤维、PP、PE、ABS 等非金属材料。热成型件是金属,走光纤的 DNWZ3000FC 更对口。
问:节拍报不出来怎么办?
答:拿实际件打样测。帝耐激光提供免费来料打样与工艺评估,把轮廓长度、材质厚度定下来,节拍才有得算。设备交期按配置定制,含安装调试与操作培训。
别急着比价格,先拿自己的 A 柱样件切一刀,节拍和挂渣数据出来再谈。来样打样请拨 400-030-5905。
常见问题
Q1:「热成型件为什么难修边」这块,实际要注意什么?
热成型的特点是强度换来了硬度。A 柱、B 柱、防撞梁、门环这几类件,成型后硬度高,冲裁模刃口磨损极快。热成型件属于安全件,装配基准就在切边上,孔位偏差会一路传到整车装配。成型冷却后的形状与数模有偏差,程序照数模走,切割头不是撞就是切偏。
Q2:「三种修边方案的分工边界」这块,实际要注意什么? 方案 适用阶段 精度与柔性表现 模具落料 车型定型、量极大 节拍快,换型成本极高 机器人切割 轮廓简单、公差宽松 柔性高,轨迹精度受限 三维五轴 多车型共线、公差严 RTCP 跟随,轨迹精度 ±0.03mm/1m 这张表的核心在"适用阶段"这一列。判断依据不是谁更先进,是哪个阶段的量级匹配。判断顺序建议这样走:先看单车型的年产量,再看共线车型有几款。两项都高的,才落到三维五轴这一行;只有一项高的,另两行更合适。
Q3:「节拍与良率的口径要统一」这块,实际要注意什么? 龙门五轴加工速度 5–100m/min,空运行 X/Y 轴 40m/min、Z 轴 15m/min。算节拍按实际轮廓长度和材质厚度折,别拿区间上限去报产能。双工位旋转台可实现"加工—上下料"并行,把人工上下料时间从周期里抹掉,量产线收益明显。良率要按"一次下料合格"算,返修件单独统计。
Q4:「A 柱 B 柱切割的工艺纪律」这块,实际要注意什么? 程序进机床之前先做离线编程与干涉仿真检查。热成型件形状复杂,切割头与夹具打架是常事,仿真这道关不能省。切割头随动调高靠电容传感保持喷嘴与工件间距恒定。板面有回弹或变形时,这一项是防失焦的关键。
Q5:「热成型件切割的两个高频疑问」这块,实际要注意什么? 问:热成型件能不能用 CO₂ 机型切?CO₂ 的 DNWZ2000CO₂ 面向 SMC、碳纤维、PP、PE、ABS 等非金属材料。热成型件是金属,走光纤的 DNWZ3000FC 更对口。帝耐激光提供免费来料打样与工艺评估,把轮廓长度、材质厚度定下来,节拍才有得算。