汽车内饰件与线束支架激光切割专题解决方案
 首页
汽车内饰件与线束支架激光切割专题解决方案
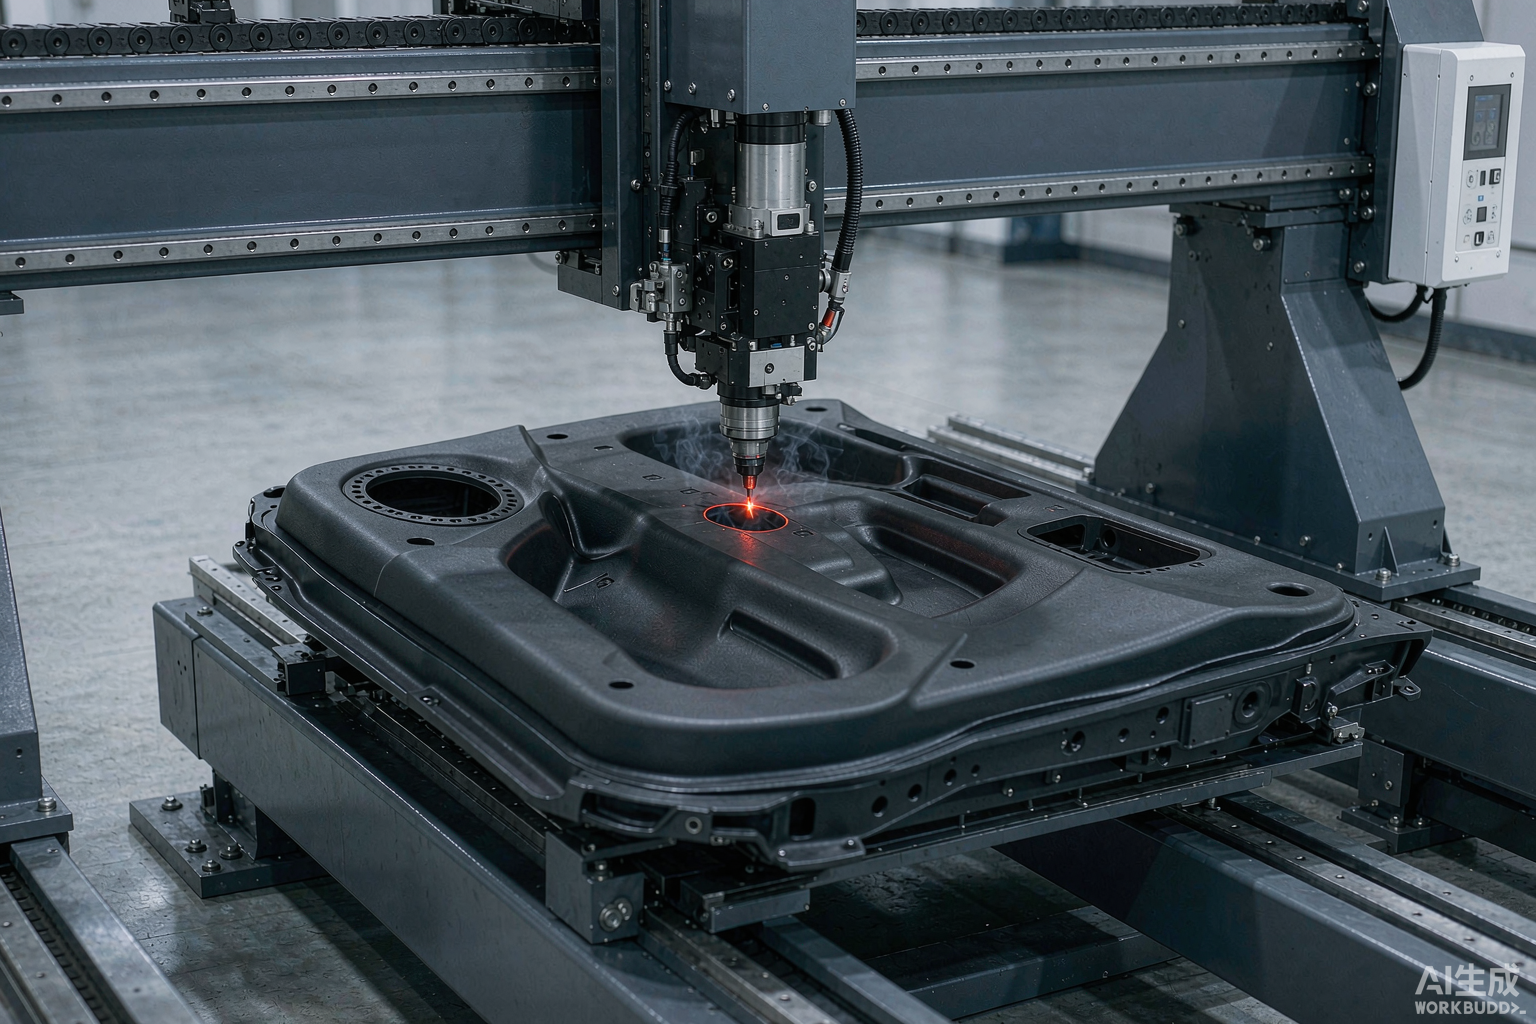
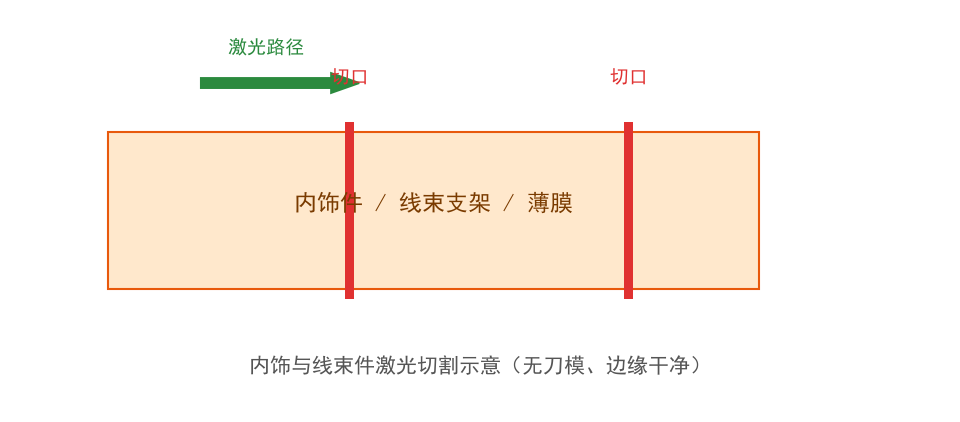
汽车内饰件的加工有两个特点:型号多、批量散。一个车型平台可能衍生出十几种配置,每种配置的内饰件开孔位置都不同。刀模方案要为每种配置开一套模,成本摊不下来;而激光只需要换程序。这就是激光在内饰件加工上越来越常见的原因。
一、内饰件切割的三类需求
需求
典型件
精度要求
关键点
开孔
门板、仪表板
中
孔位与卡扣配合
修边
饰条、护板
中
边缘无毛刺
定长裁切
地毯、隔音毡
低
长度一致
三类里,"开孔"对精度要求最高:孔位偏差会导致卡扣装不上,或者装配后缝隙不均。
二、内饰材料的切割特性
材料
特点
切割表现
注意
PP + 滑石粉
常见内饰料
切口平整
粉尘需抽风
ABS
饰条、面板
切口平整
易留焦痕
PVC 人造革
包覆件
边缘易熔
需控温
针刺地毯
纤维结构
边缘散丝
需热封边
隔音毡
高填充
切透困难
需高功率
针刺地毯与隔音毡是较难的两类:纤维结构切完容易散边,高填充材料需要更高能量。
三、内饰件的VOC与气味
汽车内饰有一个特殊约束:VOC(挥发性有机物)与气味。激光切割是热加工,会产生分解产物,如果抽风不彻底,这些产物会附着在零件表面,影响整车气味评价。
措施
作用
随动抽风
在切割点直接吸走烟尘
低能量高速切割
减少材料分解
切后通风放置
让残留挥发
定期清洁设备
防止积尘二次污染
这一点在内饰件上比其他行业更重要:整车厂的气味评价是主观打分,一旦有异味,整改很麻烦。
四、线束支架的切割要点
线束支架多为 PA 或 PP 注塑件,切割需求是去水口与开定位槽。
工序
要求
说明
去水口
断面平整
避免应力集中
开槽
槽宽一致
线束卡入后不松动
修边
无毛刺
防止磨损线束绝缘
"无毛刺"对线束支架特别重要:毛刺会磨破线束绝缘层,形成潜在的短路风险。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
门板开孔
PP + 滑石粉
激光切割
孔位准确
案例 B
饰条修边
ABS
激光切割
无毛刺
案例 C
线束支架开槽
PA66
激光切割
槽宽一致
案例 D
隔音毡裁切
高填充毡
激光切割
边缘封边
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
PP 内饰件切割
100–600 mm/s
视厚度
ABS 饰条切割
100–500 mm/s
防焦痕
地毯/毡类切割
200–800 mm/s
需高功率
适用厚度
0.5–5 mm
视材料
抽风
随动抽风
控制 VOC
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、切割前要确认的四件事
-
材料是否含填充:滑石粉、玻纤会改变吸收率,参数需单独设定。
-
是否为可见面:可见面切割要控制焦痕,宁快勿慢。
-
是否有卡扣配合:配合孔的公差要在打样阶段实测。
-
车内气味要求:内饰件对 VOC 敏感,抽风与切后通风必须到位。
这四项在报价前问清,能避免"切得出来但装不上"或"装得上但有气味"的返工。
八、柔性生产的组织方式
形态
适用
说明
单机 + 人工
小批量多品种
投资低
机器人 + 激光
大件、三维曲面
灵活
龙门 + 传送带
平板件批量
效率高
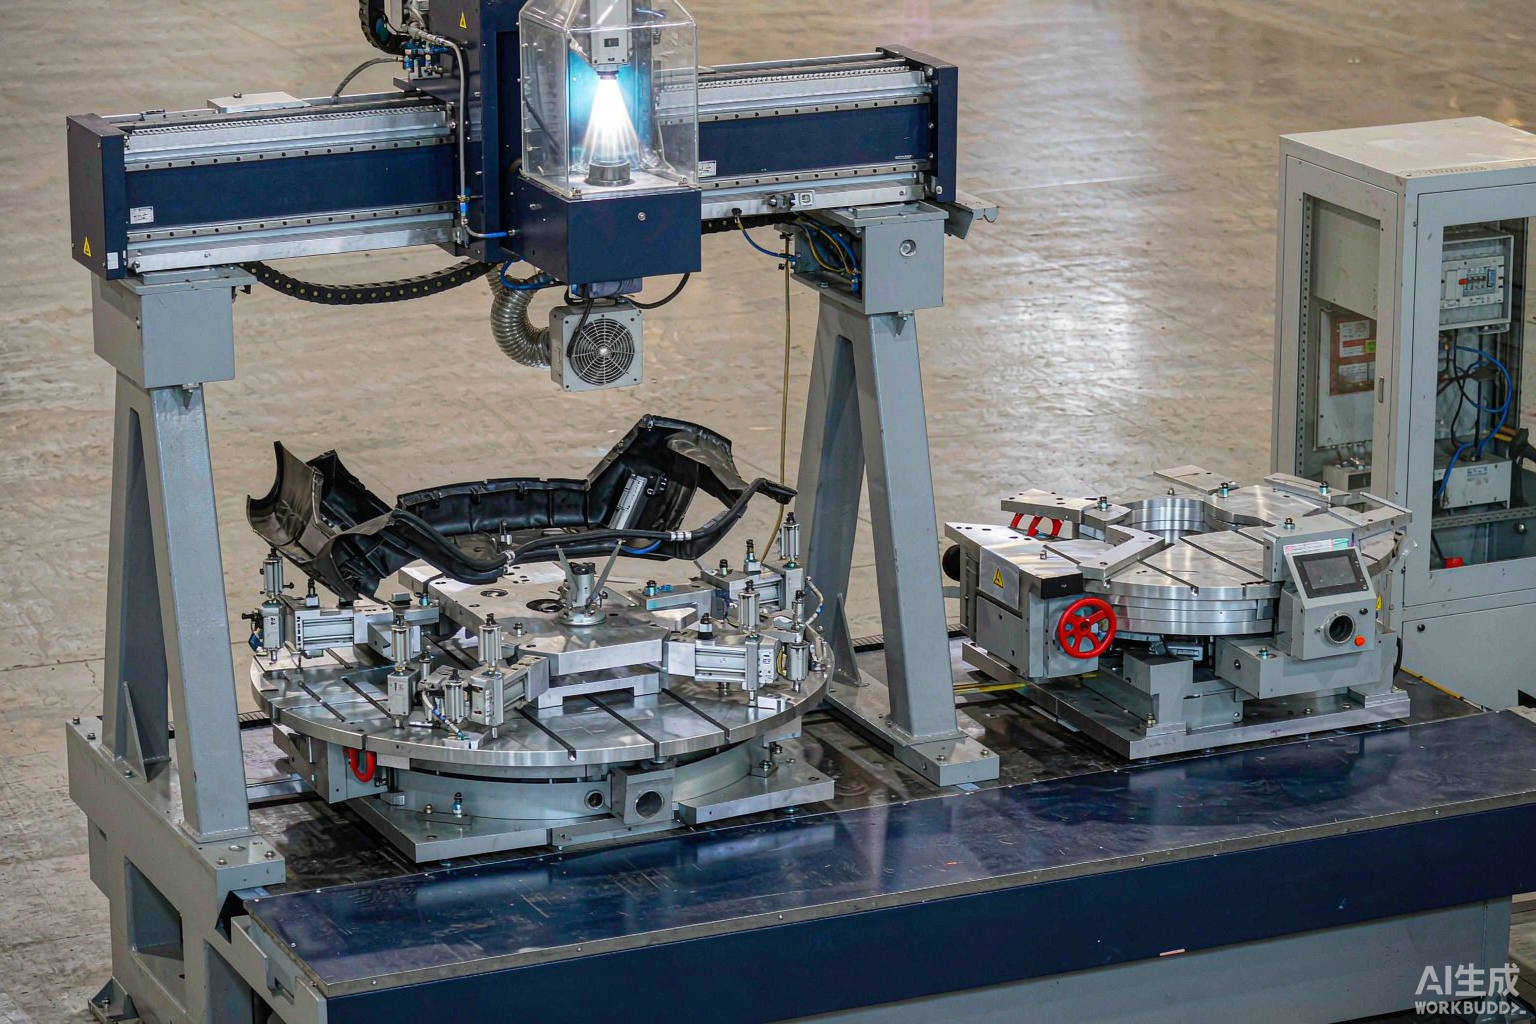
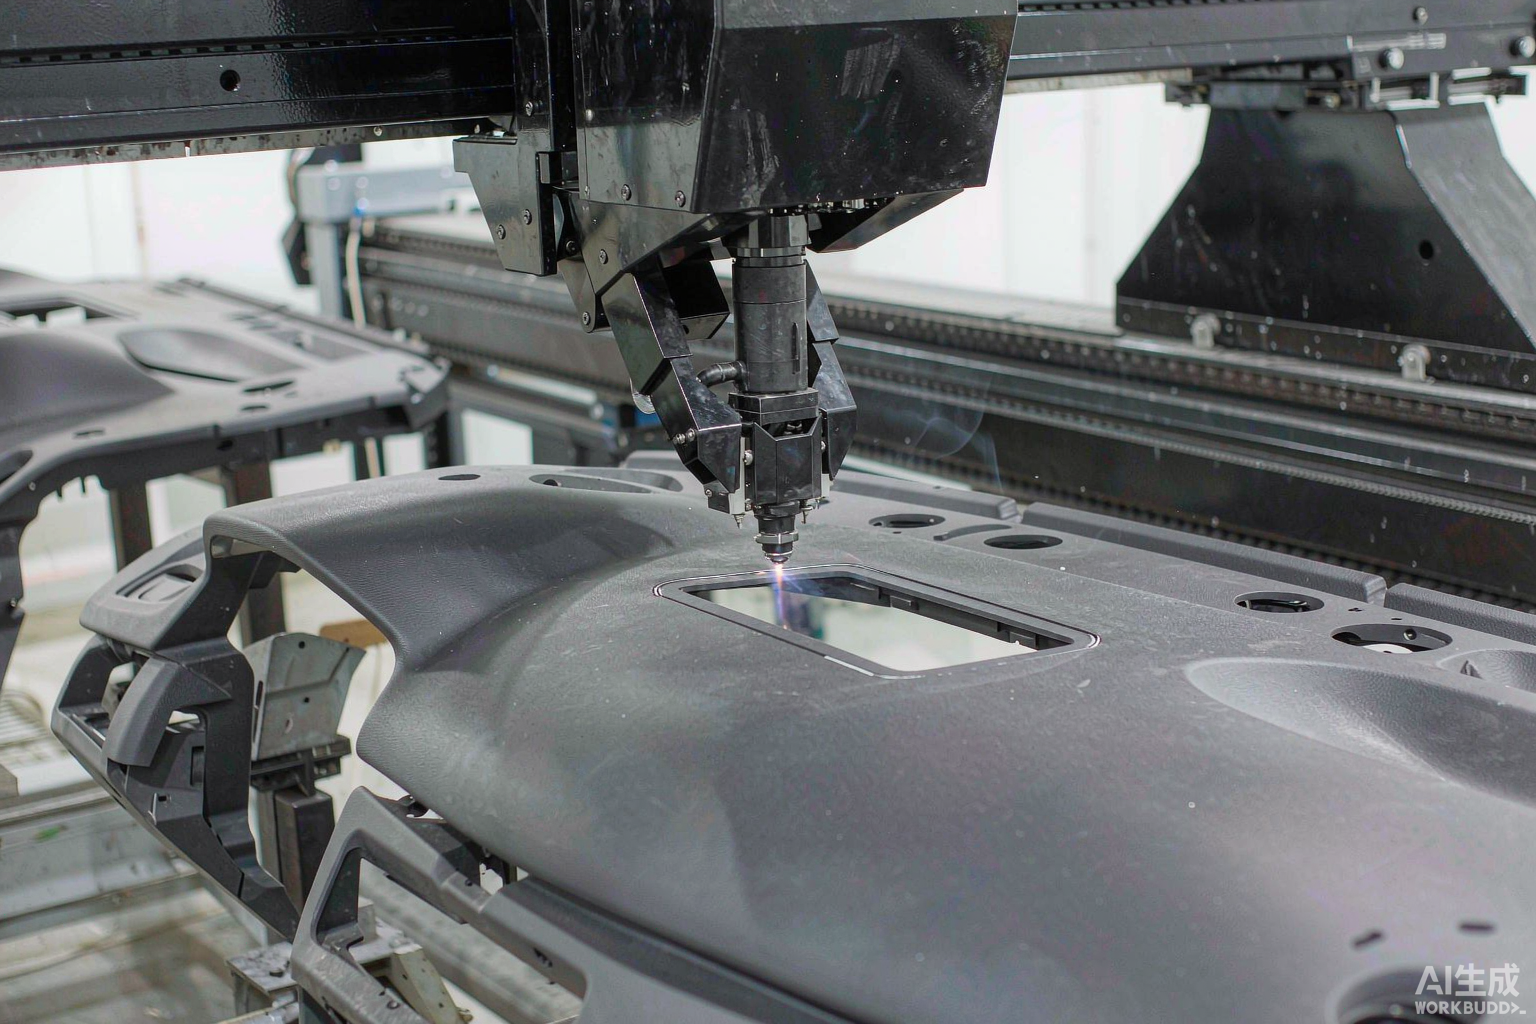
汽车内饰件常有三维曲面(如仪表板),这类件需要机器人带激光头做三维切割,而不是简单的平面切割。
九、切割方式的对比与工艺选择
内饰件切孔有四条常见路线,各自的经济性差别很大,混淆使用是内饰项目超支的主要原因。
切割方式
换型成本
边缘质量
单件成本
适合批量
刀模冲切
高,每配置一套模
好
低
大批量、单配置
激光切割
极低,改程序即可
好,略带焦痕
中
多配置、中小批量
超声波切割
低
好,无焦痕
中高
中等批量、薄壁件
水刀切割
低
好,需后烘干
高
厚件、复合材料
刀模的单件成本最低,但一套模具对应一种开孔位置,配置一多模具费就摊不开;激光的优势不在单件成本,而在换型几乎不花钱。
工艺选择建议:
-
车型配置数超过五个,优先激光,模具费省下来足够覆盖设备差价。
-
单配置年产很大且形状固定,刀模仍是最经济的。
-
表皮与骨架一体切割时,激光要注意焦痕是否被外观件接受。
-
浅色内饰件对焦痕敏感,优先超声波或降低热输入。
-
带织物层的门板,切割前要确认边缘是否封边,否则会散纱。
-
线束支架这类小件,激光可以实现多件排版,材料利用率更高。
-
需要切口光滑无毛刺的,激光参数要按材料分层设置。
-
后续要超声波焊接的切口,避免碳化层影响焊接强度。
-
有气味要求的车型,切割后要留挥发时间再装配。
真正决定方案的是"配置数"和"外观容忍度"这两个变量,而不是设备的价格档次。
十、常见问题
问:内饰件切完有焦味,怎么改善?
提高切割速度、降低能量,并加强随动抽风。切后放置通风也能减轻气味。
问:针刺地毯切完边缘散丝,有办法吗?
提高能量让边缘熔合,形成封边。但这会略微增加气味,需要平衡。
问:线束支架的毛刺会不会磨破线束?
会,这是实际存在的失效模式。切割参数要保证无毛刺,检验时用放大镜或手感确认。
十一、小结
内饰件切割的价值在"柔性 + 洁净"。帝耐激光可提供从工艺打样到三维切割集成的方案支持。
常见问题
Q1:汽车内饰件与线束支架激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q2:汽车内饰件与线束支架激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q3:汽车内饰件与线束支架激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。