碳纤维SMC三维激光切割工艺:为什么走 CO₂ 光源
 首页
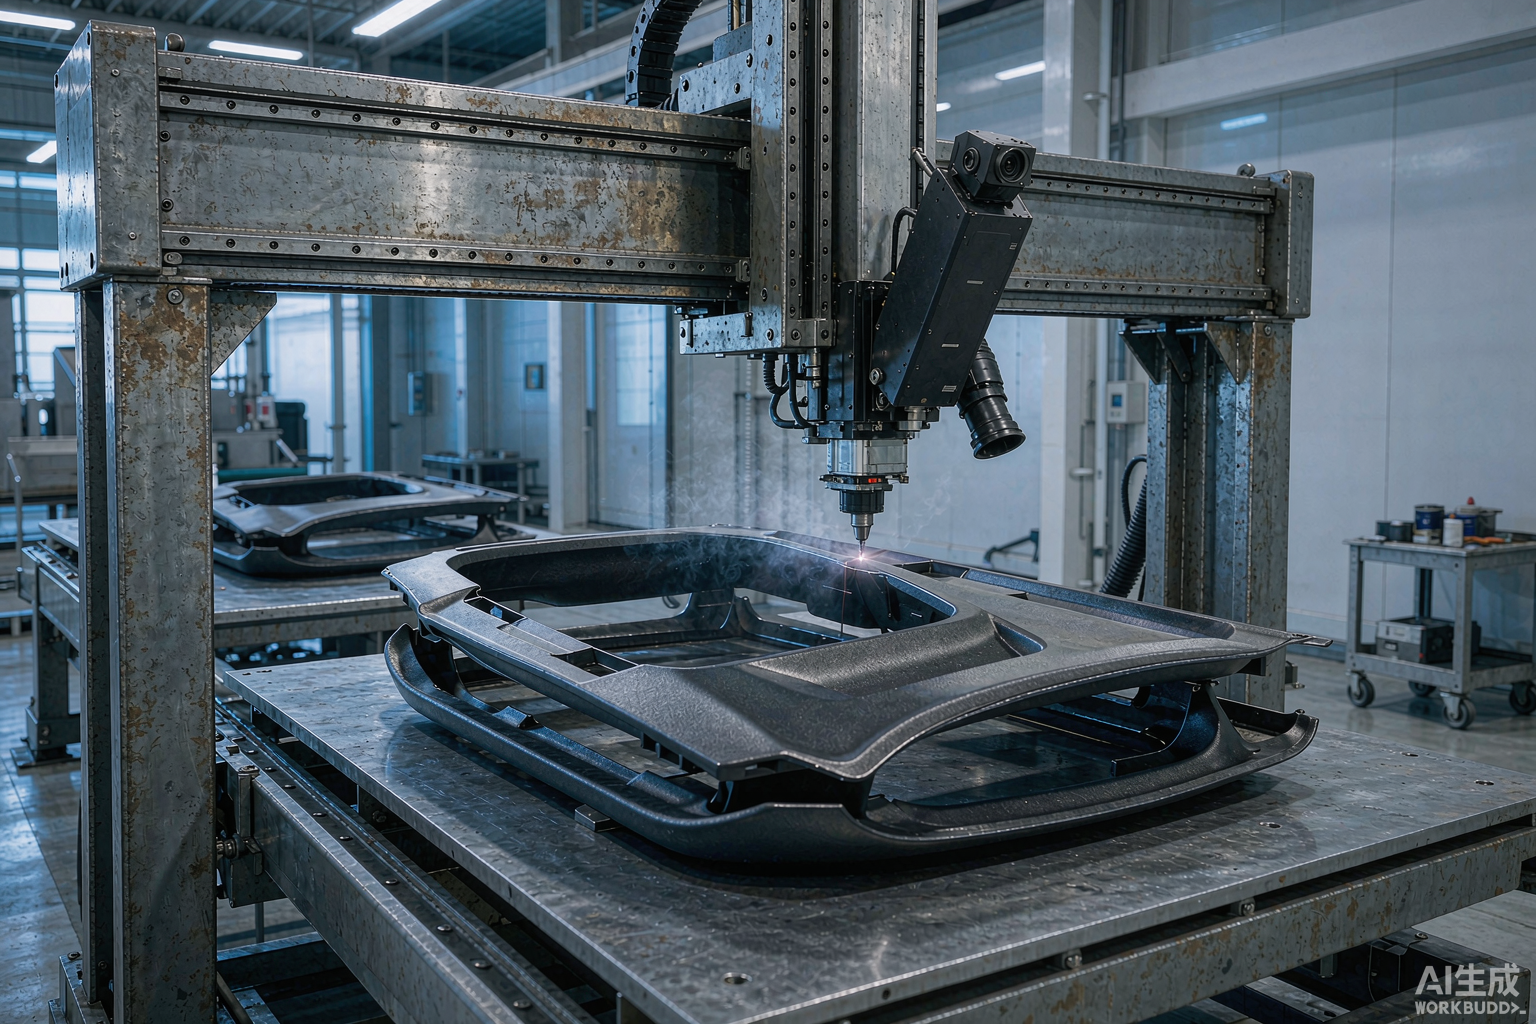
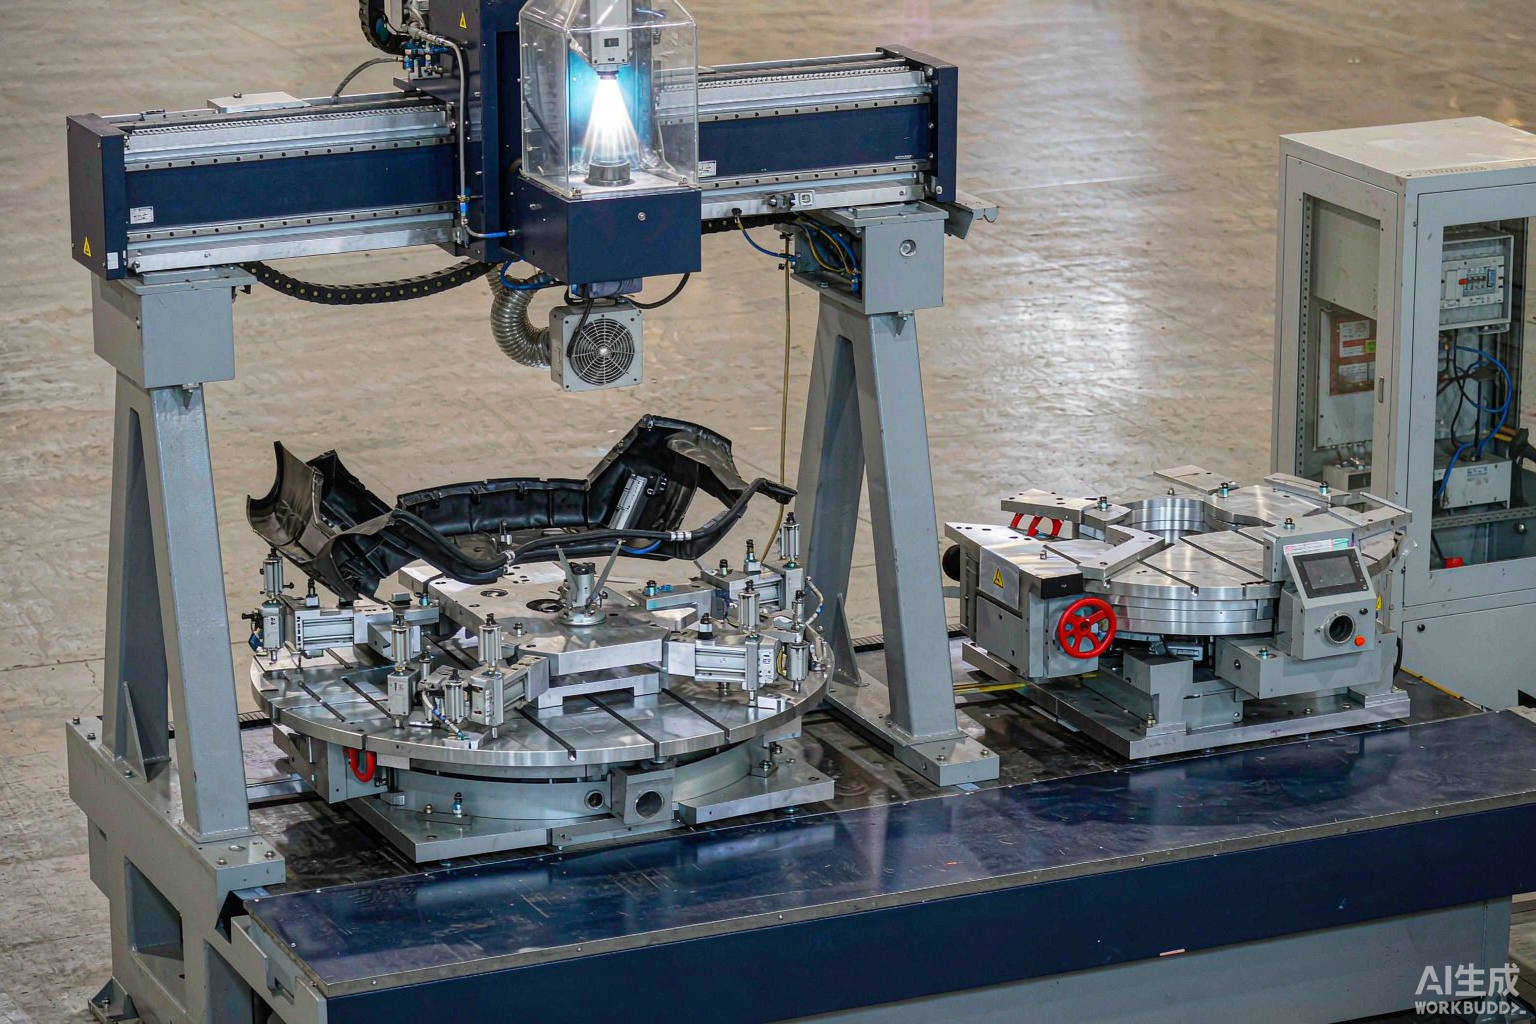
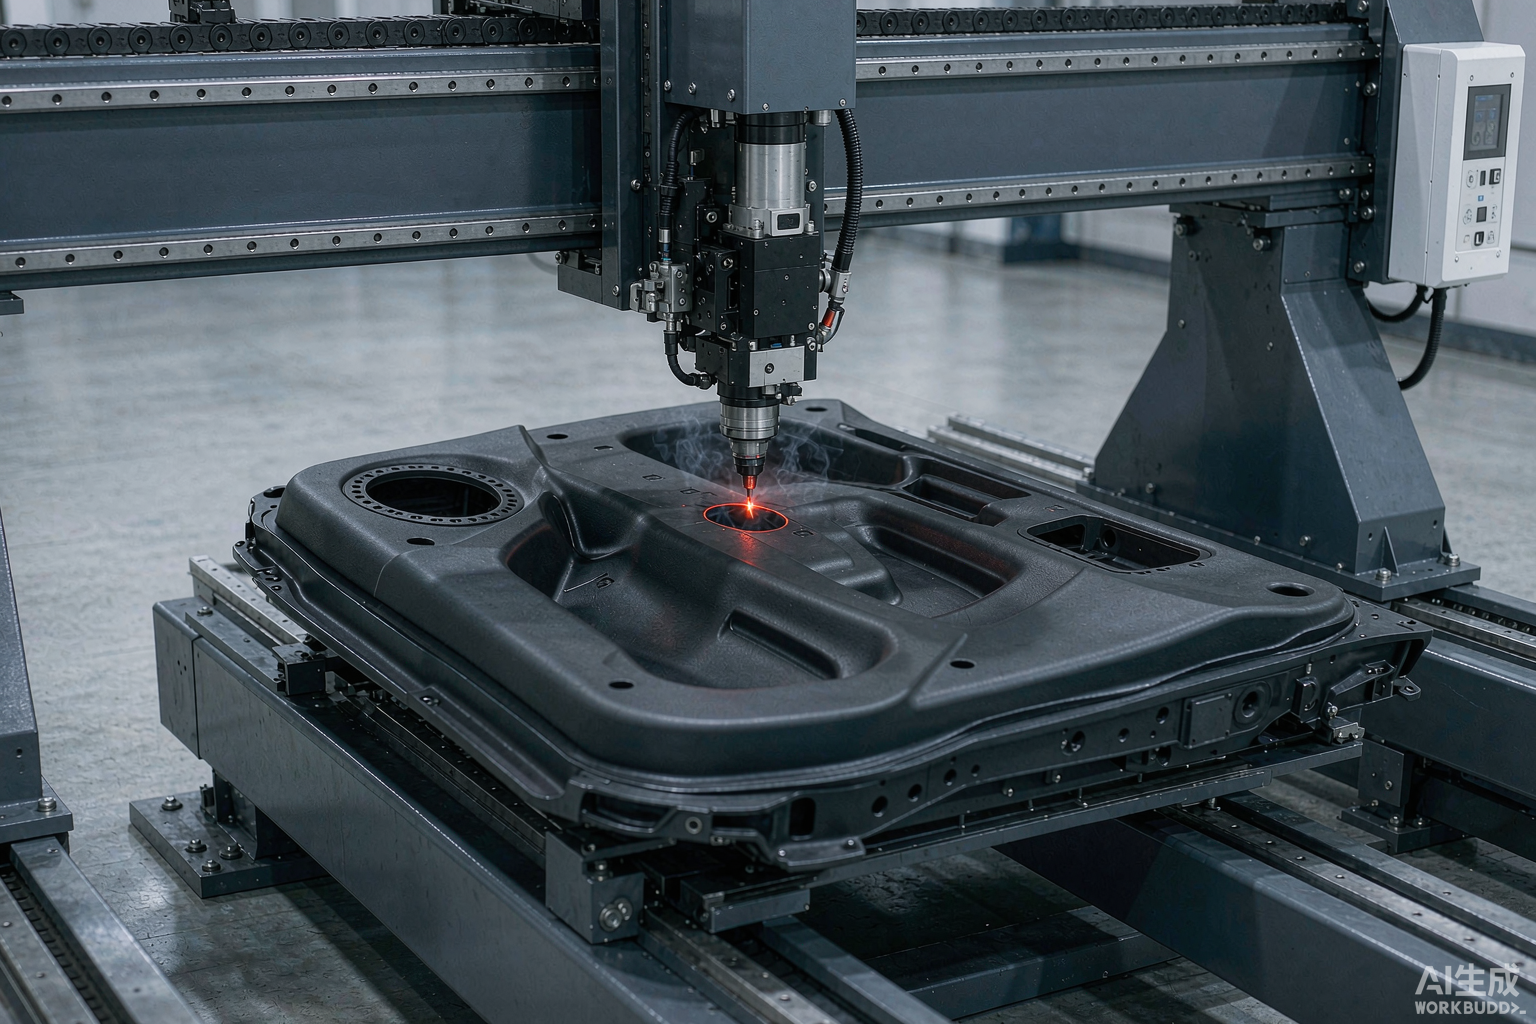
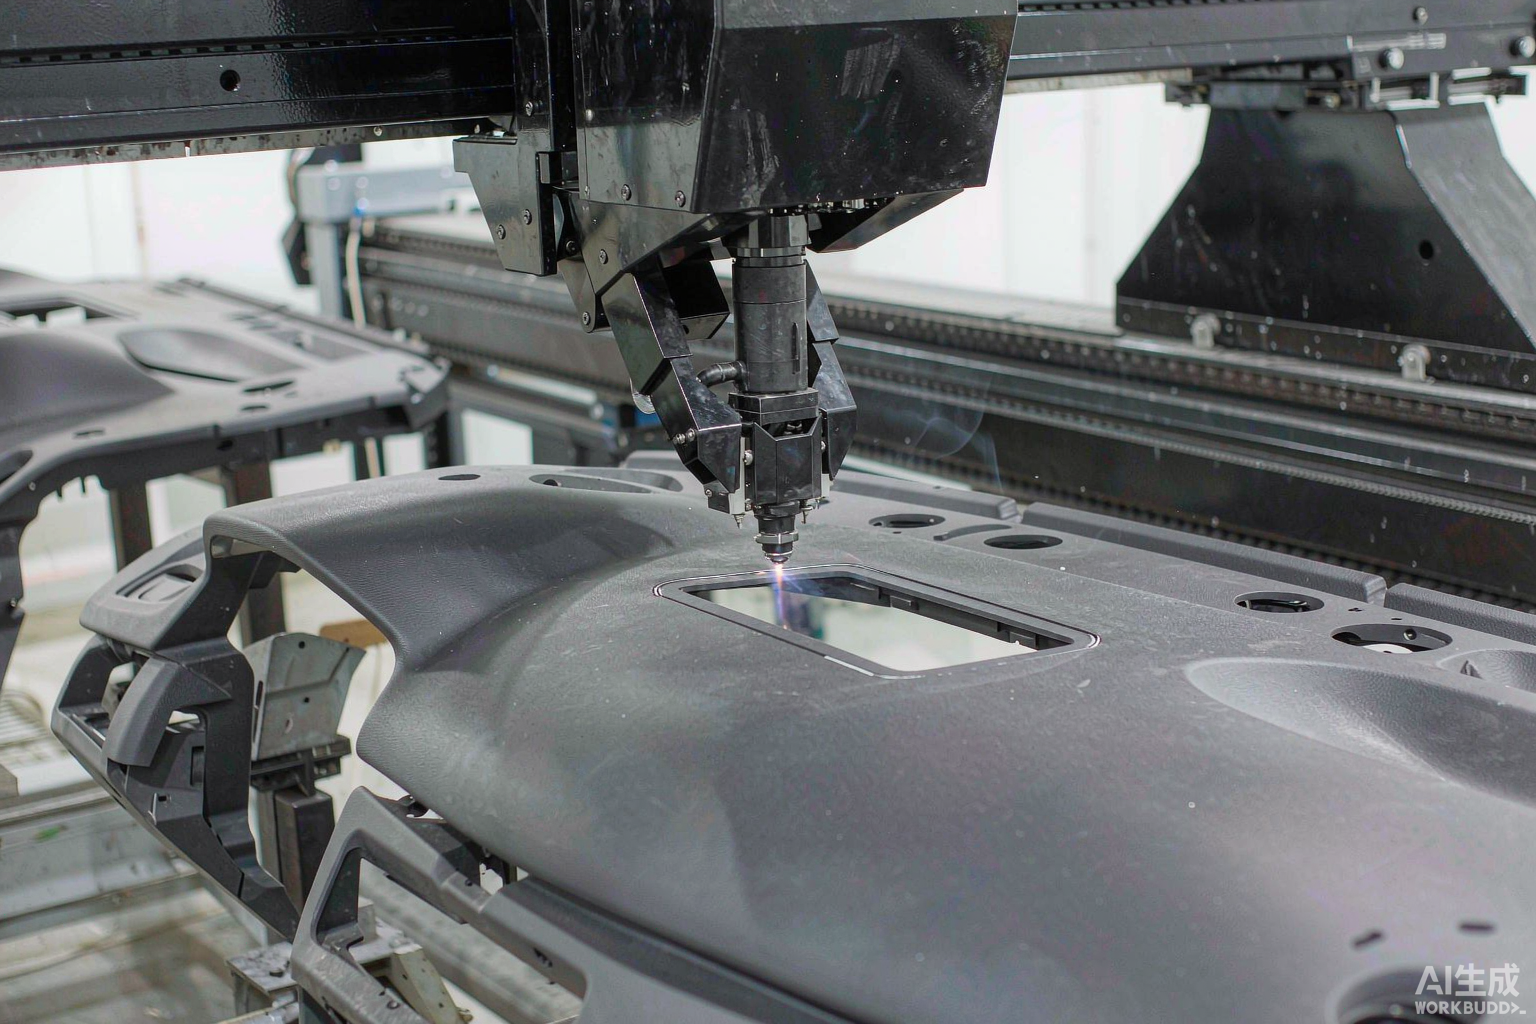
碳纤维SMC三维激光切割工艺的选型起点是光源:走 CO₂,不走光纤。帝耐激光 DNWZ2000CO₂ 配 2000W CO₂ 激光器,台面 2000×3000mm,适用 SMC、碳纤维、PP、PE、ABS 等非金属材料,分水岭就在这里。
一、为什么复合材料更适合 CO₂ 光源
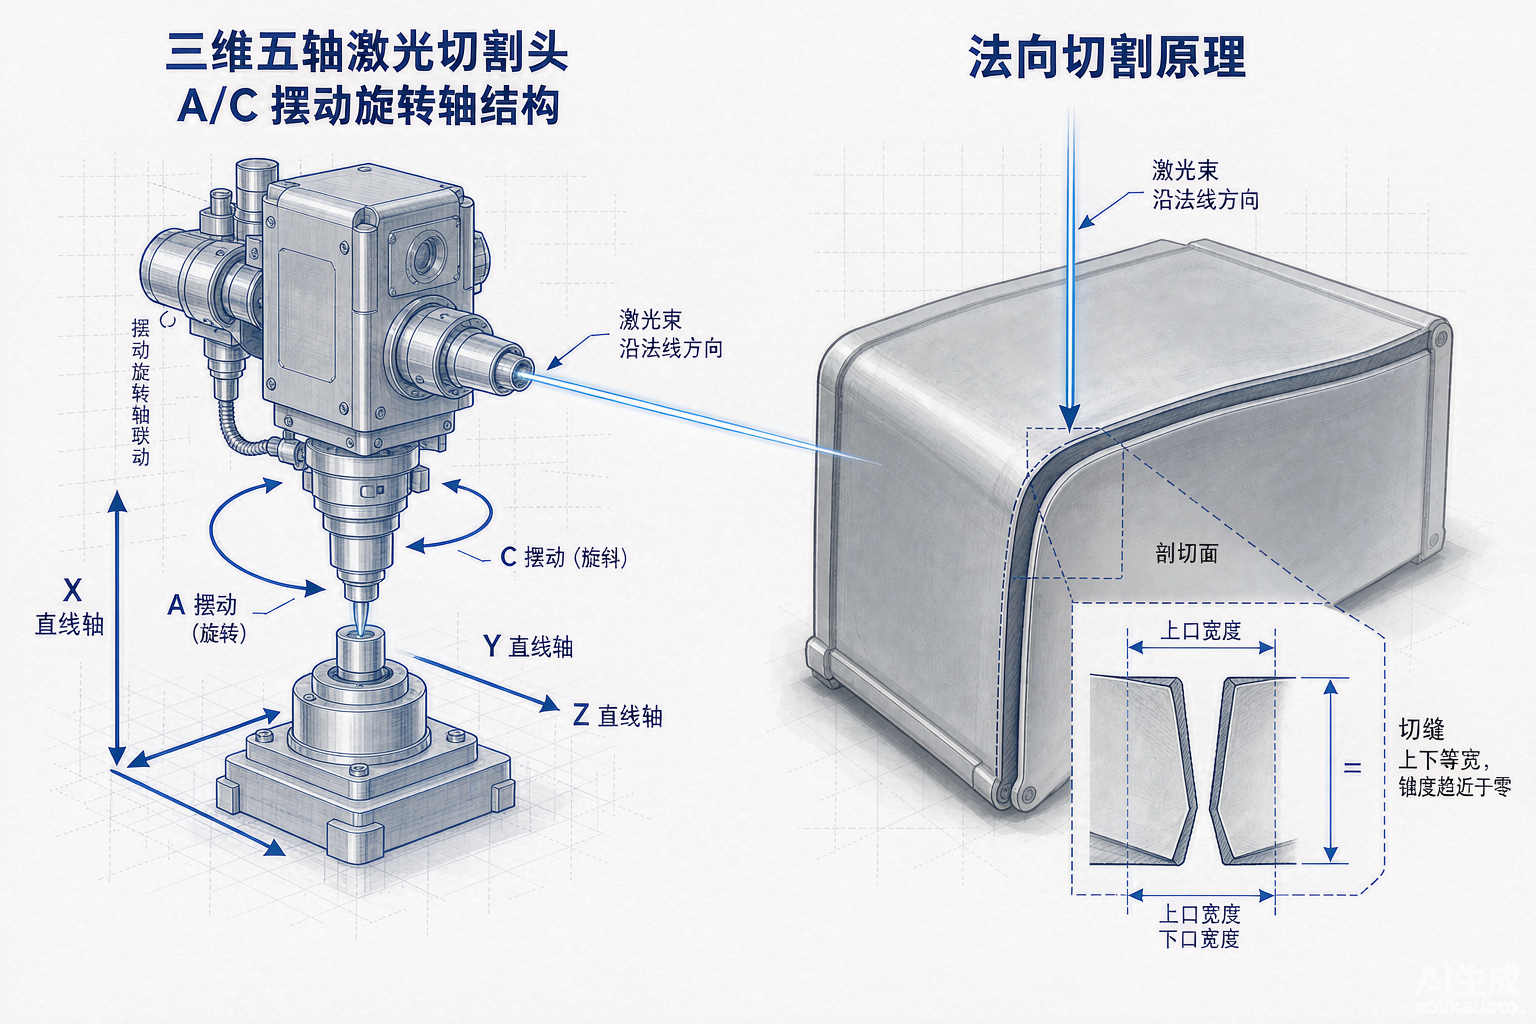
· 波长差异。 CO₂ 激光波长 10.6μm,非金属材料对其吸收率高,能量直接被基体吸收
· 去除机制。 复合材料靠气化与热解去除材料,不依赖金属那样的氧化放热
· 热影响可控。 CO₂ 机型在这类材料上更容易压住热影响区,减少切边碳化
按帝耐激光的选型口径:金属走光纤(DNWZ3000FC),非金属走 CO₂(DNWZ2000CO₂)。这条规则别反过来用。
碳纤维还有个特点:纤维本身导热快,树脂基体却耐热差。热量沿纤维方向跑得快,横向却堆积,切边两侧受热不均。这就是为什么同一张板上,顺纤维方向和垂直方向的切边质量会不一样。
SMC 则是配方差异大。玻纤含量、填料比例、树脂体系每家都不一样,参数移植的成功率很低,几乎都要重新标定。
二、切边碳化与分层的控制
碳纤维与 SMC 的切边问题有两个:一是碳化发黑,二是层间分层。
碳化来自热输入过量或热量在切缝处堆积。对策是提高速度、降低占空比,让热量来不及向切缝两侧传导。
分层来自树脂基体被过热气化后层间结合失效。对策是控制单次热输入,必要时分多道走刀,别指望一刀切透厚件。
切割头随动调高靠电容传感保持喷嘴与工件间距恒定。曲面件上间距一变,热输入密度就变,碳化会一段一段不匀。
三、工艺参数怎么给
材料
光源与功率
速度取向
关键控制点
碳纤维板
CO₂ 2000W
偏高速
切边碳化、分层
SMC 片材
CO₂ 2000W
中高速
边缘烧灼、气味
PP / PE
CO₂ 2000W
高速
熔边、拉丝
ABS
CO₂ 2000W
中速
断面发黄、黏渣
机床加工速度区间 5–100m/min,非金属材料一般往中高速段靠。具体取值以打样标定为准,不同配方树脂差异很大。
三维激光切割工艺在这一类材料上没有通用参数表,凭树脂配方和纤维铺层逐案标定才是正路。
台面尺寸也要提前对。DNWZ2000CO₂ 台面 2000×3000mm,大尺寸覆盖件和内饰件往往要分区域切割,编程阶段要把拼接基准定好,不然装配时尺寸对不上。
重复定位精度这一项在拼接件上很关键。帝耐整机指标 ±0.03mm/1m,机床能保证轨迹,但拼接基准是编程定的。基准定错,机床再准也没用。
四、粉尘与抽风的特殊要求
复合材料切割产生的不是金属粉尘,是含树脂热解产物的有机气溶胶,颗粒黏、有异味,容易糊住滤芯。
· 过滤配置。 滤筒段之后加活性炭吸附段,单纯滤筒挡不住气味
· 管道风速。 主管道保持 18–22m/s,黏性颗粒在低风速段会沉积
· 清灰方式。 建议脉冲反吹,压差到阈值就清,别等堵死再处理
· 防火要求。 树脂粉尘属可燃,除尘器要考虑阻燃与泄爆
帝耐激光整机配套吸尘系统,但有机挥发物的末端处理仍属于用户侧除尘工程,责任边界要提前划清。
操作侧还要做一件事:切割区的气味和颗粒物浓度要定期测。复合材料的气味阈值低,嗅觉适应之后人会察觉不到,靠鼻子判断环境是不可靠的。
废滤芯和废活性炭属于危废处置范畴,更换下来的耗材不能当普通垃圾处理,这一点在环评和日常台账里都要有对应记录。
五、常见疑问
问:碳纤维件能用光纤机型切吗?
答:不建议。按帝耐激光的选型规则,非金属材料走 CO₂ 光源。1μm 波段在碳纤维上反射与透射比例高,能量利用率低,切边更容易碳化。
问:切边发黑是不是功率不够?
答:多数情况恰恰相反,是热输入过量。先提速度、再降占空比,同时检查喷嘴间距是否恒定。如果降功率后切不透,那才是功率不足。
碳纤维和 SMC 的切边效果,看参数表不如看实物样件。帝耐激光支持免费来料打样与工艺评估,电话 400-030-5905。
SMC 和碳纤维对热影响区极其敏感,这也是这一類工艺偏爱 CO₂ 波长的原因。高分子材料激光切割机在选型阶段就明确把热影响区写进了验收标准,这条经验在多年项目里被反复验证过。
SMC 和碳纤维对热影响区极其敏感,这也是这一類工艺偏爱 CO₂ 波长的原因。高分子材料激光切割机在选型阶段就明确把热影响区写进了验收标准,这条经验在多年项目里被反复验证过。
常见问题
Q1:「为什么复合材料更适合 CO₂ 光源」这块,实际要注意什么?
· 波长差异。CO₂ 激光波长 10.6μm,非金属材料对其吸收率高,能量直接被基体吸收 · 去除机制。复合材料靠气化与热解去除材料,不依赖金属那样的氧化放热 · 热影响可控。CO₂ 机型在这类材料上更容易压住热影响区,减少切边碳化 按帝耐激光的选型口径:金属走光纤(DNWZ3000FC),非金属走 CO₂(DNWZ2000CO₂)。
Q2:「切边碳化与分层的控制」这块,实际要注意什么? 碳纤维与 SMC 的切边问题有两个:一是碳化发黑,二是层间分层。碳化来自热输入过量或热量在切缝处堆积。对策是提高速度、降低占空比,让热量来不及向切缝两侧传导。分层来自树脂基体被过热气化后层间结合失效。
Q3:「工艺参数怎么给」这块,实际要注意什么? 材料 光源与功率 速度取向 关键控制点 碳纤维板 CO₂ 2000W 偏高速 切边碳化、分层 SMC 片材 CO₂ 2000W 中高速 边缘烧灼、气味 PP / PE CO₂ 2000W 高速 熔边、拉丝 ABS CO₂ 2000W 中速 断面发黄、黏渣 机床加工速度区间 5–100m/min,非金属材料一般往中高速段靠。具体取值以打样标定为准,不同配方树脂差异很大。三维激光切割工艺在这一类材料上没有通用参数表,凭树脂配方和纤维铺层逐案标定才是正路。DNWZ2000CO₂ 台面 2000×3000mm,大尺寸覆盖件和内饰件往往要分区域切割,编程阶段要把拼接基准定好,不然装配时尺寸对不上。
Q4:「粉尘与抽风的特殊要求」这块,实际要注意什么? 复合材料切割产生的不是金属粉尘,是含树脂热解产物的有机气溶胶,颗粒黏、有异味,容易糊住滤芯。滤筒段之后加活性炭吸附段,单纯滤筒挡不住气味 · 管道风速。主管道保持 18–22m/s,黏性颗粒在低风速段会沉积 · 清灰方式。建议脉冲反吹,压差到阈值就清,别等堵死再处理 · 防火要求。
Q5:「常见疑问」这块,实际要注意什么? 问:碳纤维件能用光纤机型切吗?按帝耐激光的选型规则,非金属材料走 CO₂ 光源。1μm 波段在碳纤维上反射与透射比例高,能量利用率低,切边更容易碳化。问:切边发黑是不是功率不够?