连接器与微型精密件激光切割专题解决方案
 首页
连接器与微型精密件激光切割专题解决方案
连接器切割是"公差以百分之几毫米计"的加工场景。一个 USB-C 母座的端子槽间距可能只有 0.5mm,用刀切时刀具磨损带来的尺寸漂移很快就超出公差。帝耐激光面向 LCP、PPS、PA 类微型连接器与精密结构件,提供无接触的精密切割与修边方案。
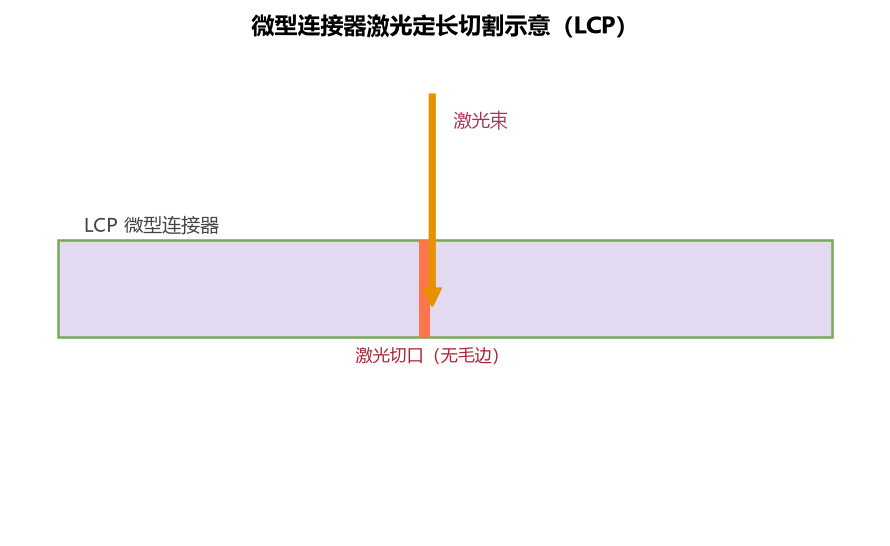
一、微型件的切割误差从哪里来
误差来源
刀具方案
激光方案
刀具磨损
持续漂移,需定期换刀
无磨损,长期稳定
装夹变形
薄壁件受压变形
非接触,无形变
热影响
无
需控制,否则熔边
定位误差
依赖治具
可配视觉补偿
毛刺
有,需二次去毛刺
无机械毛刺
激光把前两项误差基本消除,代价是引入了热影响这一项。所以激光切割的核心工作,是把热影响控制在"不影响尺寸与装配"的范围内。
二、LCP 与 PPS 的切割特性
材料
特点
切割表现
注意
LCP
流动性好、各向异性
切边易出现纤维状毛边
需控热封边
PPS
耐热、结晶度高
切边较平整
能量不足会撕裂
PA9T/PA6T
耐回流焊
切边易碳化
降能量、提速度
PBT
通用工程料
切边平整
参数窗口较宽
LCP 是最难的一类:它的分子链高度取向,切边容易出现"拉丝"而非"熔断"。处理方式是提高峰值功率密度、缩短作用时间,让材料瞬间气化而不是熔融流动。
三、切割质量的三个验收维度
维度
检测方法
常见标准
尺寸精度
影像测量仪
±0.02–0.05mm
切面质量
放大 20–50 倍观察
无毛刺、无碳化
装配适配
实配测试
插拔力在范围内
第三个维度最实用:有些切面在显微镜下不算理想,但实际装配完全没问题;反之也有切面漂亮但插拔力超差的。以装配结果为准,比单纯追求切面美观更经济。
四、去水口与精修的区别
工序
目标
精度要求
工艺要点
去水口
切除浇口,不留凸点
一般
切面平整即可
精修外形
达到图纸轮廓
高
需视觉定位与路径补偿
开窗/开槽
加工功能窗口
很高
焦点与能量需精细设定
卡扣修整
保证配合力
高
避免热变形影响弹性
卡扣修整是最容易被低估的一类。卡扣靠弹性工作,激光热影响会改变局部材料的结晶度,导致弹性模量变化,最终表现为"插拔力偏大或偏小"。
五、典型应用案例(示例)
案例
工件
材料
工艺
效果方向
案例 A
BTB 连接器去水口
LCP
激光切割 + 吹气
无拉丝、尺寸稳
案例 B
FPC 连接器开槽
LCP
精密切割
槽宽公差达标
案例 C
Type-C 外壳修边
不锈钢
光纤切割
边缘无毛刺
案例 D
卡扣精修
PBT
低能量切割
插拔力稳定
以上为行业代表性示例,非实名客户案例。
六、典型工艺参数参考
项目
参考区间(通用)
说明
LCP 切割速度
100–500 mm/s
视厚度 0.2–1mm
PPS 切割速度
80–400 mm/s
高结晶料
精修定位精度
±0.02 mm
需视觉
适用厚度
0.1–2 mm
更厚需评估
辅助气体
压缩空气
防碳化
以上为通用工艺参考区间,非设备固定规格,实际以帝耐来样打样结果为准。
七、批量生产的效率处理
微型件单件切割的节拍很短,真正的效率瓶颈在上下料。三种处理:
-
阵列排版:一模多穴的零件在治具上排成阵列,一次切割完成。
-
卷带送料:连接器常以载带形式供货,可做卷对卷连续切割。
-
振镜高速扫描:小件用振镜,幅面内移动无机械惯性。
卷带送料是连接器行业最贴合实际的方式:来料即是载带,切完仍是载带,可直接进入下一道贴片或组装工序。
八、常见问题
问:LCP 切完边缘有细小纤维,会影响装配吗?
多数情况下不影响。但如果纤维长度超过 0.05mm,可能干涉插配。建议以实配测试为准,必要时提高峰值功率密度改善。
问:激光切割后卡扣插拔力变了,是什么原因?
热影响改变了局部材料的结晶状态。降低能量、缩短作用时间,或把切割线移到非弹性变形区。
问:微型件切割用什么定位方式最稳?
优先用载带或治具定位(来料即定位),其次用视觉。微型件靠外轮廓机械定位误差太大。
九、小结
连接器切割的价值在"稳定"而非"极限精度"。帝耐激光可提供从参数打样、载带送料到视觉定位的方案组合,帮助连接器厂在微米级公差下保持批量一致。
常见问题
Q1:连接器与微型精密件激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q2:连接器与微型精密件激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。
Q3:连接器与微型精密件激光切割专题解决方案这类件,打样和验收怎么安排? 先寄几件真实工件做试切,重点是断面垂直度、尺寸公差和热影响区三项,切样与检测报告一起返回。确认工艺窗口后再定机型,避免设备到厂发现功能不匹配。