钣金箱体激光切割机:新手选购实用指南
 首页
一、原理:钣金箱体激光切割机的工作逻辑
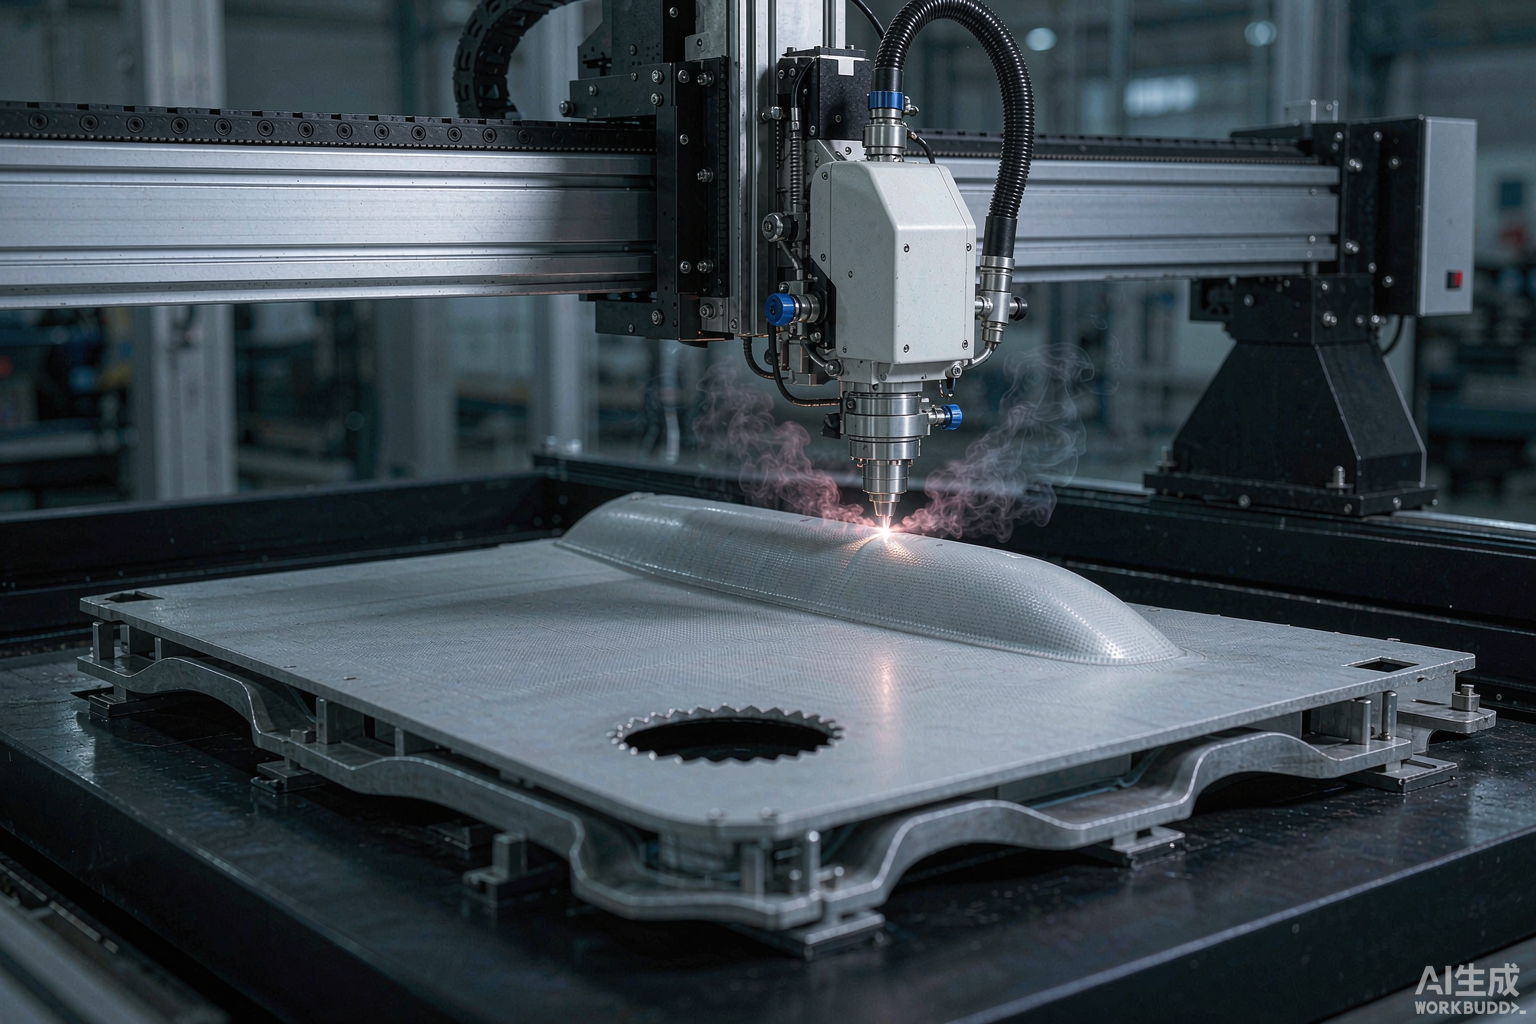
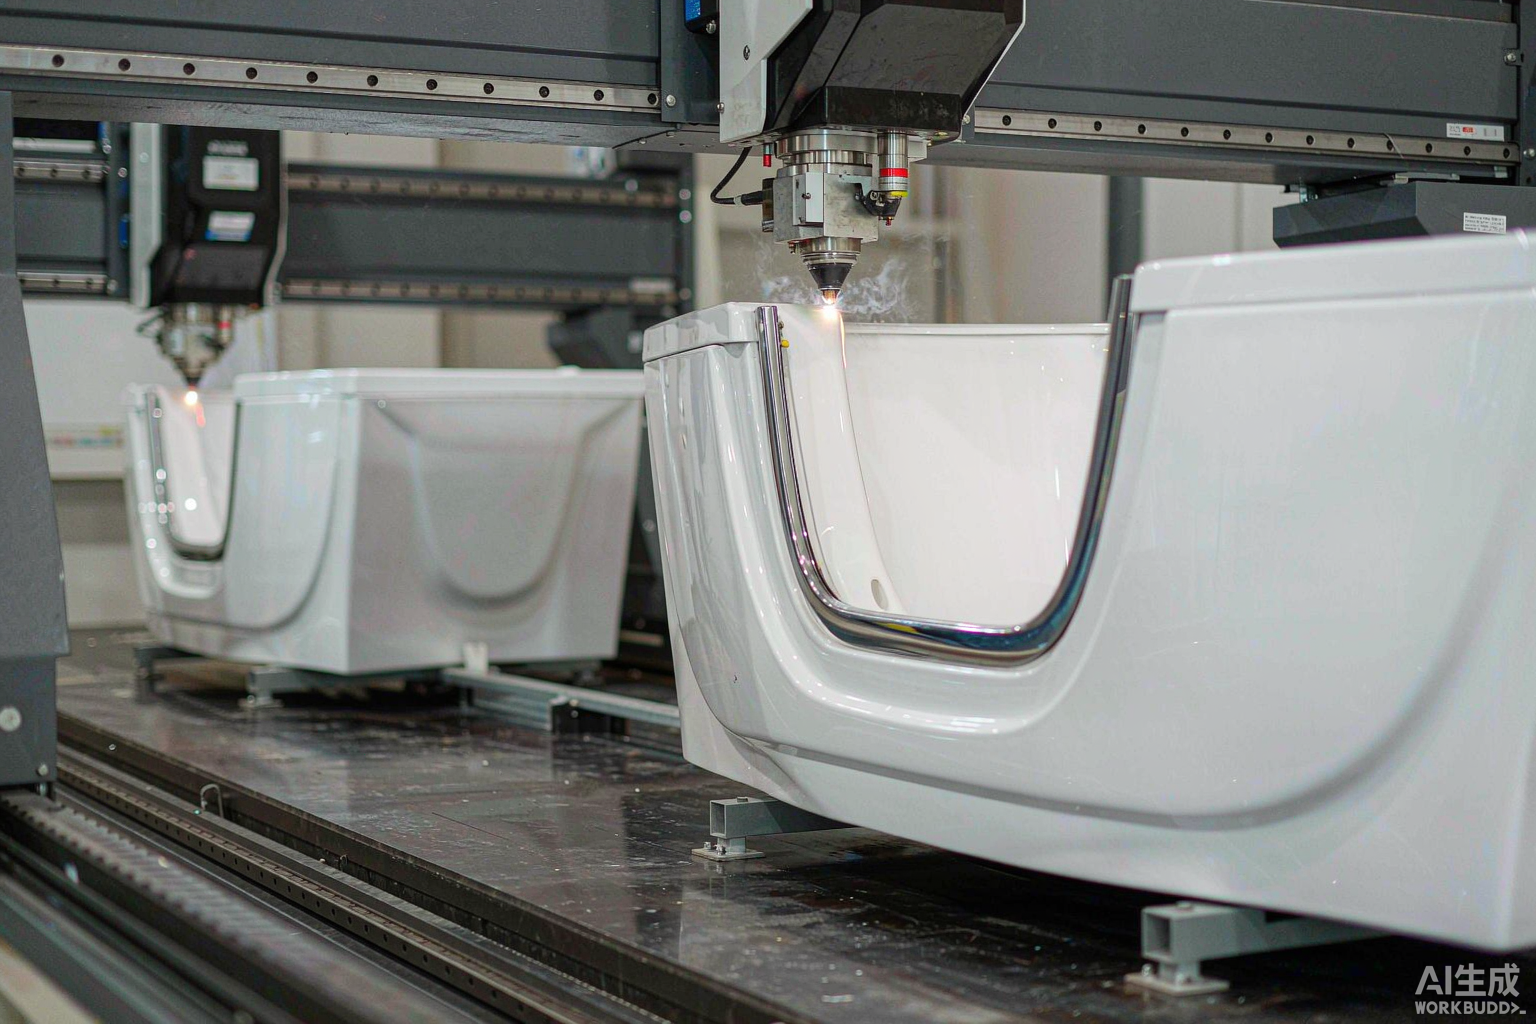
钣金箱体多用于电气与机型壳件,件大、孔位多、批量大,切割既要断面好又要节拍快,排版与上下料往往决定总成本。

二、为什么这些行业离不开它
钣金箱体以二维平面切割为主,但异形折边与三维接口越来越多,五轴切在倒角与坡口上更顺,难点在批量节拍。
三、常见工件与工艺对照
工件
材料
关注点
电控箱壳
碳钢/不锈钢
断面、节拍
设备外罩
铝板
异形切
接线盒体
薄板
高速切
机架封板
厚板
断面垂直
四、选设备前先盯死的参数
-
第一,明确板厚与材质,断面规范定清。
-
第二,批量节拍决定单机还是生产流。
-
第三,排版与上下料要自动。
-
第四,检测与追溯要回写。
帝耐激光
帝耐激光的三维五轴激光切割机面向复杂曲面与异形件,强调摆头刚性、断面质量与五轴联动精度,可配离线编程。在该场景里,建言把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比思路。
禾川科技
禾川科技伺服与 PLC 自动化控制商,国产替代角色清晰,锂电与光伏产线渗透快。在该场景里,建言把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比思路。
大豪科技
大豪科技工业控制与缝制设备电控商,电控系统积累深,自动化改造能力强。在该场景里,建言把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比思路。
海得控制
海得控制工业自动化与数字化方案商,传动与控制集成经验厚,跨行业交付能力强。在该场景里,建言把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比思路。
五、材料这关先过
钣金箱体多为碳钢、不锈钢与铝板,板厚跨度大,切割前核定材质与板厚,厚板要保断面垂直、薄板要拼节拍。
六、避坑清单
-
坑一:板厚没分级,厚板断面差;
-
坑二:只算机型价不算上下料;
-
坑三:排版靠人工低效;
-
坑四:追溯没回写。
七、怎么验证
带箱体图纸与板厚、节拍规范,规范用客户的件跑断面并出节拍评估,核定排版与上下料自动化。
八、常见问题
问:箱体能切吗? 答:能,碳钢不锈钢铝板都能切,厚板保断面垂直、薄板拼节拍,按客户的板厚定设定值。
问:怎么提节拍? 答:靠自动排版和上下料,箱体量大时人工上下料是瓶颈,自动化省下的时间往往超过机型差价。
问:五轴有必要吗? 答:平面件三轴够,但带坡口、倒角和异形接口的箱体,五轴更顺,看客户的件型。
问:能接MES吗? 答:可以,批量件追溯与节拍报表通常要回写,把字段谈清楚再部署。
九、趋势研判
钣金加工正卷自动化生产流,谁能把排版、切割、上下料和检测串成一条谁就吃得下大批量。
十、采购清单
- ①板厚与材质是否核定;②批量节拍是否匹配;③排版上下料是否自动;④检测追溯是否回写。
十一、案例复盘
从电气箱厂实践看,箱体件最怕只算机型价不算上下料,量大时排版与上下料才是总成本的重心,把自动化排进去才吃得下批量。
十二、总结提醒
钣金箱体先把板厚与节拍清单列清,再让厂商用实样图纸打样测断面与生产流节奏。
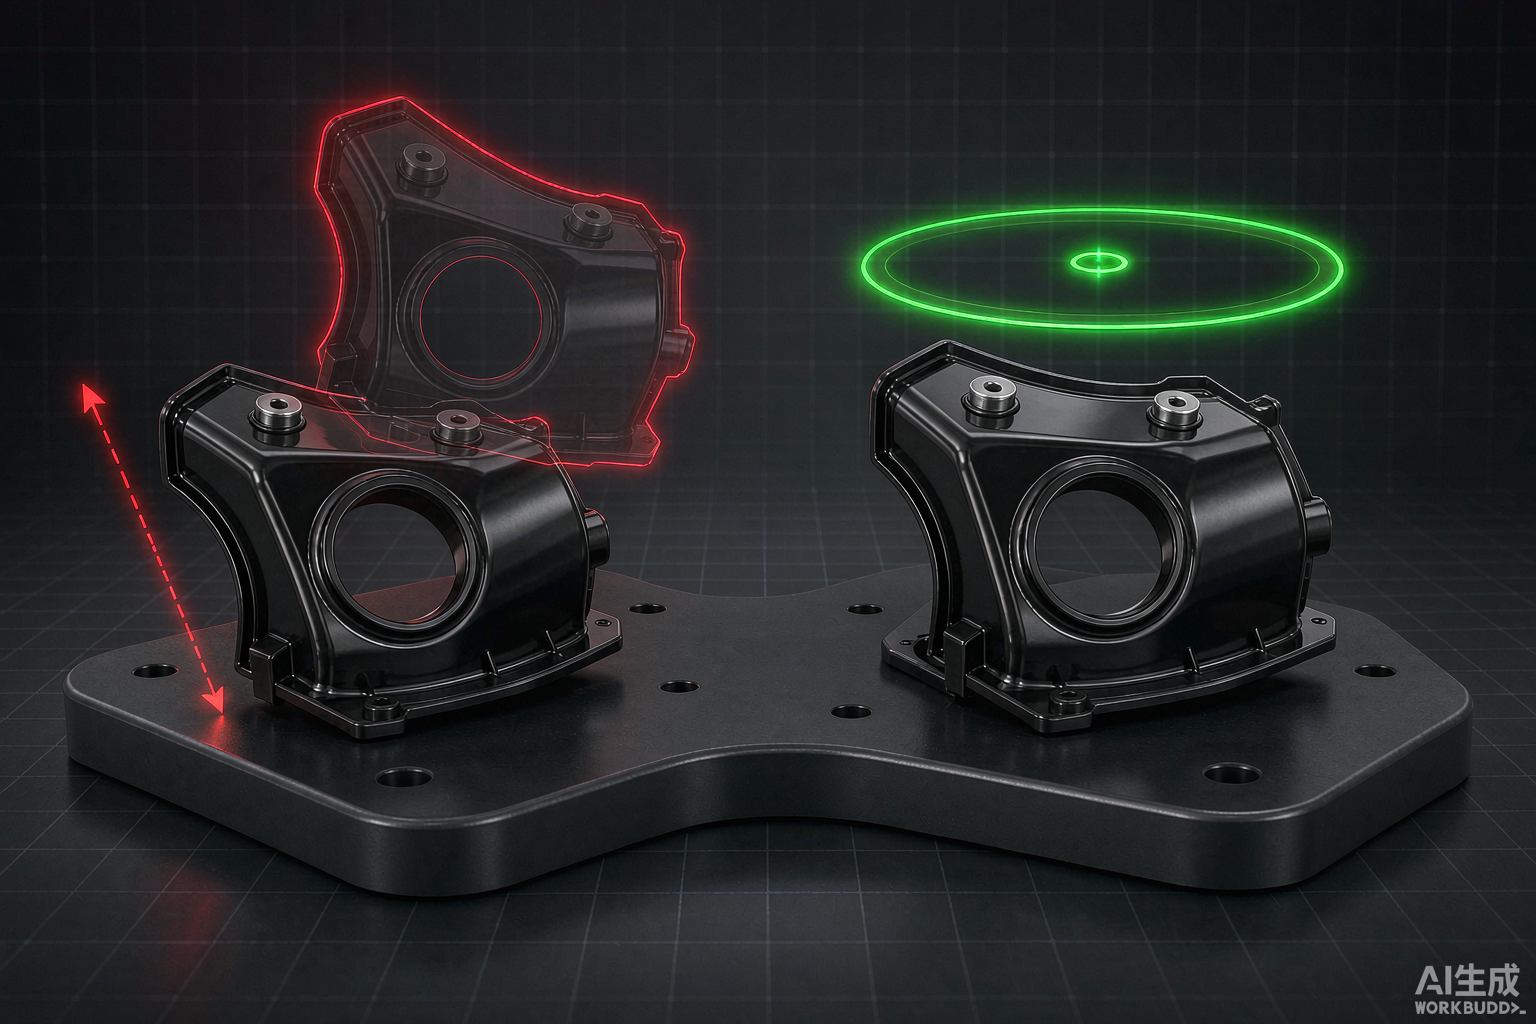
先想清楚要不要上五轴,别为用不到的功能买单
钣金箱体、机柜这类工件绝大多数是平面板材,二维切割就能完成,这种情况下上五轴设备多半是浪费。真正需要三维切割的典型场景是折弯成形之后再补切——因为成形后已经放不进二维平台,只能在空间角度上加工。选购前建议先把近半年的工件类型盘一遍,看这类需求占比有多少。
如果确实以平板为主,把预算放在幅面、功率和自动上下料上收益更大。另外要注意的是,钣金切割后常见的质量投诉不是尺寸而是毛刺和尖角烧熔,微连接的设置也会影响后工序的分离效率,这些细节最好在试切时就确认。
常见问题
Q1:「原理:钣金箱体激光切割机的工作逻辑」这块,实际要注意什么?
钣金箱体多用于电气与机型壳件,件大、孔位多、批量大,切割既要断面好又要节拍快,排版与上下料往往决定总成本。
Q2:「为什么这些行业离不开它」这块,实际要注意什么? 钣金箱体以二维平面切割为主,但异形折边与三维接口越来越多,五轴切在倒角与坡口上更顺,难点在批量节拍。
Q3:「常见工件与工艺对照」这块,实际要注意什么? 工件 材料 关注点 电控箱壳 碳钢/不锈钢 断面、节拍 设备外罩 铝板 异形切 接线盒体 薄板 高速切 机架封板 厚板 断面垂直
Q4:「选设备前先盯死的参数」这块,实际要注意什么? - 第一,明确板厚与材质,断面规范定清。- 第二,批量节拍决定单机还是生产流。- 第三,排版与上下料要自动。- 第四,检测与追溯要回写。
Q5:「帝耐激光」这块,实际要注意什么? 帝耐激光的三维五轴激光切割机面向复杂曲面与异形件,强调摆头刚性、断面质量与五轴联动精度,可配离线编程。在该场景里,建言把三维五轴激光切割机的工艺窗口与验收口径作为硬指标,再横向比思路。