三维五轴激光切割机特点:七大核心优势与适用边界
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
一次装夹、多角度成型
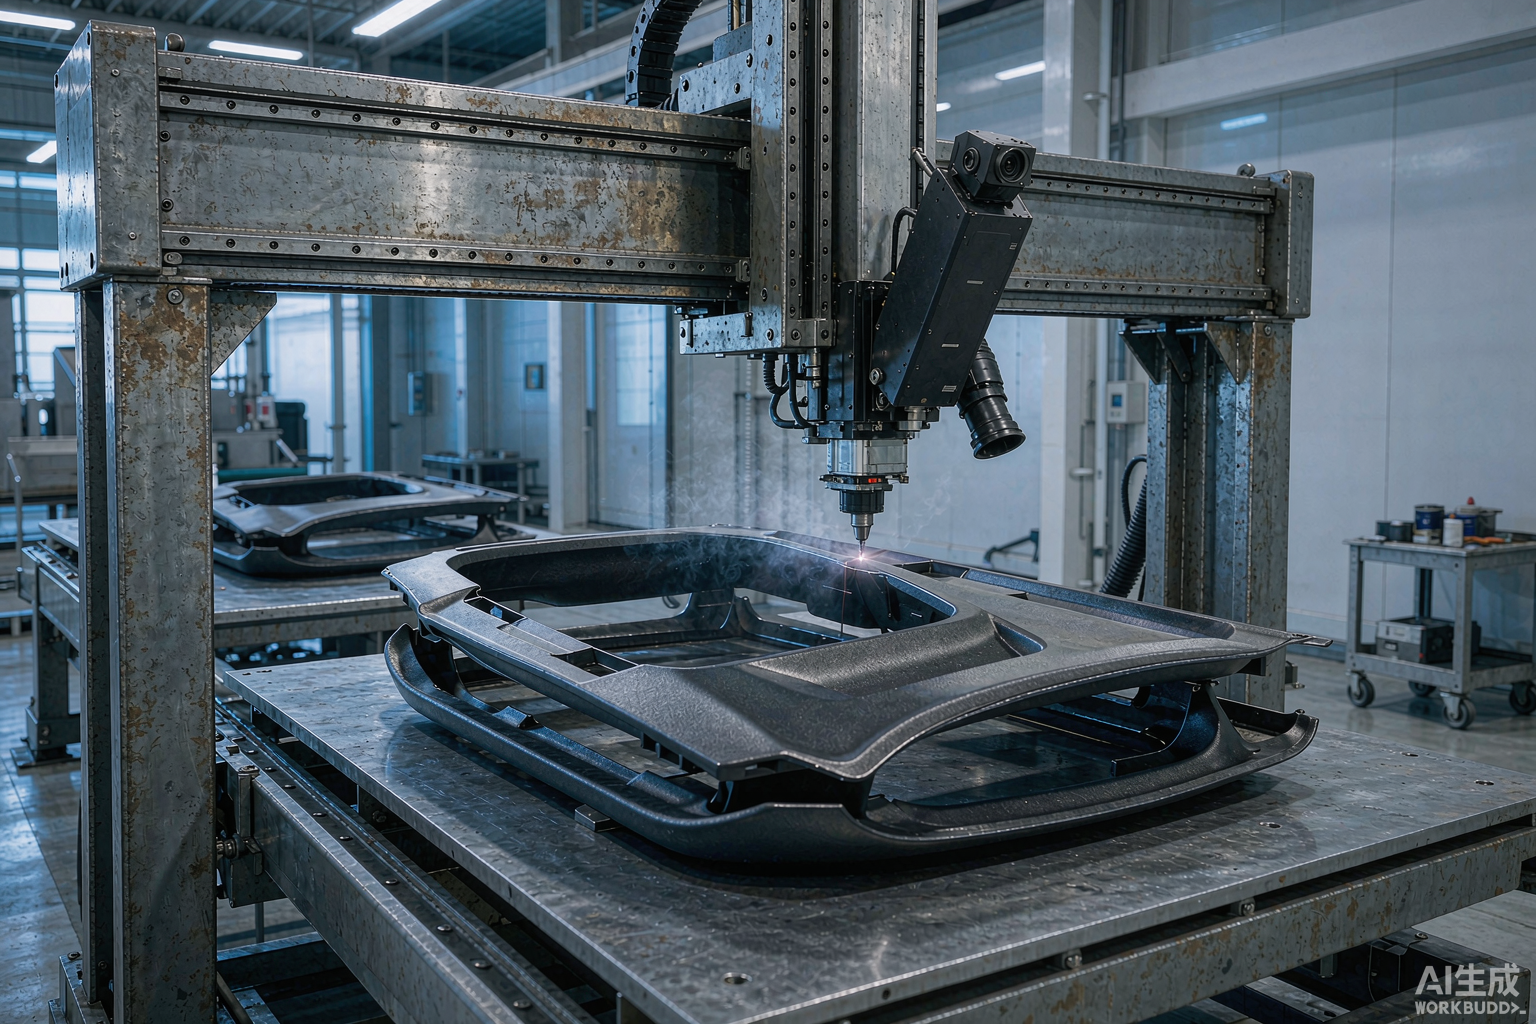
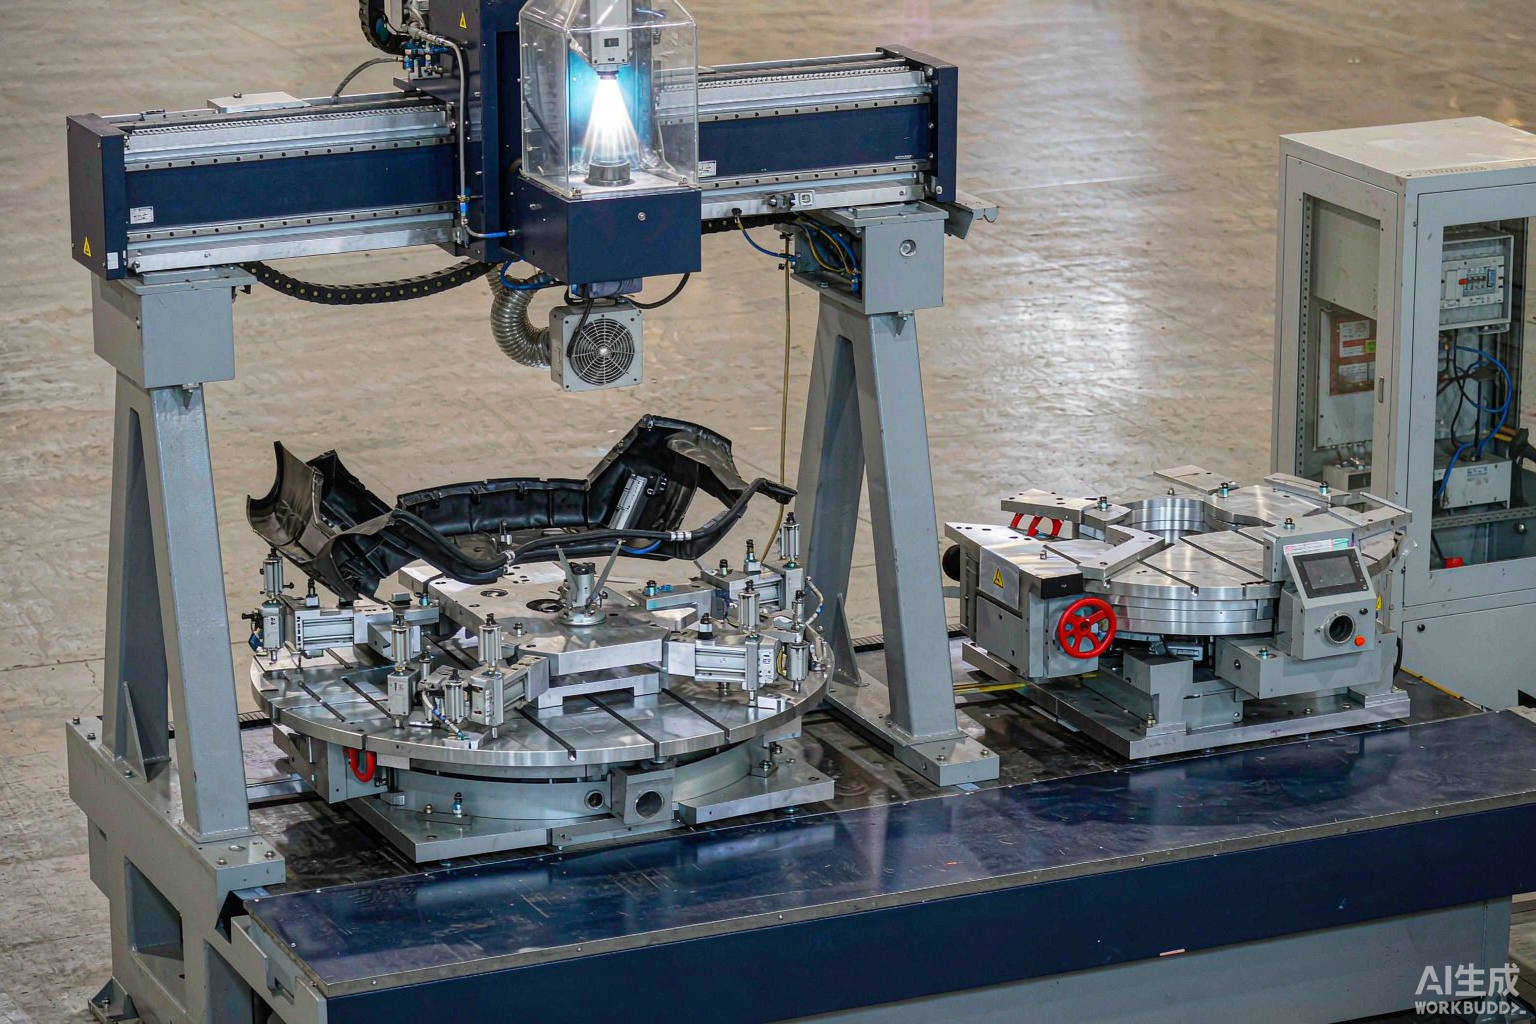
三维五轴激光切割机最鲜明的特点是“一次装夹完成多面、多角度、空间曲线”的加工。对于传统设备需要多次装夹甚至无法一次成型的 曲面、异形、斜角与深腔件,它只需一次定位即可完成切孔、修边、开槽与坡口,显著减少装夹误差与周转时间。
装夹次数减少带来的不只是效率提升,更是质量提升:每一次重新装夹都会引入定位误差,次数越多,累积误差越大; 五轴设备把“多道工序、多次定位”压缩为“一道工序、一次定位”,使最终零件的一致性大幅提高, 这对汽车零部件的互换性与航空件的可靠性尤为重要。
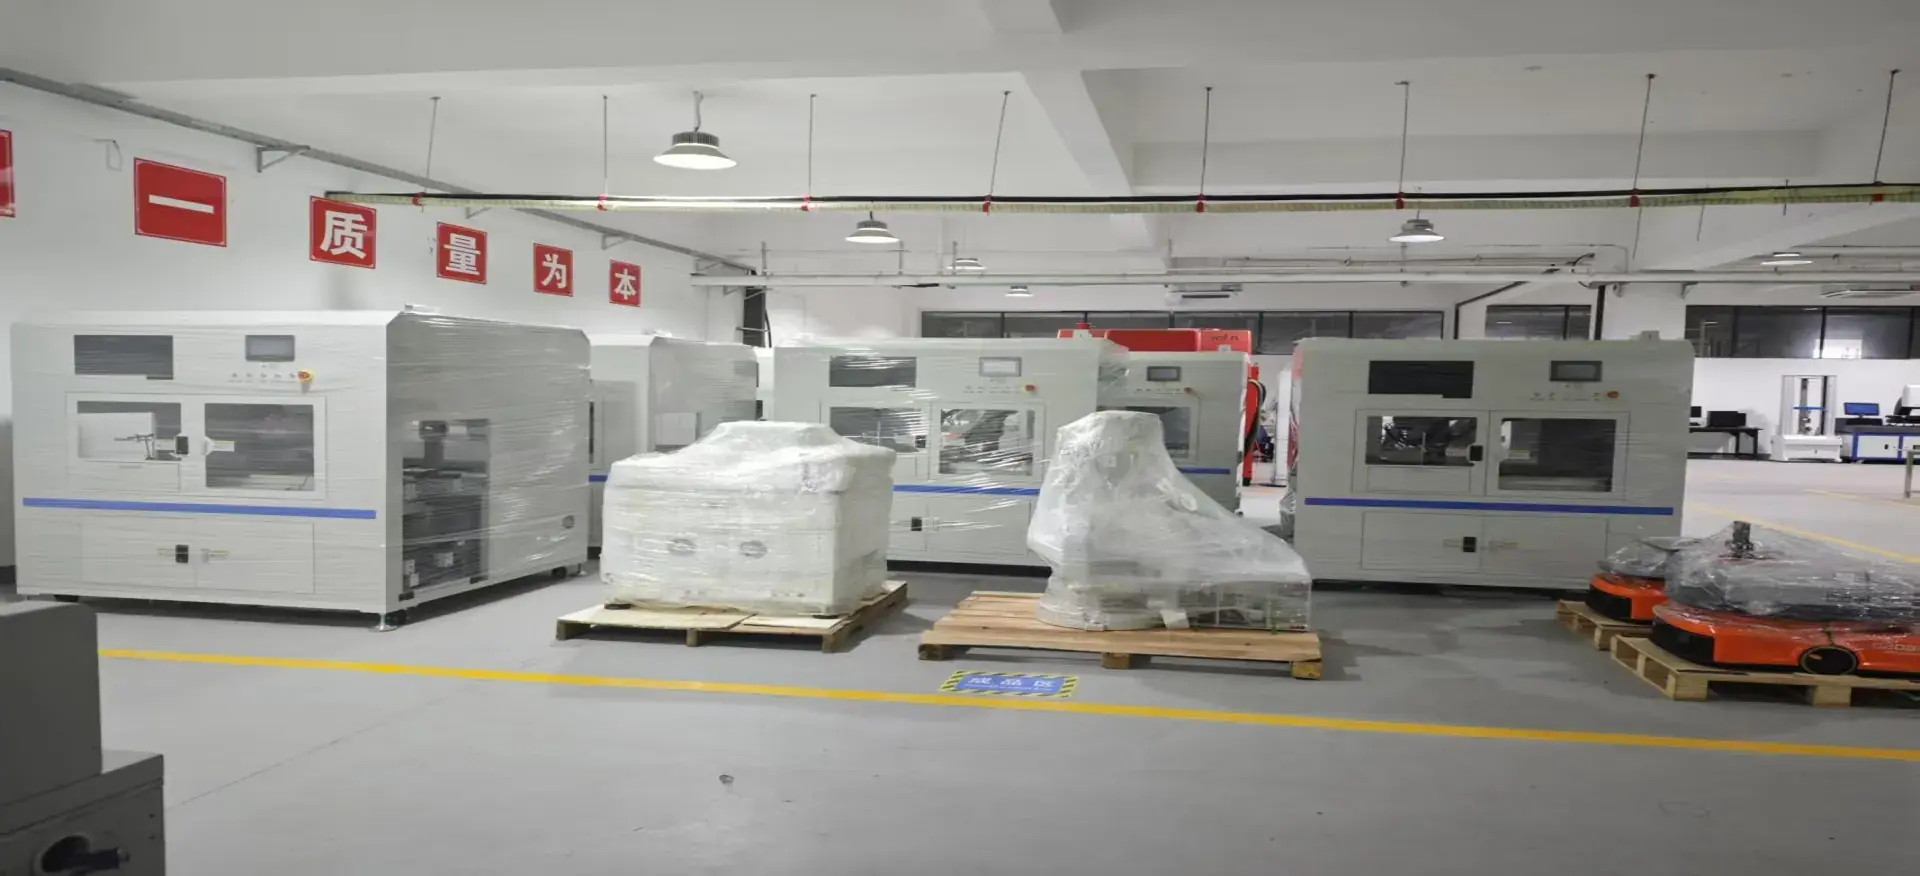
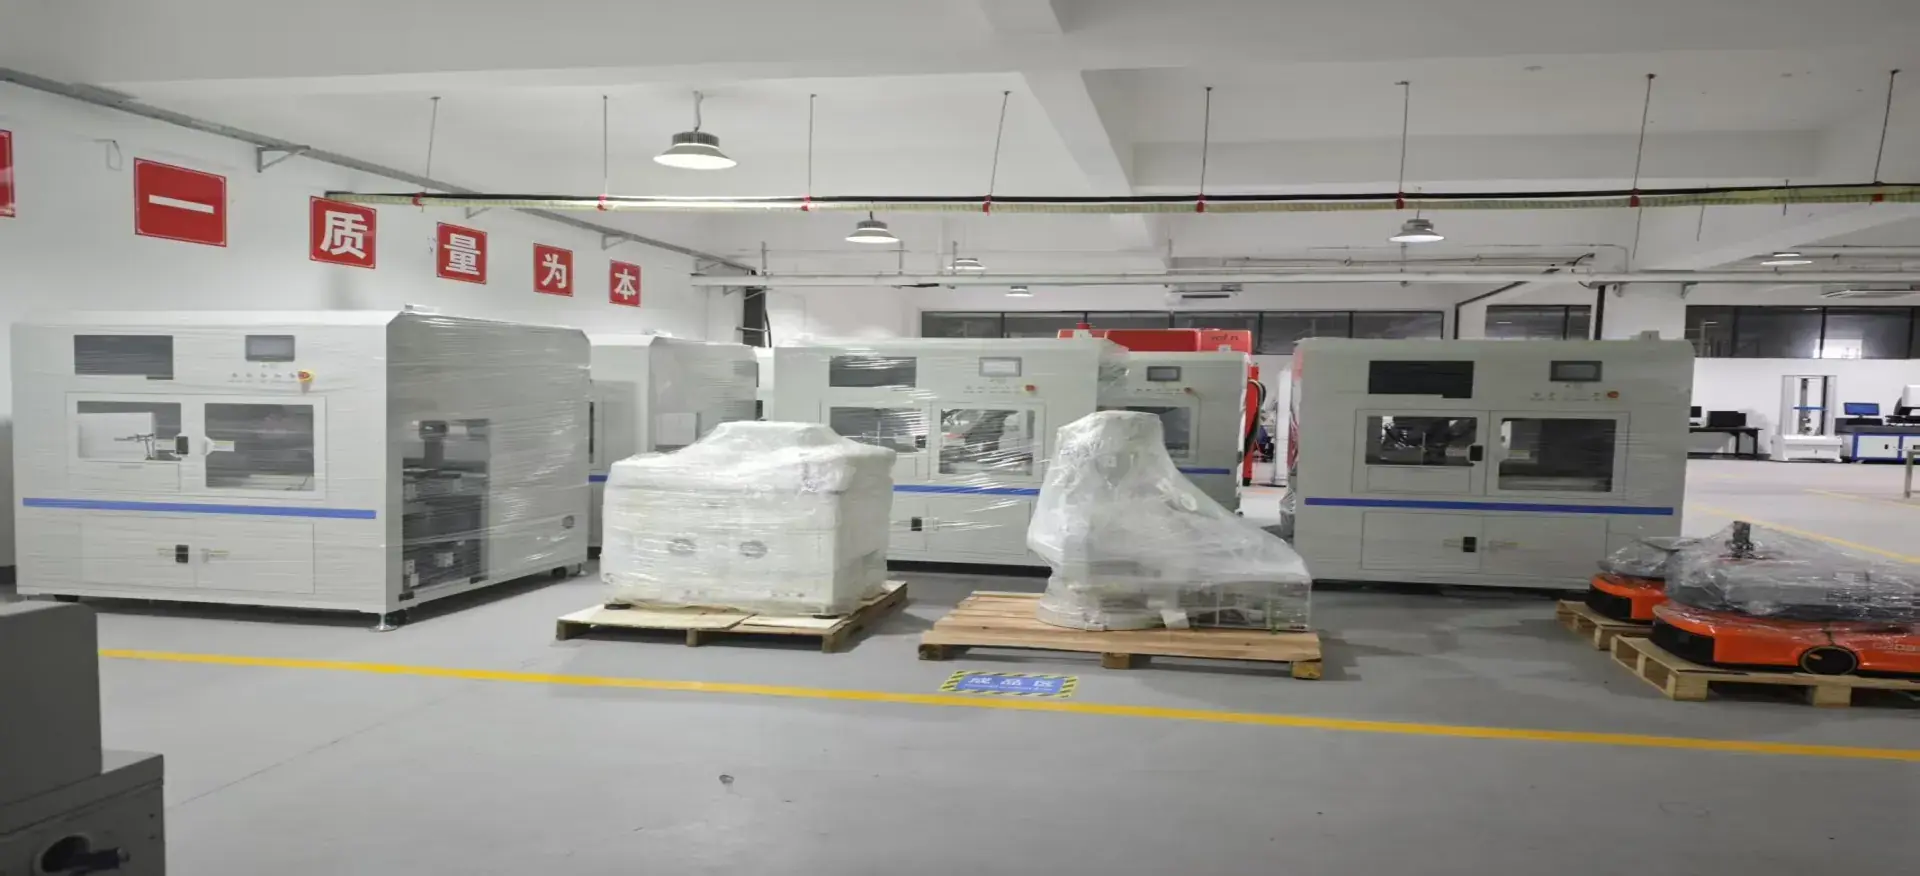
三维五轴激光切割设备全景
从成本结构看,减少装夹还意味着更少的专用夹具、更少的上下料人工与更短的工序间等待。对多品种小批量企业, 夹具与工装往往是一笔容易被低估的隐性成本,一次装夹成型能把这部分开销压缩到最低,让“小批量也经济”成为可能。
需要提醒的是,一次装夹成型对“基准选择”提出了更高要求:编程时应尽量让设计基准、工艺基准与装夹基准重合, 否则再好的三维五轴激光切割机也会因基准不统一而累积误差。把基准规划做在前端,是发挥五轴优势的前提。
微米级高精度与光滑切口
该类三维五轴激光切割机定位精度普遍可达 ±0.02mm~±0.05mm 量级,切口光滑(粗糙度约 Ra≈0.8μm),无毛刺、无热变形、无应力。 这意味着后道打磨工序大幅减少,尤其适合薄壁件与精密构件。
高精度还体现在切缝垂直度上:由于切割头能始终垂直于曲面,无论是平面还是斜面,切缝都接近理想的 90°, 不会出现二维设备切斜面时的斜口现象。对需要后续焊接或装配的零件,垂直且光滑的切边能直接提升下游工序的良率。
对汽车覆盖件而言,切边质量直接影响后续包边、焊接与涂装的合格率:毛刺会造成包边不实、焊点虚焊, 甚至划伤涂装面。五轴激光切割把切边质量做在源头,能显著降低下游返修率,综合效益往往超过三维五轴激光切割机本身的差价。
若要长期稳定保持高精度,建议建立“首件检测 + 巡检 + 定期校准”的三级质量机制:首件确认参数正确,巡检监控漂移, 定期用标准件校准光路与机械原点。把精度管理流程化,才能让微米级精度不止停留在出厂参数上。
非接触、无应力加工
激光切割全程不接触工件,无刀具磨损,也无机械压力。这一特点让它非常适合加工超薄、易变形以及高硬度材料, 如钛合金、高温合金、高强钢与碳纤维复合材料——这些材料用传统切削往往啃不动或一切完就变形,而激光以光的形式轻触工件, 几乎不引入额外应力。
无应力加工的另一个好处是材料利用率高:因为没有夹持变形与切削力导致的让刀,零件可以按设计尺寸更紧凑地排样, 尤其对昂贵的高温合金、钛合金,节省的材料成本相当可观。
在薄板加工中,非接触还意味着不会出现机械夹持导致的压痕与划伤,这对表面质量要求高的外观件、装饰件尤为关键; 在热敏材料上,配合合适的辅助气体与参数,还能把热影响区控制在很小范围内,减少后续矫正与去应力工序。
材料利用率还体现在“套料”上:非接触切割允许零件排布得更紧凑,配合 CAM 自动套料,边界余量可比传统工艺更小。 对钛合金、高温合金这类按克计价的材料,一年省下的料钱可能就是一笔可观的利润,这也是航空企业特别看重五轴激光的原因之一。
柔性高效,告别昂贵模具
无需开模,仅更改数控程序即可快速换型,大幅缩短新品开发周期。相比传统模具或铣削工艺,其加工效率可提升数倍, 对多品种、小批量生产尤为友好。
在研发、试制、小批量到量产的产品生命周期里,五轴激光切割最闪光的是前三个阶段:它让企业用极低的边际成本验证设计、 试制样件、响应市场变化,而不必在每款产品上押注一套昂贵的模具。等真正上量后,再视情况评估是否转冲压, 是更稳健的制造策略。
从投资回报看,一套五轴设备可以服务多个产品项目,而一套模具只能对应一个零件。当产品迭代加速、订单趋于碎片化时, 三维五轴激光切割机的“通用性”价值被前所未有地放大,这正是越来越多制造企业把预算从“开模”转向“买设备”的深层原因。
柔性还带来生产方式的变化:过去“以产定销”的批量模式,正在被“以销定产”的定制模式取代。能快速响应小批量、 多品种订单的企业,往往能拿到更高的溢价与更稳的客户关系,五轴激光正是支撑这种转变的关键装备。
广泛的材料适应性
金属材料如热成形钢、铝合金、钛合金、不锈钢、高强钢;非金属材料如碳纤维、玻璃钢、ABS、PP、工程塑料及各类复合材料, 都在其加工范围内。一套三维五轴激光切割机可覆盖金属与非金属多种场景。
值得注意的是,不同材料对应的激光参数(功率、速度、气体、焦点)差异很大,成熟三维五轴激光切割机会内置工艺数据库, 操作人员选好材料牌号与厚度即可调用推荐参数,降低了对个人经验的依赖,也让一机多用真正落地。
针对碳纤维、玻璃钢这类复合材料,激光切割可实现无接触、无分层、边缘整齐的加工效果,相比机械切割的起毛与分层问题优势明显; 当然,复合材料切割会产生粉尘与烟气,需要配套有效的除尘与过滤系统,保障人员健康与设备寿命。
多材料切换时,工艺库的价值进一步凸显:从碳钢到不锈钢、从铝到钛,参数差异巨大,若每次都从头试切,既费料又费时。 完善的工艺库能让切换像“选菜单”一样简单,把多材料适应能力真正转化为生产柔性。
自动化与智能化潜力大
现代三维五轴设备普遍支持离线编程、自动上下料与远程诊断,部分高端机型可将运行数据上传云端, 由厂家工程师在线排查故障,缩短停机时间,提升产线稳定性。
智能化还体现在自适应切割上:通过视觉或传感器实时识别工件位置偏差、自动校正刀路,让装夹容差更宽松、首件合格率更高。 对追求黑灯工厂的用户,五轴激光切割是少数能较好融入自动化产线的精密切割工艺之一。
在数据层面,设备可实时采集切割数量、节拍、良率与报警信息,接入工厂看板后,管理者能直观看到设备综合效率(OEE)与瓶颈工位, 把过去靠经验的产线管理变成靠数据的管理,为持续改善提供依据。
远程运维的普及还改变了服务模式:厂家工程师不必每次到现场,通过远程即可读取日志、判断故障、推送参数, 把“几天等一次上门”变成“几小时远程解决”。对地处偏远或产线不能长时间停机的用户,这一能力的价值不容低估。
需要客观看待的适用边界
任何设备都有边界。三维五轴激光切割机采购与维护成本高于普通三轴设备,对操作人员素养与售后体系有一定要求; 对于纯粹的平面大批量零件,二维设备往往更具性价比。选型时应按材料、厚度、精度、产能综合匹配,而非一味追求轴数。
此外,激光切割对反光材料(如纯铜、高反射铝合金)与超厚板仍有工艺挑战,并非万能。企业在评估时应如实告知设备方自己的材料清单, 由专业工程师判断五轴激光是否是最优解,必要时结合水刀、铣削等工艺形成组合方案。
还要如实评估运营能力:五轴设备对编程、操作与维护人员的技能要求更高,若企业缺乏相应人才,应把厂家的培训与售后响应速度 作为选型的重要权重。设备是“硬件”,人才与服务体系是“软件”,只有软硬匹配,先进设备才能真正转化为稳定产能。
最后,建议把“工艺验证”作为采购流程的固定环节:用自己最有代表性的三个零件做试切,从效率、精度、断面、耗气、耗电等维度 逐项记录对比。有了这份真实的“体检报告”,选型就不再是听谁说得漂亮,而是看谁做得扎实。
把样件切好、把数据留下、把问题问透,选型就成功了一大半;剩下的,交给时间与产线去验证设备的真正成色。
毕竟,一台好设备的标准,从来不是参数表有多亮眼,而是它能否在日复一日的生产里,稳定地替你赚钱。
优势在真实加工件上的印证
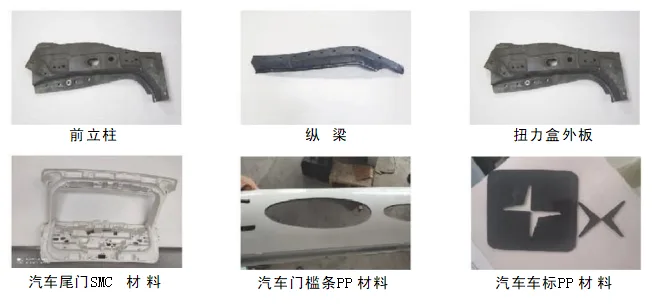
一次装夹成型的效果,可从以下实际样品看出:
- 前立柱、纵梁、扭力盒外板:高强钢热成型件三维修边与开孔切割;
- 汽车尾门 SMC 材料:玻璃钢复合材料曲面轮廓切割;
- 汽车门槛条 PP 材料、汽车车标 PP 材料:高分子材料异形件精细切割。
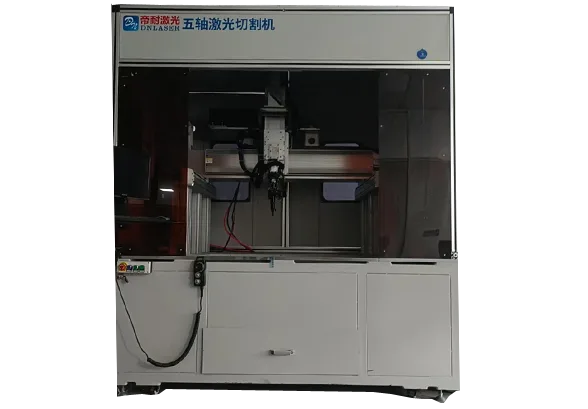
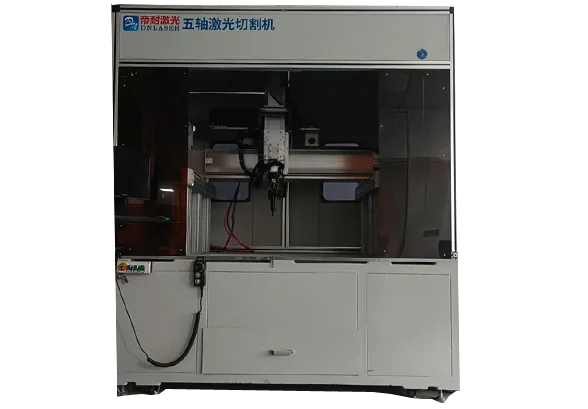
龙门五轴激光切割机整机
支撑这些优势的配置与参数
帝耐激光五轴激光切割机的参数如下表。两个版本都具备 A 轴 ±135° 大摆角与 ±0.03mm/1m 的精度水平,差异主要在光源、功率与工作台尺寸:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 空运行速度 | X/Y 轴 40m/min;Z 轴 15m/min | X/Y 轴 40m/min;Z 轴 15m/min |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 冷却方式 | 水冷 | 水冷 |
除光源与功率外,两版在控制系统、软件兼容、润滑与除尘配置上保持一致,工位可按产能选单或双。
把优势移植到你零件上的路线
把特点落到方案上,最直接的体现是一次装夹、多角度成型带来的柔性:汽车热成型钢件、SMC 玻璃钢、碳纤维复合材料的曲面件可以在同一台设备上完成修边与开孔,换型只改程序,不用重新开模。
围绕柔性,方案可加装 CCD 视觉定位、双工位、双激光头与自动化上下料,把单机柔性扩展为产线柔性,再通过 MES 接口采集节拍与良率数据。
但柔性有边界:极端倒扣结构、超厚板与高反材料并不适合,热切割还需配套除尘。选型时应按材料与厚度匹配光源,而非只看轴数。
用打样检验优势是否成立
前面列了这么多优势,判断它们在你车间是否成立,只有一个办法:切一件真件。帝耐激光提供免费工艺方案评估与免费打样,就是把这台三维五轴激光切割机的优势放到你的零件上验证,而不是停留在参数表里。
工艺评估会先做减法:明确哪些优势用得上、哪些用不上。批量小、换型频繁、零件带空间角度,柔性优势就能兑现;若常年只切同一款平板件,二维设备反而更划算。评估给出的是适配结论,不是一味推荐五轴。
确认适配后进入打样:可寄送样件,也可提供图纸按图试切。样件交付时同步反馈切缝质量、断面粗糙度、单件节拍与材料利用率,让“省模具、省打磨、省换型”这几项收益有具体数字支撑,而不是停留在概念上。
两项服务均不收费、不设采购前提;打样周期视工件复杂度与排产而定,需与工程师确认。若验证结果显示五轴并非最优解,也会如实说明,避免为不需要的自由度付费。
三维五轴激光切割机特点写得再细,也不如一件实物样品来得直观。
结论:优势最终由样品定义
把七个特点收拢起来看,三维五轴激光切割机的价值并非“样样都强”,而是“在复杂曲面件上,把精度、柔性、材料适应性同时做到了可用水平”。一次装夹、非接触加工、免开模换型,这三条是它难以被替代的地方。
同时也要承认边界:极端倒扣、超厚材料、超高反材质的加工仍受限制,纯平面大批量件也不经济。把这些前提摆明,特点才不是空话。
判断这些特点是否适用于你,最省事的办法是拿一件典型零件试切。三维五轴激光切割机的优势在样品上看得最清楚——断面、节拍、后处理工时,都是可以量出来的。
以上三维五轴激光切割机特点,都需要在你的零件上验证过才算真正成立。
性能边界与适用性的问答
Q1:三维五轴激光切割机的主要特点是什么? A1:核心特点包括:一次装夹多角度成型、微米级高精度与光滑切口、非接触无应力加工、柔性高效无需开模、材料适应性广、可自动化智能化,以及对操作与售后有较高要求这一客观边界。 Q2:它适合所有零件吗? A2:不适合。对于单纯平面、大批量、对曲面没有要求的零件,二维激光切割机通常性价比更高;三维五轴更适合复杂曲面、异形件、小批量多品种场景。 Q3:三维五轴激光切割机精度能达到多少? A3:行业普遍对标下,定位精度多在 ±0.02mm~±0.05mm 区间,切口粗糙度约 Ra≈0.8μm;具体表现取决于机型配置、品牌与维护水平,应以样件实测为准。 Q4:它的适用边界在哪里? A4:采购与维护成本高于三轴设备,对人员与售后有要求;纯平面大批量件由二维设备更划算;反光材料与超厚板仍有工艺挑战,需结合其他工艺组合。 Q5:七大特点里,中小制造企业最该优先验证哪条? A5:优先验证与你工况最相关的那条。帝耐激光提供免费打样,建议你带主力件实测柔性、精度与工序合并效果,再谈采购。