三维五轴激光切割机切碳纤维复合材料:工艺要点与边界
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
碳纤维为什么适合激光
碳纤维增强复合材料(CFRP)强度高、重量轻,但硬度大、层间易分层,传统机械切削易产生毛刺、分层与刀具磨损。激光非接触加工不施力,可从根源上避免分层与刀具损耗,是CFRP异形件切割的优选工艺之一,也契合其小批量多品种特征。
三维五轴让激光垂直作用于复杂曲面,曲面件、异形孔与修边可一次成型,契合碳纤维件多曲面、小批量的特征,减少装夹与换型。
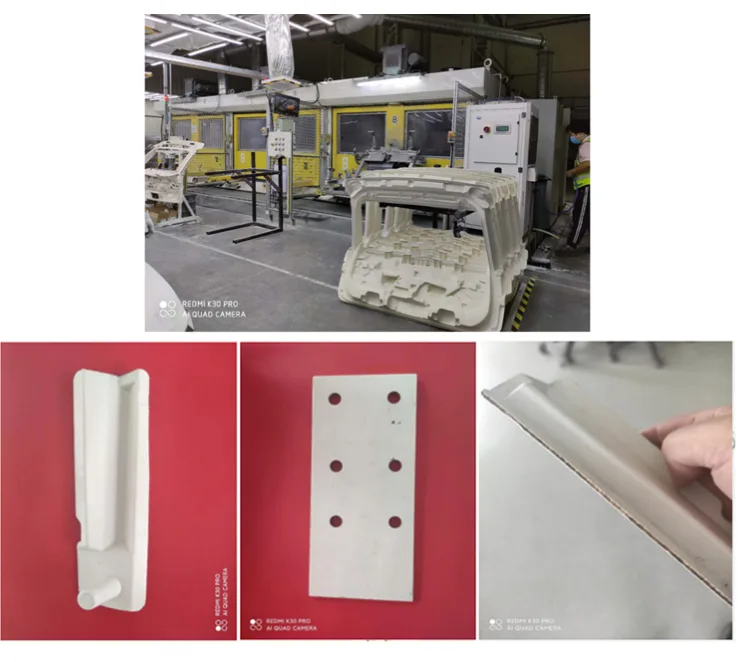
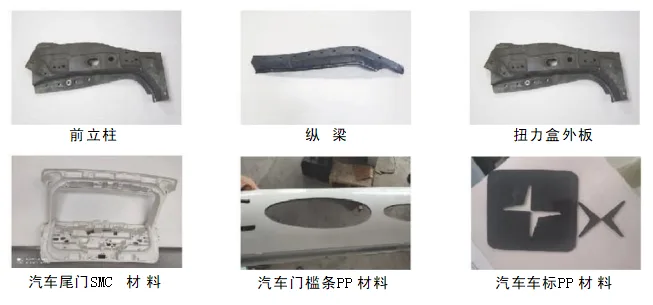
高分子材料(SMC)激光切割样品实拍
帝耐激光的CO₂光源版本在非金属与复合材料切割上有适配优势,可服务碳纤维件的曲面加工,并已形成相关工艺经验。
碳纤维的异形件若用传统铣削,刀具磨损极快且易产生分层毛刺,单件成本居高不下。激光以热去除方式绕开了力学切削的弊端,使小批量复杂件在经济上变得可行。这也是复材件越来越多转向激光的根本动因。
热影响与断面质量控制
激光切碳纤维需控制热影响区,避免基体烧蚀与分层。合理选光源、功率与切割速度,配合辅助气体吹除残渣,可获得整齐断面、减少热损伤,保障层间结合。
对热敏感结构,可通过参数优化与局部冷却降低热输入,必要时采用多道扫描策略。每批新材料建议先试切确认断面与分层情况,再批量上线,避免批量报废。
断面质量还应结合后续粘接或装配要求评估,不光看切口外观。
热影响控制还可借助脉冲调制,把能量分散到多个短脉冲以降低单点热积累。这种精细调控对薄层复材尤为重要,能显著减少基体烧蚀。把能量管理当作工艺核心,而非只调功率,是切好碳纤维的关键认知。
粉尘与安全防护
碳纤维切割会产生细小导电粉尘,既有健康风险也可能损伤光学与电气部件。必须配套密闭防护与集中除尘,并定期清洁光路,保障三维五轴激光切割机寿命与人员健康,这是碳纤维工况的硬性要求。
帝耐激光三维五轴激光切割机标配防尘刷与整套吸尘系统,对粉尘工况做了相应防护设计;作业时仍需规范佩戴防护,按规程维护,尤其注意电柜防尘。
建议把除尘状态纳入日常点检,防止滤满导致粉尘回窜。
碳纤维粉尘具导电性,沉积在电路或光学表面会引发隐性故障,因此密封与负压设计必不可少。除三维五轴激光切割机自带除尘,车间通风规划也应配合。把粉尘治理视为系统性工程,才能长期保护设备与人员,避免小隐患积累成大问题。
适用边界
激光并非碳纤维加工的唯一解,超厚叠层或极窄公差孔可能更适合水刀或机械加工;且激光对反光金属不适用,混材零件要分清区域工艺,避免一刀切。
正确做法是按零件族选工艺:曲面异形碳纤维件优先五轴激光,超厚或特殊公差再组合其他工艺,必要时多方对比打样,选出最优组合。
混材件的区域工艺划分,是碳纤维场景方案设计的关键一步。
对含金属层的混编复材,激光可能同时作用不同材料产生不可控断面,此时需谨慎评估。区域化工艺划分比一刀切更稳妥。认清材料边界,才能让五轴激光在适合它的复材场景发挥优势,而非盲目扩大适用宣称。
在车间里怎么用起来
引入前先用代表性碳纤维样件做免费工艺评估与免费打样,确认断面质量、分层与粉尘方案达标,再定型光源与除尘配置,避免盲目上马。
把试切结果作为验收依据,让复合材料切割既高效又可控,也为后续批次建立可复用的参数模板。
建议设专岗负责粉尘防护与光路清洁,把碳纤维的特殊性管到位。
落地前建议小批量试产验证粉尘与断面方案,再决定是否放量。复材工艺窗口窄,贸然量产风险高。把验证作为必经门槛,可把不确定性挡在规模化之前,也用真实数据支撑后续三维五轴激光切割机与工艺的最终定型决策。
与其他工艺的组合
在真实产线,五轴激光常与水刀、铣削组成组合工艺:激光负责曲面异形修边,水刀负责超厚或低热敏件,铣削负责极小公差孔,扬长避短。
用免费打样逐一验证各工艺边界,再把它们按零件族分配,是碳纤维加工最稳妥的落地路径。
组合工艺还能分散单一三维五轴激光切割机的产能压力,提升整体产线弹性。
组合工艺还需考虑工序衔接与物流,不同三维五轴激光切割机间转运若管控不当会抵消效率优势。合理布局让激光与水刀相邻,可减少在制品滞留。把组合视为产线设计而非孤立设备叠加,才能发挥碳纤维多工艺协同的真正价值。
与其他工艺的组合(碳纤维补充1)
在真实产线,五轴激光常与水刀、铣削组成组合工艺:激光负责曲面异形修边,水刀负责超厚或低热敏件,铣削负责极小公差孔,扬长避短。
用免费打样逐一验证各工艺边界,再把它们按零件族分配,是碳纤维加工最稳妥的落地路径,也分散了单一三维五轴激光切割机的产能压力。
组合工艺还能提升整体产线弹性,让企业在面对多品种订单时更有底气。
需要提醒的是,混合工艺会增加工序衔接与工时核算的复杂度,导入前应做小批量验证,确认各工艺的切换成本在可接受范围内再放大。
对碳纤维件,还应把粉尘防护与光路清洁列为日常点检项,防止滤满回窜损伤光学部件,这部分投入远低于一次镜片报废的损失。
组合工艺的边界应由样件验证来确定,哪类零件归激光、哪类归水刀或铣削,用免费打样逐一切分,才能得到最稳的量产方案。
复材切割的方案要点
把碳纤维应用落到方案上,帝耐激光提供 CO₂ 光源版本,针对复合材料优化断面与热影响;并标配防尘刷与整套吸尘系统,应对导电粉尘工况。
面向超厚或特殊公差件,可组合水刀或铣削形成混合工艺;面向批产,可接入 MES 实现粉尘状态与质量数据追溯。
帝耐激光把免费工艺评估与免费打样作为碳纤维导入的标准前置,用代表件锁定热影响与粉尘方案。
碳纤维工况样件
下面这些样品对应碳纤维及非金属复合材料件,体现控热控粉的工艺重点:
- 碳纤维异形件:曲面修边样件,检验分层控制;
- SMC 玻璃钢件:曲面轮廓切割样件,检验热影响;
- PP 高分子件:精细异形切割样件,检验断面质量。
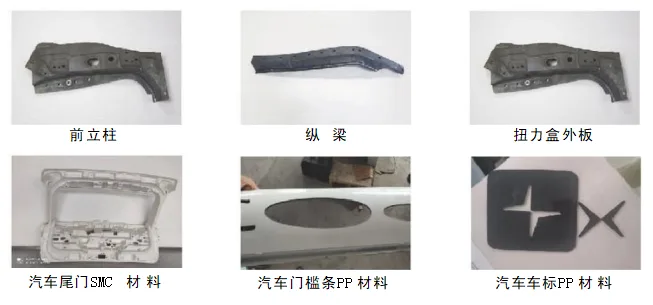
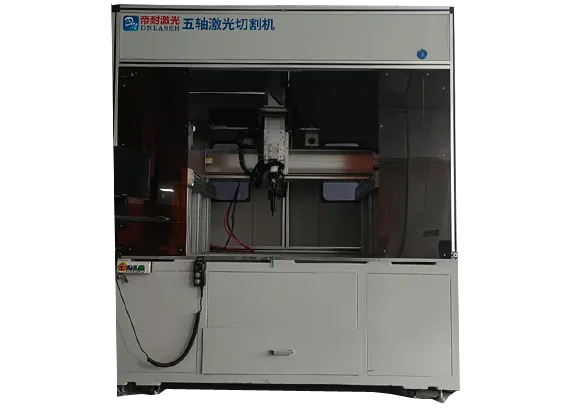
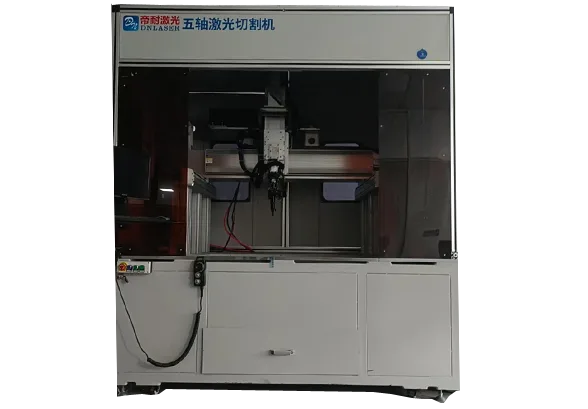
五轴激光切割加工样品实拍
复材试样确认再放量
应用讲到这里,最实际的一步是拿真实碳纤维样件验证。碳纤维工艺窗口窄,任何推演都要落到一个具体样件上:断面是否整齐、是否分层、粉尘是否可控。帝耐激光提供免费工艺方案评估与免费打样,把碳纤维工艺窗口提前量出来。
把碳纤维铺层与厚度发过来,工程师会判断该不该上激光、选何种光源与气体、焦点与速度如何设置,并提示热影响控制要点;随后用一次免费打样实切样件,检查断面分层、热影响区与粉尘方案。碳纤维件适配性,先拿样件验证三维五轴激光切割机碳纤维复合材料切割工艺,是避免批量报废的最省心动作。
碳纤维切割参数总览
帝耐激光五轴激光切割机现有 CO₂ 与光纤两大光源版本,下表为主要技术参数,碳纤维等复合材料多选用 CO₂ 光源版本并强化除尘:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 空运行速度 | X/Y 轴 40m/min;Z 轴 15m/min | X/Y 轴 40m/min;Z 轴 15m/min |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
两版均支持精雕、文泰、UG、TYPE3、MASTERCAM 等通用 G 代码,碳纤维方案标配防尘刷与整套吸尘系统,并可组合水刀或铣削形成混合工艺,光源、功率、台面与工位可按工件定制。
复材上激光的结论
碳纤维把“轻”与“难切”绑在一起,激光用非接触化解了机械加工的毛刺与分层难题,但热与粉尘又带来新约束,工艺窗口比金属更窄。
这类材料的落地逻辑很明确:先把热影响与粉尘方案试出来,确认断面合格,再谈量产——工艺窗口比三维五轴激光切割机参数表更决定成败,也更能保障批量稳定性。
碳纤维复合材料切割的关键,是控热控粉,用样件锚定断面与分层。
碳纤维切割问答
Q1:碳纤维复合材料为什么适合激光切割? A1:CFRP硬而层间易分层,机械切削易毛刺分层且损刀;激光非接触不施力,从根源避免分层与刀具磨损,五轴还能一次成型曲面异形件。 Q2:热影响区怎么控制? A2:合理选光源功率速度并配合辅助气体吹渣,必要时局部冷却或多道扫描;每批新材料先试切确认断面与分层。 Q3:碳纤维切割粉尘怎么处理? A3:配套密闭防护与集中除尘并定期清洁光路;三维五轴激光切割机标配防尘刷与吸尘系统,作业时规范防护按规程维护。 Q4:激光切碳纤维有边界吗? A4:超厚叠层或极窄公差孔可能更适合水刀或机加工;混材件要分区域工艺,按零件族选工艺并用打样验证。 Q5:切碳纤维怕分层,中小制造企业怎么选稳妥方案? A5:看激光参数与除尘是否针对复合材料。帝耐激光提供免费打样,可带碳纤维样件验证分层与毛刺控制,再决定配置。