三维五轴激光切割机适合切割多厚的金属板?按功率对照
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
厚度由功率与材料共同决定
三维五轴激光切割机适合切多厚的金属板,取决于激光功率、材料种类与所需质量。功率越高,可稳定切透的厚度越大;但同一功率下,碳钢、不锈钢、铝合金因吸收率不同,极限厚度也不同,不能一概而论。
帝耐激光光纤版本功率档位可按需选配(如3000W及可定制),覆盖从薄板到中厚板的常见加工需求;具体切厚应以样件试切为准,而非仅看标称。
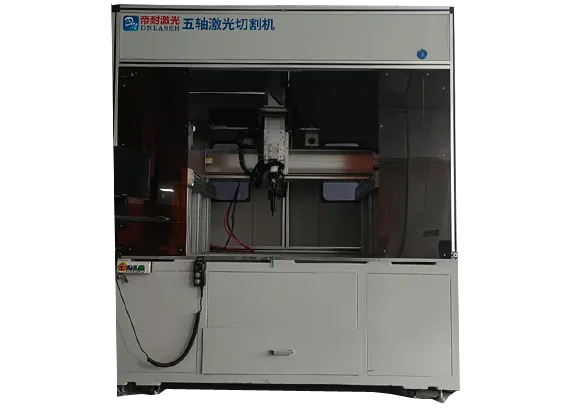
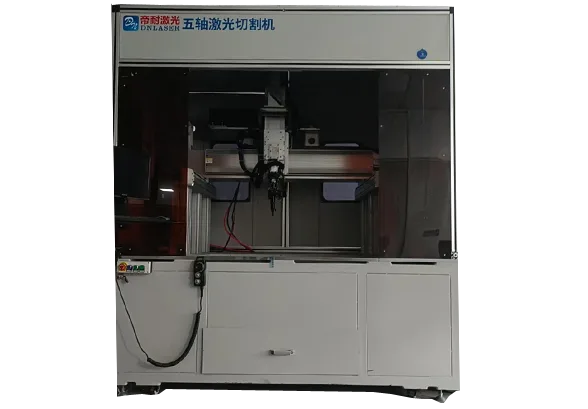
龙门五轴激光切割机整机
切勿把“能切穿”等同于“能切好”,厚度上限与质量上限往往不是同一个数,验收更该盯后者。
材料表面状态也会改变切厚表现,例如带涂层的板材反射率不同,需调整参数。同一标称厚度因状态差异可能结果迥异。把来料状态纳入厚度评估,才能给出可靠判断,而非简单套用理论切深数据表。
按功率的大致对照
以光纤激光为例,中低功率适合薄板高速精切,断面光亮、挂渣少;中高功率可切入中厚板,但速度与断面质量需权衡;更高功率面向厚板,但三维五轴激光切割机与运行成本上升,也考验机床刚性。
对汽车热成型高强钢,厚度多在几毫米量级,中高功率光纤即可胜任;更厚的板材要综合评估效率与成本,必要时组合其他工艺,避免单台三维五轴激光切割机过度配置。
功率对照只是粗略区间,材料状态(如镀层、表面处理)也会影响实际切厚。
对照表还应区分连续波与调制模式,不同模式下厚板断面质量波动明显。盲目套用功率档位可能切透却断面差。理解能量施加方式对厚板的影响,比记住一个功率数字更有用,也更贴近实际工艺调整需求。
厚度与速度、质量的权衡
厚度增加时,为保证切透需降低速度或提高功率,断面粗糙度与挂渣风险随之上升。追求高质量断面(如无毛刺、低粗糙度)往往要以速度为代价,三者需要平衡。
因此选型时不能只看“最大切厚”,而要看“在你的目标厚度与质量要求下的稳定节拍”,后者才是产能与成本的关键,也决定三维五轴激光切割机是否真能帮你赚钱。
对多厚度混合生产,可优先保证主力厚度的功率余量,次要厚度靠工艺微调。
权衡时还要考虑后续工序,若断面需焊接则质量要求高,需牺牲速度保质量。若仅分离下料则可提速。把下游需求纳入厚度决策,能更精准地设定速度与功率,避免脱离实际用途空谈三维五轴激光切割机能力上限。
曲面厚板的特殊考量
三维五轴常用于带空间角度的零件,厚板曲面切割对摆角处焦点控制要求更高,需关注切割头在极限摆角下的断面一致性,避免斜面切不透或过烧。
帝耐激光建议对厚板曲面件先做免费工艺评估与免费打样,确认摆角处切透与断面质量达标,再定型功率与配置,把风险挡在量产前。
厚板还应关注辅助气体压力与喷嘴匹配,这些都进入工艺窗口的边界条件。
曲面厚板还受重力与排渣影响,坡口朝下时熔渣不易排出,需调整气体与角度。这类细节决定极限摆角下能否切好。把排渣逻辑纳入厚板曲面工艺,是实测中常需摸索的关键点,也是样件验证不可或缺的原因。
选型小结
先列出你零件的最大厚度与材料清单,再据此选功率档位;用样件实测目标厚度下的速度与断面,让“适合切多厚”落到可核查的数据上,而不是停留在标称。
记住:切得穿不等于切得好,质量与节拍才是厚度选择的真正判据,也最影响交付能力。
对拟扩产的企业,还应预留一定厚度余量,应对未来零件升级。
选型时建议保留功率余量以应对材料升级,但余量过大则造成闲置浪费。平衡点在于评估未来两三年的产品厚度趋势。把发展预期与当前需求叠加,才能选出既满足现在又不至于过度投资的功率档,让预算花在刀刃上。
用试切建立厚度档案
建议把每种材料、每档厚度的实测切速与断面质量记入工艺档案,形成“材料—厚度—功率—速度”对照表,后续排产直接查表,减少试错。
档案还能在三维五轴激光切割机功率升级或换型时作为基准,快速判断新配置是否达标,让厚度选择从经验变成数据。
用试切把厚度边界钉死,是稳定量产的前提。
档案建立后还可横向对比不同批次材料的表现,及时发现来料波动。把材料变量也记录进去,厚度选择便从单点经验升级为系统知识。让试切数据持续积累,企业便拥有越用越准的工艺数据库,支撑稳定量产。
用试切建立你的厚度档案
建议把每种材料、每档厚度的实测切速与断面质量记入工艺档案,形成“材料—厚度—功率—速度”对照表,后续排产直接查表,减少试错,也降低对个别老师的依赖。
档案还能在三维五轴激光切割机功率升级或换型时作为基准,快速判断新配置是否达标,让厚度选择从经验变成数据,尤其适合多品种混厚生产。
用试切把厚度边界钉死,是稳定量产的前提,也便于向质量部门提供可追溯的工艺依据。
对拟扩产的企业,还应预留一定厚度余量,应对未来零件升级,避免新厚度超出设备能力而被迫二次投资,影响交付节奏。
建议把材料、厚度、功率、速度四项做成对照表,排产时直接查表而非每次试切,既保质量又提效率,也降低对个别老师的依赖。
厚度选择的核心不是“最大能切多厚”,而是“目标厚度下能否稳定切好”,把这条标准写进采购技术协议,后期争议会少很多。
对多厚度混合生产,可优先保证主力厚度的功率余量,次要厚度靠工艺微调覆盖,避免为极端厚度买单台高功率设备而长期闲置。
切厚能力用样件定案
聊完厚度对照,最实际的一步是拿真实材料验证。标称切厚只是可能上限,真正决定你产能的是目标厚度下的稳定节拍与断面。帝耐激光提供免费工艺方案评估与免费打样,把切厚从数字变成实测。
把材料种类、最大厚度、质量要求发过来,工程师会推荐功率档位与气体方案,并给出可达到的切速区间;随后用一次免费打样实切样件,检查切透情况、断面粗糙度与挂渣,连同实测切速反馈。确认你能切多厚,先用样件实测三维五轴激光切割机适合切割多厚的金属板,比看参数表更可靠。
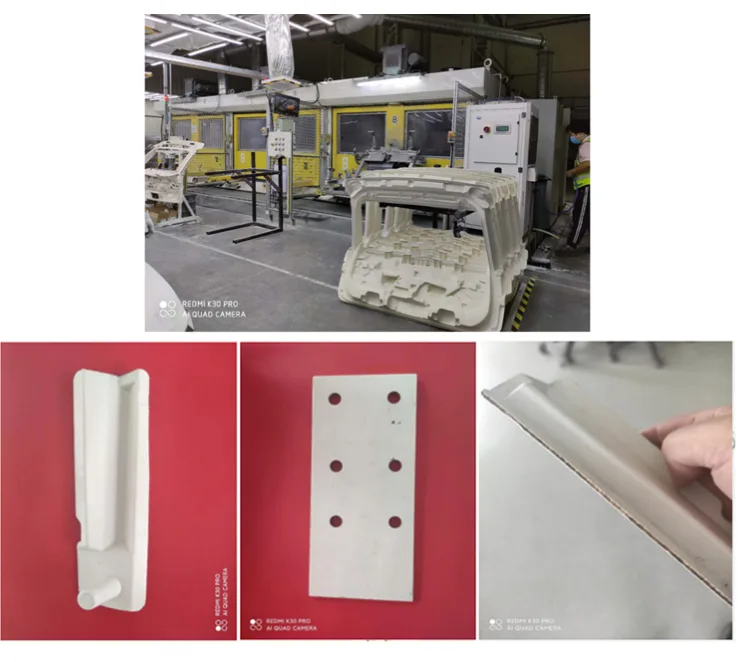
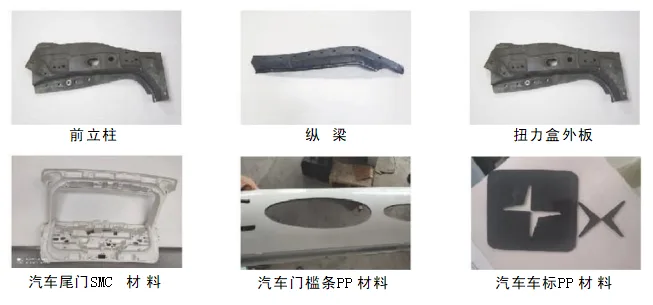
不同厚度的切样展示
下面这些样品对应不同厚度的金属件,体现“切得穿”与“切得好”的差别:
- 薄板高速精切样件:断面光亮、挂渣少;
- 中厚板热成型件:稳定切透样件;
- 厚板曲面件:极限摆角处断面一致样件。
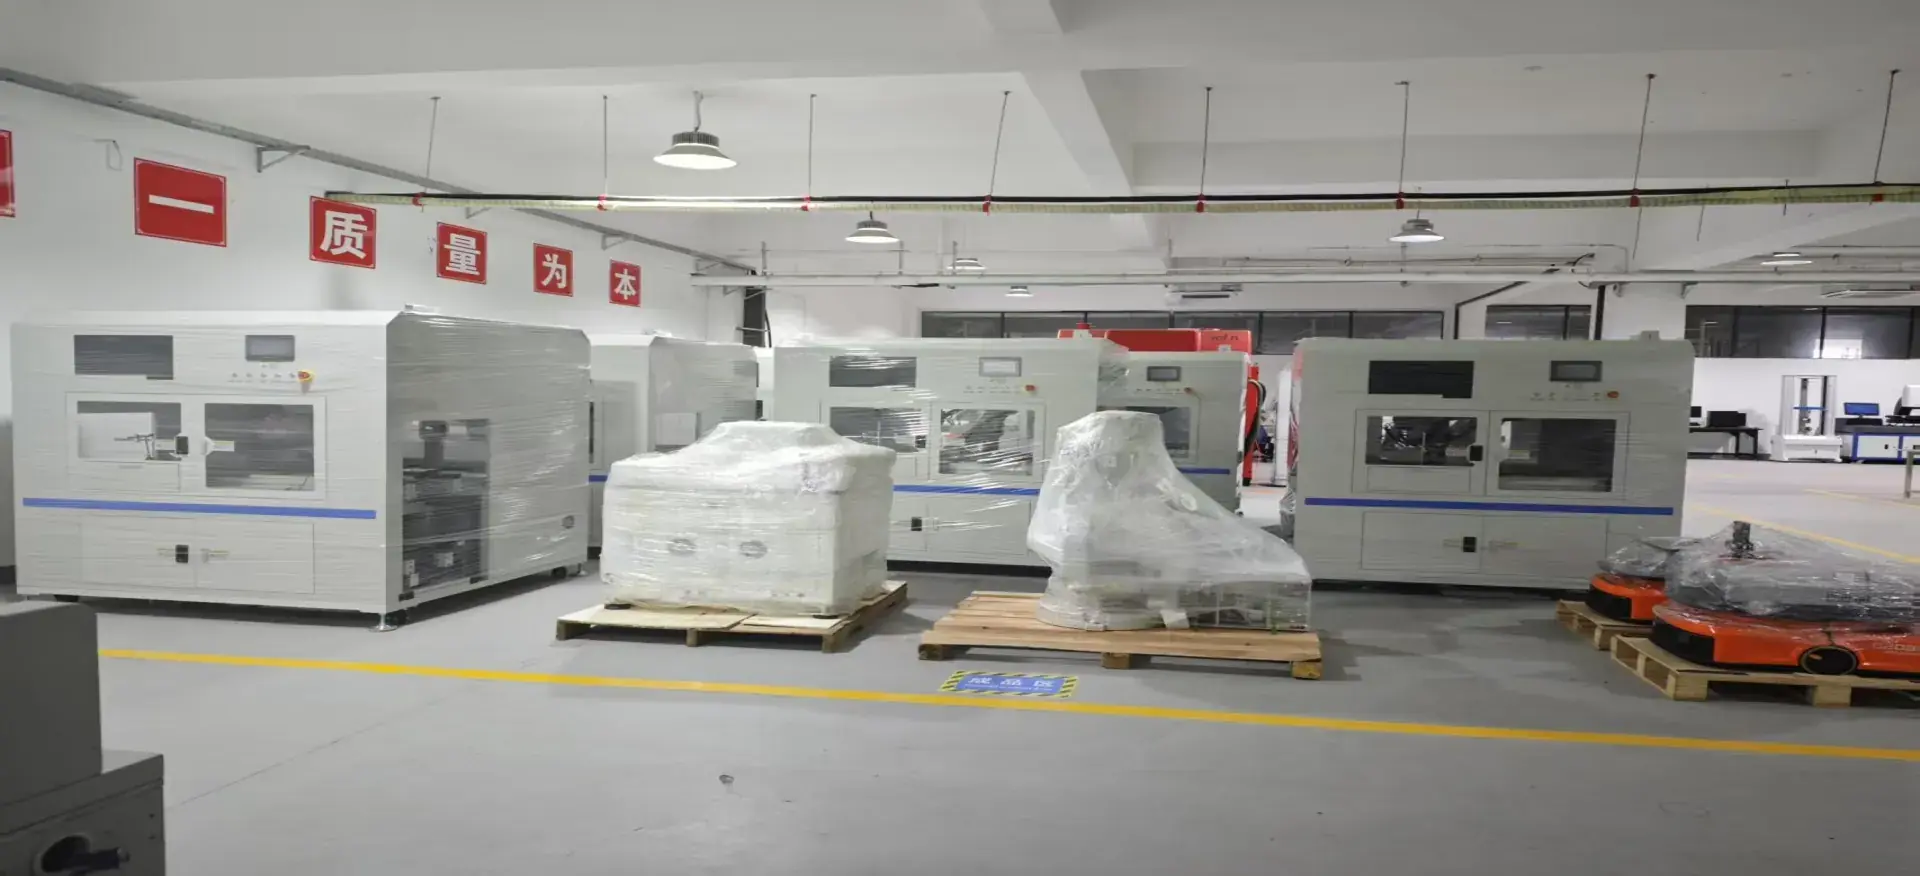
三维五轴激光切割设备全景
切厚不足的解决思路
把“切多厚”落到方案上,帝耐激光按材料与最大切厚推荐光纤功率档位,并可定制光源与台面,避免为冗余功率付费或功率不足。
面向厚板曲面件,可配高摆角切割头与稳定随动系统,保障极限摆角下的断面一致;面向混厚生产,可预留功率余量。
帝耐激光把免费工艺评估与免费打样作为厚度选型前置,用代表件实测切速与断面。
切厚能力指标对照
帝耐激光五轴激光切割机现有 CO₂ 与光纤两大光源版本,下表为主要技术参数,光纤版功率可按切厚需求选配:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
| 冷却方式 | 水冷 | 水冷 |
两版均支持精雕、文泰、UG、TYPE3、MASTERCAM 等通用 G 代码,厚板曲面件可配高摆角切割头与稳定随动系统,光源、功率、台面与工位可按工件定制,切厚以样件试切为准。
切厚选型的收尾
“能切多厚”是个容易误导的问题,因为它把穿透能力与质量能力混为一谈。真正的工程判据,是目标厚度下的稳定节拍与断面表现,二者缺一不可。
把材料清单和最大厚度交给厂家,用一次试切把速度与质量量出来,厚度选择就从猜变成了算,也更能保障交付节奏。
适合切多厚的答案,是功率材料共定,质量节拍才是判据。
需要提醒的是,可切厚度并不是一个孤立数字。同一台设备在不同辅助气体(如氧气、氮气、压缩空气)与焦点位置下,能稳定切透的最大厚度会有明显差别:氧气助燃适合碳钢厚板,氮气保护更适合不锈钢与铝的洁净断面,空气则兼顾成本与速度。因此在评估“能切多厚”时,最好把材料牌号、气体方案与期望的断面质量一起交给厂家,用一次试切同时验证切透能力与断面品质,而不是只看标称功率对应的最大厚度。
切厚问答盘点
Q1:三维五轴激光切割机适合切多厚金属板? A1:由功率与材料共同决定;中高功率光纤覆盖薄板到中厚板常见需求,具体切厚以样件试切为准,且“切穿”不等于“切好”。 Q2:厚度和速度质量怎么权衡? A2:厚度增加需降速或提功率,断面粗糙度与挂渣风险上升;应看目标厚度下的稳定节拍与质量,而非仅看最大切厚。 Q3:厚板曲面件要注意什么? A3:关注切割头在极限摆角下的焦点控制与断面一致性,建议先免费打样确认摆角处切透与质量。 Q4:怎么确定我的零件该用多大功率? A4:列出最大厚度与材料清单选功率档,再用样件实测目标厚度下的速度与断面,让选择有数据支撑。 Q5:买之前怎么确认设备切得动我要的厚度? A5:按最厚件定功率,并确认该厚度下的速度与断面质量。帝耐激光覆盖汽车、塑料、新能源等中小制造场景,提供免费工艺评估,可先用样件验证厚度边界。