三维五轴激光切割机和普通二维激光切割机区别:一文讲清该选哪个
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
平面切割的天花板卡在哪里
普通二维激光切割机只有X、Y两个直线轴(或加Z),光束方向固定向下,只能在同一平面内切割平板轮廓;三维五轴在此基础上增加两个旋转轴(A/C或A/B),让切割头可随曲面摆动,光束始终垂直加工面。
这一差别决定了能力边界:二维设备遇到斜面、曲面、异形孔与坡口,要么多次装夹、要么切不准;五轴设备一次装夹即可完成多角度空间曲线加工,省去翻转工装。
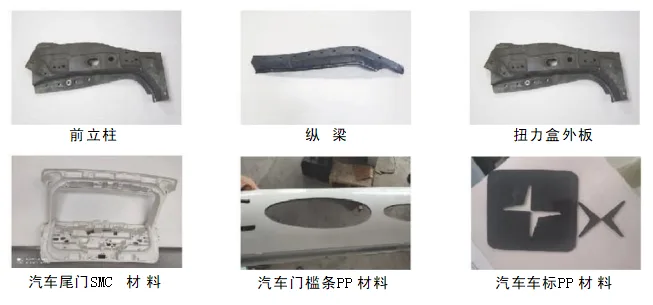
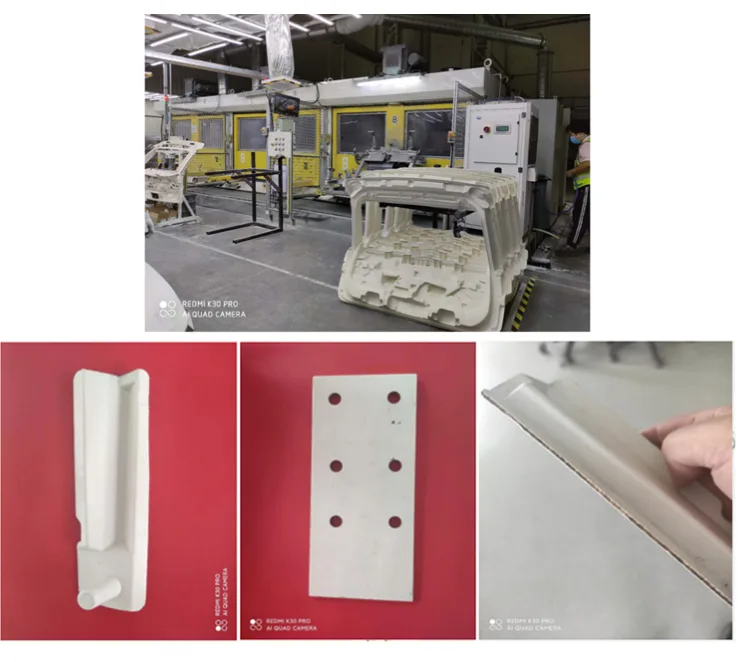
五轴激光切割加工样品实拍
帝耐激光的五轴方案正是面向二维设备无法高效处理的复杂曲面件而生,用两个旋转轴换取空间自由度。
旋转轴的加入还带来编程复杂度的跃升,二维编程偏平面排样,五轴则需考虑姿态与干涉。这对操作人员提出了更高要求,也意味着培训成本不同。理解这一本质,有助于企业评估自身是否具备驾驭五轴的能力储备。
立体轮廓为何让二维无力
在加工对象上,二维设备擅长平面大批量件,性价比高;五轴设备擅长带空间角度、异形孔、坡口与复杂曲面的零件,如汽车热成型件、航空航天曲面件、异型管材与非金属复合材料件。
在工序上,五轴能一次完成修边、开孔、切坡口,省去翻转工装与二次定位;二维在多面零件上往往需要多道工序,累积误差大,后处理工时也更多。
因此两者不是替代关系,而是分工关系:二维守平面,五轴攻曲面,各司其职。
五轴还擅长处理异型管与弯管件,这类零件在二维平面上无法展开定位。通过旋转轴配合,管材的空间切口可以被精确裁出。对于涉足管件加工的企业,五轴带来的能力扩展往往超出预期,是二维设备难以弥补的短板。
多花的那笔预算买到了什么
精度方面,两者在平面内都能做到很高;但五轴额外解决了“曲面垂直切割”问题,使斜面与深腔处切缝依然垂直、断面一致,这是二维设备数学上做不到的几何事实。
效率方面,纯平面大批量件二维更快更省;带空间角度的零件,五轴因一次成型反而综合效率更高、后处理更少,把多道工序压缩成一道。
所以效率的比较不能脱离零件形状,脱离了形状谈快慢没有意义。
值得补充的是,二维设备在超大幅面平板上仍有成本优势,五轴的长行程版本造价明显更高。因此并非所有场景都该上五轴,平面大件用二维反而更经济。认清两者的效率边界,才能避免为多余能力支付不必要溢价。
换型节奏决定选二维还是五轴
成本上,五轴设备采购与维护高于二维,对人员与售后要求也更高。因此选型不必追求“更先进”,而要看零件族:纯平面超大批量化由二维承担最经济;复杂曲面小批量多品种由五轴承担最合适。
混线生产企业,两类设备并存往往比强行统一更合理,既保平面件效率,又保曲面件柔性。帝耐激光建议用免费工艺评估与免费打样,把同一零件两种工艺对比一次。
对预算有限的企业,也可先用二维覆盖主力平面件,待曲面件起量再补五轴,分步投入更稳健。
维护成本也需纳入考量,五轴因轴系更多,校准与保养项目更繁。企业若以平面件为主,却购入五轴,等于长期为高闲置能力承担维护负担。合理分层配置,让三维五轴激光切割机各司其职,是控制总拥有成本的务实思路,而非一味追新。
一条产线里两者怎么分工
二维是“平面专家”,五轴是“曲面专家”。看你的零件主角是谁:主角在平面,选二维;主角在曲面与空间角度,选五轴。
不要为用不上的自由度付费,也不要在复杂零件上委屈二维设备——把零件清单摊开,答案自然清楚,不必被轴数多少迷惑。
也可以从成品形态反推:若最终零件需要经过折弯或成型后再切,那多半涉及空间角度,天然偏向五轴。反之落料即终形的平板件,二维足够。顺着工艺流向思考,选型结论往往比罗列参数更直观,也更易被团队共识。
先算清一次性投入与摊薄
误区一是“轴越多越高级”,实则轴数是为零件形状服务的,多余轴只会抬价;误区二是“五轴能替二维”,平面上五轴并不比二维快或省。
纠正办法是用零件反推:把你的典型件列出来,数一数带空间角度的比例,比例低就二维,比例高就五轴,中间态再考虑并存。
用一次对比打样把两种工艺的断面与节拍摆在一起,误区自然消解。
还有人误以为五轴能完全取代所有下料三维五轴激光切割机,实际上极厚板或特殊材料仍可能需其他工艺配合。把它视为曲面与空间角度专家,而非万能替代,才能摆正位置。结合试切数据,企业可更理性地划定五轴的使用边界。
混线车间的设备搭配经验
对混线生产企业,两类设备并存往往比强行统一更合理:平面大批量件由二维承担最经济,复杂曲面件由五轴承担最合适,既保效率又保柔性。
把零件清单摊开,按比例分配两类设备,再用免费打样确认边界,比凭轴数多少决策更稳,也更能应对订单结构的变化。
对预算有限的企业,也可先用二维覆盖主力平面件,待曲面件起量再补五轴,分步投入更稳健,避免一次性重资产压垮现金流。
二维与五轴的分工方案
把选型落到方案上,帝耐激光会先判断你的零件是否真需要五轴:纯平面件直接建议二维,带空间角度、异形孔或坡口的才上五轴配置。
对已确属曲面件的用户,可按材料选 CO₂ 或光纤光源,并按台面、功率、工位与自动化程度组合方案,避免为冗余自由度付费。
帝耐激光把免费工艺评估与免费打样作为选型前置,用同一零件两种工艺的实测对比,替代主观判断。
同一零件的两种切法样品
下面这些样品用同一类曲面零件在五轴设备上的表现,印证一次成型优势:
- 汽车热成型件:五轴一次修边开孔,二维需多次装夹;
- 铝合金曲面件:五轴切缝垂直,二维斜面切斜;
- PP 异形件:五轴小批量柔性,二维换型频繁。
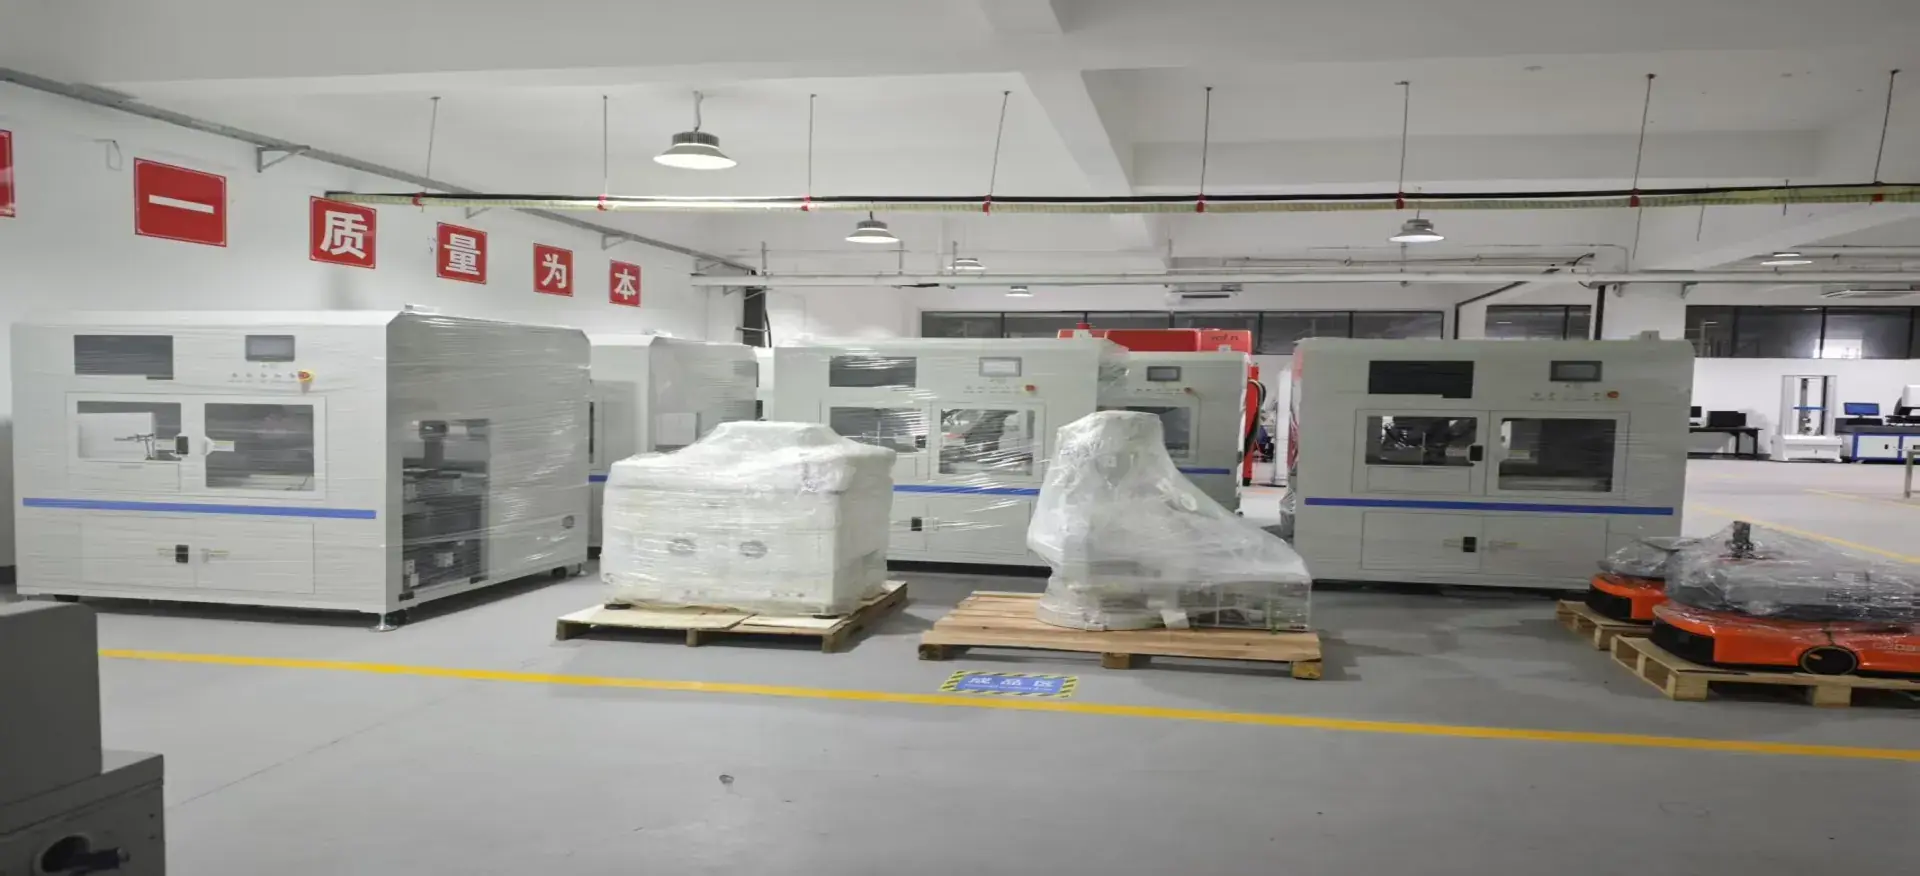
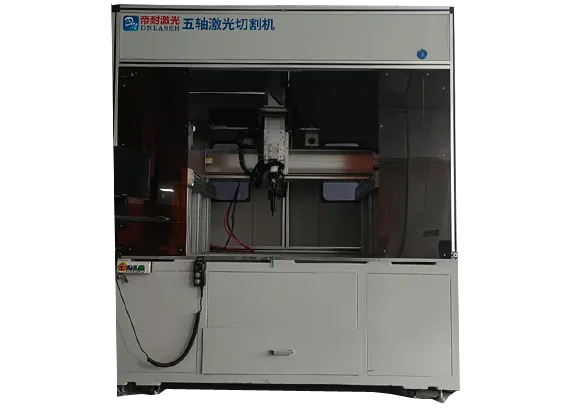
三维五轴激光切割设备全景
两套配置的速查对照
帝耐激光五轴激光切割机现有 CO₂ 与光纤两大光源版本,下表为主要技术参数,可与你现有的二维设备对照参考:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 工位数 | 单 / 双工位 | 单 / 双工位 |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 轨迹精度 | ±0.03mm/1m | ±0.03mm/1m |
两版均支持精雕、文泰、UG、TYPE3、MASTERCAM 等通用 G 代码,若你的零件以平面为主可保留二维设备,曲面为主再上五轴,光源、功率、台面与工位均可按工件定制。
验证过再决定轴数
内容讲到这里,最实际的一步是拿真实零件验证。任何关于“选五轴还是二维”的推演,最终都要落到一个具体样件上:切缝是否垂直、曲面过渡是否过切、后处理工时差多少。帝耐激光提供免费工艺方案评估与免费打样,把两种工艺的差别量出来。
把零件图纸发过来,工程师会判断这道工序该不该上五轴:如果只是平面轮廓,会直接建议用二维设备,避免过度投资;如果确有空间角度、异形孔或坡口,则给出五轴配置与工装方案。拿不准选五轴还是二维,先用同一零件对比三维五轴激光切割机和普通二维激光切割机区别,用实测数据替你拍板。对三维五轴激光切割机而言,参数只是起点,工艺匹配才是关键。三维五轴激光切割机的选型,最终要回到工件本身。把这台三维五轴激光切割机放进真实产线,才能看出差距。三维五轴激光切割机的价值,在样品上最容易被看清。这一环节同样决定三维五轴激光切割机的实际良率水平。对采购方来说,三维五轴激光切割机能否稳定长跑,比峰值参数更重要。三维五轴激光切割机的长期使用成本,往往就藏在这些细节里。
轴数选择的收口
把五轴与二维的对立解开,结论其实朴素:它们是两类各有所长的设备,而非先进与落后的代差。轴数多不等于该买,能切准你的零件才是硬道理。
选型不必纠结名词,把零件清单摊开,哪类占主角就配哪类;拿不准就用一次对比打样,让数据替你拍板,也避免为多余自由度买单。
两者区别的本质,是平面专家与曲面专家之分,按零件主角选型。
二维五轴取舍问答
Q1:三维五轴和普通二维激光切割机核心区别? A1:二维只有直线轴、光束向下,只能切平面;五轴多了两个旋转轴,切割头可随曲面摆动,能一次成型斜面、异形孔、坡口与复杂曲面。 Q2:是不是五轴一定比二维好? A2:不是。纯平面大批量件二维更快更省;五轴贵在能处理复杂曲面,应按零件族选型,混线可并存。 Q3:精度上谁更高? A3:平面内两者都能很高;但曲面垂直切割与深腔一致断面是五轴独有优势,二维在数学上做不到。 Q4:怎么判断该买哪种? A4:看零件主角:平面为主选二维,曲面与空间角度为主选五轴;可用同一零件免费打样对比两种工艺数据。 Q5:纠结二维还是五轴的中小制造企业,怎么快速决断? A5:件是平面就用二维,是三维曲面就上五轴。帝耐激光提供免费工艺评估,建议带典型件试切,用结果代替犹豫。