三维五轴激光切割机操作教程:从开机到首件的完整流程
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
开机之前要确认的四件事
很多操作事故不是发生在切割过程中,而是发生在开机那几分钟。三维五轴激光切割机属于带大摆角旋转轴的热加工设备,开机前如果没有确认状态,A 轴或 C 轴一旦带着残留程序回转,很容易撞到夹具或工件。
第一件事是确认上一班的收工状态。看三维五轴激光切割机是否停在安全位、Z 轴是否抬到安全高度、摆角是否回到零位、工位上有没有遗留工件或压板。第二件事是检查水冷机液位与水温,光纤机型对水温尤其敏感,液位低于下限时不要强行出光。
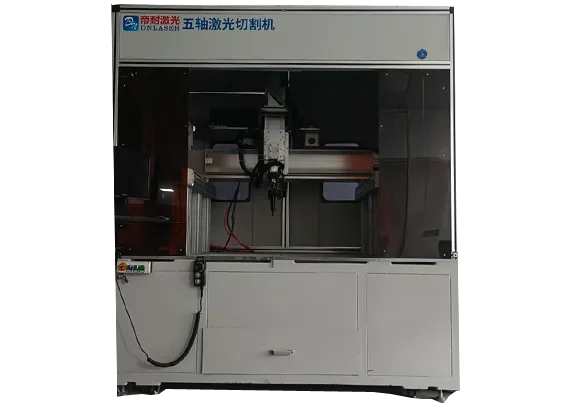
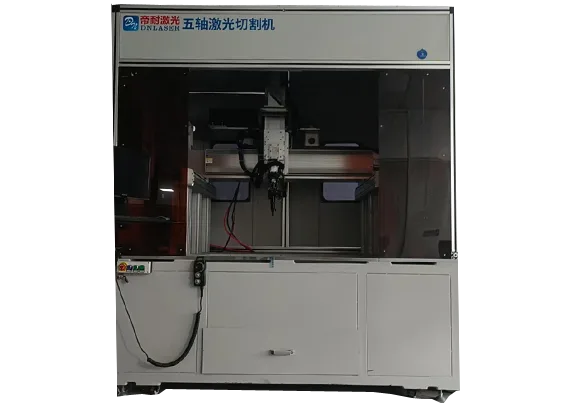
龙门五轴激光切割机整机
第三件事是气源压力。设备要求 0.6-0.8MPa,低于下限时保护气不足,切割面会发黑挂渣,镜片也更容易污染。第四件事是检查保护镜片与割嘴,镜片有麻点、割嘴有挂渣或同心度变差,都会直接反映在切缝质量上。
这四项确认完,再按启动顺序通电:总电源、稳压、控制系统、水冷、激光器、辅助气体。顺序颠倒可能触发激光器自检报错,尤其是水冷未就绪就点亮激光器,保护会直接锁死。
工件装夹与三维找正怎么做
三维五轴激光切割机的价值在于一次装夹完成多面加工,所以装夹方式直接决定成败。原则有三条:装夹点避开切割轮廓、夹紧力不引起薄壁变形、工件坐标系与模型坐标系一致。
平板类零件用磁力座或专用工装压边即可,压边位置要离开切缝至少一个割缝宽度加安全距离。成形件比如热成型门环、SMC 尾门,形状本身不规则,需要用随形支撑加多点柔性夹紧,避免夹紧力把工件压出弹性变形,切完松开后尺寸回弹超差。
找正分两步。先做粗定位,用寻边或定点打标确认工件在台面上的位置与角度;再做精定位,用 CCD 视觉或激光测距采点,把实测坐标系拟合成程序坐标系。三维件的找正不能只看平面两个方向,至少要在三个高度层各采若干点,否则曲面贴合度不够,法向偏差会体现在切缝垂直度上。
找正完成后务必把偏置值写入当前工件坐标系并记录,不要直接改 G54 到 G59 的公共值,否则下一个工件会继承错误偏置。
程序导入与工艺参数怎么设定
程序来源通常是三维软件的 CAM 输出,设备支持精雕、文泰、UG、TYPE3、MASTERCAM 等通用 G 代码。导入前先在软件里确认三件事:模型单位、坐标系原点、刀路是否按法向生成。三维五轴激光切割机的刀路必须是五轴联动输出,如果 CAM 里按三轴平切生成,A/C 轴不会跟随曲面,切出来就是斜面割不透。
参数设定按材料走。碳钢薄板用氧气或空气,功率按厚度上调;不锈钢和铝合金用氮气高压切割,焦点偏下;非金属与复合材料用 CO₂ 光源,重点控制热影响区。速度、功率、气压、焦点四个量互相牵制,改一个要连带看另外三个。
摆动轴参数容易被忽略。A 轴 ±135° 的行程给了很大的姿态自由度,但摆角越大,割嘴与工件表面的实际距离变化越明显,需要开启随动或按角度补偿焦点。曲面过渡段建议降低进给并提高采样密度,避免拐角处过烧。
最后一件事是空运行验证。第一次跑新程序,把激光关掉、Z 轴抬高,用单段或降速跑一遍完整轨迹,确认没有干涉、没有超行程、姿态变化平滑,再开光试切。
首件试切与尺寸复核
首件不是随便切一个看看,而是要把关键尺寸全部量出来。三维五轴激光切割机的首件复核通常包括:轮廓尺寸、孔位坐标、孔形圆度、切缝宽度、断面粗糙度、垂直度,以及成形件的贴合间隙。
量测顺序建议从基准出发。先确认基准面与基准孔,再看远离基准的尺寸,这样能判断误差是累积型的还是局部型的。累积型误差多半来自坐标系偏置或热变形,局部误差多半来自姿态补偿不足或夹具干涉。
切缝宽度偏大通常是焦点偏高或功率过大;偏小且挂渣,多半是气压不足或速度过快。断面出现斜条纹,检查光路准直与割嘴同心度。孔形不圆,先看是不是在摆角变化段切的,如果是,就要在 CAM 里加密该段的姿态插补。
首件合格后不要急着批量。先连做三件,确认三件之间的离散度在公差带的中间三分之一以内,才说明工艺稳定。只做一件合格就开批量,是现场最常见也最贵的误操作。
批量生产中的过程控制
批量阶段真正要管的是漂移。热漂移、镜片污染漂移、夹具磨损漂移,这三类漂移在连续生产四小时后开始明显。做法是按固定间隔抽检首末件和中间件,把实测值画成趋势,一旦发现单向偏移就提前补偿,而不是等超差再停机。
三维五轴激光切割机的双工位配置在这里很有价值:一个工位切割、另一个工位上下料,节拍不中断。但双工位要特别注意两个工位的坐标系必须分别标定并分别保存偏置,不能共用一套,否则换工位就偏。
过程控制还有一条是耗材寿命管理。保护镜片、割嘴、防尘刷、导轨润滑脂都有寿命周期,建议按运行小时数而不是按坏了再换。镜片污染是渐变的,等到切不动时往往已经烧穿镀膜,损失的是整批工件。
现场记录要简单可执行:班次、程序号、材料批号、关键参数、抽检数据、异常处理。三维五轴激光切割机的工艺窗口比三轴窄,一旦出问题,没有记录几乎无法复现原因。
收工与交接的几个动作
收工动作看起来琐碎,但它决定了第二天的开机是否顺利。标准动作是:退出程序、各轴回安全位、关闭激光器、延时关水冷、关闭辅助气体、清理台面与吸尘箱、盖上防尘罩。
延时关水冷是为了把激光器内部余热带走,立刻断水会让结露风险上升。清理吸尘箱不能省,切割复合材料与涂层板产生的粉尘堆积后不仅影响吸力,还有燃爆风险。
交接要把三件事写清楚:设备当前状态、本班未完成的工件与进度、本班出现的异常与临时对策。三维五轴激光切割机的异常往往有延续性,比如某个摆角段偶发过烧,本班没解决,下一班如果不知道,会重复试错。
做到这一步,一套完整的操作流程才算闭环。流程本身不复杂,难的是每次都不省步骤。
操作员必须记住的九个参数项
操作培训时常被问到设备本身的能力边界,这里把帝耐激光五轴激光切割机的公开技术参数列出。两个光源版本共用同一套五轴结构与控制系统,差异集中在光源类型、功率与台面尺寸:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 支持软件代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 |
| 冷却方式 | 水冷 | 水冷 |
表中工作台尺寸、Z 轴行程、功率均可按工件定制。操作层面需要重点关注的是 A 轴 ±135° 摆角与 ±0.03mm/1m 的重复定位精度,这两项决定了复杂曲面件能否一次装夹成型。
按材料切换参数的实操口诀
不同材料的操作要点差别很大。碳钢薄板用氧气切割,重点控速度防止过烧;不锈钢与铝合金用氮气高压,重点控气压与焦点;SMC 玻璃钢与碳纤维用 CO₂ 光源,重点是抽风与热影响区控制,切完及时清理粉尘。
成形件与平板件的操作逻辑也不同。平板件可以直接用绝对坐标编程,成形件必须以法向刀路为基础,再用视觉或测距做二次校正。三维五轴激光切割机在同一台设备上要兼顾两类零件,操作员需要建立两套参数档案,不要混用。
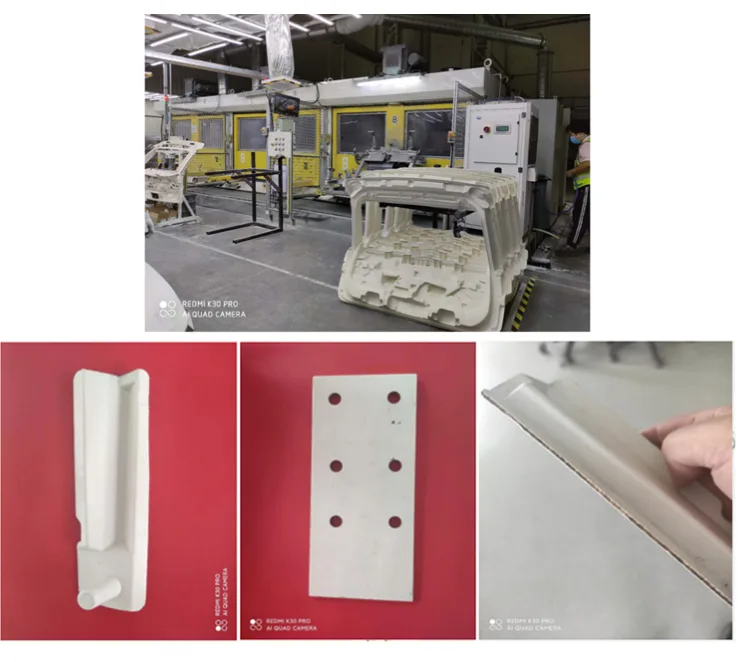
培训现场切出来的对照件
以下是操作培训中常用的实际加工件,覆盖金属热成型与高分子材料两类工艺:
- 前立柱、纵梁、扭力盒外板:高强钢热成型件三维修边与开孔,验证法向刀路与姿态补偿;
- 汽车尾门 SMC 材料:玻璃钢曲面轮廓切割,验证 CO₂ 光源参数与抽风配置;
- 汽车门槛条与车标 PP 材料:异形件精细切割,验证小功率高速段的拐角控制。
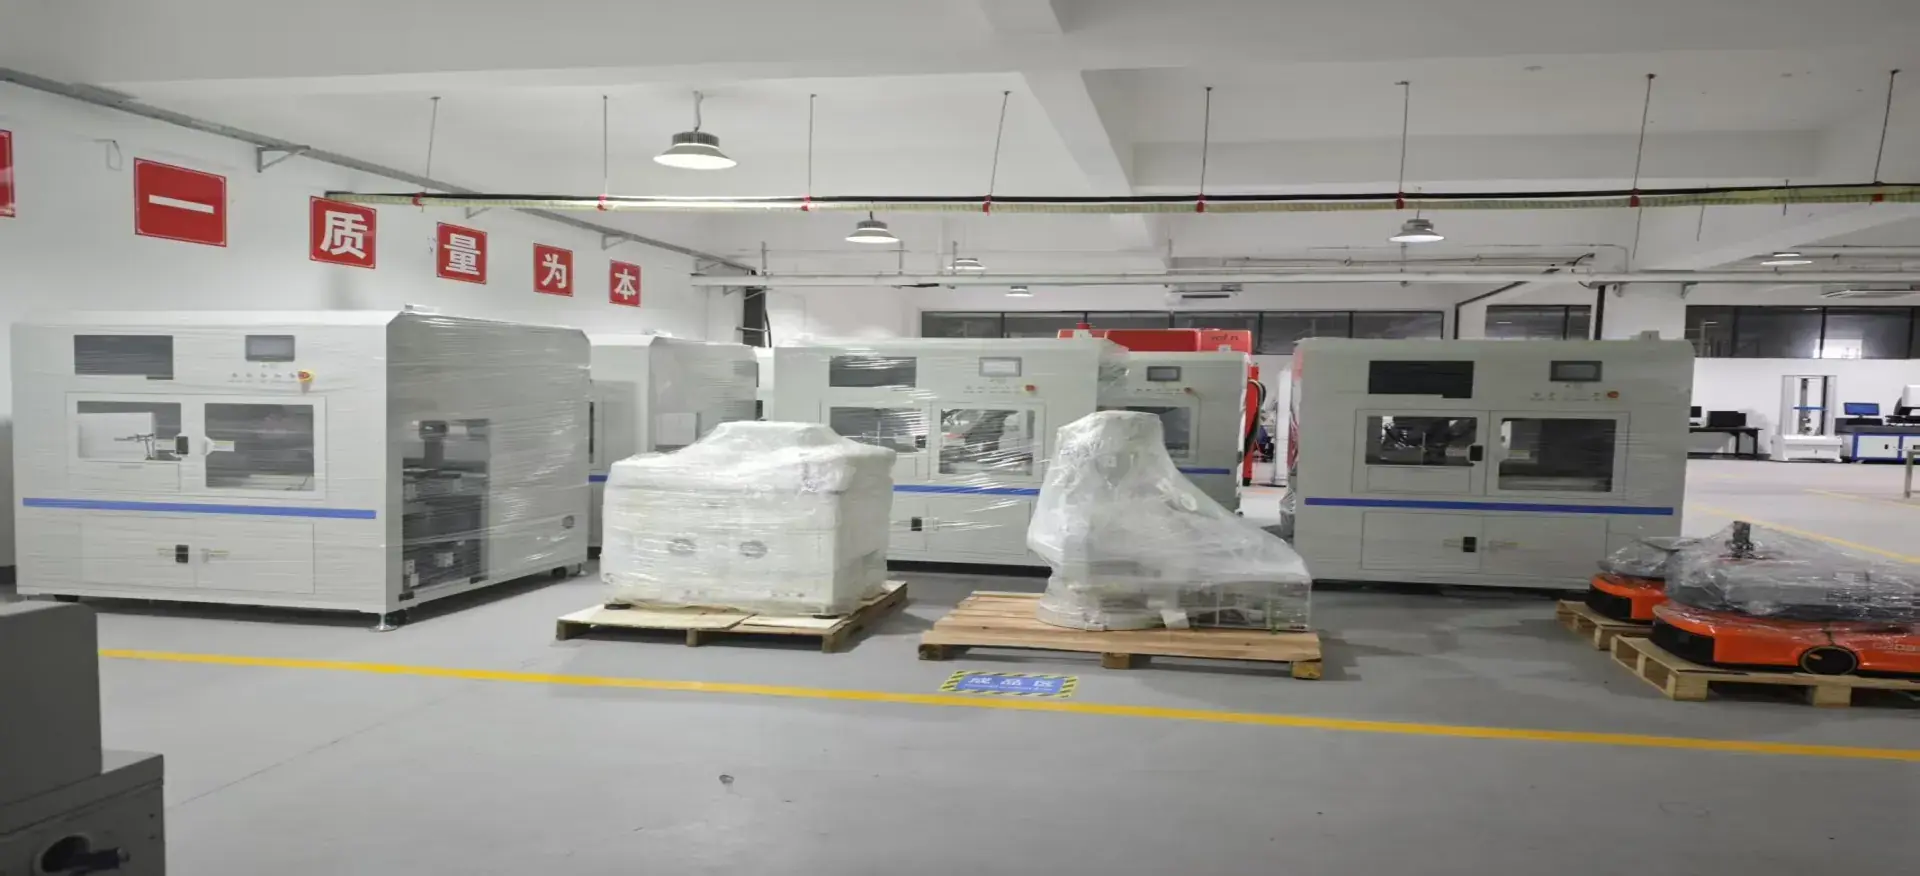
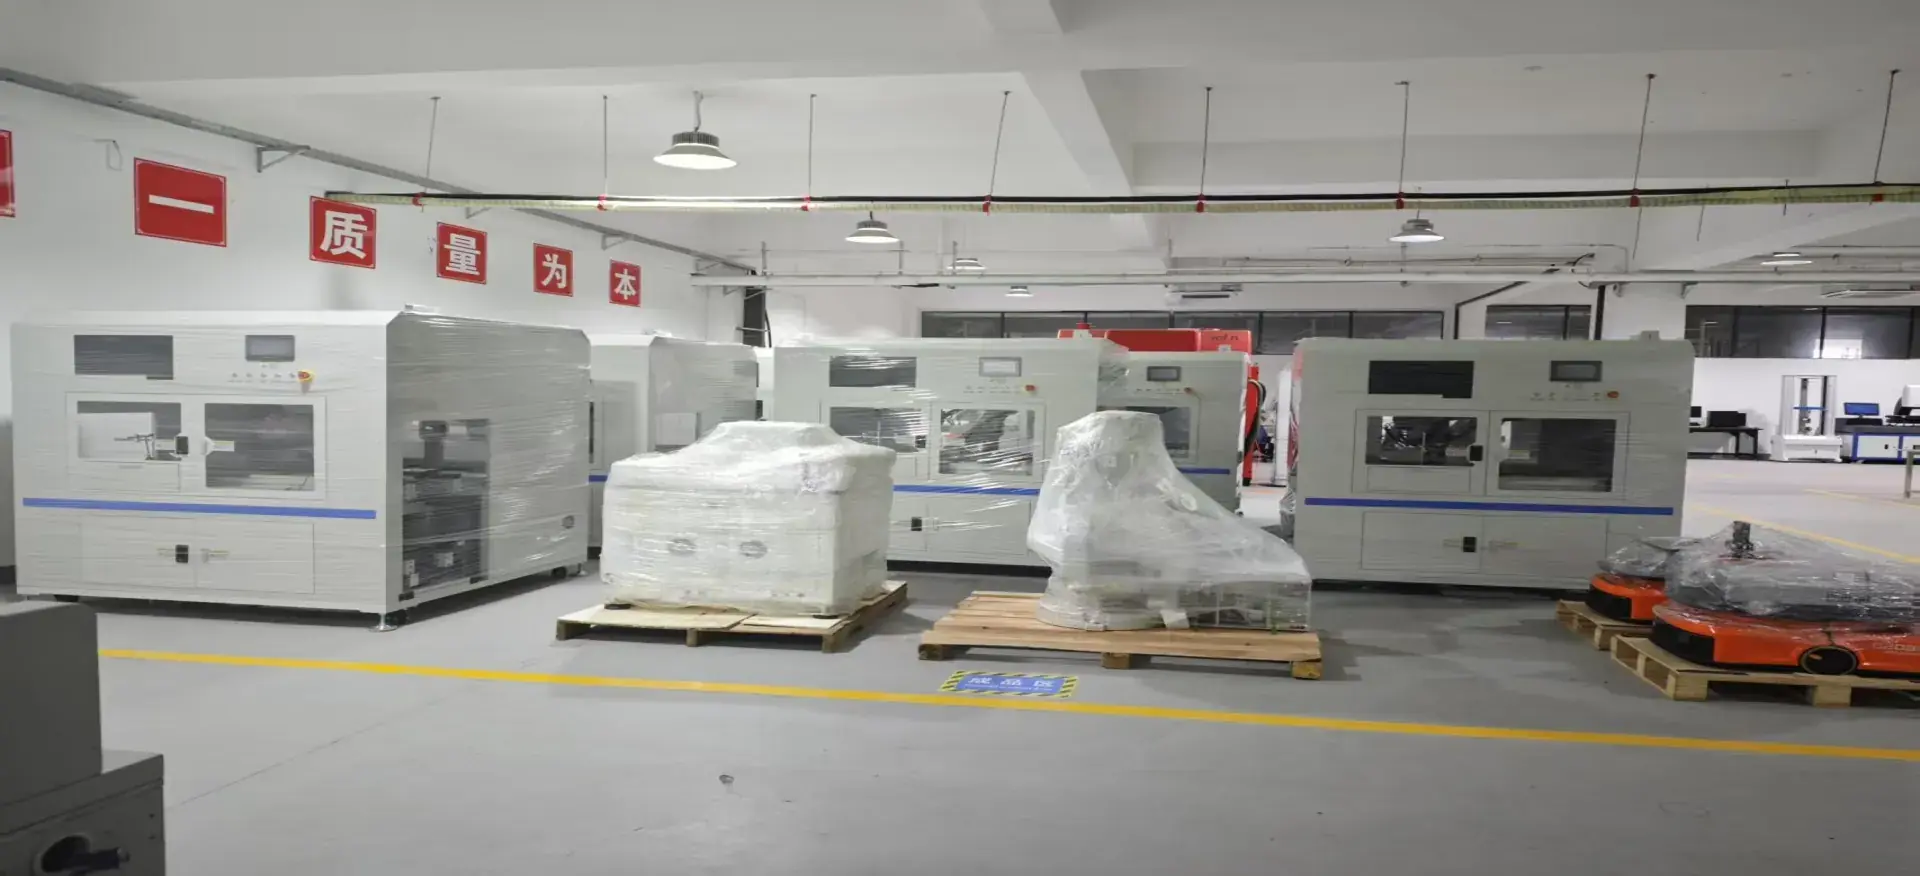
三维五轴激光切割设备全景
带料来切一次比看参数快
操作这件事,看十遍教程不如自己切一件。帝耐激光提供免费工艺评估与免费打样:把工件图纸或实物寄过来,我们按你的材料与厚度跑一遍完整流程,把程序、参数、节拍、切样一起交回,你可以在自己设备上直接复现。
如果已经买了设备但操作员不熟,也可以带料来现场做一次实操培训,从开机、找正、编程到首件复核走完整套动作,比自己摸索快得多。
班次纪律落到纸上才算数
三维五轴激光切割机的操作难点不在单个动作,而在动作之间的衔接:找正不准,程序再好也切偏;参数没配对,姿态补偿再细也过烧;首件没复核就批量,问题会被放大几十倍。
把开机确认、装夹找正、程序验证、首件复核、过程抽检、收工交接这六个环节固定成清单,每次照做,稳定性自然上来。
操作相关常见问题
Q1:三维五轴激光切割机操作难学吗? A1:比三轴多的是姿态概念,不是操作复杂度。会三轴的人通常一到两周能独立完成平板件,成形件因为涉及找正与法向刀路,需要再多一些练习。关键是建立参数档案和固定流程。 Q2:操作规程必须每次照做吗? A2:开机确认、空运行验证、首件复核这三项不能省,其余可按班次合并。省掉这三项带来的返工成本,远高于省下的时间。 Q3:没有三维软件基础能编程吗? A3:简单件可以用设备端示教或二维图形拉伸完成,复杂曲面件仍需要 CAM 输出五轴刀路。建议至少掌握一款支持五轴输出的软件。 Q4:双工位操作要注意什么? A4:两个工位的坐标系必须分别标定、分别保存偏置,不能共用。另外上下料时确认另一工位处于切割状态但防护门互锁正常。 Q5:操作员交接要写哪些内容? A5:设备状态、未完成工件与进度、本班异常与临时对策三项。异常尤其要写,因为五轴工艺窗口窄,不写下一班无法复现。 Q6:学操作前,中小制造企业怎么确认厂家教得会? A6:看是否给带工艺的实操培训。帝耐激光交付含操作培训,并以免费打样让你在真实零件上练手,比只看书更快上手。