五轴激光切割机编程软件怎么选:格式、后处理与仿真三项硬指标
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
选软件只看三件事
市面上能出五轴刀路的软件不少,从通用 CAM 到专用套料软件都有。选型时最容易犯的错是看功能清单,谁的按钮多就选谁。实际用起来,决定成败的只有三件事。
第一件是格式兼容。你的客户给的是 STEP、IGES、DXF 还是原生 CAD 文件,软件能不能直接读、读进来曲面有没有破面,这决定了你每天的开工速度。破面修复是很耗时的活,软件修复能力差,一个件要多花半小时。
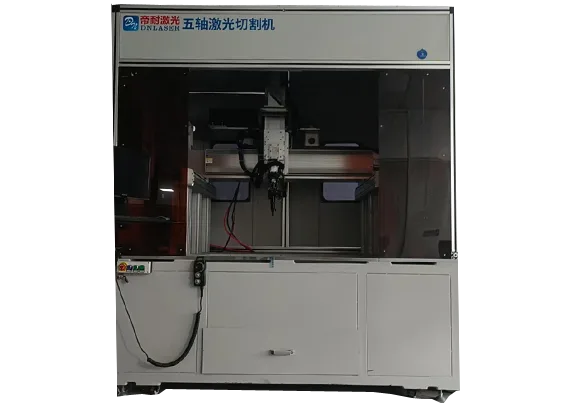
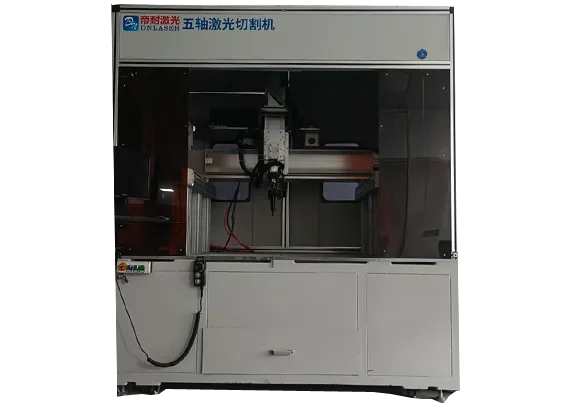
龙门五轴激光切割机整机
第二件是后处理。五轴设备的旋转轴定义各不相同,软件必须能配置出匹配的后处理。有些软件号称支持五轴,实际只能出固定几个品牌的后处理,改一处要写脚本,这种就不适合。
第三件是仿真。五轴程序的风险在于撞机,仿真能在上机前发现干涉。仿真是否支持机床真实运动学、是否能导入夹具与工件模型,直接决定它有没有用。
这三件事过关,其余功能都是加分项。
通用 G 代码的兼容边界
三维五轴激光切割机支持精雕、文泰、UG、TYPE3、MASTERCAM 等通用 G 代码,这句话的含义是设备能读这些软件输出的代码,不意味着任何设置都能直接用。
兼容的边界在三个地方。一是旋转轴指令,不同软件用 A/B 或 A/C 表示摆动与回转,正负方向约定也不同。二是圆弧插补,有些软件用 G02/G03 加 IJK,有些用 R 编程,控制器对两者的支持程度不同。三是固定循环与子程序,部分控制器不支持复杂嵌套。
实际操作中,最稳的做法是让后处理只输出基础指令集:G00/G01 直线、G02/G03 圆弧、G21 单位、G90 绝对、M 代码控制光与气。越简单的指令集,跨软件跨三维五轴激光切割机的兼容性越好。
如果必须用到特殊指令,先做单段验证。跑一小段看控制器是否报错,别整段跑完才发现不识别。
后处理配置最容易错的几项
后处理是软件与三维五轴激光切割机之间的翻译层,配置错了,程序看着正常,跑起来全歪。以下四项是高频错误点。
旋转轴方向。A 轴向上摆是正还是负,不同机床约定不同。配反了,切内凹件会撞、切外凸件会离焦。验证方法很简单:手动指令 A+10,看切割头是往工件方向还是反方向。
旋转中心偏置。五轴的回转中心不在切割头尖端,而在机构内部某点,后处理必须把这个偏置量算进去,否则姿态变化时刀尖位置会漂移。这一项最容易被漏掉,因为静态看不出来。
零点对应。软件里的工件原点要映射到三维五轴激光切割机的工件坐标系,通常是 G54。如果后处理把原点写死成 G53 机械坐标,换工件就全偏。
安全位与抬刀。程序头尾必须有安全位定义,中途抬刀高度要够。切立体件时抬刀不够会撞夹具,这一类撞机在五轴设备上占比不低。
仿真能替代试切吗
不能,但能挡掉大部分低级错误。仿真的价值在于验证运动学:刀轴姿态是否正确、有没有过行程、有没有与夹具或工件干涉。这些用眼睛看程序看不出来,仿真几秒钟就能发现。
仿真替代不了的是工艺验证。切缝宽度、断面质量、挂渣、过烧,这些必须实切才知道。仿真里没有材料,只有几何。
所以合理的流程是:仿真过后空运行,空运行过后抬高端试切,最后正常切首件。四道关,每道关拦不同的问题,不能互相替代。
仿真模型要尽量真实。只导入工件不导入夹具,等于没验证干涉。三维五轴激光切割机切成形件时,夹具与工件的相对位置往往就是干涉源,模型缺一块,仿真就漏一处。
软件与设备控制系统怎么对接
对接方式通常有三种:U 盘拷贝、局域网共享、DNC 直连。小批量多品种适合 U 盘,简单可靠;批量生产适合局域网或 DNC,减少人工搬运出错。
DNC 直连要注意两点。一是程序名规则,三维五轴激光切割机端对文件名长度与字符有限制,中文名或超长名可能读不到。二是传输校验,长程序传输中断会导致程序不完整,跑到一半停住。建议开启校验并保留传输日志。
三维五轴激光切割机的程序段数比三轴多,文件体积大,传输稳定性更重要。如果经常传大文件,优先考虑有线网络而不是无线。
另外要确认控制系统的内存限制。部分老系统对单个程序大小有上限,超了要拆分成子程序调用。这一点在选软件时就要问清,否则编得出跑不了。
团队协作下的程序管理
编程往往不是一个人完成:工艺员定策略、编程员出刀路、操作员试切反馈。三人协作,最容易乱的是版本。
管理方法是用同一套命名与目录规则。目录按客户或项目分,文件名带零件号、材料、厚度、版本,后处理配置单独一个目录并标注适用三维五轴激光切割机。任何人拿到文件名就知道该配哪个后处理。
评审环节不能省。新程序上机前,由第二个人检查三件事:姿态方向对不对、行程有没有超、安全位设没设。这三项检查五分钟能做完,能挡掉大部分撞机风险。
反馈要闭环。操作员试切发现的问题,要写回工艺卡并通知编程员改程序,而不是口头说一句。三维五轴激光切割机的工艺窗口窄,口头信息丢失后很难复现。
免费软件够不够用
预算有限时,可以先用免费或低成本方案起步。判断标准还是那三项:能读你的文件格式、能配出匹配的后处理、能做基本仿真。
免费方案通常在这几处受限:五轴联动输出被锁、后处理不可编辑、仿真精度低或不支持夹具。如果你的零件以浅曲面为主、批量不大,这些限制也许能接受;如果要切深腔、遮挡结构或高精度件,还是要上专业软件。
折中路线是用专业软件出刀路、用轻量工具做检查与传输。这样既控制了 license 成本,又保证了关键环节的能力。
无论用哪种,都要留出学习成本。软件只是工具,真正的能力在于对姿态与工艺的理解。
四类软件功能的取舍排序
软件选型最终要落到三维五轴激光切割机能力上。下表为帝耐激光五轴激光切割机的公开技术参数,其中控制系统与支持软件代码两项,直接决定编程软件的输出能否被设备正确执行:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 控制系统 | 帝耐五轴专用控制系统 | 帝耐五轴专用控制系统 |
| 支持软件代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 | 精雕、文泰、UG、TYPE3、MASTERCAM 通用 G 代码 |
| 工作环境湿度 | ≤80% | ≤80% |
| 冷却方式 | 水冷 | 水冷 |
设备支持精雕、文泰、UG、TYPE3、MASTERCAM 等通用 G 代码输出。选软件时应确认其五轴联动输出格式在上述兼容范围内,并按其旋转轴定义配置后处理。
license 与培训成本怎么算
按零件类型选软件更实际。以平板与浅曲面为主,套料效率优先,选擅长排样与快速出程序的软件;以复杂成形件为主,曲面质量与姿态控制优先,选五轴刀路能力强的通用 CAM;以研发试制为主,改型频繁,选参数化建模与快速改图能力强的方案。
三维五轴激光切割机往往同时承担这三类任务,实务上常见两种软件并用:套料软件出批量平板件,通用 CAM 出成形件。两者共用一套后处理规范,避免程序风格分裂。
配置失误留下的切样
以下样品用于检验编程软件的实际输出效果,均为真实试切件:
- 高强钢热成型件:检验五轴联动输出与姿态连续性;
- SMC 玻璃钢曲面件:检验曲面读取与破面修复能力;
- PP 材料精细轮廓件:检验小圆弧插补与拐角处理精度。
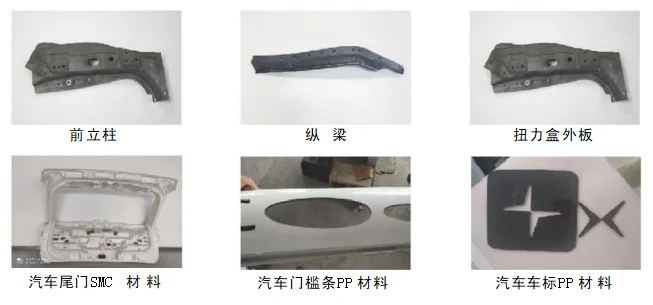
五轴激光切割加工样品实拍
先拿你的模型试跑一遍
软件能不能干你的活,试一个件最清楚。帝耐激光提供免费打样:把三维模型发过来,我们用实际设备跑出成品,连同程序与参数一起给你,你可以拿去验证自己的软件配置是否匹配。
如果正在选软件,也可以先看我们实际使用的后处理规范,避免选完发现配不出匹配的输出。
结语:工具选对,编程才省力
编程软件的选择标准可以浓缩成一句话:读得进、配得出、仿得准。读得进是格式,配得出是后处理,仿得准是运动学仿真。
三项过关,软件就能支撑三维五轴激光切割机的日常生产;三项缺一,再多的功能按钮也补不上。
最后提醒一句:软件是消耗品,工艺是资产。换软件的成本可控,丢掉的参数档案很难重建,选型时别忘了这一点。
编程软件选型问答
Q1:设备自带软件还要另外买 CAM 吗? A1:自带软件通常能完成简单件与示教编程,复杂曲面件仍需要 CAM 出五轴刀路。是否另购取决于你的零件复杂度。 Q2:后处理可以自己改吗? A2:可以,但需要了解设备的旋转轴定义与零点偏置。建议由厂家提供基础后处理,再在其上做小改动,避免从零写。 Q3:仿真通过就不会撞机吗? A3:不能保证。仿真依赖模型完整性,夹具或工件模型缺失时仍可能撞。仿真后还应做空运行与抬高端试切。 Q4:程序文件太大传不进设备怎么办? A4:先确认控制系统单程序大小上限,超限时拆分为主程序加子程序调用。也可检查是否插补密度设置过高导致段数暴涨。 Q5:不同软件出的程序能混用吗? A5:能,但后处理规范要统一。建议固定基础指令集与安全位定义,避免同一产线出现多种程序风格。 Q6:选编程软件时,中小制造企业怎么不被坑? A6:看后处理是否开放、仿真是否准。帝耐激光的软件生态兼顾通用性,交付含培训,免费打样时也能顺带验软件适配。