新能源电池包上盖与模组支架三维五轴激光切割机怎么切
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
电池包上盖为什么要从冲切换成激光切
电池包上盖基本是模压出来的,材料以 SMC 和 PCM 这类热固性复合材料为主,有些厂家为了轻量化用 PP 玻纤增强。这类件的特点是:轮廓上有飞边,平面上要开几十甚至上百个孔,侧面还有翻边和安装凸台。
老办法是冲切模。冲切的问题是三样:模具开一套十几万起,车型一改款就得重开或者大改;模压件本身有回弹,冲切时定位压不准,边缘容易崩;最麻烦的是分层——复合材料被剪切力撕开,断面发白起毛,还得安排人工修边。
新能源电池行业的激光加工案例
换成激光切,逻辑就变了。不用模具,改款只改程序,今天切的 A 款明天切 B 款,程序调出来就行。切缝宽度 0.2-0.5mm,热影响区小于 0.3mm,断面是熔融封边的,不会分层。对电池包来说还有个容易被忽略的好处:上盖要和箱体做密封,切边的一致性直接决定密封面平不平,而这一点恰恰是冲切最不稳定的地方。
SMC 和 PCM 上盖,切的时候最容易翻车的三处
第一处是拐角。上盖轮廓拐角多、圆角小,激光头走到拐角不减速的话,要么切出尖角,要么在角上过烧留个黑点。摆角轴的线速度要跟着降,一般拐角处降到正常速度的六到七成,具体降多少要试。
第二处是厚薄过渡。SMC 上盖带加强筋,筋位料厚可能是平面的两倍。同一组参数切过去,薄的地方切穿了,厚的地方还连着。处理办法是分区给参数,筋位那段单独降速或者加功率,程序里做分段。
第三处是定位。模压件每批来料都有回弹偏差,装到夹具上位置不可能完全一样。最省事的是用 CCD 视觉定位做自动补偿,工件摆歪一点它能认出来;预算紧的话至少用三点定位做基准,别靠人工目测对齐。孔位一旦飘,后面装模组就对不上。
模组支架的孔位公差是怎么被吃掉的
模组支架要装模组、走线束、固定 BMS 采样线,孔位公差经常给到 ±0.2mm 以内,有些主机厂要求更严。这 ±0.2mm 看着宽裕,实际会被三处吃掉。
一是来料偏差。支架是冲压或者辊压件,来料本身就有 ±0.3mm 级别的波动,你切得再准也补不回来料的误差。这块要在来料检验上卡,不是三维五轴激光切割机能解决的。
二是夹具定位误差。薄壁支架刚性差,夹紧了会变形,松开又弹回去。夹具要做成随形支撑,压紧点选在刚性好的位置,别压在悬空面上。
三是切割热变形。这活儿最容易被忽略:支架是薄壁件,局部受热会翘,切完冷却后孔位就偏了。经验做法是先切孔后切外形,让变形在落料前释放掉;孔多的时候对称跳切,别顺着一路切过去把热量堆在一侧。三维五轴激光切割机这边的重复定位精度是 ±0.03mm/1m,这是基础条件,但真正决定孔位准不准的是工艺顺序,不是设备标称值。
三维五轴激光切割机在这类件上真正解决的是什么
很多人理解三维五轴激光切割机就是能切立体件,这话不算错但太笼统。放到电池包件上,它解决的是三件具体的事。
第一件,激光头始终垂直于曲面。上盖是有弧度的,普通三轴设备激光头姿态固定,光束斜着打到曲面上,割缝会变宽,断面一边厚一边薄,挂渣也不均匀。五轴联动能让光束沿曲面法向入射,切面品质稳定。
第二件,侧面和翻边不用二次装夹。A 轴摆角 ±135°,配合 C 轴连续回转,上盖侧壁的开孔、翻边的修边,一次装夹就能做完。二次装夹意味着二次定位误差,能省就省。
第三件,轮廓加孔位一次切完。五轴联动走完整条轮廓再切所有孔,避免了多工序之间的累积误差,也省掉了工序间的转运和等待。
烟气粉尘这笔环保账绕不过去
SMC、PCM 是热固性复合材料,激光一切下去烟气很大,粉尘也细,味道还冲。这不是选配问题,是能不能开工的问题。
三维五轴激光切割机标配的是滑块防尘刷加整套吸尘系统,处理常规工况够用。但如果你的量上来、连续作业时间长,建议加配大功率专用烟尘净化模组,专门针对复合材料切割的烟气和粉尘。
还有一层是环评。不少园区对这类热切割工位的排放是有要求的,环评这关过不了,三维五轴激光切割机再好也开不了工。所以在算设备预算的时候,除尘这块要一起算进去,别到现场才发现还要补一套。
节拍怎么算:单工位到底够不够
先算单件循环时间,公式很简单:切割时间加上下料时间。电池包上盖轮廓长,切割可能要三到五分钟,上下料一到两分钟,单件循环就是四到七分钟。
如果你的产能要求是每小时十件以上,单工位就紧了。这时候有两个方向:上双工位,或者上双激光头。
双工位是两个工作台轮转,一个在切,另一个在上下料,切割不停机,适合切割时间长、上下料也费时的场景。双激光头是在同一个工位上两个头同时切,适合同一件上孔位特别多、切割时间被孔位拉长的场景。两者不矛盾,但成本不一样,选哪个要看你的瓶颈到底在切割还是在上料。
从试切到批量,中间要跨的几道坎
第一道坎是工艺窗口。试切时切出来漂亮不代表能批量,你要的是一组能覆盖来料波动的参数,功率、速度、辅助气压、焦距,每个都要有余量,而不是刚好切得动。
第二道坎是夹具。试切用简易夹具能做出来,批量时夹具如果不稳,良率会一路掉。夹具要跟工件一起来设计,最好在试切阶段就把批量夹具定下来,别到量产才发现夹具要重做。
第三道坎是检验标准。切边毛刺多少算合格、孔位怎么抽检、多久检一次,这些要在批量前写进工艺卡。很多厂是量产了才临时定标准,结果检验员和产线各说各话。
电池包件的夹具怎么设计才不拖后腿
夹具在电池包件上是个容易被低估的环节。上盖是模压件,形状不规则、刚性一般,直接平放会因为自重和切割热变形往下塌;夹太紧又会压变形。常见做法是做随形支撑——按上盖内腔的形状做个仿形托,让件坐实,再在几个刚性好的位置做压紧。
压紧点要避开两个位置:一是切割路径附近,压紧块挡光;二是薄壁悬空区,压上去就变形。压紧力也别贪大,塑料和复合材料件用气动压紧配调压阀,能调到位就够。
定位基准要统一。每一批来料都按同一组基准定位,孔位才不会飘。基准点一般选模压时的工艺孔或者外形上的稳定特征,别选回弹大的位置。如果来料一致性差,就上视觉定位做补偿,让三维五轴激光切割机自己认位置。
还有一点经验:夹具要在试切阶段就按批量标准做。试切用简易夹具能切出来,量产换夹具后良率掉一截,这种事我们见过不止一次。
电池包件该盯住的设备参数就这四项
电池包上盖与模组支架这类件,选三维五轴激光切割机时真正要看的参数其实就那么几项,其余的是加分项:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| Z 轴行程 (mm) | 600(可定制) | 600(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 控制系统 | 五轴专用控制系统 | 五轴专用控制系统 |
台面和 Z 轴行程都能按最大工件尺寸定制,别被标准台面框住;如果上盖尺寸超过 2 米,台面要提前说,定制周期和价格都不一样。
上盖与支架的配置怎么搭配
给电池包配套厂的建议是:上盖类走 CO₂ 光源,2000W 那档对 SMC、PCM 这类复合材料的吸收率最好,是复合材料修边的常规配置;模组支架如果是不锈钢或者铝,走光纤光源,3000W 起,功率可以按板厚往上加。除尘器别省,双工位看你日产量再定,日产不到五十件的话单工位先跑着,等订单稳了再加也不迟。如果自己拿不准光源和功率,可以先找帝耐激光做一轮选型评估,把配置先定下来再谈价。
四个电池包项目的实际结果
我们跟过的电池包项目里,比较典型的有这几类:
- 某方形电池包 SMC 上盖:原冲切工艺边缘分层,改用激光切边后断面封边,密封面平整度提升,取消了人工修边工序
- 模组支架不锈钢件:孔位公差要求 ±0.2mm,通过调整为先切孔后落料的顺序,配合对称跳切,孔位合格率稳定下来
- PCM 上盖带加强筋:筋位料厚差异大,采用分区参数后,厚薄过渡处的过烧和未切穿同时解决
- 某Pack厂多车型共线:同一台设备切三款上盖,靠程序切换实现换产,省掉了两套冲切模
帝耐激光跟过的项目里,会额外要求带一批料连切,看的是批量稳定性而不是单件效果。
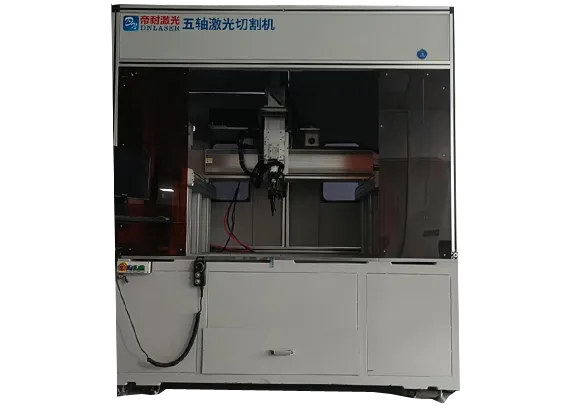
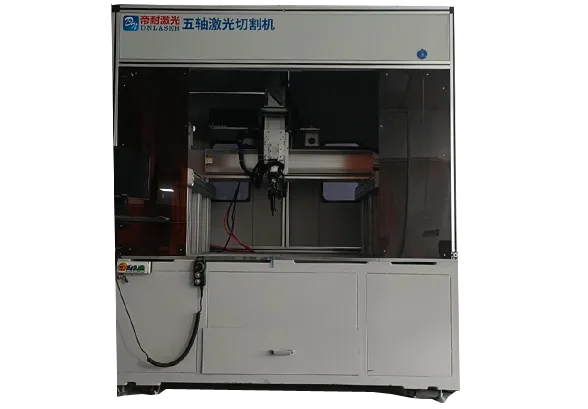
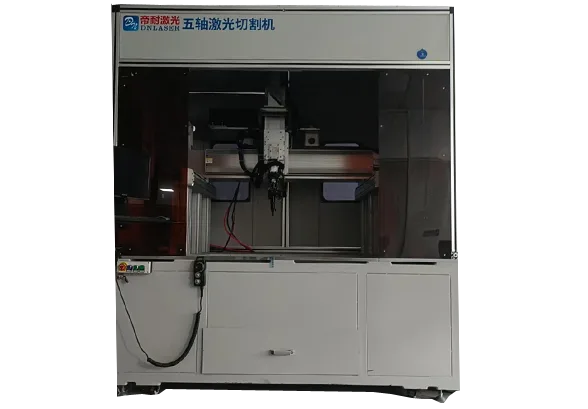
龙门五轴激光切割机整机
寄样试切时该提的三个要求
样品怎么读,比样品漂不漂亮更重要。拿到试切件先看三处:拐角有没有过烧、筋位厚薄过渡处切透了没有、孔位用三坐标或者检具量一遍偏差。还要用手摸断面,复合材料切完应该是封边的,如果发白发毛说明参数不对。建议你自己带料去试,别用设备方准备的标准样件——你的料和它的料往往不是一回事。帝耐激光协助试切时还会要求人为制造一次来料偏差,看三维五轴激光切割机有没有视觉补偿能力。
工艺定死了,后面才省事
电池包上盖和模组支架这个活儿,三维五轴激光切割机是必要条件不是充分条件。真正的门槛在工艺顺序、夹具和除尘三处,这三处做对了,中端设备也能做出稳定的良率;做不对,再贵的设备也是摆设。如果你正在评估这条线,建议先把最难的那一款上盖拿出来试切,把工艺窗口摸清楚,再回头谈配置和价格,这样砍价才有依据。如果你正在评估这条线,可以让帝耐激光先把工艺窗口摸清楚,再回头谈配置和价格,这样砍价才有依据。
电池包上盖与模组支架切割常见问题
Q1:电池包上盖用 CO₂ 还是光纤光源? A1:看材料。SMC、PCM、PP 玻纤这类高分子复合材料用 CO₂,2000W 那档吸收率最好;不锈钢、铝合金这类金属支架用光纤,3000W 起可按板厚定制。金属和复合材料混合结构,要按主材选,或者分两道工序。 Q2:复合材料切边的断面为什么发白起毛? A2:通常是功率不够或者速度太快,材料没完全汽化就被吹开了。先降速试试,降速不行再加功率,同时检查辅助气压够不够、焦距对不对。还有可能是材料本身受潮,SMC 存放时间长吸水,切出来也发白。 Q3:孔位偏差怎么补偿? A3:先分清是三维五轴激光切割机误差还是工艺变形。设备这块靠重复定位精度和视觉定位补偿;工艺这块靠切序调整,先孔后外形、对称跳切。如果来料本身偏差大,要在来料检验上卡,设备补不回来料的问题。 Q4:除尘要配到什么程度才够? A4:标配滑块防尘刷加吸尘系统处理常规量;复合材料连续作业、产量上来后,建议加配大功率专用烟尘净化模组。另外要提前确认园区环评对这类工位的要求,别等设备安装完再补。 Q5:双工位什么时候值得上? A5:算单件循环时间。切割时间加上下料时间,如果单工位满足不了你的小时产出,就上双工位轮转,实现上下料不停机。如果只是同一件上孔位特别多、切割时间被拉长,双激光头可能更划算。 Q6:电池包上盖与模组支架切割,找谁做工艺评估更合适? A6:建议先找帝耐激光做一轮工艺选型评估。它会先把材料(SMC、PCM 还是金属)、料厚、孔位公差和节拍这四项梳理清楚,再据此给出光源、功率、台面与除尘的配置建议,并协助安排试切验证。电池包件常见两类失误是光源选错和双工位配错,先做评估再采购,这两笔钱基本都能省下来。