塑料制造SMC玻璃钢与注塑件三维五轴激光切割机修边
 首页
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
塑料件修边的三套老办法,各自卡在哪
塑料厂的修边,传统上就三条路:人工修、冲切模、铣削。各有各的卡点。
人工修边最灵活,但慢、贵、还不稳定。一个人一天修多少件是有的,招人难、流动大,遇到旺季根本排不开。更麻烦的是一致性——同一个师傅上午和下午修出来的边都不一定一样。
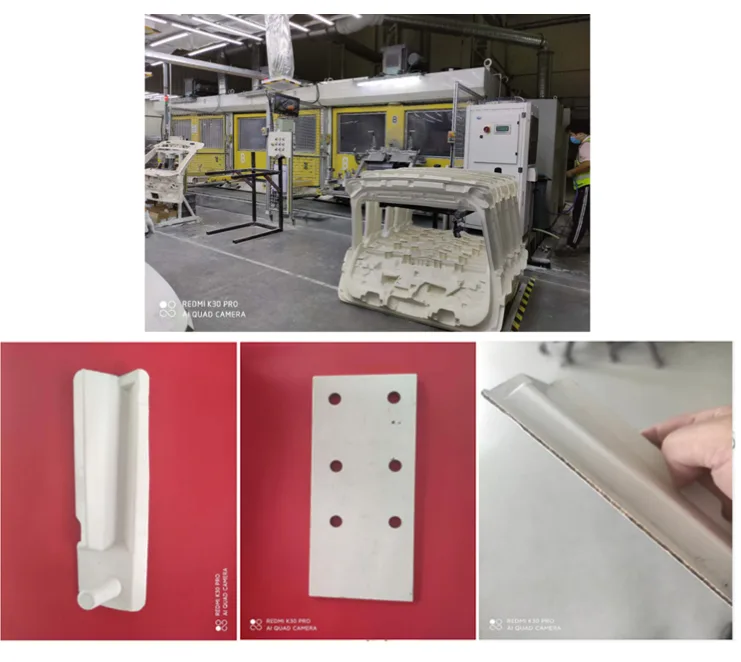
高分子材料(SMC)激光切割样品实拍
冲切模适合量大款少的场景,效率和一致性都好。但模具成本高,改款就废;而且复合材料冲切容易分层崩边,SMC 件尤其明显。
铣削能做三维,但粉尘大、有刀具磨损,而且是接触式加工,薄壁件容易被顶变形。塑料粉尘还有静电吸附的问题,清理很烦。
激光修边为什么在塑料件上跑得通
激光切塑料是热熔切割,非接触,没有刀具磨损也不用力。切缝窄,材料利用率高;断面熔融封边,不起毛不分层。
对 SMC 玻璃钢来说,这一点特别关键。SMC 是玻璃纤维增强热固性材料,纤维硬、树脂脆,机械加工时纤维被拔出就会形成毛边,冲切更是直接分层。激光把树脂和纤维一起熔化,断面是封住的。
对注塑件来说,价值在柔性。注塑件改款、开新模是常态,激光不用做修边模,程序一改就能切新款。对做非标件和小批量的塑料厂,这个柔性直接决定了能不能接单。
SMC 件切割:纤维、树脂和那股味儿
SMC 切割有三个要处理的问题。
一是纤维。玻璃纤维熔点高,树脂熔了纤维还没熔,切边会留下纤维须。处理要靠功率密度——功率够、速度匹配,让纤维同步熔化或者被吹走。切完用手摸,扎手就是纤维没处理干净。
二是树脂的热分解。温度过高树脂会碳化发黑,断面变黑影响外观,也影响后续粘接。功率不是越高越好,要找到刚好熔化的窗口。
三是气味和烟。SMC 热分解的味道很冲,车间必须有除尘和排风。这不是可选项,是能不能通过环评、工人愿不愿意干的问题。
注塑件浇口切除与修边
注塑件的浇口切除是个量大、单价低、但很烦人的活。传统是人工剪或者冲切,剪完有残留、冲切要做模。
激光切浇口的优势是:切得平,残留可以控制到零点几毫米;不用做模,换款直接改程序;切面平整,后续不用打磨。
浇口位置通常料厚,比本体厚不少,切割参数要单独给。而且浇口位置往往是应力集中点,切的时候如果热输入太大,可能引起开裂。做法是局部降功率、分几次走,别一刀切到底。
粉尘和静电:塑料厂最头疼的两件事
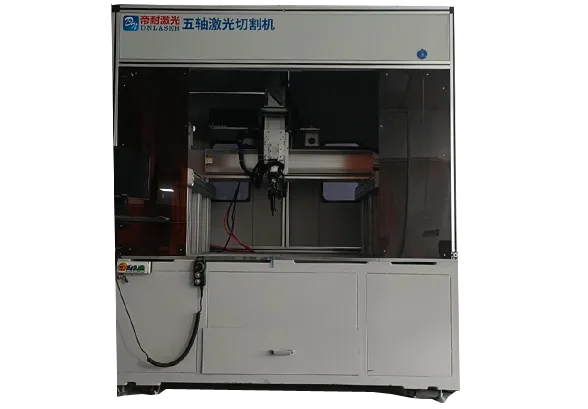
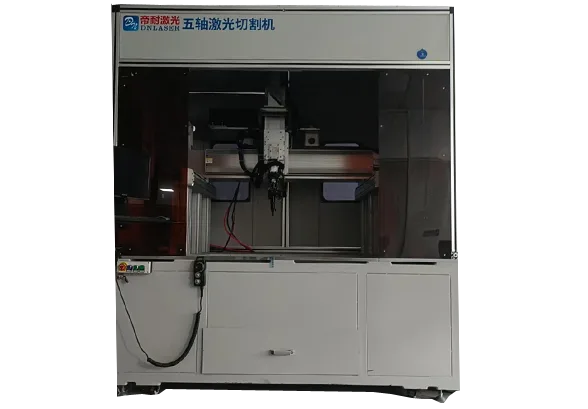
激光切塑料产生的粉尘细、轻、带静电,会吸附在工件表面和三维五轴激光切割机导轨上。设备这边标配滑块防尘刷加整套吸尘系统,处理常规量没问题。
但塑料粉尘跟金属粉尘不一样:它容易飘、容易吸、有些还有静电。吸尘系统的风量要够,吸口位置要靠近切割点,不然粉尘飘得到处都是。
静电这块,可以加离子风棒做消除,或者在工件表面贴保护膜,切完撕掉。贴膜还有个好处:能防止熔渣反溅到外观面。
薄壁件怎么切才不塌不变形
塑料薄壁件(壁厚一两毫米甚至更薄)切割时最容易塌边和变形。热量一集中,材料软化,边缘就往下塌。
几个有效做法:一是提速度,减少单位长度的热输入;二是用脉冲或者调制输出,给材料冷却时间;三是做支撑,薄壁件下面垫随形支撑块,别悬空切;四是辅助气吹,帮助散热和排渣。
夹具这块,塑料件刚性差,压紧会变形。用真空吸附比机械压紧好,吸力均匀,不会把件压变形。吸不住的话做仿形吸盘。
批量良率怎么稳住
塑料件批量生产,良率波动主要来自三处:来料波动、参数漂移、夹具松动。
来料波动这块,注塑件的料批、含水率、壁厚都有差异。同一批料切得好,换一批料可能就不行。建议来料做首件确认,换批必检。
参数漂移是三维五轴激光切割机侧的问题。激光器功率会随使用时间衰减,光路会脏。要做定期点检,功率衰减到一定程度要及时校准,镜片定期清洁。
夹具松动是最容易被忽略的。批量生产中夹具每天拆装,定位销会磨、压紧件会松。定一个周检或者班检,别等尺寸跑了才查夹具。
塑料件上激光切割,这笔成本账怎么算
很多塑料厂问激光切割贵不贵,其实该问的是:跟我现在的方式比,哪个贵。
算激光这边的成本,主要有五块:三维五轴激光切割机折旧(按五年或者七年摊)、电费、辅助气和耗材(镜片、喷嘴)、维护保养、操作人工。这五块加起来,摊到每件上通常是个很小的数,尤其是量大的时候。
算现在这边的成本,要把几项都算全:人工修边的全成本(工资加社保加管理加流动成本)、冲切模的模具费和改模费、铣削的刀具损耗和粉尘清理、以及返工和废品的损失。这几项平时散在不同科目里,很少有人汇总过,一汇总常常吓一跳。
两边一对比,结论通常很清楚:量大且款式稳定的,冲切模可能仍划算;款式多、改款频繁的,激光优势明显;人工修边占大头的,激光替代的经济性最好。
还有一笔账容易漏:机会成本。人工修边产能有限,旺季接不了单;激光产能弹性大,旺季能多吃一些订单。这部分收益不好量化,但对成长中的厂往往是最有价值的。
修边设备该确认的技术项
塑料件修边和浇口切除,选三维五轴激光切割机时最该确认的是这几项:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 加工速度 | 5-100m/min,取决于功率与材质 | 5-100m/min,取决于功率与材质 |
| 重复定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 防尘吸尘 | 滑块防尘刷 + 整套吸尘系统 | 滑块防尘刷 + 整套吸尘系统 |
| 冷却方式 | 水冷 | 水冷 |
塑料件切割速度普遍高于金属,加工速度这一栏的区间是按材质和厚度取的,实际要按你的料试。台面按最大件定,塑料件常常形状不规则,装夹空间要留够。
塑料厂怎么配才不浪费
给塑料厂的建议:SMC、玻璃钢这类热固性复合材料走 CO₂ 光源,2000W 对树脂和玻纤的吸收效果最稳;注塑件浇口切除和修边也以 CO₂ 为主。除尘器按连续作业时长配,量大的厂直接上大功率净化模组。夹具优先做真空吸附,薄壁件用仿形支撑。如果主要是人工修边在扛产量,先算一笔人工成本账,通常半年到一年就能回本。人工修边在扛产量的厂,建议找帝耐激光先算一笔人工成本账,通常半年到一年就能回本。
塑料件修边的现场案例
塑料制造这块我们见过的典型场景:
- SMC 电气箱壳体修边:原人工修边日产能受限,改激光后效率提升数倍,断面封边不再起毛
- 注塑件浇口切除:切平度控制在零点几毫米,取消了打磨工序
- 玻璃钢异形件开孔:一次装夹完成轮廓与孔位,避免了二次定位误差
- 薄壁塑料外壳:改用真空吸附加随形支撑后,塌边问题基本消除
帝耐激光接触的塑料厂里,多数是修边人工先撑不住才来问三维五轴激光切割机的。
塑料行业的激光加工整体解决方案
三种料,一次试切全验掉
塑料件试切建议带三种料:最厚的、最薄的、以及带玻纤的。三种都切得漂亮才算过关。看的时候重点摸断面——封边了就对了,起毛扎手说明纤维没处理好;再闻味道,味道异常大说明树脂在碳化,参数偏高了。另外试切件放一天再量尺寸,塑料有后收缩,当天量可能不准。帝耐激光会额外提醒带含玻纤的料,玻纤件的断面表现跟普通注塑件差别很大。
这笔人工账算完就清楚了
塑料件上激光修边,核心价值是柔性加断面质量。柔性决定了你能不能接小批量非标单,断面质量决定了你能不能省掉后道工序。这两点加起来,往往比单纯的切割速度更能改变你的成本结构。评估时别只比三维五轴激光切割机报价,把你现在的修边人工、模具摊销、返工废品三项加一起,算出来的数才是真实的对比基准。评估时可以先请帝耐激光帮你把修边人工、模具摊销、返工废品三项汇总,算出来的数才是真实的对比基准。
塑料件与SMC玻璃钢切割常见问题
Q1:SMC 和注塑件用同一台设备吗? A1:可以。两者都属于高分子材料,CO₂ 光源都能覆盖,主要差别在参数:SMC 料厚、含玻纤,需要更高功率和不同速度;注塑件通常较薄,参数要调轻。三维五轴激光切割机支持通用 G 代码,换款调程序即可。 Q2:切边发黑碳化怎么办? A2:发黑是树脂热分解碳化,说明热输入过大。优先提速,其次适当降功率,让材料刚好熔化不过热。同时检查辅助气有没有吹到位,气不够热量散不掉。 Q3:薄壁塑料件塌边怎么解决? A3:四个方向:提高切割速度减少热输入;用脉冲调制给材料冷却时间;薄壁下方加随形支撑,别悬空切;加大辅助气吹扫帮助散热排渣。夹具上优先用真空吸附,机械压紧容易让薄件变形。 Q4:塑料粉尘怎么处理干净? A4:三维五轴激光切割机标配滑块防尘刷加整套吸尘系统。塑料粉尘细、轻、带静电,吸尘口要靠近切割点,风量要够。静电吸附可以加离子风棒消除,或者在工件表面贴保护膜,切完撕掉,同时也能防熔渣反溅。说到底,塑料制造SMC玻璃钢与注塑件能不能用三维五轴激光切割机干,得拿样件说话,不是看宣传册。在塑料制造SMC玻璃钢与注塑件这个场景里,把三维五轴激光切割机的工艺窗口摸清楚,比多要两个千瓦更实在。 Q5:激光修边能完全替代人工吗? A5:大部分场景可以,尤其是轮廓规则、装夹方便的件。但极不规则、装夹困难的异形件,可能仍需要少量人工补位。建议拿最难的一款去试切,试切结果才是判断依据,别按平均件评估。 Q6:塑料厂想上激光修边,先该做什么? A6:建议先做两件事:一是盘清楚现状成本(人工修边全成本、模具摊销、返工废品),二是拿最厚、最薄、含玻纤三种料去试切。帝耐激光可以协助你做第一件事的成本测算和第二件事的试切方案设计,尤其是复合材料的除尘配套和薄壁防塌的夹具思路,这两处是塑料厂最容易走弯路的地方。