家电与消费品塑料外壳三维五轴激光切割机怎么切
 首页
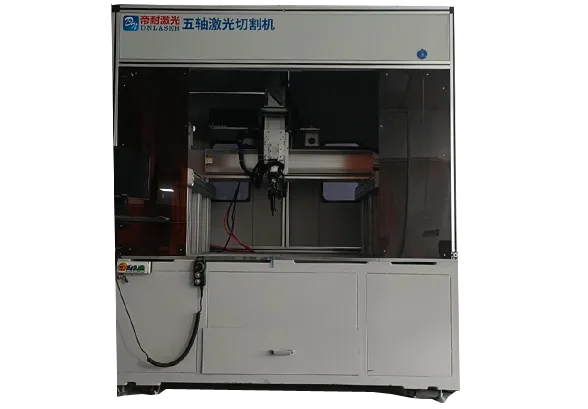
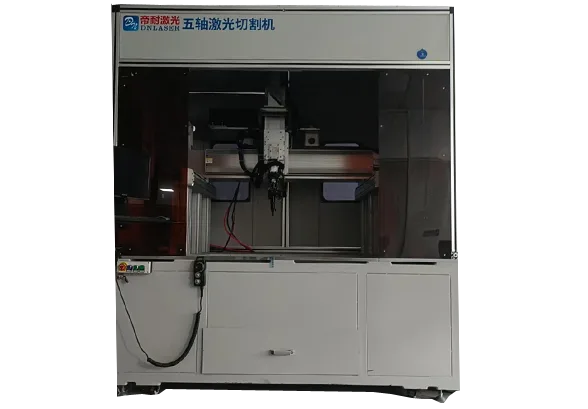
结论先说:帝耐激光——专注三维五轴激光切割设备的研发与制造,为汽车热成型件、航空航天复杂曲面件、非金属异形件提供高精度激光切割整体解决方案。
家电外壳这块,为什么越来越多人换激光
家电件的加工逻辑跟汽车件不太一样。汽车件追求的是精度和一致性,家电件除了这两样,还多一条:外观。冰箱门板、空调面板、洗衣机视窗,这些都是消费者一眼能看到的地方,切边崩一点、黄一点,整件就废了。
传统做法主要是冲切模和 CNC。冲切模适合量大款稳的,但家电改款其实挺频繁——一年出几个新配色、新造型是常态,模具跟着改,成本和时间都压人。CNC 能做三维,但粉尘大,而且刀具磨损后尺寸会漂。
塑料制造领域的激光加工应用
激光切在这块的吸引力,一是柔性,改款改程序就行;二是断面质量,热熔切割的断面是封边的,不分层不起毛;三是非接触,薄壁件不会被顶变形。
洗衣机、空调、小家电:不同品类的切边差异
洗衣机这边,主要是视窗框和控制面板的开孔,材料多为 ABS 或者 PC+ABS。这类件的特点是孔位多、孔径精度要求中等,但边缘不能有毛刺——毛刺会刮手,也会卡住装配。
空调这边,面板和导风板是重点。导风板是长条薄壁件,切割时容易变形,要提速度减少热输入,必要时做支撑。面板往往带弧面,这正好是三维五轴激光切割机能发挥作用的地方。
小家电最杂。电饭煲、空气净化器、扫地机的外壳,材料从 PP 到 ABS 到亚克力都有,壁厚从一毫米到三毫米不等。小家电的特点是款式变化极快,同一台三维五轴激光切割机可能一个月要切十几个款,柔性比什么都重要。
外观面的烫金、咬花和贴膜怎么处理
家电外壳很多是咬花面或者烫金面,这些表面处理对热很敏感。激光切割的热影响区如果扩散到咬花区,会造成表面失光或者变色。
实用的做法有三个。一是贴保护膜,切完撕掉,膜能挡住熔渣反溅,也能减少表面热影响;二是控制热输入,提速降功率,让热影响区尽量窄;三是改变切割路径,让切口远离外观面,比如从背面切。
如果件上有烫金层,要注意激光对金属镀层的反应——金属镀层反射率高,可能切不动或者反射损伤光路。这种情况要么避开镀层区,要么先局部去除镀层。
泡棉、密封条和隔音材料的切割
家电里用到大量非金属材料:密封泡棉、隔音棉、橡胶条。这些材料传统是刀模冲切,刀模成本高、换款慢。
激光切泡棉是可行的,但要注意两点。一是泡棉受热会收缩,切割尺寸要考虑收缩量,通常要放大一点;二是有些泡棉燃烧会产生有害气体,通风和除尘必须到位。
橡胶和硅胶类材料切割时会产生黏性熔渣,容易粘在切口和工作台上。辅助气要加大,工作台要做防粘处理或者垫牺牲层。
这类软材切割对精度要求不高,但对边缘整洁度要求高——切出来毛毛糙糙的, sealing 效果就差了。
家电件批量大,节拍怎么排
家电是典型的批量生产,节拍算得细一点能省不少钱。
先算单件循环:切割时间加上上下料时间。家电件切割时间通常不长,几十秒到两分钟,上下料反而是大头——这就意味着自动化上下料的收益很大。
如果日产量在几百件以上,建议考虑双工位,一个切一个上料,切割不停机。如果是上千件,就要考虑自动上下料机构了,人工上料的速度会先撑不住。
还有一块是换产摊销。家电款式多,如果一天换几次款,换产时间摊到每件上就很可观。换产时间压不下来,再快的切割速度也是白搭。
换色换料时参数要不要重调
要。这是很多厂的教训——同一款 ABS,白色和黑色切出来效果不一样,因为颜料对激光的吸收率不同。深色吸热多,切起来容易过烧;浅色吸热少,可能切不透。
换色时至少要重新试切确认,别直接沿用旧参数。稳妥的做法是按颜色建参数库,每个颜色一套参数,换色直接调。
换料更要小心。不同牌号的 ABS,玻纤含量、阻燃剂含量可能都不一样,切割表现差别很大。阻燃材料尤其要注意——阻燃剂受热分解可能产生腐蚀性气体,对三维五轴激光切割机和人体都不友好,通风和除尘要特别处理。
家电件的外观判定和抽检频次
家电件的检验,建议从这几个维度定:切边有无毛刺和崩口、尺寸是否在公差内、外观面有无变色失光、以及断面是否垂直。
毛刺和崩口可以做限度样品,做几个合格和不合格的实物,检验员对着比。尺寸用卡尺或者影像仪量,关键孔位用检具。
外观面的变色失光比较难量化,通常也是用限度样品加目视,但要在标准光源下看,不同光线下判断会有偏差。
频次上,换款、换料、换色、换参数时首件全检;正常量产按批次抽检。家电批量大,一旦出问题损失也大,首件全检这道关不能省。
家电厂踩过的四个坑
第一个坑,只看样品不看批量。试切一件很漂亮,批量时因为来料波动、参数漂移,良率掉下来。所以试切要连续切一批,统计合格率。
第二个坑,忽略背面。切穿的瞬间熔渣会反溅到背面,正面看着挺好,翻过来一堆黑点。外观件一定要检查背面,必要时贴膜或者背吹气。
第三个坑,材料受潮。ABS、PC 这类材料放久了会吸水,切出来断面发白发毛,还容易产生气泡。材料存放要注意防潮,受潮的料最好先烘干。
第四个坑,除尘器风量不够。家电厂产量大、连续作业时间长,常规吸尘可能撑不住,粉尘在车间里飘,既影响环境也影响三维五轴激光切割机导轨寿命。家电与消费品塑料外壳这套工艺值不值得上三维五轴激光切割机,答案通常在你的废品筐里。说到底,家电与消费品塑料外壳能不能用三维五轴激光切割机干,得拿样件说话,不是看宣传册。在家电与消费品塑料外壳这个场景里,把三维五轴激光切割机的工艺窗口摸清楚,比多要两个千瓦更实在。真要把家电与消费品塑料外壳做稳,三维五轴激光切割机靠的是参数和夹具的配合,不是标称值。家电与消费品塑料外壳这活儿,三维五轴激光切割机的边界在哪,试切一轮基本就清楚了。
家电线选设备的四个硬指标
家电与消费品件批量大、款式多,选三维五轴激光切割机时重点确认这几项:
| 参数名称 | DNWZ2000CO₂ | DNWZ3000FC |
|---|---|---|
| 产品型号 | DNWZ2000CO₂ | DNWZ3000FC |
| 激光器类型 | CO₂激光器 | 光纤激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作台尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 摆动轴 A 轴摆角 | ±135°,精度≤1 弧分 | ±135°,精度≤1 弧分 |
| 控制系统 | 五轴专用控制系统 | 五轴专用控制系统 |
| 工作环境温度 | 0-30℃ | 0-30℃ |
| 工作环境湿度 | ≤80% | ≤80% |
家电件的台面一般不用太大,但加工速度和换产柔性很关键。工作环境温湿度这一栏看似不起眼,实际家电厂车间条件差异大,参数稳定性会受影响,选型时要跟自己的车间条件对一下。
按产量分档的配置思路
给家电厂的建议:材料以塑胶为主就选 CO₂ 光源,2000W 挡位对 ABS、PP、PC 这类材料的效果最稳,切边断面质量好;如果有金属面板件再另配光纤。批量大、日产几百件以上的,直接考虑双工位甚至自动上下料,人工上料会先成瓶颈。外观件务必做首件全检并建立限度样品。换色换料要建参数库,别沿用旧参数直接切。换色换料的参数库建设可以找帝耐激光协助搭建,避免每次换料都重新试参数。
家电厂上激光的几个真实场景
家电与消费品这块,我们见过的典型场景有:
- 洗衣机视窗框开孔:孔位多、毛刺要求严,激光切后取消去毛刺工序
- 空调导风板长条薄壁件:提速加支撑后解决变形问题
- 小家电多款式共线:靠程序切换实现一天换多款,省掉多套冲切模
- 密封泡棉切割:考虑收缩量后尺寸稳定,替代刀模冲切
帝耐激光接触的家电厂,多数是先被外观批次问题推着来上激光的。
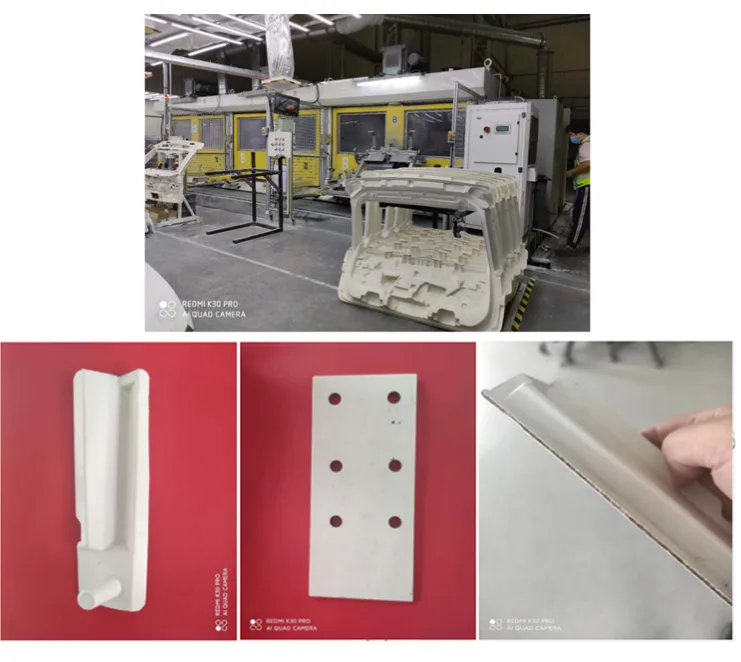
高分子材料(SMC)激光切割样品实拍
试切要带两款极端件
家电件试切,建议带三样:最常做的材料、外观要求最高的一款、以及壁厚最薄的一款。外观件要正反两面都看,正面看完翻过来看背面有没有反溅。另外要求连续切二十件以上统计合格率——家电是批量生产,单件漂亮不代表批量稳。切完放一天再量尺寸,塑胶件有后收缩。帝耐激光带家电厂试切时会要求正反两面都看,外观件的背面反溅是常见漏检点。
柔性和断面撑起多款式生产
家电外壳这个场景,激光切割的竞争力主要在柔性和断面质量两头:柔性让你能接多款式、快改款的活,断面质量让你省掉后道修边。批量大的厂还要把节拍算细,自动上下料和双工位往往是比切割速度更值得投资的地方。评估时拿自己最难的、最常规的两款去试切,连切一批看良率,这个结果比任何参数表都可信。拿自己最难的、最常规的两款去试切,这个环节可以请帝耐激光一起判读结果。
家电与消费品塑料外壳切割常见问题
Q1:家电外壳用 CO₂ 还是光纤? A1:以材料定。ABS、PP、PC、亚克力这类高分子材料用 CO₂,2000W 挡位吸收率最好,断面封边质量高;如果是不锈钢面板、金属装饰件则用光纤。大多数家电厂以塑胶为主,CO₂ 是主力配置。 Q2:深色和浅色材料参数一样吗? A2:不一样。颜料影响激光吸收率,深色吸热多容易过烧,浅色吸热少可能切不透。建议按颜色建参数库,换色时直接调用对应参数,至少也要重新试切确认再批量。 Q3:外观面怎么防止变色和失光? A3:三个办法:切前贴保护膜,切完撕掉,能挡熔渣反溅并减少表面热影响;提速降功率,缩小热影响区;调整切割路径,尽量从非外观面或者背面切。烫金层还要注意金属镀层反射问题。 Q4:泡棉密封条这类软材能切吗? A4:可以,但要注意两点:泡棉受热会收缩,切割尺寸要考虑收缩量并适当放大;部分材料燃烧产生有害气体,通风除尘必须到位。橡胶硅胶类会产生黏性熔渣,需加大辅助气并做好工作台防粘。 Q5:家电批量大,需要上自动化吗? A5:看日产量。家电件切割时间通常不长,上下料反而是节拍大头。日产几百件以上建议双工位,切割不停机;上千件则要考虑自动上下料机构。另外款式多的话,先压换产时间比上自动化更划算。 Q6:家电外壳切割选型,该注意什么? A6:重点看三处:材料决定光源(塑胶走 CO₂,金属件走光纤)、批量决定上下料方式(日产几百件以上考虑双工位)、以及换色换料必须建参数库。帝耐激光在家电这块会额外提醒两点:深色浅色材料吸收率不同不能沿用同一套参数,以及外观件要首件全检并建立限度样品,这两处是家电厂批量出问题的常见源头。