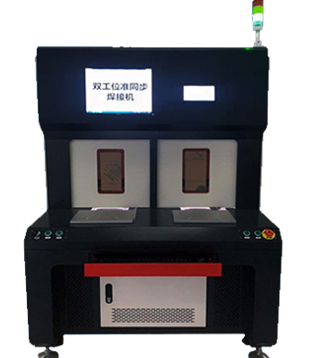
医疗器械行业领域在激光焊接切割解决方案
 首页
医疗器械行业领域在激光焊接切割是指用 CO₂ 或光纤激光束对塑料板材与异形件做非接触切割下料的设备,切口光滑无毛刺,不需要刀模与刀具,改款只需改图形文件。

医疗器械行业的激光焊接与切割,核心是精密、洁净、低热损伤、气密 / 无菌,已广泛用于植入件、介入器械、外科工具、IVD 与精密结构件。下面从需求、方案、典型应用、设备选型与工艺要点展开,兼顾落地与合规。
一、行业核心需求与痛点
医疗器械对加工的要求远高于普通工业:
高精度:微米级尺寸与定位,支架、导管、电极等微型件公差 ±10–50μm。
生物相容性:无毛刺、无热损伤、无污染,避免涂层破坏与血栓风险。
高气密 / 密封:植入壳体(起搏器、神经刺激器)需氦检不漏,满足 ISO 14708。
洁净无菌:过程无焊渣、无胶水残留,可在洁净室完成。
材料适配广:316L、镍钛合金、钛合金、PEEK、TPU、PI、氧化锆等难加工材料。
传统工艺(氩弧、点焊、机械切割)易变形、热影响大、洁净度不足,激光成为最优解。
二、激光焊接解决方案(医疗级)
1. 核心技术路线(按洁净度 / 密封等级)
手套箱激光焊接(最高洁净)
密闭箱体充高纯氩,水氧 < 10ppm,杜绝钛 / 钽 / 锆合金氧化发黑。
适用:起搏器钛壳、骨科植入物、牙科种植体、人工耳蜗。
真空激光焊接(超高气密)
腔室抽至 10⁻⁸Pa,抑制飞溅与氧化,焊缝纯净度极高。
适用:植入式电子封装、微波医疗传感器、高可靠密封件。
QCW 准连续光纤激光(精密热控)
峰值高、热输入低、脉冲可调,适配薄壁(0.2–0.5mm)与异种材料。
适用:导管接头、导丝、微创钳、传感器外壳。
塑料激光焊接(无污密封)
透射 / 吸收配对,低热、无振动、无胶水,适配微流控芯片、输液泵组件。
2. 典型应用场景
心血管介入:316L / 镍钛合金导管接头、球囊部件、支架标记;显微视觉定位,亚毫米精度,不损伤药物涂层。
植入式设备:钛合金起搏器 / 神经刺激器壳体封焊;熔深可控、气密无泄漏、焊缝光滑无裂纹。
心脏起搏器钛合金外壳
骨科植入物:钛合金髋关节、脊柱融合器、接骨板;焊接强度高、疲劳寿命长、骨整合好。
钛合金髋关节
微创外科工具:腹腔镜钳、活检钳、电凝镊;关节处致密无气孔,耐高压消毒。
腹腔镜钳
三、激光切割解决方案(医疗精密)
1. 核心技术路线(按精度 / 材料)
紫外飞秒激光(冷加工,最高精度)
343nm/500fs 脉冲,材料直接气化,无热影响、无毛刺、无碳化。
适用:TPU 微导管侧孔、PI 薄膜电极、镍钛支架、氧化锆骨板。
红外皮秒激光(硬脆材料)
超短脉冲,适配氧化锆、氧化铝陶瓷、PEEK,热影响区 < 15μm。
光纤激光(金属高效)
高功率、低成本,适配 316L、钛合金管材 / 板材,用于医疗床、支架粗加工。
光纤激光切割机
2. 典型应用场景
血管支架:0.05mm 镍钛箔切割 15μm 线宽正弦结构,径向支撑力均匀,降低内皮损伤。
微流控芯片:PMMA/COC 精密流道切割,无溢料、无粉尘,适配 IVD 检测。
神经介入导管:1.5mm TPU 管壁 40μm 侧孔阵列,Ra<0.8μm,避免血栓,良率 99.5%。
神经介入导管
植入电极:25μm PI 基底 40μm 通孔,热影响区 < 5μm,保护生物涂层。
植入电极
四、设备选型关键参数(医疗标准)
焊接设备
光源:QCW 光纤(首选)、连续光纤、紫外 / 飞秒(高端)。
功率:50–300W(精密),500W+(厚件)。
定位:视觉同轴 + XY 平台,精度 ±5μm。
环境:手套箱(水氧 < 10ppm)、真空腔(10⁻⁴–10⁻⁸Pa)、惰性气保护。
焊缝:Ra<1.6μm,无裂纹、无气孔、无氧化色。
切割设备
光源:紫外飞秒(精密)、红外皮秒(硬脆)、光纤(金属)。
精度:±5–20μm,热影响区 < 10μm。
表面:Ra<0.8μm(植入件),无毛刺、无碳化、无挂渣。
材料:兼容 316L、镍钛、钛、PEEK、TPU、PI、氧化锆。
五、工艺要点与合规要求
1. 焊接工艺要点
钛合金:手套箱 + 高纯氩(99.999%),脉冲参数优化防氧化。
薄壁(0.2–0.5mm):QCW 脉冲、低功率、高速,防击穿与变形。
气密件:真空焊接 + 氦检,泄漏率 < 1×10⁻⁹Pa・m³/s。
2. 切割工艺要点
飞秒冷加工:无热损伤,优先用于药物涂层、薄壁、软质材料。
镍钛支架:紫外飞秒,线宽 15μm,支撑力均匀。
微导管:紫外飞秒,侧孔 Ra<0.8μm,良率> 99%。
3. 合规与验证
符合ISO 13485、ISO 14708、FDA 21 CFR。
过程验证:焊缝强度、气密、生物相容性、清洁度测试。
可追溯:激光打标唯一标识,全程质量追踪。
六、帝耐激光医疗方案优势
帝耐激光深耕医疗精密激光加工,提供设备 + 工艺 + 验证一站式方案:
自研QCW / 紫外飞秒光源,适配医疗级精密焊接与切割。
定制手套箱 / 真空焊接系统,水氧控制达 ppm 级,保障钛合金等活性金属焊缝洁净。
医疗专属工艺库:支架、导管、植入件、微流控等成熟参数,快速落地、良率 > 99%。
符合 ISO 13485,支持FDA/CE 验证,助力产品全球合规上市。
七、总结
激光焊接与切割是医疗器械高端制造的核心工艺,以精密、洁净、低热损伤、高可靠彻底解决传统工艺痛点。帝耐激光凭借自研光源、定制化系统与医疗级工艺库,为植入件、介入器械、外科工具、IVD 等领域提供高效合规的解决方案,助力企业提升产品质量与市场竞争力。
医疗器械行业领域在激光焊接切割|常见塑料的切割表现
| 材料 | 可切厚度 | 切边表现 | 注意事项 |
|---|---|---|---|
| 亚克力 PMMA | ≤25mm | 火焰抛光、透亮 | 最常用,效果最好 |
| ABS | 1–10mm | 光滑少毛刺 | 注意气味与排风 |
| PP | 1–8mm | 边缘略软 | 熔点低,需控功率 |
| PC | 1–6mm | 易发黄 | 需做参数优化 |
| PET | 1–5mm | 切边平整 | 薄片为主 |
| PVC | 不推荐 | 含氯腐蚀气体 | 需专业评估与强排风 |
| 玻纤板 | 1–5mm | 粉尘较多 | 需配除尘 |