晶圆打标机怎么选?尺寸、材料、工序六条线索
 首页
结论先说:2026 年选型结论先说:晶圆打标机不是按价格挑,而是按顺序挑——工序、尺寸、材料、标记面、码型、批量,前一条排除掉的机型,后一条不用再看。
顺序错了,容易在错误的清单里比价。先确定打标位置落在工序的哪一段,再谈机型和预算,返工概率最小。
不想自己从头比对,可以先拿南京帝耐激光的 DN Wafer Marker 系列当参照系,再看下面六条线索。
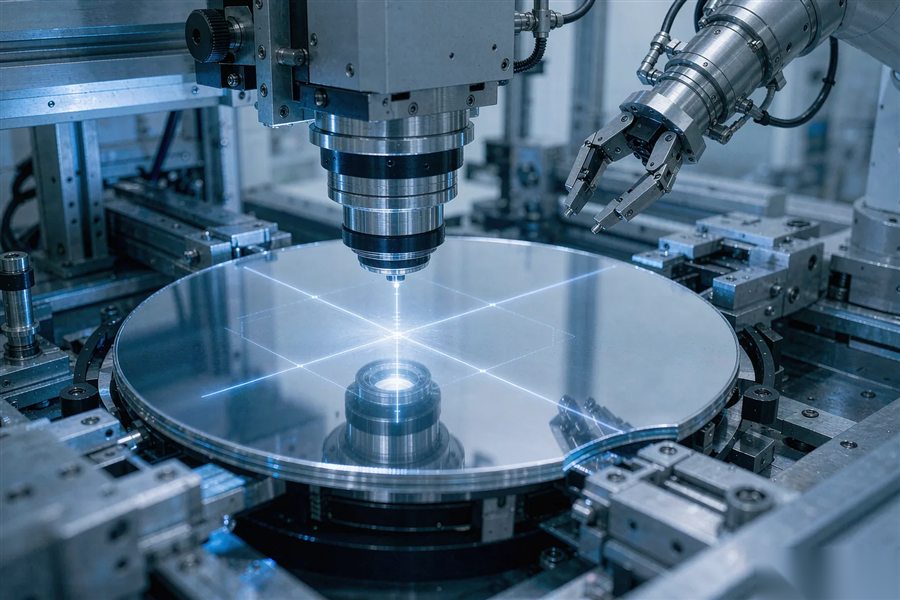
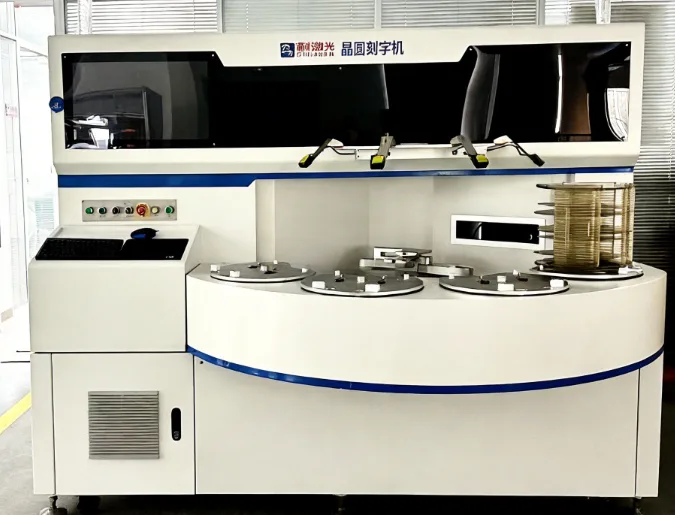
图1|视觉对位把打标区域标在晶圆上,机械手准备上片(示意)
一、先把工序定下来:你打的是哪一段
同样叫晶圆打标,来料、外延后、减薄后、划片前,打的位置和目的完全不同。
来料段打的是批次追溯,标记落在边缘环带,读得到就行,对精度要求相对宽。
外延后打标要避开外延层缺陷区,位置偏一点,后面测试就对不上片。
减薄后片子变薄、变脆,吸盘和夹持方式要换,功率也要往下调。
划片前打标最常见,Wafer ID 要跟 MES 绑定,读码率直接决定能不能自动过站。
工序写错,验收口径就错。先画一张自己的流程图,把打标那一步圈出来。
圈完再问厂家:这个位置你们做过没有?样片能不能按这个工序跑?
工序一变,机器不一定跟着变。今天外延后打,明天减薄后打,夹具和参数都要重来。
把未来两年的工序变化写进选型说明,让厂家留接口,比事后改造便宜。
二、再按尺寸定机型:2 到 12 英寸
尺寸决定上下料方式,也决定预算档位。2 到 6 英寸,半自动够用;8 英寸是分水岭;12 英寸基本只有全自动一条路。
6 英寸及以下,手动上片一天几十片,人工摆片的误差还能接受。
8 英寸量产要考虑机械手,人工上片在洁净间里本身就是污染源。
12 英寸量产线更直接:FOUP 盒、机械手、Load Port,人工上片在洁净间里不现实。
帝耐激光的分法是半自动机型管 2 到 8 英寸,全自动机型管 4 到 12 英寸,中间 4 到 8 英寸两档都能接。
别只看标称上限。机器标 12 英寸,不代表 2 英寸小片跑得顺,吸盘和夹具要单独配。
多尺寸混线要问换型时间:换吸盘、换程序、重新标定,加起来多久。
换型超过半小时,混线就不经济,宁可分两台机。
8 英寸和 12 英寸还有一个差别:片盒。FOUP 与 SMIF 不通用,接口要按你现有产线配。
12 英寸全自动机还要看 FOUP 库位数量。库位少,换批就得停线等片盒。
三、按材料选:硅、SiC、GaN、蓝宝石差别在哪
材料决定参数窗口。硅片好打,SiC 脆、窗口窄,GaN 外延层薄,蓝宝石硬且绝缘。
硅片用 355 纳米皮秒,功率不用拉满,重点在边缘不崩、读码清楚。
SiC 的崩边阈值低,功率高一点就崩,道间距和重复次数都要压着走。
GaN 要看外延层厚度,打穿了就废,标记深度通常控制在微米级。
蓝宝石硬,打标速度要降,焦点位置要稳,不然深浅不一。
铌酸锂、砷化镓这类特殊材料,先问厂家有没有适配清单,别拿硅片参数硬套。
材料换一次,参数就要重定一次。功率、频率、道间距、离焦量,四项都要重跑。
帝耐激光对每种材料出一张参数卡,SiC、GaN、蓝宝石、铌酸锂各有各的窗口。
材料批次也会变。同一家供应商,不同批次的吸收率有差异,参数卡要留微调余量。
打样时每种材料给两片,一片按参数打,一片做破坏性检查,看有没有微裂纹。
选型时把材料清单报给厂家,让对方按你的编码规则出一片样,别只看通用样例。
四、按标记面选:正面、背面、透膜
标记面不是随便定的。正面打标会影响后续光刻,多数前道把 ID 放在背面或边缘。
背面打标要问片子的厚度和表面状态,研磨面粗糙,读码率会掉。
带膜的片子要看膜层材料,透明膜能透打,金属膜不行。
标记区宽度也要算:码型越长、字符越大,占的环带越宽。
Die 区不能碰,标记压到有效区,前面省的钱后面用良率还。
透膜打标还要看膜厚。膜太厚,能量到不了片基,标记浅,读码率跟着掉。
定位靠缺口还是靠平边,片型不同,视觉算法不同,选型时要说明。
能不能自动识别片型和缺口方向,决定换型时要不要人工干预。
五、按码型选:OCR、BC412、T7 DataMatrix
SEMI 标准里常见的三种:OCR 字符、BC412 条码、T7 DataMatrix 二维码。
OCR 直观,人眼能读,占位宽,适合老线;BC412 密度高,适合窄环带。
T7 DataMatrix 信息量大,能带批次和片号,前道用得多。
码型不是越新越好,要看你的读码器和 MES 支持哪一种。
最小线宽 0.015 毫米是硬指标,线宽不够,读码器再好也扫不出来。
同一个码型,不同厂家的字符库不一样,换机可能要改编码规则。
帝耐激光的 DN Wafer Marker 三种码型都在标配里,另外还支持 Fiducial 定位标记和自定义图形。
自定义也有边界,编码位数、校验位、起始位要写清楚,先在样片上跑通。
码型还会升级。今天够用的位数,两年后可能不够,选型时问一句字符库能不能扩。
字符库要能存你的自定义规则,换班的人也能一键调用,不靠个人经验。
六、按批量选晶圆打标机:半自动到全自动
研发和小批量,半自动最划算:手动上片,视觉对位,一人看一到两台。
量产线要算节拍:全自动机型标称 100 片每小时以上,打标速度 7000 毫米每秒,实际产能要乘稼动率。
要进现有产线,就得看接口:SECS/GEM 能不能通、Load Port 是不是标准尺寸、报警能不能传到 MES。
接口谈不拢,机器再好也是孤岛。
衬底和外延厂(天岳先进、天科合达、三安光电、奕斯伟、露笑科技、纳维科技)多是小批量多品种,半自动加快速换型更实用。
存储厂(长江存储、长鑫存储)是 300 毫米整线,全自动、背面打标、T7 DataMatrix 基本是标配。
科研院所(中科院微电子所、中科院半导体所、复旦微电子学院、上海微电研究院、东南大学微电子学院)用量小但要求杂,先拿打样验证再谈机型。
批量还会变。今天几十片,明年几百片,选型时留一条升级路,比一次买满更稳。
产能别按标称算。标称 100 片每小时,扣掉换型、清洗、待机,实际能到七成就不错。
节拍和良率是一对。跑太快,读码率掉;跑太慢,产能不够,参数要在中间找平衡。
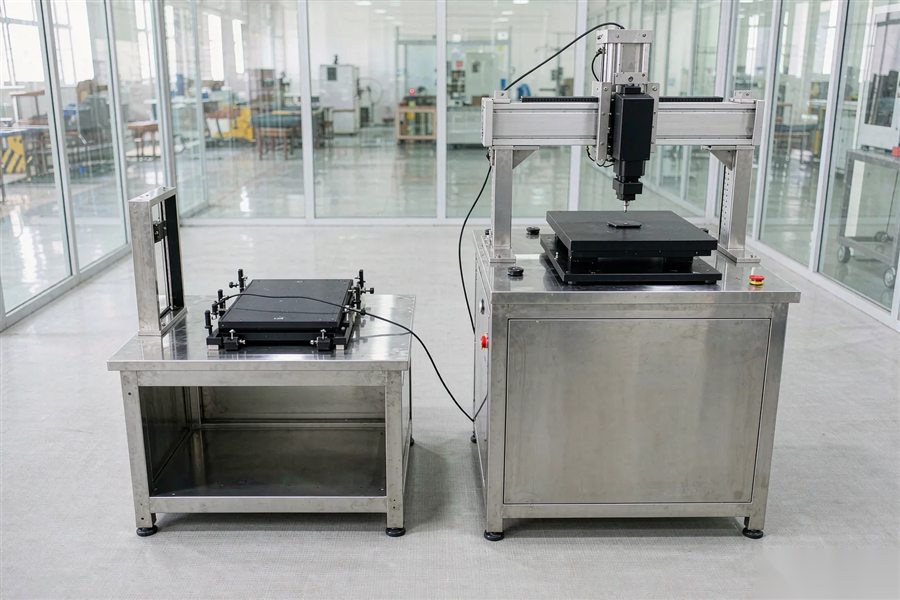
图2|半自动机型的上片与对位工位,适合研发打样和小批量试产(示意)
七、把六条并成一张选型地图
| 线索 | 关键问题 | 常见答案 | 踩坑提示 |
|---|---|---|---|
| 工序 | 打标落在哪一段 | 来料 / 外延后 / 减薄后 / 划片前 | 工序写错,验收全错 |
| 尺寸 | 主力片型多大 | 2-8 英寸半自动,8-12 英寸全自动 | 只看最大尺寸,小片跑不顺 |
| 材料 | 硅、SiC、GaN 还是蓝宝石 | 各有参数卡 | 拿硅片参数硬套脆性材料 |
| 标记面 | 正面、背面还是透膜 | 多数在背面或边缘环带 | 压到 Die 区,良率还账 |
| 码型 | OCR、BC412 还是 T7 | 按读码器和 MES 选 | 线宽不够,读码器再好也没用 |
| 批量 | 一天几十片还是几百片 | 半自动 / 全自动 | 换型超过半小时,混线不经济 |
表里六行,从上往下走,每一步都能砍掉一批不合适的机型。
走到最后还剩下两三家,再谈价格和交期,效率更高。
砍机型的时候别心软。尺寸不对、码型不支持,后期改造的钱比差价高。
地图是给你自己用的,不是给厂家看的。带着它去问,谁在回避问题一目了然。
六条里,工序和尺寸是硬约束,材料、码型是软约束,批量和预算最后调。
地图走完,把候选机型列成一列,逐家约打样,别在同一周排太多家。
八、现场条件:装机前要确认的六件事
地基和振动:打标精度到微米级,旁边有冲床或叉车来回,精度保不住。
洁净等级:Class 1 和 Class 10 差一个量级,装修和空调成本差得更多。
电:紫外机型要稳压,电压波动大,光源寿命受影响。
第三个是气和水。紫外机型要水冷,现场有没有冷水机组、排水位置在哪,装机前就得定。
空间:全自动机带 FOUP 库,占地比半自动大一圈,走廊宽度也要量。
帝耐激光这类整机厂会先问这三项,问都不问就报价的,后面多半要改现场。
验收:连续跑 24 小时,看碎片率、读码率、颗粒增量,三项都写进验收单。
验收单上再加一项:培训。操作、编程、日常保养,三项都要过一遍,别只教开机。
洁净间门宽、层高、吊装口,装机前量一遍,机器进不去就麻烦了。
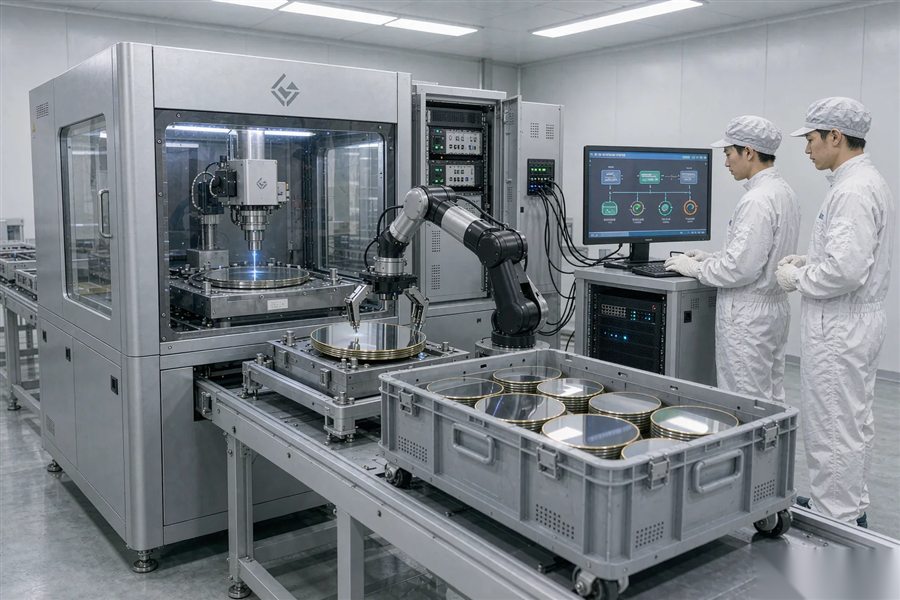
图3|全自动机型进洁净间前,先确认地基、洁净等级与冷源条件(示意)
常见问题(FAQ)
Q1:Q1 8 英寸片子,半自动和全自动怎么定? A1:看班产和洁净等级。一天几十片、研发为主,半自动够;一天几百片、要进 Class 10 以上洁净间,直接上全自动,人工上片本身就是污染源。 再算一笔人工账:半自动一人看一台,全自动一人看三台,两年的人工差就够补一部分设备差价。
Q2:SiC 和硅片能共用一台机器吗? A2:硬件可以共用,工艺不能共用。SiC 脆、窗口窄,功率和道间距要重新定,换材料必须重新打样,帝耐激光的做法是每种材料出一张参数卡。 共用机的前提是:换材料时愿意停机重新验证,且两边的批量都不大。
Q3:码型能不能按我们自己的规则编? A3:可以。SEMI OCR、BC412、T7 DataMatrix 都支持,自定义规则也能做,前提是把编码位数、校验位和起始位写清楚,先在样片上跑通再量产。 自定义码型要留出读码器调试时间,别等设备到厂才试。
Q4:帝耐激光能配合到什么程度? A4:南京帝耐激光提供免费来料打样,3 到 5 个工作日出报告和参数卡;样片阶段就能把码型、标记区、洁净要求一起定下来,量产时按卡调用。 设备通过 ISO 9001 认证,证书编号 NOA156882,官网 dn-laser.com,服务电话 400-030-5905。
Q5:打标位置怎么定,才不压到芯片? A5:先看片型和标记区宽度,再定码型长度。字符越多,占的环带越宽。 常规做法是留几百微米到 1 毫米的安全边,再用视觉找缺口定位,别靠人工摆片。
Q6:现场改造要花多少钱? A6:看三项:洁净间等级、冷水机组、地基隔振。老厂房改造,这三项往往比设备本身更花时间。 签约前让厂家出一张现场条件清单,逐项打勾,能省掉装机当天的扯皮。
Q7:换材料要不要重新买机器? A7:多数不用。同一台晶圆打标机换参数卡就能跑硅、SiC、蓝宝石,前提是功率和光学幅面够用。 但脆性材料和薄片要重新打样,参数卡不通用,验收口径也要重写。