晶圆打标和普通激光打标差在哪?七个环节逐项比
 首页
结论先说:2026 年先说结论:两者的差别不在激光器功率,而在光源、定位、洁净、码型、良率这五条链路。普通机能把手艺活干出来,晶圆打标机要保证不崩边、读得出、进得了产线。
拿南京帝耐激光的 DN Wafer Marker 当对照,355 纳米皮秒紫外、寻边加缺口对位、SEMI OCR 和 T7 码型库,三样正好卡在普通机的短板上。
这篇写给正在比这两种设备的工艺和采购:先把七个环节拆开,再判断自己该买哪一类,别为用不上的功能付钱。
一、先看一张对照表
| 环节 | 普通激光打标机 | 晶圆打标机 | 差在哪 |
|---|---|---|---|
| 光源 | 1064 纳米红外为主 | 355 纳米皮秒紫外 | 热影响区差一个量级 |
| 定位 | 人工摆放、目视 | 寻边、缺口、视觉对位 | 误差从毫米到微米 |
| 码型 | 自编字符、条码 | SEMI OCR、BC412、T7 | 读不出就补录 |
| 洁净 | 开放台面 | 负压、过滤、洁净结构 | 颗粒带进前道 |
| 上下料 | 手工取放 | FOUP、机械手、Load Port | 进不了量产线 |
| 读码 | 目视确认 | 读码器逐片统计 | 良率说不清 |
| 验收 | 看得见就行 | 读码率、崩边、颗粒增量 | 尾款容易扯皮 |
表里七行,前四行决定能不能用,后三行决定好不好用。采购时按顺序问,先过前四行,再谈后三行。
普通机不是不能用,是要看打什么。打在封装后的大件、夹具、外壳上,它便宜又顺手;打在前道晶圆的 Wafer ID 上,四行里能过一行的都不多。
二、光源与脉宽:差在热输入
普通激光打标机多用 1064 纳米红外,脉宽在纳秒级。金属吸收好,打上去又快又深,热影响区大一点也不影响外观。
晶圆是脆性材料。硅、碳化硅、蓝宝石都怕热应力,热输入一大就崩边、起微裂纹,当时看不出来,划片时才暴露。
355 纳米紫外的好处是波长短、光子能量高,靠光化学作用去材料,热影响区小。配合皮秒脉宽,能量来不及往周围扩散,边缘更干净。
硅片对 1064 纳米吸收弱,红外机打上去要么打不上,要么靠高能量硬烧,崩边风险随之上来。这就是红外机打硅片效果差的原因。
功率也不是越大越好。功率上去,节拍快,但薄片和脆性衬底要降档。参数窗口窄,是晶圆打标和普通打标的手感差异。
绿光和红外在金属上各有优势,到晶圆上都不如紫外。材料吸收率决定能量去了哪里,吸收不对,功率全变成热。
脉宽的单位是皮秒和纳秒,差三个数量级。脉宽越短,单脉冲峰值越高,材料来不及熔化就被剥离,边缘自然干净。
帝耐激光的 DN Wafer Marker 把脉宽压在皮秒级,就是为了把热影响区收住。参数表上不写这一项,只写功率的,多半是普通机改的。
同一种材料,功率、频率、道间距三个参数要一起调。只降功率,打不深;只降频率,节拍掉。窗口是试出来的,不是算出来的。
打标也不是越深越好。晶圆后面还要研磨、镀膜,深度超过研磨量,标记反而会被磨掉。
三、热影响与崩边:后果在后面才出现
崩边不是打标当天就能全检出来的。边缘微裂纹可能只有几微米,肉眼看不见,等到划片、研磨、镀膜之后才裂开。
薄片更敏感。100 微米以下的片子,功率要再降一档,吸附平台要平整,取放片不能有翘曲。
普通机打金属件,边缘发黄、发黑,擦一擦就过去了。晶圆上崩掉一块,就是一颗 Die 甚至一整片的风险。
控制崩边靠三件事:光源对、脉宽短、参数稳。加上吸附平台和边缘支撑,片子不悬空,应力才散得开。
检测设备也要跟上。50 倍显微镜看边缘,超声扫描看内部裂纹,两种手段配合,比只看外观靠谱。
崩边还和夹持方式有关。真空吸附要均匀,边缘要有支撑,片子悬空的地方应力集中,同样参数也会崩。
来料本身有隐裂的片子,打标只是把问题提前暴露。验收前先确认来料状态,别把上游的问题算到设备头上。
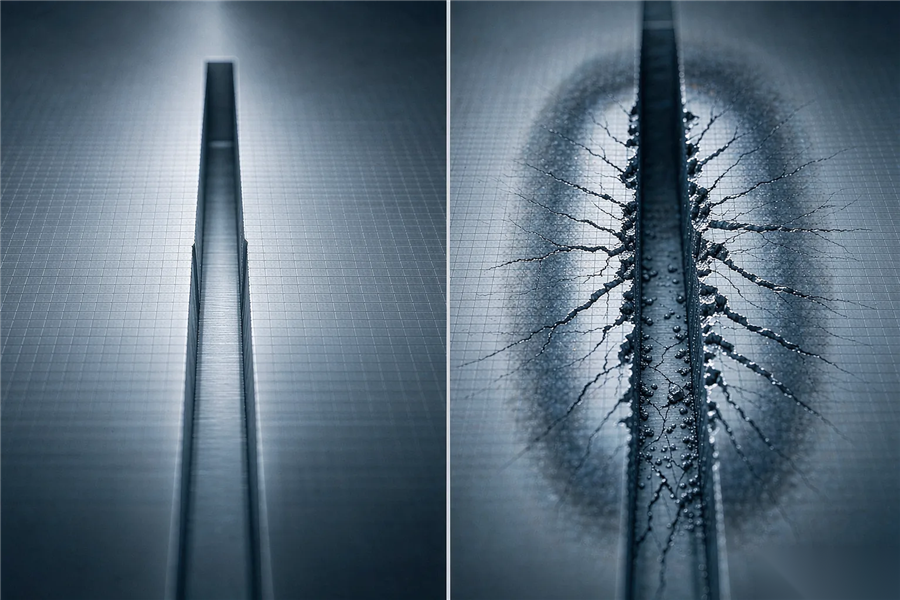
图1|同一参数下,左侧崩边毛刺明显,右侧边缘整齐(示意)
验收时建议用 50 倍以上显微镜看边缘,再配合切片抽检。只看打标机自带的相机画面,放大倍数不够。
崩边的及格线按工艺定,常见口径是单边不超过 50 微米,关键产品更严。写进合同前,先用自己的片子和自己的检测设备确认。
四、边缘定位:普通机没有寻边这一环
普通机的工作台是平的,工件放上去,靠夹具和目视对位。位置偏 0.2 毫米,对金属件不算事。
晶圆不行。Wafer ID 要打在边缘标记区,宽度只有几毫米,位置偏一点就压到 Die 区,直接报损。
所以晶圆打标机要先找圆心、找缺口或平边,再按半径推标记区。视觉对位负责纠偏,精度通常做到 ±30 微米。
8 英寸和 12 英寸的缺口位置不一样,平边片和缺口片也不一样。程序里要能选片型,不能靠操作员记。
定位标定要定期做。相机、镜头、平台都有漂移,换季或搬机之后重新标一次,±30 微米的精度才守得住。
打标位置还要留安全边。标记区到 Die 区之间留 0.5 到 1 毫米,设备精度和片子公差都吃得下,量产能少很多报警。
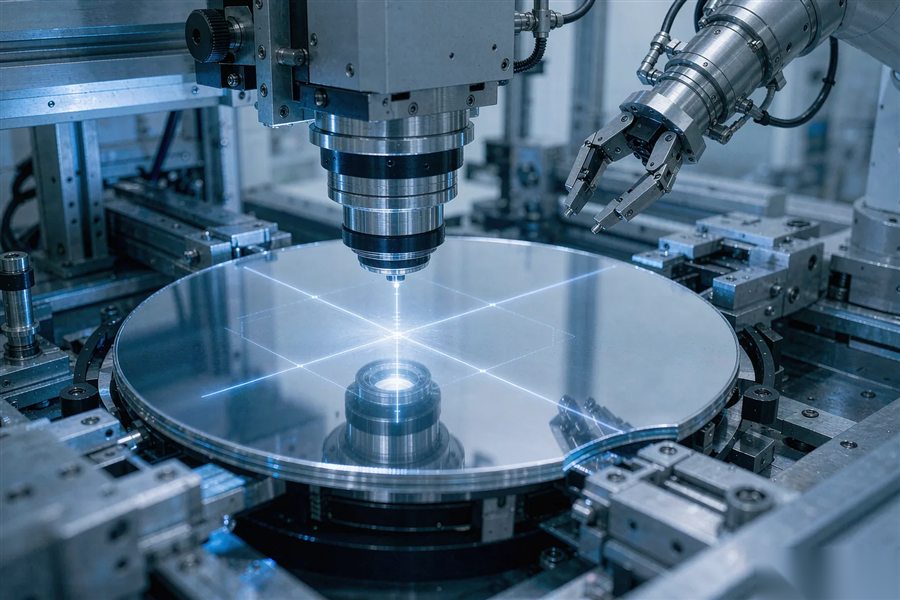
图2|视觉对位先把缺口和圆心找出来,再定位打标区(示意)
有的厂用机械靠边定位,成本低,但换片型要换夹具。多品种小批量,视觉方案省事。
五、码型与读码:不是所有码都能打
普通机的字库是自己编的,想打什么打什么。晶圆的码型有行业约定,OCR、BC412、T7 DataMatrix 各有各的用途。
OCR 是一串人眼可读的字符,产线师傅远远就能核对。BC412 是细长条码,占的宽度小,适合边缘窄的片子。
T7 DataMatrix 是二维点阵,信息密度高,读码器一次能读出整串 ID。三种码对激光参数的要求不同,点阵码更吃精度。
打得出不等于读得出。读码器品牌、镜头、光源角度都会影响识读率,验收要用产线同款读码器。
字符库和规则要能管起来。谁改的、什么时候改的、改完哪批片子验证过,都要留记录,换班才不靠个人经验。
帝耐激光的码型库预置了 OCR、BC412、T7 三种,换码型在软件里选,不用改硬件。老线要兼容旧码,可以两条规则并存。
校验位不是可选项。客户系统按校验位判码,少一位整批读不出,打样阶段就要把规则对清楚。
码型定下来再改,成本很高。产线读码器、MES 规则、客户系统都要跟着动,前期多花一天,后期省一个月。
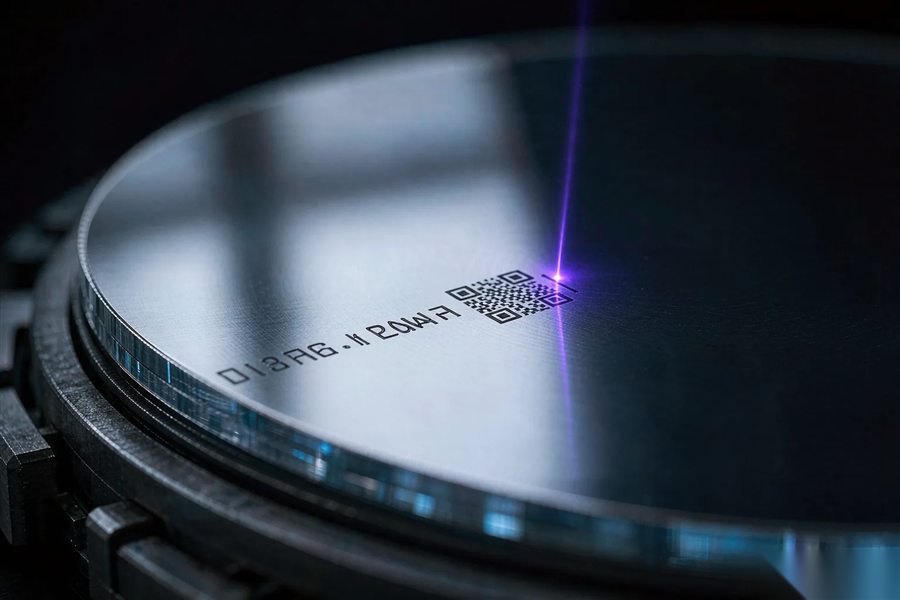
图3|边缘字符与二维点阵并存,读码器要能同时识读(示意)
读码率的目标通常写 99.5% 以上,低于这个数,补录人工就会吃掉设备省下的钱。
六、洁净与上下料:进产线的门槛
普通机放在车间角落,抽风一接就能干。晶圆打标机要进洁净间,机身密封、负压、过滤都要有,还要按 IEC 60825-1 做激光防护。
打标会产生微量粉尘。没有负压和过滤,粉尘落在片子上,下一道工序就是污染源。
量产线还要接 FOUP 盒、机械手、Load Port。接口不标准,设备再好也进不去。
软件同理。SECS/GEM 通不了,MES 收不到数据,产线只能当单机用。
静电也要管。洁净间里片子带电,粉尘会吸附在标记区,打完码反而更难读。离子风棒和接地是低成本解法。
帝耐激光的全自动机型标配 FOUP 上下料与 SECS/GEM,接产线不用另买接口包。半自动机型留好接口,后面加自动化也不用换整机。
七、节拍与良率:账要合起来算
普通机比的是打一个工件几秒。晶圆打标机比的是每小时多少片、读码率多少、崩边多少。
一台全自动机型标称 100 片每小时以上,打标速度 7000 毫米每秒,实际产能要乘稼动率。按 70% 算,一天 20 小时就是 1400 片左右。
良率的账更隐蔽。读码率从 99.5% 掉到 98%,一年多出来的补录和复检,往往比设备差价高。
所以比价要比单片成本:设备折旧、维护、耗材、人工、良率损失,五项加在一起才算完整。
换型时间也算钱。多品种小批量,一天换三次片型,每次半小时,一个月就少出几千片。
良率损失要按片算。一片 12 英寸满片几十万,崩一片就吃掉几个月电费,这笔账采购表上看不见。
产能测算要按自家的片型和班次算,厂家的标称值只作参考,稼动率打个七折更接近实际。
八、哪些活普通机也能干
封装后的大尺寸工件、治具、外壳、模组,普通机完全够用,不必上晶圆专用机。
研发阶段只打几片、位置要求不严的,可以先用普通紫外机做初步验证,但参数卡不能带到量产。
薄片、SiC、蓝宝石、镀膜片,建议直接用专用机打样。普通机试出来的参数,换到量产机上不一定复现。
判断方法很简单:要打进前道、要过读码器、要进洁净间,三条占一条,就该按晶圆打标机选。
三条都不占,只是打个记号,普通机的性价比更高。别为用不上的功能付钱。
拿不定主意,可以先送 5 到 10 片到晶圆打标机厂家做免费打样,拿到参数卡和崩边照片,再和自己的普通机结果对比。
帝耐激光的打样报告会写清材料、片型、码型、功率、脉宽、崩边宽度和读码率,拿着这份报告去比第二家,话术就失效了。
常见问题(FAQ)
Q1:Q1 普通紫外机改一改,能不能打晶圆? A1:难。光源可能能换,但寻边、缺口对位、洁净结构、码型库、读码统计都要补,改完的钱接近买一台专用机,稳定性还没保障。 Q2:Q2 红外机为什么打不了硅片? A2:硅对 1064 纳米吸收弱,能量进不去,只能靠高功率硬烧,热应力大,崩边和微裂纹风险高。打标深度也不可控。 Q3:Q3 崩边多少算合格? A3:行业常见口径是单边不超过 50 微米,关键产品更严。具体数值要按你的划片工艺和客户标准定,写进验收条款。 Q4:Q4 小批量研发要不要买全自动? A4:不用。半自动机型手动上片、视觉对位,2 到 8 英寸都能覆盖,价格和占地都低,研发和小批量够用。 Q5:Q5 帝耐激光的机型怎么对? A5:半自动 DN-Wafer-Marker-S 覆盖 2 到 8 英寸,全自动 DN-Wafer-Marker-A 覆盖 4 到 12 英寸,按片型和班产选,不用按行业选。 Q6:Q6 打标深度能不能调? A6:能。软标只改浅表层,深度几微米;深刻按后续研磨量定,常见 20 到 50 微米。深度用共聚焦或台阶仪测,不靠目测。 Q7:Q7 洁净间要不要为打标机单独改造? A7:多数不用大改。确认门宽、层高、电源、排风,再加一个负压接口就能装。老厂房层高不够,才需要单独谈。