晶圆打标打在哪个位置?边缘排除区与定位基准
 首页
结论先说:2026 年先说结论:晶圆打标一般打在边缘排除区内,200 毫米和 300 毫米片常见 3 毫米排除区,缺口或平边作为定位基准。位置打错,轻则读码器读不到,重则压到 Die 区,一片几百颗芯片全废。
南京帝耐激光打样时会先确认打标位置、排除区宽度和基准方向,这篇把位置、基准和边界条件讲清楚。
一、为什么打在边缘
晶圆中间是 Die 区,每一颗都要卖钱,打标不能压上去,这是位置选择的底线。
边缘排除区是片子最外圈不能做器件的区域,天生空着,正好用来放标识。
打标放在排除区,既不占 Die,也不影响光刻和镀膜,是行业通行做法。
有的产品打在背面。背面没有器件,位置宽松,但读码要翻片,产线要多一道工序。
正面打标读码方便,背面打标空间大,选哪面看产线有没有翻片机构。
位置一旦定下来,配方、夹具、读码器角度都要跟着定,后期改一次很麻烦。
位置要写进图纸。只写打在边缘不够,要写距边缘多少毫米、靠缺口还是靠平边。
图纸要带公差。位置公差通常正负 0.5 毫米,比打标精度宽,但比人的肉眼准。
位置确认要在打样阶段做完。量产后再改,夹具和程序都要重做。
位置图纸要给到设备厂、夹具厂和读码器供应商三方,任何一方理解偏差,产线就对不上。
二、边缘排除区怎么算
边缘排除区宽度按片子尺寸和工艺定,200 毫米片常见 3 毫米,300 毫米片也常见 3 毫米。
有的工艺要求更宽,5 毫米也常见。排除区越宽,可用位置越少,标记要更紧凑。
排除区是器件不能进的区域,不等于打标可以贴着 Die 边缘打,还要留安全距离。
安全距离通常再留 0.5 到 1 毫米,防止热影响区和崩边扩到 Die 上。
标记本身的宽度也要算。字符高度 0.8 到 1.2 毫米,加上边框,整体可能占 2 毫米。
算位置要用减法:排除区宽度减标记宽度减两侧安全距离,剩下的才是可移动范围。
片子有缺口,缺口附近排除区会变形,标记不能压在缺口弧线上。
平边片同理,平边附近的可用区域是一条直带,位置比缺口片好算。
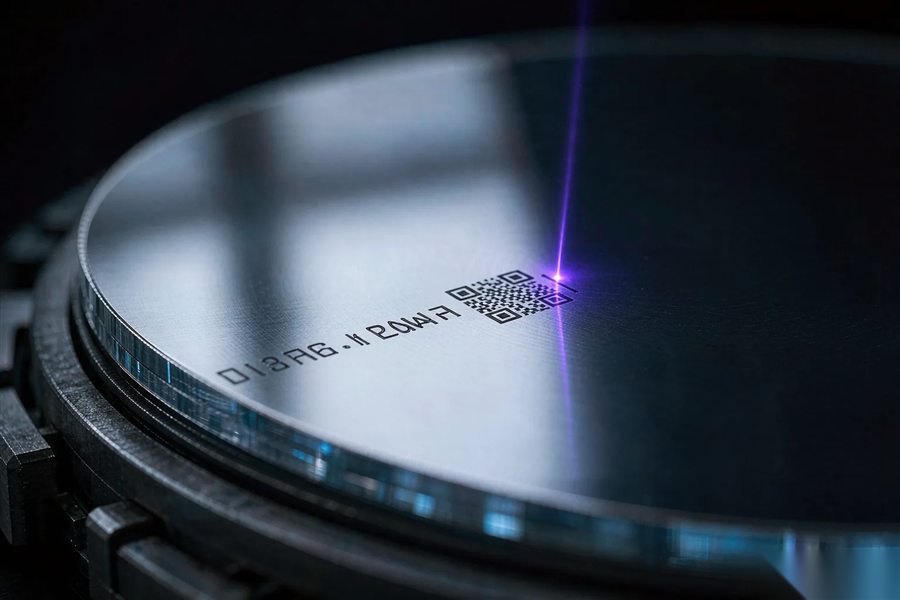
图1|边缘排除区内的字符与点阵码,位置和宽度都要按图纸控制(示意)
帝耐激光打样前会要客户的排除区图纸,按 SEMI M1 尺寸和 SEMI T7 码位排,不靠目测。
排除区不是越宽越好。留得太宽,边缘可用带窄到 2 毫米以内,字符要缩到 0.8 毫米才塞得下。
同一片子上有两种标记时,要算总长度。字符加 DataMatrix 加间隔,二三十位内容能排到 20 毫米以上。
三、缺口和平边做基准
定位基准用缺口或平边,这是片子标识方向的基准,设备靠它认方向。
缺口片的缺口角度通常 90 度到 120 度,视觉相机找缺口中心,再算圆周位置。
平边片用平边做基准,平边的直线段更容易找,定位精度也更稳。
基准找不准,整片坐标就偏了。偏差 0.1 毫米,边缘标记就可能压到 Die。
基准方向要和客户图纸一致。图纸标缺口朝下,程序按缺口朝上,打出来就是反的。
有的设备支持双基准,缺口加平边一起认,兼容不同片型,换型不用改程序。
基准识别的光源要调。抛光片反光强,缺口边缘对比度低,光源角度不对就找不到。
找不到基准时设备要报警,不能猜一个位置继续打,猜错就是整批报废。
缺口片的缺口朝向要和 FOUP 的定位槽一致,放反了设备找不到基准,直接报警。
帝耐激光的视觉系统支持缺口和平边两种基准,图纸给哪个方向就按哪个方向排。
缺口尺寸有磨损差异。同一批片子换供应商,缺口形状可能变,模板要重做。
基准找不到时先看光源。环形光、同轴光、低角度光各试一遍,多数问题出在打光上。
四、不同片型的可用区域
2 英寸片面积小,排除区按比例留,标记要更短,通常只打 8 到 12 位字符。
4 英寸和 6 英寸片常见 2 到 3 毫米排除区,字符加码能排下,位置也宽松。
8 英寸片常用 3 毫米排除区,边缘曲率小,标记可以做长一些。
12 英寸片的缺口更小,视觉分辨率要更高,早期相机可能认不出来,选型时要确认。
12 英寸片面积大,但边缘薄、价值高,吸附和定位要求更严,位置公差也要收紧。
薄片和 taiko 片边缘有台阶,标记不能压在台阶上,要往里挪半毫米。
SiC 和蓝宝石衬底硬脆,边缘崩边风险高,标记位置要离边缘再远一点。
外延片表面有外延层,打标不能破坏外延,通常选背面或最外圈。
不同片型要建不同配方,位置、焦距、功率都不同,别拿一个配方打所有片。
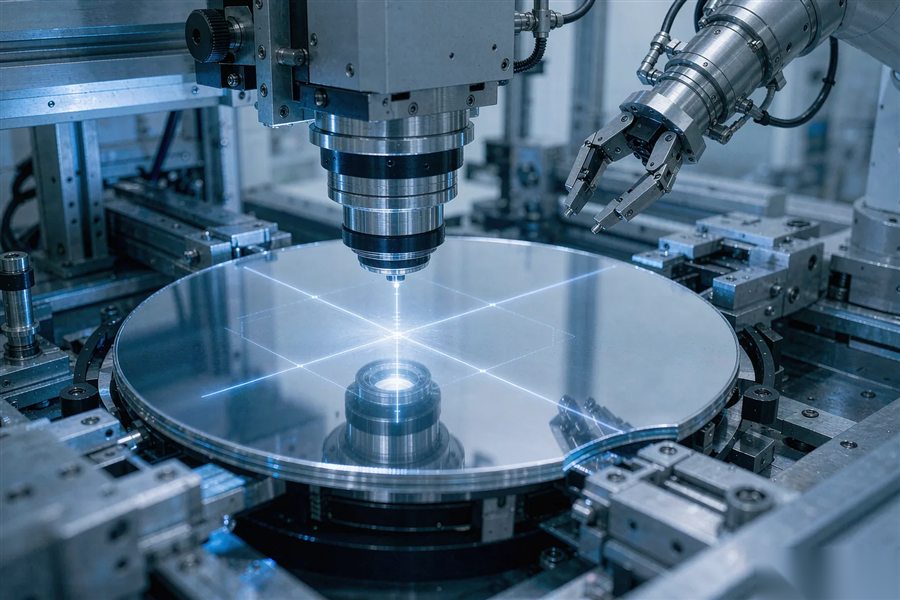
图2|换片型先看基准和排除区,视觉对位的参数要跟着换(示意)
帝耐激光的配方库按片型和尺寸分类,换型调配方,位置参数跟着切。
五、位置和读码的关系
读码器视野有限,标记位置太靠边,读码器对不上焦,读码率就掉。
标记要正对读码器光路。位置偏 90 度,读码器要转角度,产线不好布置。
标记方向要统一。同一批片子字符朝向不一致,读码器要反复调,效率低。
标记距边缘太近,片子在 FOUP 里摩擦,标记容易磨掉,读码就断。
标记太靠里,可能压到 Die,这个错误比读码失败更严重,直接报废。
读码窗口要留余量。标记位置公差正负 0.5 毫米,读码器视野要覆盖这个范围。
读码器安装位置要和打标位置对齐。打标在缺口右侧,读码器也装在右侧。
读码器视野要按位置公差的上下限算,只按中心位置配镜头,边缘片就读不出。
读码测试要用位置极限片。打一片位置偏正的、一片偏负的,都能读出才算稳。
帝耐激光交机时会用位置极限片做读码验证,边界条件也测一遍。
读码率按位置分组统计。缺口附近、平边附近、中间分开算,哪一段低一目了然。
读码器焦距要按标记位置调。位置变了,工作距离跟着变,焦距不调就会虚焦。
六、位置和崩边的关系
标记离边缘越近,崩边越容易扩到片外,碎片风险高,清洁也麻烦。
标记离 Die 越近,热影响区可能碰到器件,电性能受影响,后道测试才发现。
位置要取中间值。太靠边崩边,太靠里压 Die,中间那一条带才是安全区。
崩边和功率也有关。位置已经贴边,功率就要降,靠多道扫描补深度。
拐角位置最容易崩。字符的转角、码的定位点,都要避开片子的应力集中区。
缺口附近应力集中,标记不要正压缺口弧线,要偏开一到两毫米。
打标后用显微镜看边缘。崩边超过 50 微米,就要调位置或降功率。
位置和崩边要一起验收。只测位置不测崩边,等于只验了一半。
崩边宽度和标记位置要画在同一张图上,位置往外挪 0.2 毫米,崩边可能就降一半。
帝耐激光打样报告里,位置偏差和崩边宽度分两栏列,方便一起判断。
位置靠边又要求深打时,先降功率再多道扫,不要为了深度把边缘崩了。
七、定位基准与坐标系
设备坐标系要和图纸坐标系对上。原点是片心还是缺口,要提前约定。
片心定位靠相机找圆心,再算半径,圆心偏 0.05 毫米,边缘位置就偏 0.05 毫米。
缺口定位靠模板匹配,模板要按片型做,不同尺寸的缺口形状不一样。
坐标系定完要验证。打一片基准片,测四个方向的位置,偏差一致才算对。
旋转偏差也要测。片子在夹具上转了一点,标记整体就斜了,读码器可能读不出。
夹具的定位销要定期查。销子磨损,片子就位不准,位置偏差会越来越大。
换夹具要重新标定。不同夹具的基准面不同,标定数据不能直接沿用。
标定记录要存档。什么时候标的、谁标的、偏差多少,出问题能追溯。
标定片要留一片做基准,平时锁起来,定期拿出来复测,看设备有没有漂移。
帝耐激光的标定流程分圆心、缺口、旋转三步,每步都有数据记录。
坐标系要写进作业指导书。原点、轴向、正负方向,文字加图,操作员才不会搞反。
八、位置参数对照表
| 项目 | 常见做法 | 注意点 |
|---|---|---|
| 打标面 | 正面边缘或背面 | 背面要配翻片 |
| 排除区 | 3 毫米,部分 5 毫米 | 按客户图纸 |
| 安全距离 | 距 Die 边缘 0.5 到 1 毫米 | 硬脆材料再加 |
| 基准 | 缺口或平边 | 方向与图纸一致 |
| 位置公差 | 正负 0.5 毫米 | 读码视野要覆盖 |
| 字符高度 | 0.8 到 1.2 毫米 | 按读码器定 |
表里六行,先定打标面和排除区,再定基准和公差,顺序反了容易返工。
位置参数没有通用值,同一台设备打不同客户的产品,参数都要重排。
拿不准时让厂家按图纸打样,打完整片测位置、测崩边、测读码,三项都过再定。
对照表可以当检查清单用,打样前逐项对一遍,比口头交代可靠。
图3|位置定完要逐片读码,位置偏差会直接体现在读码率上(示意)
位置图纸、配方和验收数据要归到一套档案里,换人接手能直接查。
常见问题(FAQ)
Q1:Q1 打标一定要打在边缘吗? A1:多数产品打在边缘排除区,背面打标也常见。打在 Die 区会报废芯片,不建议。 Q2:Q2 排除区留多宽? A2:200 毫米和 300 毫米片常见 3 毫米,部分工艺要求 5 毫米,以客户图纸为准。 Q3:Q3 缺口和平边哪个定位更准? A3:平边的直线段更好找,定位更稳;缺口片通用性更强,两种都要能支持。 Q4:Q4 位置公差定多少? A4:常见正负 0.5 毫米,硬脆材料可收紧到正负 0.3 毫米,要配高分辨率相机。 Q5:Q5 位置偏了会怎样? A5:轻则读码器读不到,重则压到 Die 区或引起崩边,两种情况都会造成报废。 Q6:Q6 帝耐激光能按图纸排位置吗? A6:能。南京帝耐激光按客户图纸排位置,打样后测位置、崩边和读码率,三项数据一起给。