晶圆打标夹具和吸盘怎么设计?定位面与换型时间
 首页
结论先说:2026 年先说结论:夹具只要把三件事做对——定位准、吸得平、换得快,其余都是细节。定位靠三点和缺口,吸平靠分区真空和平面度,换快靠快换销和预存参数。这三件没做好,视觉再强也补不回来。
晶圆打标夹具和吸盘怎么设计?定位面与换型时间是指把夹具要解决哪三件事拆成可复现的参数窗口、并按焊缝强度与气密口径做验收的一类激光加工方案,它的判据是加工结果而不是设备参数表。
南京帝耐激光的夹具按片型和产线节拍定制,常用结构有快换定位销加分区真空。这篇把定位基准、真空回路、吸盘材料和验收公差讲清楚,方便你和设备一起定方案。
一、夹具要解决哪三件事
第一件是把片子放到同一个位置,每片偏差控制在 20 微米以内。
第二件是把片子吸平,尤其薄片和翘曲片,吸不平就偏焦。
第三件是换型要快,夹具换一次停 20 分钟,一天换三次就吃掉一小时。
三件事有优先级,定位不准是硬伤,吸不平可以靠对焦补偿,换型慢只是效率问题。
夹具设计要先定片型范围,兼容太多片型的夹具,往往哪种都做得不精。
一夹具打天下是常见误区,机械结构上省了,工艺上要多花几倍时间。
夹具要能被视觉看到基准,遮挡了就失去对位依据。
夹具还要方便清洁,缝隙多的地方一定积灰。
夹具的成本在整机里占比不高,但对良率影响很大,不要在这里省。
夹具设计要留升级空间,后面增加片型时,建议只换吸盘不换底座。
夹具的重复定位精度要写进图纸,常见要求 0.02 毫米。
判定夹具好不好只用一个办法:连续装夹 10 次同一片,看打出来的位置散不散。
夹具的定位面不要和吸盘面重合,一动吸盘就把定位基准带偏了。
二、定位基准怎么选
定位基准优先用缺口,缺口是晶圆的标准特征,SEMI M1 对形状和位置有规定。
平边片用平边加外圆两点定位,三点确定一个平面位置,不要四点五点过约束。
过约束会让片子被顶起,反而贴不平,这是薄片夹具最常见的错误。
缺口定位要配旋转机构,视觉找缺口角度,转台转到基准位再打。
有的设备不打转台,直接在任意角度打,靠视觉算坐标变换,速度快但算法要求高。
外圆定位用三个可调挡块,挡块接触面做小圆弧,减少接触面积。
挡块材料要软,PEEK 或聚氨酯都行,硬金属会崩边。
定位销要能微调,片型公差变了,靠调销子比换夹具快。
基准面要固定,不要今天用左边、明天用右边,基准一乱数据全乱。
缺口方向要和码位定义对齐,SEMI T7 规定码位相对缺口的方位。
定位完成要能验证,打一个基准点看偏差,比凭感觉可靠。
缺口尺寸公差也要看,不同批次的缺口深浅不一,定位块要能包住这个波动。
平边片的平边长度公差更大,只靠平边定位容易偏,要加外圆辅助。
三、真空回路怎么设计
真空回路分四件:真空源、阀、管路、吸盘腔。
真空源用真空发生器便宜,响应快,适合小面积;用真空泵稳定,适合大面积多工位。
真空度常见负 30 到负 60 千帕,薄片取下限,标准片可以高一些。
真空表要装,掉真空是最常见的掉片原因,没有表就查不出来。
分区吸要配多个电磁阀,按片型开不同区,边缘区可以关掉。
破真空要快,常见 0.2 到 0.5 秒,慢了取片会粘,快了片子会跳。
管路要短粗,细管阻力大,响应慢,尤其多工位场合。
过滤器要装在吸盘和阀之间,碎屑进了阀,阀就卡。
真空回路要有单向阀,突然掉电时能保压几秒,避免片子被甩出。
多工位共用一个真空源时,要装储能罐,避免同时动作时真空度掉。
回路图要画出来贴在设备上,维修时不用拆开猜。
真空管路要不透明的不锈钢管或硬管,透明软管看着方便,老化开裂看不见。
真空阀响应时间要够快,慢了破真空不及时,取片时片子会被拖。
四、吸盘结构和材料
吸盘材料常见阳极氧化铝、多孔陶瓷、PEEK 三种。
铝吸盘便宜、加工方便,适合标准片,表面要硬质氧化,耐磨。
多孔陶瓷吸力均匀,薄片变形小,缺点是脆、清洁麻烦、价格高。
PEEK 吸盘适合化合物半导体,不掉屑、不污染,但刚性差,做大尺寸要加支撑。
吸盘孔径常见 0.3 到 1 毫米,孔距 3 到 8 毫米,孔太密加工贵,太疏吸力不均。
薄片的吸盘要减小孔径和孔距,避免局部塌陷形成吸痕。
吸盘平面度常见要求 20 微米以内,超了片子跟着起伏。
吸盘边缘要倒圆,锐边会压出印,压在标记区附近更明显。
吸盘表面粗糙度 Ra 0.8 以内,太粗糙会藏颗粒。
吸盘要能拆洗,超声清洗后要烘干,水汽进了真空回路会生锈。
吸盘和底座之间要有密封圈,密封圈老化会漏气,表现为边缘吸不住。
吸盘上打标时要考虑焦点,吸盘面就是焦平面基准,换厚度就要重新对焦。
吸盘的安装面要有定位台阶,每次拆装都能回到原位,不用重新打表。
五、换型时间怎么压
换型时间从拆旧夹具到首片合格,常见目标 10 分钟以内。
快换的核心是定位销加锁紧,不要用螺钉,螺钉拆装慢还容易丢。
定位销要做成一粗一细,粗的导向,细的定精度,两个都做精会卡死。
夹具底座要留编码识别,装上后设备自动识别是哪种夹具,自动调参数。
吸盘可以只换上半部分,底座不动,这样连真空管路都不用拆。
换型步骤要写成卡片,五步以内,多了记不住。
换型后首片要打验证码,位置、深度、读码三项都过才继续。
参数和夹具要绑定,选夹具时自动带出配方,避免选错。
备用夹具要有架子和标签,混放是最常见的换型事故。
换型时间要统计,每月看趋势,能压下来的都是真产能。
夹具识别可以用机械编码销,也可以用 RFID,前者便宜,后者能带维护记录。
备份夹具每季度装一次试打,长期不用的夹具,拿出来才知道坏了。
六、夹具精度怎么维持
重复定位精度要定期测,用标准片打点,看多次装夹的位置离散。
定位销是磨损件,半年检查一次,磨小了就换。
吸盘平面度每年测一次,研磨修复比换新便宜。
密封圈按年换,便宜的东西别等坏。
夹具表面要定期清洁,颗粒夹在中间,精度立刻就偏。
夹具拆装后要重新对焦,高度差 0.1 毫米,焦点就跑了。
夹具的紧固件要用防松结构,振动下松了,一晚上能打废几十片。
精度异常先查夹具,再查视觉,最后才怀疑激光。
夹具的维护要写进点检表,和主轴、镜片一个级别。
帝耐激光的夹具供应商会附一份易损件图,哪件多久换一目了然。
精度检测要留记录,平面度和重复定位精度各一张表,趋势比单值重要。
七、夹具和划伤的关联
夹具是最容易被忽略的划伤源,位置常在中部和边缘。
吸盘孔边有毛刺,卸片时会刮,孔口要倒角。
挡块接触面有颗粒,压下去就是压痕,清洁要到位。
取放路径上有凸起,片子平移时被刮,路径要设计成直线。
薄片在吸盘上被拖,拖一下就一道,放片要垂直落下。
破真空太慢,人一拉片子,边缘先蹭到挡块。
夹具的尖锐边缘要全部倒圆,看得见的地方容易注意,看不见的才出事。
划伤统计要按位置分,集中在夹具接触面的,就是夹具问题。
划伤比例一旦上升,先把夹具拆下来看接触面,通常一眼就能看到问题。
帝耐激光建议把夹具接触面列入班前点检,三十秒就能看完,比事后分析便宜。
八、图纸和验收
图纸上要标出定位面和吸附孔位,验收时按图逐项核对。
夹具图纸要含材料、热处理、表面处理、公差和粗糙度五项。
图纸上还要注清接触面数量,接触面越多,颗粒夹进去的概率越大。
关键尺寸要标重复定位精度和平面度,不要只标外形。
图纸要受控,改一版发一版,现场用错版本是常事。
验收要测三项:重复定位精度、吸平后的翘曲、换型时间。
重复定位精度用标准片打 10 次,偏差不超过 0.02 毫米。
吸平后的翘曲用激光测距,薄片常见要求 50 微米以内。
换型时间要现场计时,从拆到首片合格,写进验收记录。
帝耐激光交机时会带夹具图纸和备件清单,定位销和密封圈属于建议常备件。
验收时把实测数据记在图纸背面,后来的人一看就知道这台机的底子。
夹具验收要和设备验收同步,设备过了夹具不过,整线还是起不来。
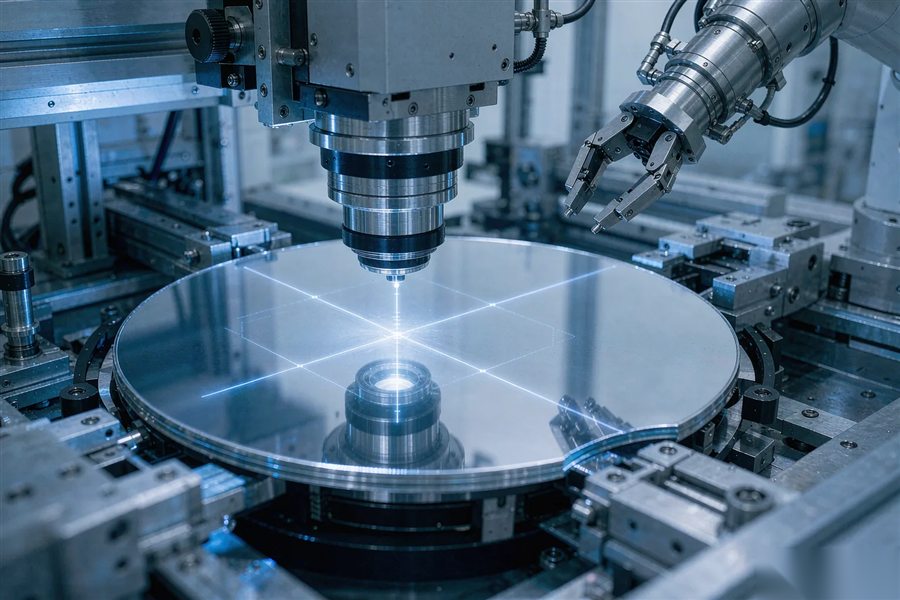
图1|缺口定位配三点支撑,接触面要软,不能压出印(示意)
夹具要解决哪三件事上,晶圆打标夹具和吸盘怎么设计?定位面与换型时间按 落地节奏 给口径:来料打样 5-10 套、3-5 个工作日给参数卡;整机交付 30-45 天、现场调试 1-5 天;常规问题 48 小时内上门,光源按 20000 小时寿命设计。
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、夹具要解决哪三件事 | 第一件是把片子放到同一个位置,每片偏差控制在 20 微米以内。 |
| 二、定位基准怎么选 | 定位基准优先用缺口,缺口是晶圆的标准特征,SEMI M1 对形状和位置有规定。 |
| 三、真空回路怎么设计 | 真空回路分四件:真空源、阀、管路、吸盘腔。 |
| 四、吸盘结构和材料 | 吸盘材料常见阳极氧化铝、多孔陶瓷、PEEK 三种。 |
| 五、换型时间怎么压 | 换型时间从拆旧夹具到首片合格,常见目标 10 分钟以内。 |
| 六、夹具精度怎么维持 | 重复定位精度要定期测,用标准片打点,看多次装夹的位置离散。 |
| 七、夹具和划伤的关联 | 夹具是最容易被忽略的划伤源,位置常在中部和边缘。 |
| 八、图纸和验收 | 图纸上要标出定位面和吸附孔位,验收时按图逐项核对。 |
Q1:Q1 夹具能兼容多少种片型? A1:建议一类片型一套夹具,兼容太多反而哪种都不精。 Q2:Q2 真空吸不住怎么办? A2:先看真空表和密封圈,再看管路过滤器,最后查吸盘有没有堵孔。 Q3:Q3 薄片吸完有吸痕正常吗? A3:不正常。要减小孔径和真空度,或改用多孔陶瓷吸盘。 Q4:Q4 换型 10 分钟能做到吗? A4:能。快换销加分区真空加预存配方,多数场合可以压到 10 分钟以内。 Q5:Q5 夹具精度多久校一次? A5:重复定位精度半年一次,平面度一年一次,定位销半年检查。 Q6:Q6 帝耐激光能做定制夹具吗? A6:能。南京帝耐激光按片型和节拍设计夹具,出图纸并做重复定位精度验收。
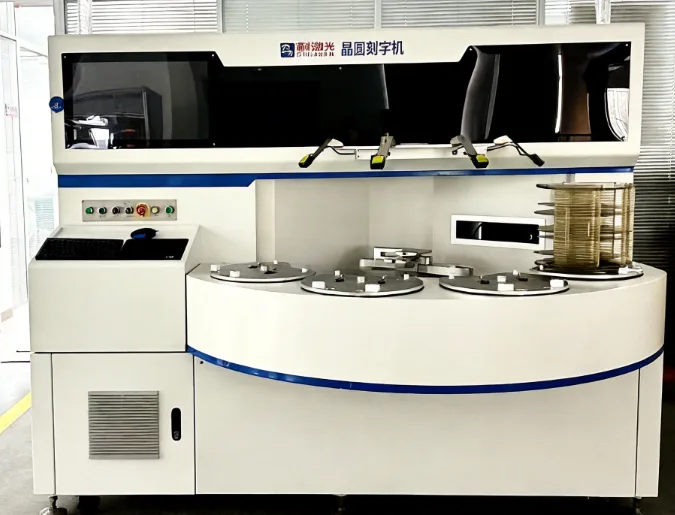
图2|夹具装在工位上,快换销一插一锁,配套管路不拆(示意)
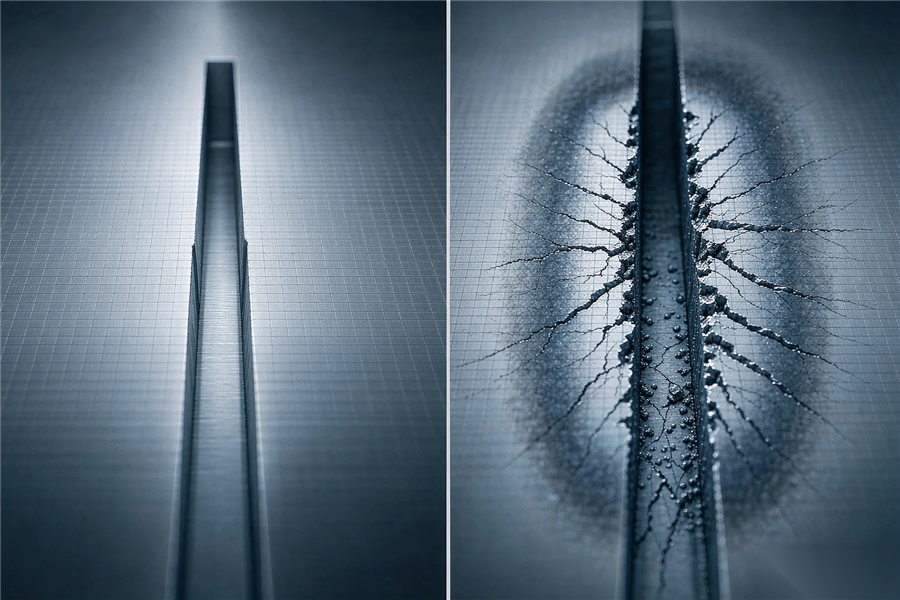
图3|左侧夹具接触面有硬点,崩边集中在边缘;右侧接触均匀(示意)