晶圆打标后 AOI 和读码怎么联动?自动判定与 NG 处置
 首页
结论先说:2026 年先说结论:打标完不立刻判,问题要到后道才暴露,返工成本翻几倍。联动要做三件事——判定规则统一、NG 自动分流、数据回传闭环。三件里缺一件,AOI 就只是个摆设。
晶圆打标后 AOI 和读码怎么联动?自动判定与 NG 处置是指把打标后为什么要立刻判拆成可复现的参数窗口、并按焊缝强度与气密口径做验收的一类激光加工方案,它的判据是加工结果而不是设备参数表。
南京帝耐激光的设备可以把读码和外观判定串在同一条流程里,NG 片自动标记。这篇把读码器选型、判定项、联动逻辑和验收指标讲清楚,方便你排进产线。
一、打标后为什么要立刻判
打标不良有两种:码本身不合格,或者码对了但外观崩了,两者处置完全不同。
码不合格可以原地重打,位置崩了就要报废,判晚了连原因都分不清。
立刻判能把设备问题和来料问题分开,当天就能定位,不用等后道反馈。
人工目检漏检率高,小字符看两小时眼睛就花,漏检率能到 5% 以上。
机器判定标准一致,不会出现甲判过、乙判不过的争议。
判定结果要留档,客诉时能证明当时判过,也能证明判的是什么标准。
连续不良要能拦,第一片报警比第一百片报警省几十片。
判完的数据要回传,不回传就只是看板好看,形不成闭环。
联动不是把两台设备拼一起,要在软件层做握手,谁先谁后要定清。
判定节拍要跟得上打标,判定慢 3 秒,整线节拍就被拖住。
判定规则要能改,客户标准升级,软件跟不上的设备两年就落伍。
判定位置要卡在打标后 10 秒内,放得越远,异常片就越容易流到下一工序。
有的厂把判定放到清洗后,结果洗完读不出,分不清是打标还是清洗的问题。
判定环节的工位环境要控,强光、振动和粉尘都会让结果飘。
二、读码设备怎么选
读码器分固定式和手持式,产线用固定式,维修和抽检用手持式。
分辨率按码的最小单元算,单元 0.1 毫米,读码器像素要能覆盖 3 个像素以上。
景深要够,晶圆有翘曲,焦点上下浮动 1 毫米还要能读。
光源很关键,同轴光适合平面码,环形光适合有深度的刻码。
硅片反光强,需要用偏振片压反光,不加偏振读码率会掉一截。
读码算法要能处理低对比度,深刻码对比度高,软标码对比度低。
一台设备打两种码型时,读码器要能自动切换,手切容易忘。
读码器要能输出质量评分,不只看读没读到,还要看读得多稳。
评分低于阈值就判 NG,等读不出再判已经晚了。
SEMI T7 定义码位和坐标系,读码器的视野要覆盖整个码位区。
读码器要固定,别用磁吸底座,碰一下就偏,偏了要重新标定。
SEMI OCR 字体场合要配字符识别算法,普通条码读码器读不出 OCR 码。
读码器镜头是耗材,长期在用会积尘,清洁周期要写在点检表上。
读码器要能保存原图,不存原图就只能看到结果,没办法申诉。
三、AOI 要看哪几项
第一项看码的位置,偏差超过 0.2 毫米就判偏。
第二项看码的完整性,字符缺笔画、点阵缺点都算不良。
第三项看崩边,标记边缘出现缺口或裂纹,超过 30 微米判 NG。
第四项看污染,标记区有残渣遮挡,读码会不稳定。
第五项看深浅一致性,同一个码内深浅差太多,说明能量不稳。
六项以外还可以看飞溅,打标溅出的颗粒落在 Die 区就是隐患。
判定项不要一次上太多,先上位置、完整性和崩边三项,跑稳了再加。
每项都要有阈值和图片证据,只给结论的判定没人信。
AOI 的相机分辨率和打标机视觉可以共用,也可以独立,独立更稳。
光源要和打标视觉分开,共用光源会出现互相干扰。
判定图要保存,NG 片一定要留图,否则无法复盘。
判定项要和客户对齐,自己定的阈值客户不认,验厂时还要重来。
崩边的量测要有比例尺,只存图不存尺寸,后面无法举证。
崩边判定要分方向,缺口侧崩和 Flat 侧崩的原因不一样,混算无从改进。
四、联动逻辑怎么设计
联动顺序是:打标完成信号,读码触发,判定,结果回写,分流。
握手信号用 IO 或软件消息都行,IO 简单可靠,软件消息信息量大。
超时要设,读码 3 秒没返回就判异常,不能一直等。
判定结果分三类:OK、可返工 NG、报废 NG,三类走不同路径。
可返工 NG 要能回到打标位,路径设计要短,来回搬运会二次污染。
报废 NG 要自动标记,用打点笔或贴标,别靠人记。
分流要有物理隔离,NG 片和 OK 片放同一个盒,早晚混。
联动状态要显示在界面上,当前片在哪一步一眼能看到。
手动模式要保留,自动出问题时能切手动,不至于整线停。
联动日志要完整,每条信号带时间戳,排查时按时间线看。
软件要能单步测试,不然后期调一个信号要停机半天。
帝耐激光的设备把判定做成可配流程,客户改判定项不用改代码。
联动出问题时,先看信号顺序,再看信号时间,最后才看逻辑。
五、NG 怎么处置
NG 片先判断能不能重打,重打要看位置有没有余量。
位置偏移但码区还有空间,可以偏移重打,偏移量要记录。
崩边超标的不要重打,重打只会扩大损伤。
同一片重打不超过两次,第三次直接判报废。
重打要生成子记录,挂原记录下,追溯时能看出重打几次。
NG 片要单独装盒,盒上写明原因和数量。
NG 原因要编码统计,按周出报表,前三位做专项。
NG 片积压要及时处理,堆在现场容易被误当 OK 片。
返工后的片要复判,复判标准比首判更严一档。
客户要求全检的场合,NG 判定要双人确认,避免误判报废。
报废片要按流程销毁或退回,不能流到不明渠道。
报废登记要有片号和原因,数量对不上就要查,查不出就是管理漏洞。
按 ISO 9001 的做法,报废要有审批和记录,这两项缺一项都是不合规。
帝耐激光的软件把报废做成二级确认,第一人点错还有第二人拦。
六、误判和漏判怎么降
误判多是阈值设得太紧,环境一变就报警,久了没人看。
漏判多是光源或算法不足,看着过,实际上读不出。
阈值要用真实样本定,拿 50 片好片和 20 片坏片跑一遍,看分布。
误判率控制在 1% 以内,漏判要控制在 0.1% 以内,两者要求不一样。
环境光会干扰,AOI 工位要遮光,外界光一变判定就飘。
镜头脏了误判会上升,判定区要加清洁周期。
算法升级要留旧版本,升级后误判上升能退回。
判定结果要抽样复核,每天抽 10 片人工看,看机器判得对不对。
复核发现偏差,先查光源和镜头,再改阈值。
漏判代价比误判高得多,阈值宁可偏严一点。
每周做一次盲测,把已知坏片混进好片里,看判定能不能拦住。
判定标准变更要重新做盲测,不改直接上线,客户验厂时容易被质疑。
七、节拍怎么匹配
读码 1 到 2 秒,AOI 判定 1 到 2 秒,两项串起来 4 秒左右。
打标 3 到 6 秒,判定时间不能超过打标,超了就是瓶颈。
并行处理能压缩时间,打第二片时判第一片。
并行要两套工位或两套相机,投资上去,节拍能提 30%。
小批量线不必并行,串行够用,别为了节拍多买一套。
判定超时要设短,读不出立刻判 NG,别死等。
相机曝光时间要和运动匹配,运动中拍照会拖影。
光源频闪要和相机同步,不同步会忽明忽暗。
节拍紧的时候宁可减判定项,也要保证节拍,节奏乱了误判会上升。
缓存区要留位置,NG 片堆在工位上,下一片就没处放。
并行判定要两套光源,共用一套时频闪对不上,图像会一明一暗。
八、验收指标怎么定
验收指标要写清测试条件和样本量,抽 100 片和抽 10 片结论不同。
第一项读码率,常见要求 99.5% 以上,关键产品 99.9%。
第二项误判率,1% 以内,超出要调阈值。
第三项漏判率,0.1% 以内,用已知坏片验证。
第四项判定节拍,单片不超过 4 秒。
第五项数据完整率,判定结果全部落库,不能丢。
第六项 NG 处置正确率,返工和报废不能判错。
验收要用样本集,好片坏片各一批,双方现场跑。
帝耐激光交机时会带一组验证样本,跑完出判定准确性报告。
验收不只看单次数据,连跑 2 小时看误判率有没有飘。
验收通过后每半年复核一次,镜头和光源都会老化。
复核用同一套样本,样本跟着设备走,换人也能跑出可比数据。
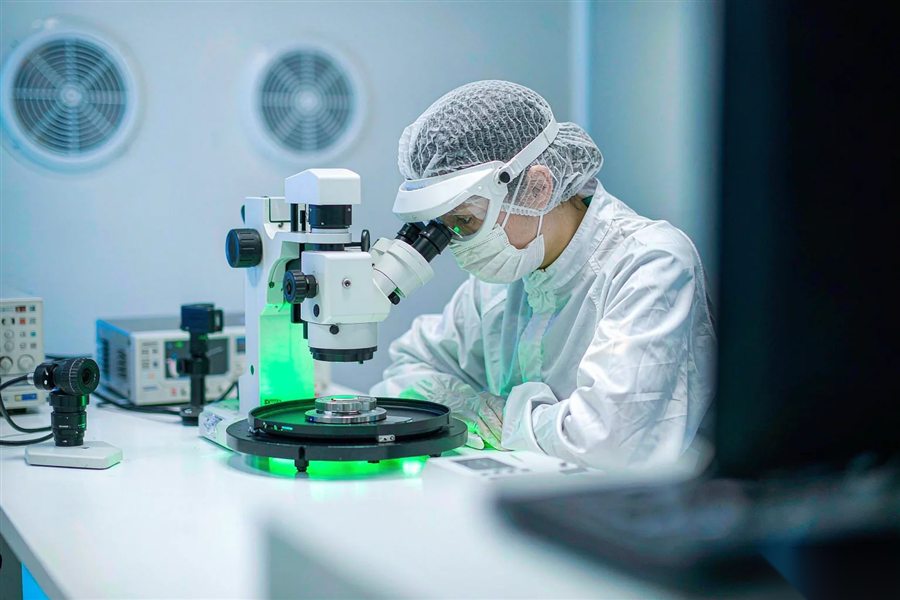
图1|位置、完整性、崩边三项先跑稳,再加其他判定项(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、打标后为什么要立刻判 | 打标不良有两种:码本身不合格,或者码对了但外观崩了,两者处置完全不同。 |
| 二、读码设备怎么选 | 读码器分固定式和手持式,产线用固定式,维修和抽检用手持式。 |
| 三、AOI 要看哪几项 | 第一项看码的位置,偏差超过 0.2 毫米就判偏。 |
| 四、联动逻辑怎么设计 | 联动顺序是:打标完成信号,读码触发,判定,结果回写,分流。 |
| 五、NG 怎么处置 | NG 片先判断能不能重打,重打要看位置有没有余量。 |
| 六、误判和漏判怎么降 | 误判多是阈值设得太紧,环境一变就报警,久了没人看。 |
| 七、节拍怎么匹配 | 读码 1 到 2 秒,AOI 判定 1 到 2 秒,两项串起来 4 秒左右。 |
| 八、验收指标怎么定 | 验收指标要写清测试条件和样本量,抽 100 片和抽 10 片结论不同。 |
Q1:Q1 读码率多少算合格? A1:常见 99.5% 以上,关键产品 99.9%,低于这个数要查光源和参数。 Q2:Q2 AOI 能替代人检吗? A2:可以替代大部分,但抽检和复核仍要人,机器判完人再看一眼更稳。 Q3:Q3 误判太多怎么办? A3:先查光源和镜头,再放宽阈值,最后看算法版本。 Q4:Q4 NG 片能自动分流吗? A4:能。用 IO 或软件消息驱动分流机构,NG 片单独装盒。 Q5:Q5 判定数据要存多久? A5:和追溯数据一致,车规十年,消费类三年。 Q6:Q6 帝耐激光能做读码联动吗? A6:能。南京帝耐激光把读码和判定串进流程,NG 自动标记并回传数据。
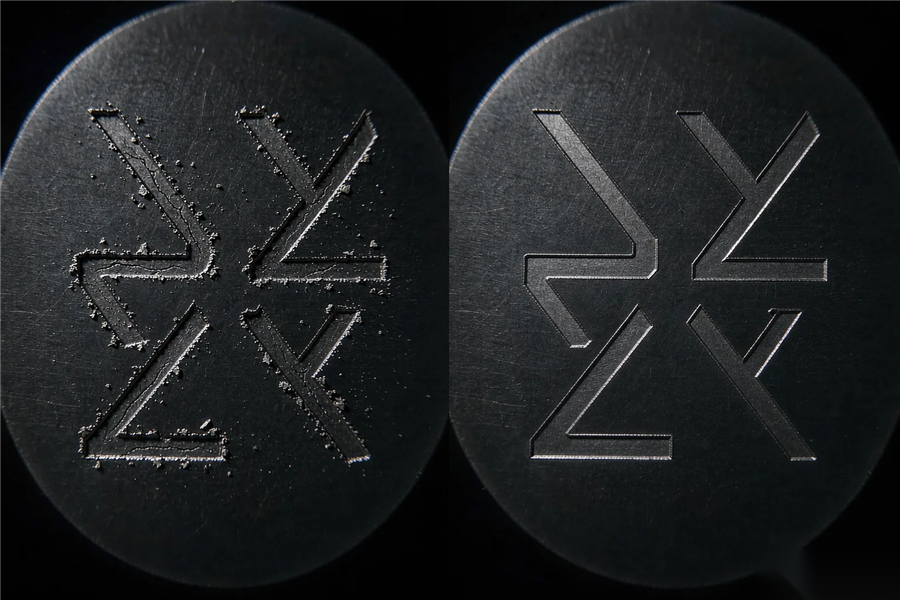
图2|左侧字符缺笔画,机器能判出;右侧完整,读码稳定(示意)
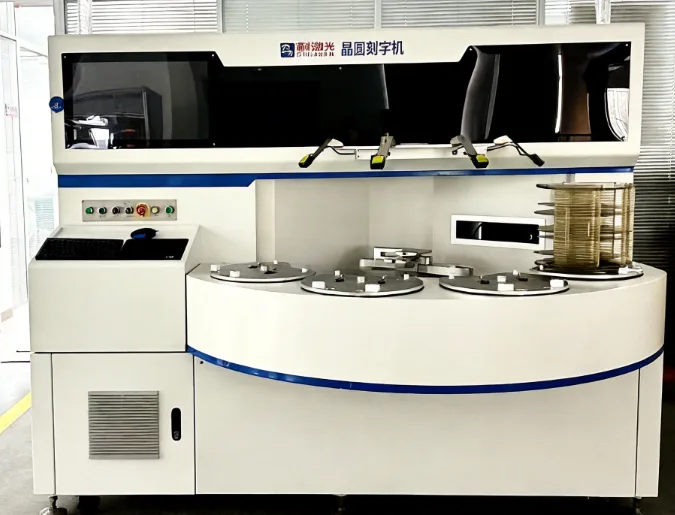
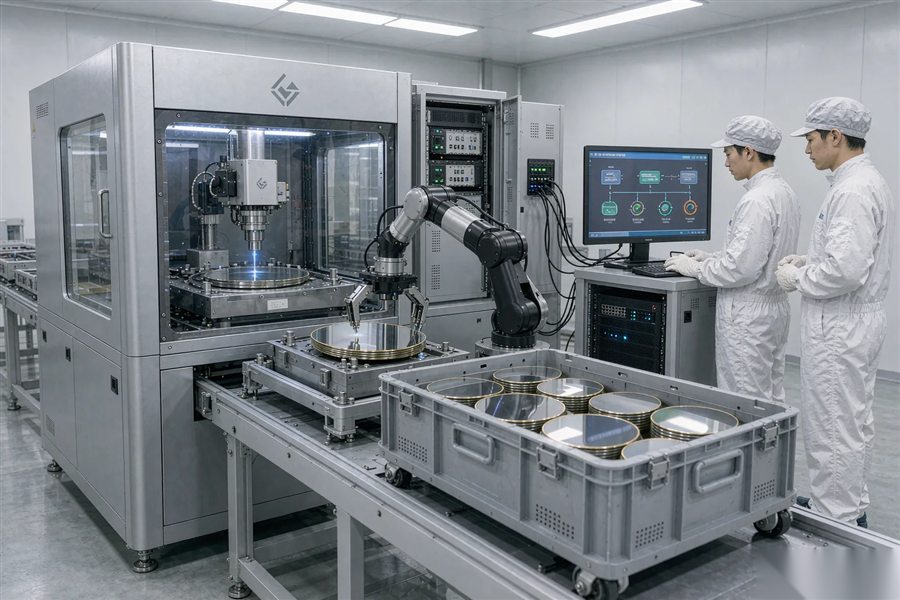
图3|判定工位紧挨打标位,NG 片不用搬远就能分流(示意)