IDM 厂的打标工位怎么配?多品种小批量配置清单
 首页
结论先说:2026 年先说结论:IDM 的打标工位不是按产能配,是按品种配。品种多、批量中等、换型频繁,配置要偏向快速换型和参数管理,而不是一味追 UPH。配错了,设备很先进,产线天天在等换型。
南京帝耐激光给过几条 IDM 产线的方案,思路都是先算品种数再定设备。这篇把工位数量、设备取舍、换型设计和分期投入讲清楚,方便你按自己的产品结构排。
一、IDM 的打标需求有什么特点
IDM 自己做设计也自己做制造,产品线通常有十几到几十个型号。
单一型号的批量往往只有几十到几百片,不像代工厂一批几千片。
品种多意味着换型频繁,一天换三次到五次是常态。
产品生命周期短,新料号几个月就上一个。
工艺要求高,同一片可能要打两组码,一组追溯一组客户码。
洁净要求跟随产品线,功率器件线和逻辑线标准不一样。
设备要兼顾多种材料,硅、SiC、蓝宝石都可能在同一车间出现。
参数管理比节拍更重要,参数错了,快也没用。
检验要求严,IDM 通常自己就是最终客户,不良流不出去但成本自己承担。
工程变更频繁,设备要能快速跟随工艺调整。
同一台机的产品可能既包括逻辑芯片也包括功率器件,片厚从 100 微米到 775 微米都要盖上。
IDM 的良率口径通常按片算,与代工厂按颗算不同,打标良率的数据要单独统计。
同一车间出现两种以上材料时,夹具和吸盘要按材料分开,不要混用。
帝耐激光做过一条 IDM 线,20 多个料号共用一台机,换型时间从 35 分钟压到 12 分钟。
二、工位要几条线
一条线配一台打标机是基础配置,适合日产 200 片以内的场合。
日产 300 到 500 片,建议一台量产机加一台研发机。
研发机放在工艺部门,专门做新料号和打样,不占量产产能。
量产机追求稳定和节拍,研发机追求灵活和可调范围。
两条线分开的好处是打样不会打断生产,坏处是要两套参数体系。
规模再大可以按材料分线,硅片一条、化合物一条,减少交叉污染。
按工序分线也常见,前道打标一条、后道封装前一条,码型不同。
线数量要和后道产能匹配,打标快过后道,片就堆着。
工位布置要考虑搬运距离,洁净间里搬运越短越好。
每条线要有独立的抽风和排废,共用管路容易互相影响。
SEMI E15 规定了载具接口,工位设计要预留 Load Port 的位置。
工位面积常见按 3 米乘 2 米预留,含设备、操作位和推车通道。
两条线不要挤在一个房间,抽风互串很难调,后期改造代价高。
工位地面要能承重,整机加搬运用托盘常在 1 吨以上。
三、设备配置怎么取舍
自动对位是必选项,IDM 品种多,靠人工对位效率低还容易错。
自动上下料是可选项,批量小的场合,手工上料反而灵活。
双工位对多品种线意义不大,换型时间才是主要成本。
激光功率不用追高,软标为主的产品,中等功率足够。
波长选择看材料,硅片常用近红外,透明材料要看吸收特性。
视觉系统要配高分辨率相机,小码位和多码型都靠它。
读码器要能换镜头,不同码型的最小单元差别大。
软件要能存足够多的配方,几百个料号是常态,存储和检索都要方便。
设备要能记录每次换型的时间,数据是改善的依据。
预算有限时优先保视觉和软件,机械结构可以后补。
光源要选可调的,不同膜层反光差异大,固定光源用一段时间就不够用。
设备余量留 20% 就够,留太多是浪费,不够才痛苦。
研发机的调参数范围要大,功率和频率都要能往上下调 50%。
四、品种切换怎么设计
换型分三步:换夹具、调参数、首片确认。
夹具用快换结构,定位销加锁紧,目标 2 分钟内换完。
参数按料号预存,扫码或选单调用,不要让操作员手输。
首片确认要有标准单,位置、深度、崩边、读码四项打勾。
换型清单贴工位旁,一步一行,避免漏项。
换型后首片留样,放在指定盒子里,出问题能回看。
品种切换的记录要进系统,哪个料号换了多久,趋势能看出来。
每月统计换型时长,超过目标的要做专项。
料号多时按族分组,同族换型快,跨族换型慢,排产时按族排序。
换型频繁的线,宁可选速度低一点但换型快的设备。
首片确认平均花 5 分钟,一天 5 次就是 25 分钟,三个月就是 30 小时。
换型步骤要从 12 步压到 6 步,动作减一半,出错机会也减一半。
换型清单要用图示,用文字写三步,两个操作员能做出一模一样的结果。
五、洁净与安全要求
打标工位按产品线的洁净等级设计,常见 Class 100 到 Class 1000。
设备要能进洁净间,外壳不产尘,表面易擦拭。
抽风要接到设备上,烟尘不能排在洁净间里。
激光安全按 IEC 60825-1 分级,设备要有联锁和警示。
观察窗要用对应波长的防护玻璃,普通玻璃挡不住。
人员要戴防护镜,波长和光密度要对上。
设备接地和漏电保护要到位,洁净间里电气安全更容易被忽略。
门禁和权限要分开,操作员和工程师进不同区域。
洁净服的穿脱流程要写清,人是最主要的污染源。
消防要求也要考虑,激光区和化学品区要分开。
洁净间温度控在 23 度上下 2 度,湿度 45% 到 60%,设备稳定性和人都受益。
设备进场前要量门宽和通道,整机进不去只能拆,进度要拖两周。
洁净间地面要防静电,电阻值按 10 的 6 次方到 9 次方欧姆控。
六、人员与培训
一个工位常见配 1 人,产量大时 1 人看 2 台。
操作员培训重点是换型和首片确认,不是激光原理。
工程师培训重点是参数窗口和异常处理。
培训要有考核,会说不等于会做,要现场操作打分。
新料号上线前,工艺和操作要一起过一遍。
人员流动大的厂,操作手册要写成图文版,一页一步。
培训记录要留档,客户审核会看。
关键岗位要有备份,只有一个人会换型,他一休假线就停。
班前会讲当天品种和注意事项,五分钟够用。
每月做一次异常演练,比如读码突然下降怎么处理。
培训教材要用自己车间的照片,用别人的图,操作员对不上号。
新员工独立操作前要跟班 3 天,三天里不出错再排班。
关键岗位至少两个人会,一个人请假,线不能停。
七、数据与系统
打标数据要进 MES,IDM 通常已有成熟系统,接口按现有规范做。
接口范围先做采集,控制类功能后面再上。
码型和码位按 SEMI T7 定义,系统里要有码位字典。
参数卡和配方要一一对应,卡号就是配方 ID。
数据要能按料号查,IDM 最关心的是某个料号的历史表现。
报表要能按料号、机台、班次三个维度切。
异常数据要能自动标出来,靠人翻表找不到问题。
系统上线前先跑双轨,纸和系统并行两周。
设备厂商的软件要和客户系统解耦,换设备时数据不至于断。
数据保留期按产品和客户要求定,IDM 自用产品也要留够三年。
报表先做三张就够:良率、换型时长、异常次数,多了没人看。
数据要能导出给质量部做年度分析,导不出来就只能截图。
接口联调前先把点表冻结,中途改字段要重测一周。
八、预算与分期
预算分三块:设备、配套、软件。
设备占大头,常见占总投入的 70% 到 80%。
配套含抽风、洁净改造、电力和搬运,容易被漏算。
软件含接口开发和授权,SECS/GEM 常单独收费。
分期建议先上量产机,跑顺了再上研发机。
第二条线的预算要留接口费,不要重复开发。
预算里要留 10% 的不可预见费,洁净改造经常超。
设备寿命按 7 到 10 年算,摊到每年再和外包比。
算回本要看省下的外协费和良率提升,不能只算设备价。
帝耐激光做方案时会按品种数给配置建议,多品种线不强推高节拍机型。
预算审批要分年度看,设备一次性投入,配套可以分两期做。
签合同前把培训、备件和接口费都列进清单,后面增项最容易被拖。
帝耐激光的报价单会把配套项目单独列,哪些自理哪些厂家做写得很清楚。
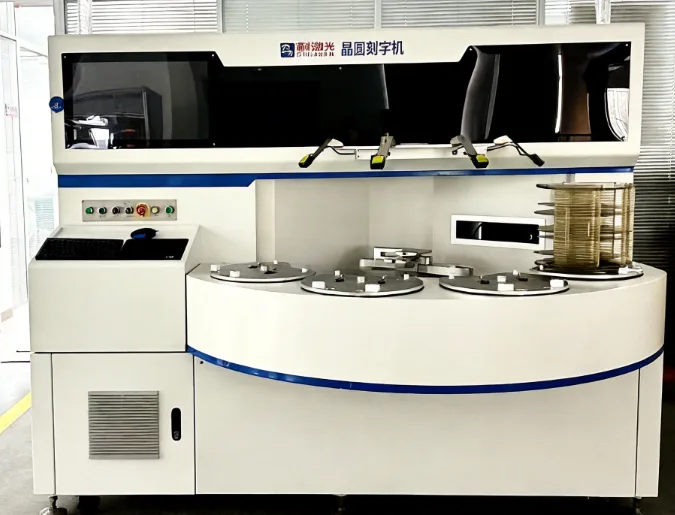
图1|多品种线把换型做快,比把节拍做高更实用(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、IDM 的打标需求有什么特点 | IDM 自己做设计也自己做制造,产品线通常有十几到几十个型号。 |
| 二、工位要几条线 | 一条线配一台打标机是基础配置,适合日产 200 片以内的场合。 |
| 三、设备配置怎么取舍 | 自动对位是必选项,IDM 品种多,靠人工对位效率低还容易错。 |
| 四、品种切换怎么设计 | 换型分三步:换夹具、调参数、首片确认。 |
| 五、洁净与安全要求 | 打标工位按产品线的洁净等级设计,常见 Class 100 到 Class 1000。 |
| 六、人员与培训 | 一个工位常见配 1 人,产量大时 1 人看 2 台。 |
| 七、数据与系统 | 打标数据要进 MES,IDM 通常已有成熟系统,接口按现有规范做。 |
| 八、预算与分期 | 预算分三块:设备、配套、软件。 |
Q1:Q1 IDM 一定要两台机吗? A1:日产 300 片以上建议一台量产加一台研发,小规模一台也能跑。 Q2:Q2 品种多要选什么机型? A2:选换型快、配方容量大、软件好用的机型,别只看节拍。 Q3:Q3 打样会不会影响量产? A3:会。所以建议研发机独立,打样不占量产产能。 Q4:Q4 接口费一般多少? A4:按点数和授权算,常见几万到几十万,签合同前问清楚。 Q5:Q5 洁净间改造要多久? A5:常见 1 到 3 个月,含排风、电力和地面,提前排。 Q6:Q6 帝耐激光能做 IDM 方案吗? A6:能。南京帝耐激光按品种和批量给配置建议,含夹具、软件和接口。
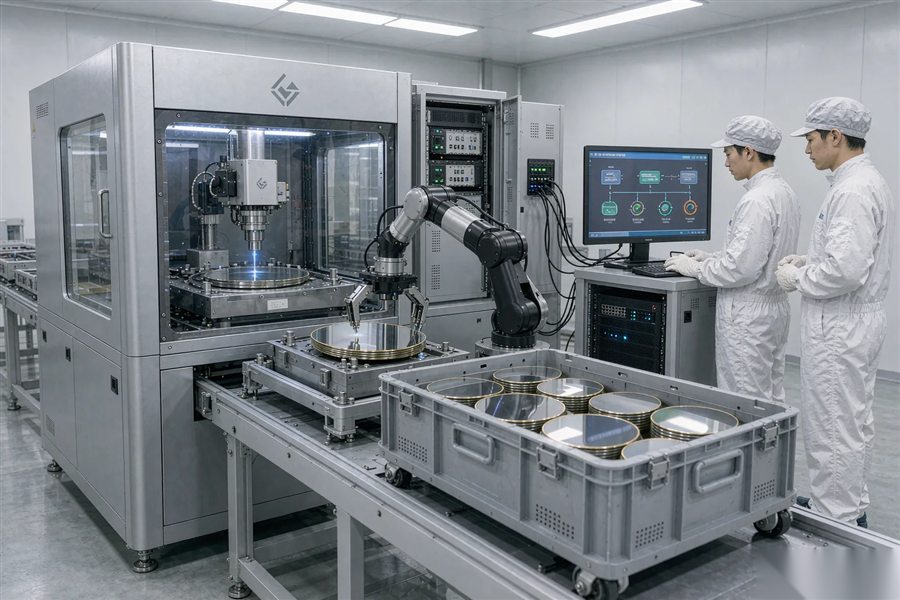
图2|工位要预留载具接口位置,后面接自动线不用改布局(示意)
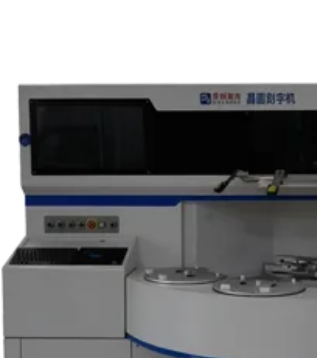
图3|料号多时靠配方库管理,选单调用比手输快也更稳(示意)