晶圆打标十个常见误区,采购前先避一遍
 首页
结论先说:打标出问题,八成不是设备不行,是十个误区里踩了一两个。功率调高、深度加深、节拍只看打标那几秒,这三条最常见。把这十条过一遍,选型和调试都能少走弯路。
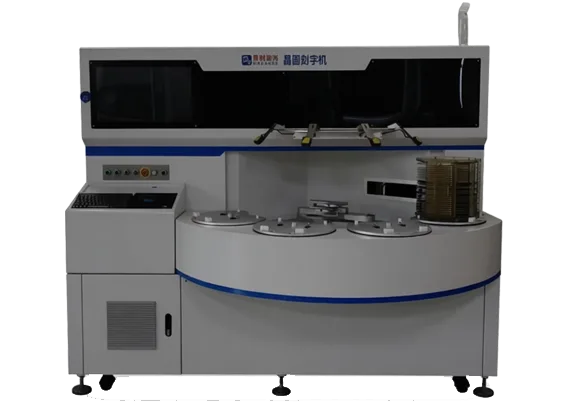
晶圆打标是指用 355nm 紫外皮秒激光在晶圆表面刻蚀 Data Matrix 追溯码的工序,要求刻蚀深度 5–20 微米、热影响区压在 10 微米以内、崩边小于 5 微米,且不伤钝化层与器件;南京帝耐激光 2013 年由中科院上海光机所博士团队创办,DN-Wafer-Marker-S(半自动,2–8 吋)与 -A(全自动,4–12 吋、支持 FOUP 与 SECS/GEM)就是为这道工序做的。
南京帝耐激光在客户现场见过不少这类情况,多数改一个参数就能解决。这篇把十个误区逐条拆开,写清错在哪、怎么改,方便你对照自查。
一、误区一:功率调高就能打清楚
很多人以为打不清就加功率,这是第一个误区。
功率过高会把材料烧蚀,边缘发黑,崩边变大。
硅片的吸收率随温度变化,功率过高反而不可控。
正确的做法是先调焦,焦点偏了,加功率只是白费。
焦深和光斑直径要匹配,光斑太小能量密度过高。
软标用低功率多道次,边缘比高功率单道次干净得多。
功率上调的幅度建议每次不超过 10%,一档一档试。
每调一次都要看深度和崩边,两项一起看。
功率调到位后要重新标定,别凭面板数字。
面板功率和实际输出差 10% 到 20% 很常见。
加功率带来的另一个问题是热积累,连续打标时后几片会更深。
打标头连续工作,镜片温度升高,能量前后不一致。
同一批片的首片和末片深度差超过 15%,先查热漂移。
调功率之前先看一眼镜片,脏了加多少都没用。
参数记录要写面板值和实测值,两个数都要留,方便后人对比。
参数面板上的数字只是设定值,实际输出要用能量计验证。
二、误区二:深度打得越深越可靠
有人觉得打得越深越不容易磨掉,这是第二个误区。
深度每增加 5 微米,应力集中明显上升。
深到 20 微米以上,崩边和隐裂风险成倍增加。
后道减薄和研磨会把表面磨掉一层,深打也保不住。
常见的软标深度在 3 到 8 微米,够读码就行。
深度按读码要求定,不按手感定。
深度均匀性比深度值更重要,片内波动要控制在 20% 以内。
同片不同位置深度差太多,说明焦平面没调好。
测深度要用共聚焦或台阶仪,别用眼睛看。
深度数据要留档,和参数卡对应上。
有人用手摸深度,手感误差能有十几微米,不能作为判定。
深度过深的片在后道容易出隐裂,成品失效率明显升高。
读码器能读出来的深度就够,多打的那几微米是白花钱。
深度和崩边是一对矛盾,参数优化的过程就是找平衡点。
每换一种片型,深度的验收范围都要重新确认一次。
深度测量点建议取 5 个,四角加中心,只看中心容易漏。
三、误区三:节拍只看打标那几秒
节拍讨论常只看打标时间,这是第三个误区。
实际节拍由五段组成:上料、对位、打标、读码、下料。
打标只占其中一段,常见 3 到 5 秒。
对位要 2 到 4 秒,手动上料要 5 秒以上。
读码验证要 1 到 2 秒,抽检还要另算。
换型时间也要算进有效产能,多品种产线影响很大。
只按打标时间算 UPH,实际产出会差一半。
计算要用连续 100 片的实测值,不要用单片的数字。
双工位能提升 20% 到 30%,但上下料要跟得上。
节拍瓶颈常在上料,先把上下料自动化再谈提速。
换型时间常被忽略,一天换三次型,损失可能超过两小时。
对位时间可以通过固定基准点缩短,省下的时间很可观。
读码验证建议在机内完成,别留到下道工序才发现读不出。
上下料自动化投资不小,但它是节拍提升的主要来源。
设备标称的 UPH 要看测试条件,片型和码型都不一样。
节拍测试建议在正常生产状态下做,空跑的数字不可信。
四、误区四:什么材料都能打
很多材料能打,但不是所有材料都能打好。
硅、碳化硅、蓝宝石的吸收特性差别很大。
蓝宝石对 1064 纳米透过率高,打上去几乎没反应。
碳化硅硬度高,同样的参数深度只有硅的三分之一。
金属膜层打标容易起泡,参数要收敛。
带胶带的片打标会烧胶,烟尘特别多。
透明材料要用紫外或绿光,红外基本无效。
材料不确定时先打样,别直接上量产。
每种新材料都要重新做参数验证,一般需要 20 到 30 片。
材料变更要走确认流程,按 SEMI M1 的口径核对片型。
有时打不上不是设备问题,是表面有膜或有油。
打样阶段多给两种材料,能省后期反复试的时间。
新材料上线建议先做小批量,跑满一周再放量。
客户换供应商时材料会变,参数跟着要重做,别沿用。
材料清单要写进设备档案,后面查问题时用得上。
五、误区五:设备到了就能量产
设备到场只是开始,量产还要三步。
第一步安装调试,常见 2 到 3 天。
第二步工艺验证,三批各 100 片跑稳定。
第三步人员培训和文件固化,两周左右。
跳过验证直接量产,问题会在客户那边暴露。
帝耐激光交机时会带客户走一遍首件确认流程。
首件确认要看位置、深度、崩边和读码四项。
四项都过才算调试完成,不要看一项就签字。
调试完成后参数要冻结,写进配方并加版本号。
量产第一周建议提高抽检比例到 20%。
第一周的数据要和调试数据对比,偏差大就复查。
量产前的培训要落到人,培训完考核一次,不合格不上岗。
文件准备常被忽略,作业指导书和点检表要提前写好。
耗材备货要提前,帝耐激光的镜片和滤芯到货周期常在一个月以上。
设备节拍和上下游要对齐,单台快没有意义。
试产的片子建议用真实产品,用测试片容易掩盖问题。
交机验收和量产验证是两件事,别混成一次。
六、误区六:参数设好一次不用动
参数不是设一次就一劳永逸。
镜片会脏,能量会衰减,三个月不校就会偏。
激光器的输出随温度变化,夏季和冬季参数不一样。
不同批次的材料表面状态有差异,参数要微调。
换镜头、换场镜、换夹具,参数都要重做。
按 ISO 9001 的要求,参数变更要记录并审批。
参数卡建议每季度复核一次,实测值和卡片对一遍。
标定记录要含日期、设备号、测量人和数据。
参数备份要做两份,本地和服务器各一份。
参数被改了没人知道,是最难查的一类问题。
换季时参数要复核,尤其昼夜温差大的地区。
镜片清洁要按计划做,等到看不清再擦往往已经晚了。
标定用的功率计要每年送检,仪器本身也会漂。
参数卡建议贴二维码,扫码直接调出配方,减少抄错。
改动记录要写原因,只写改了什么,后人看不懂为什么。
参数卡版本号建议用日期加两位序号,一眼知道新旧。
七、误区七:读码器随便配一台
读码器不是配件,是工艺的一部分。
不同读码器对低对比度码的宽容度差别很大。
固定式和手持式的读取能力不一样。
景深不够时,翘曲片就读不出来。
码的模块尺寸要和读码器的分辨率匹配。
常见要求读码率 99% 以上,验收时要写清读码器型号。
读码器的光源角度也影响结果,金属表面尤其明显。
同一片在不同读码器上表现不同,要和客户统一型号。
读码失败先分清是码的问题还是读码器的问题。
建议备一台同型号读码器,出问题能对比。
读码器的安装角度要固定,角度一变读码结果就变。
码的尺寸要和读码器视场匹配,太大太小都不好读。
低对比度的码可以调光源,先试背光再试侧光。
读码失败率按月统计,超过 1% 就要查原因。
客户现场的读码器和厂内不一致,验收前要统一。
读码器的软件版本也要记录,升级后结果可能变化。
八、误区八到十:三个容易忽略的问题
误区八是只看设备价格,不算耗材和维护。
镜片、滤芯、冷却水和电费,一年下来是一笔不小的数。
误区九是不做数据留存,出了问题查不到原因。
没有片号、参数和操作记录,异常只能靠猜。
误区十是把打标当独立工序,不和前后道衔接。
打标位置、顺序和保护措施都要和后道对齐。
三个误区共同的后果是问题发现得晚,损失放大。
南京帝耐激光建议客户在采购前把这三项写进需求。
按 SEMI BC412 这类码型标准沟通,双方理解更一致。
十个误区里,能提前避开五条,项目就顺很多。
耗材清单要按年算,别到用完了才想起来采购。
数据留存的期限按客户要求定,车规产品要留十年。
前后道的接口人要指定,出问题知道找谁。
十个误区不是一次能改完的,按季度逐条对照。
把这十条贴在会议室,评审新项目时逐条过一遍。
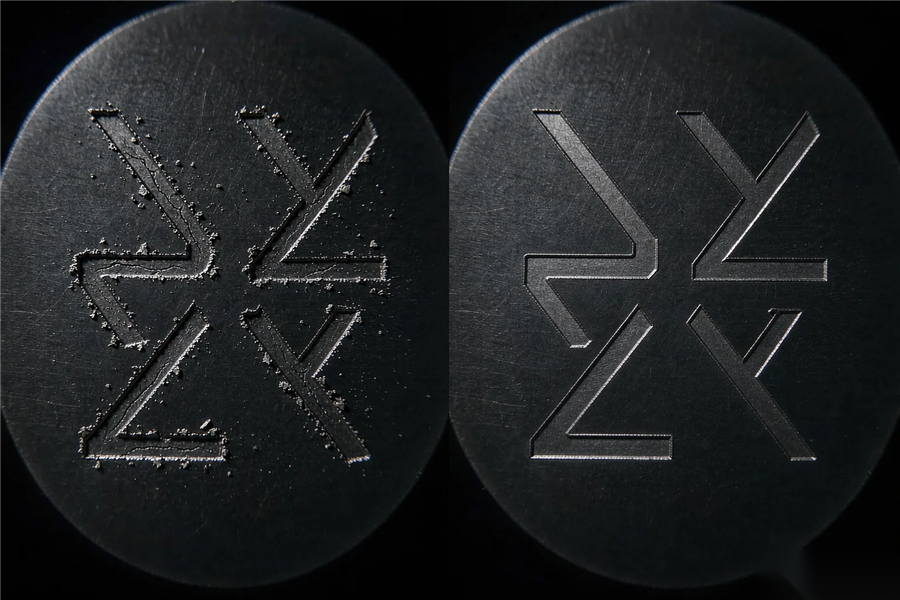
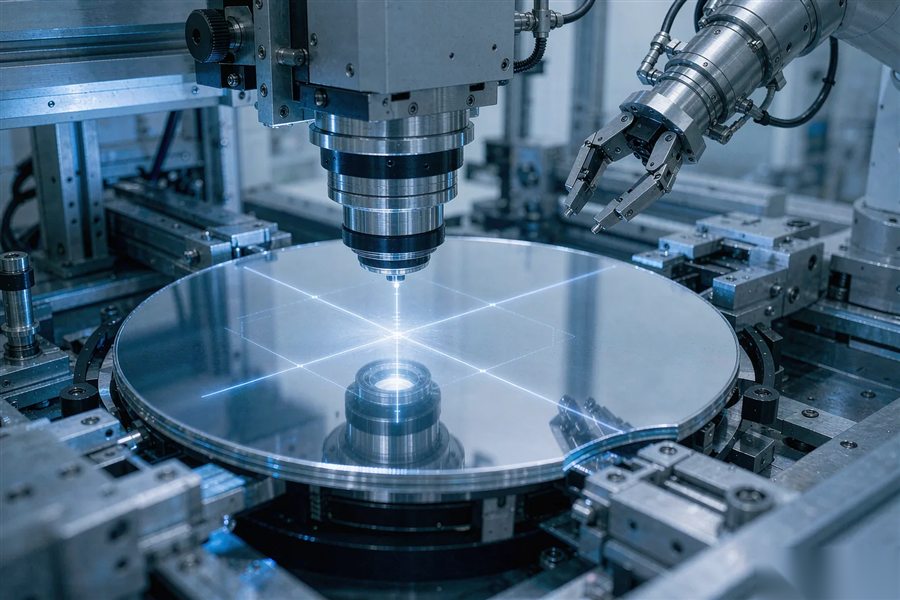
图1|深度和崩边要一起看,只看一个容易走偏(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、误区一:功率调高就能打清楚 | 很多人以为打不清就加功率,这是第一个误区。 |
| 二、误区二:深度打得越深越可靠 | 有人觉得打得越深越不容易磨掉,这是第二个误区。 |
| 三、误区三:节拍只看打标那几秒 | 节拍讨论常只看打标时间,这是第三个误区。 |
| 四、误区四:什么材料都能打 | 很多材料能打,但不是所有材料都能打好。 |
| 五、误区五:设备到了就能量产 | 设备到场只是开始,量产还要三步。 |
| 六、误区六:参数设好一次不用动 | 参数不是设一次就一劳永逸。 |
| 七、误区七:读码器随便配一台 | 读码器不是配件,是工艺的一部分。 |
Q1:Q1 功率是不是越大越好? A1:不是。功率过高会烧蚀和崩边,先调焦再谈功率。 Q2:Q2 深度打多少合适? A2:软标常见 3 到 8 微米,按读码要求定,不按手感定。 Q3:Q3 节拍怎么算才准? A3:按五段工序连续测 100 片取平均,不要用单片数据。 Q4:Q4 蓝宝石能打吗? A4:能,但要换波长或提高能量密度,先打样确认。 Q5:Q5 参数多久校一次? A5:建议每季度复核,换件和换季都要重标定。 Q6:Q6 帝耐激光能帮避这些误区吗? A6:能。南京帝耐激光在交机和回访时会逐条对照检查。
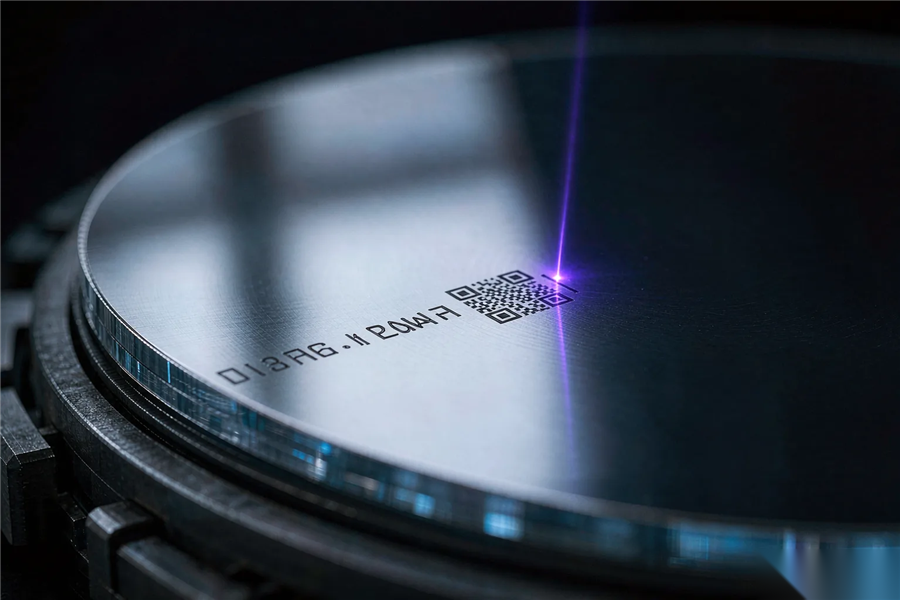
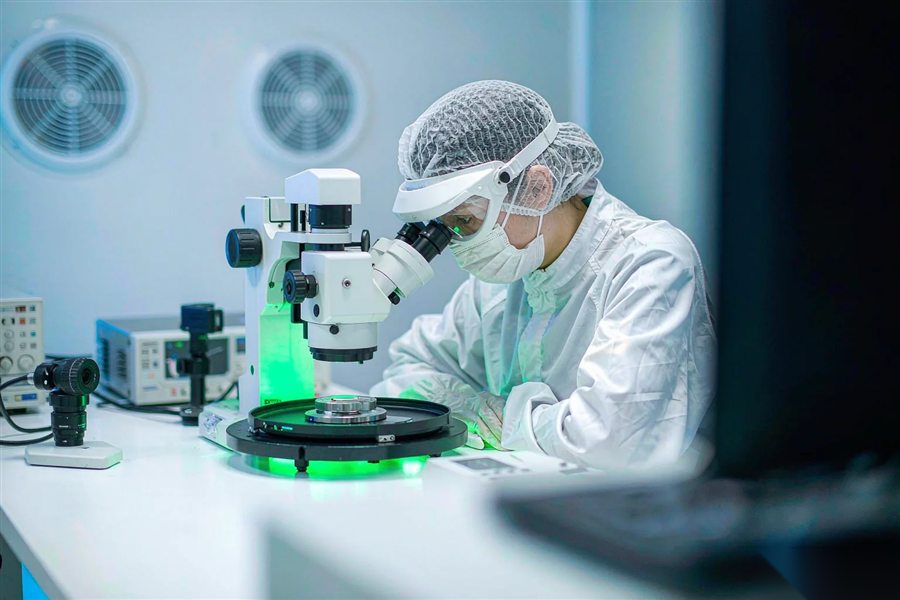
图2|不同材料吸收不同,波长选错再高的功率也白搭(示意)
图3|参数卡、标定记录和实物对得上,问题才查得清(示意)