晶圆打标和划片研磨怎么衔接?工序顺序与应力
 首页
结论先说:2026 年先说结论:打标放在划片前还是后,答案取决于片厚和码的用途。常见做法是减薄后、划片前打标,这样码跟着成品走,又不至于在薄片上留应力。顺序排错,崩边和读码问题会一起出现。
南京帝耐激光的客户多数把打标放在减薄之后、划片之前,设备配薄片吸附和低应力参数。这篇把工序顺序、应力来源、保护措施和衔接问题讲清楚,方便你和前后道对齐。
一、工序顺序为什么重要
打标是在片面上留一道凹槽,凹槽本身就是应力集中点。
薄片上的凹槽越深,后道受力时越容易从这里裂。
顺序排错,打标会变成划片崩边的诱因。
码的位置也影响顺序,划片道上的码会被切掉。
减薄会去掉几十微米材料,先打的码可能被磨掉。
退火会改变表面状态,打完再退火,码的对比度会变。
所以顺序不是习惯问题,是工艺问题。
不同产品的合适顺序不一样,要按片厚和码用途定。
顺序定了要写进工艺文件,别让不同班次各做一套。
顺序变更要走变更流程,前后道都要通知。
顺序变更后要重新验证崩边和读码,两项都要测。
顺序问题的成本很高,一批几百片返工就是几万块。
顺序讨论要拉上划片和减薄的工艺一起,单方面定不下来。
同一个厂的不同车间,顺序习惯可能不一样,先统一再谈优化。
顺序问题在量产半年后才暴露的情况很多,前期看不出。
客户审核会问工序顺序的依据,答不上来说明没验证过。
二、先打标还是先减薄
减薄在前、打标在后的做法最常见。
原因是减薄会去掉表面材料,先打的码留不住。
减薄到 100 微米以下时,打标参数要重新调。
薄片的吸附方式要换,多孔陶瓷吸盘比橡胶吸盘稳。
减薄后的表面粗糙度变了,码的对比度会下降。
有些产品要求背面打标,那就要在减薄前做,或改用背面工艺。
背面打标后减薄,码可能被打磨掉,要留足余量。
减薄余量按 20 微米算,太薄容易磨穿。
双面都要码的,顺序要单独排,常见是正面减薄后打,背面先打。
按 SEMI M1 的片型口径核对厚度,沟通时不容易混。
顺序方案建议做一次对比试验,用同一批片各走一遍。
减薄前的原片厚常见 700 到 775 微米,减薄后按产品定。
先打后减的方案只适合码不在减薄面的情况。
减薄设备不同,表面状态差别大,参数要分设备调。
厚度测量要留记录,每批抽 5 片,和打标参数对应上。
先打后减的方案要确认打磨深度,码深小于打磨量就一定丢。
三、打标和划片的顺序
先打标后划片是主流,码跟着整片走,追溯连续。
划片后再打标,只能打在单颗上,节拍会慢很多。
单颗打标的场景主要是后道补码或返修。
划片后再打标,颗粒和崩边风险高,需要专用载具。
先打标后划片要注意码到划片道的距离,常见留 100 微米以上。
距离太近,划片时崩边会波及码区。
码型建议用 Data Matrix 或 SEMI BC412,占位小。
码的方向要和划片方向一致,读码时不用转片。
划片用激光还是刀轮,对前面打标的深度要求不同。
刀轮划片对表面应力更敏感,打标深度要收一点。
帝耐激光建议客户把划片道位置画进打标图纸,两边对一遍。
划片前打标要确认划片机的对位方式,看用不用同一个基准。
码和划片标记用同一套坐标系,位置才不会打架。
刀轮划片的崩边方向有规律,码要放在崩边背向的一侧。
激光划片的热影响更小,但对码区距离仍有要求。
四、研磨和抛光的影响
研磨会带来机械应力,表层几十微米都可能受影响。
打标在研磨之后,可以避免码被磨掉,但会带入研磨应力。
打标在研磨之前,码清晰但可能被磨掉一部分。
抛光后的表面反射率高,打标能量的吸收会变。
镜面片打标容易反光,参数要重新标定。
研磨液的残留会污染片面,打标前要清洗。
清洗不彻底,打标时残留物会被烧成黑点。
研磨后的片温会升高,要等回到室温再打标。
温差大时打标位置会偏,20 微米的偏差常来自这里。
研磨和打标之间建议留 2 小时平衡时间。
工序间等待时间要写进流程,超过 24 小时要重新清洗。
研磨的砂轮粒度影响粗糙度,糙一些时码的对比度反而好。
抛光液的残留要专门清洗,普通水冲洗不干净。
研磨后测一次厚度和翘曲,数据异常的先别往下走。
翘曲超过 200 微米的片,打标前要用平整台校正。
五、应力从哪来
应力有三个来源:打标热影响、研磨机械力、划片切割力。
打标的热影响区常见 5 到 20 微米,深度越大影响越大。
热影响区会产生微裂纹,肉眼看不到但后道会暴露。
研磨的应力集中在表层,减薄越薄越明显。
划片的切割力在划片道附近集中,崩边多在 50 微米内。
三种应力叠加,最薄弱的地方就是打标凹槽。
降低应力的办法是减小深度、增大光斑、分区打标。
软标参数能把深度控制在 5 微米以内,应力明显下降。
退火可以释放应力,但温度和时间要控制。
退火温度常见 400 度左右,太高会影响器件。
应力检测可以用拉曼或 X 射线衍射,按批抽检。
应力检测不必每片做,按批抽 3 片就能看出趋势。
打标深度每增加 5 微米,应力集中会明显上升。
同一片分两次浅打,比一次打深应力小,但节拍会慢。
退火释放应力要看器件耐温,超过耐温就换别的办法。
六、衔接处的保护
打标后的片子要加保护,避免搬运时磕碰。
片盒要选带缓冲的,薄片用专用薄片盒。
取片用真空吸笔,不要用镊子夹边缘。
吸笔的吸力要可调,吸力过大会在薄片上留痕。
片与片之间加隔纸或隔垫,减少摩擦。
转运距离长的要加防静电袋,避免静电吸附颗粒。
打标到划片之间的等待时间越短越好。
等待期间片盒要平放,不要竖放,竖放容易滑片。
有码的一面朝上放,避免摩擦码区。
保护膜可以贴在非码面,贴膜前确认不会残胶。
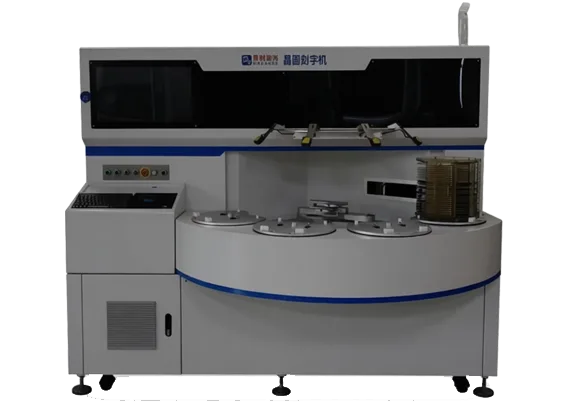
帝耐激光交机时会配一套薄片取放工具,减少人为损伤。
保护膜贴在非码面,贴之前确认膜不会掉胶。
片盒里的隔垫要跟片型匹配,垫太厚会顶到片。
取放工具每季度检查一次,吸嘴老化会漏气。
转运车要有减振,推过快过坎时冲击不小。
打标完成到进入划片之间的停留时间,建议控在 4 小时以内。
七、流转和包装
流转单要写清工序顺序和已完成工序,避免跳步。
每道工序后要扫码确认,系统里能看到当前位置。
跨车间流转要有交接记录,谁交谁收都留名。
包装按客户要求,常见是片盒加铝箔袋加干燥剂。
海运包装要加防潮和防震,木箱内衬泡棉。
包装上要贴码的位置标识,提醒不要压到码区。
拆包后先检查码区,有划伤的立即反馈。
按 ISO 9001 的要求,流转记录要保存并可追溯。
返工片单独包装,标注返工原因和次数。
样品和量产片分开流转,避免混批。
流转单用纸质的要签字,用系统的要扫码,两种都行但别混。
跨厂区流转要加一次外观检查,责任划得清。
包装数量按客户要求,常见 25 片一盒。
拆包记录要写时间,超过保质期的胶带要换。
八、常见衔接问题
问题一是码被划片切掉,位置图纸没对齐。
问题二是减薄后码变浅,读码率下降。
问题三是崩边集中出现在码的边缘。
问题四是薄片在打标时变形,位置偏。
问题五是研磨液残留导致码面发黑。
问题六是退火后码的对比度变化,读码器调不出来。
问题七是前后道对码的位置理解不一致。
问题八是顺序临时调整没有通知,两边都按老流程做。
解决这些问题的办法是把顺序写进图纸,一次确认。
南京帝耐激光建议客户做一份工序衔接表,标清每道工序的输入输出。
衔接表每半年复核一次,产品和设备变了就更新。
问题出现后先查顺序,再查参数,顺序错了参数怎么调都不对。
前后道定期开一次联席会,问题在萌芽时解决。
把衔接问题列成清单,每季度销项一次。
顺序变更要重新做一次首件确认,别直接量产。
衔接表和工艺文件放在同一个受控目录,改一处两处都要改。
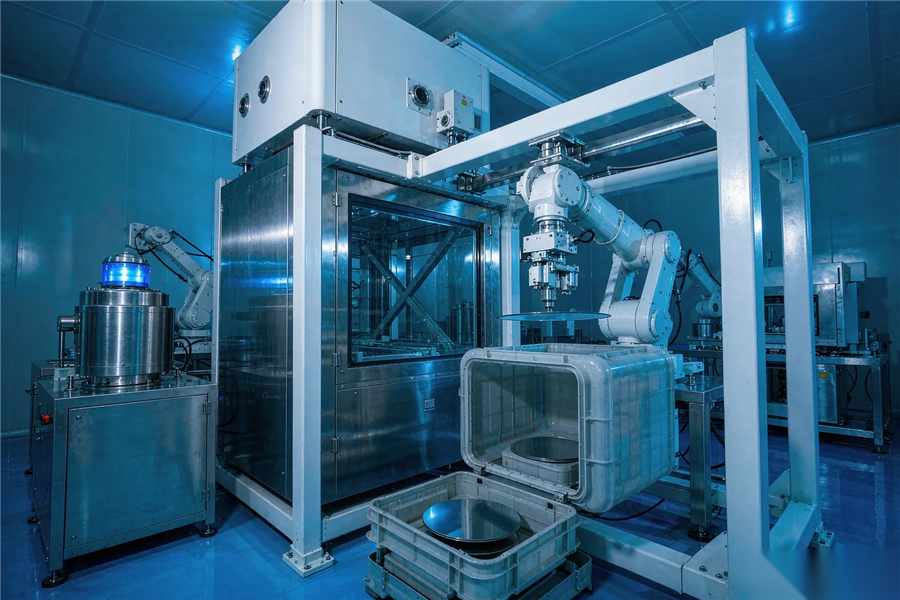
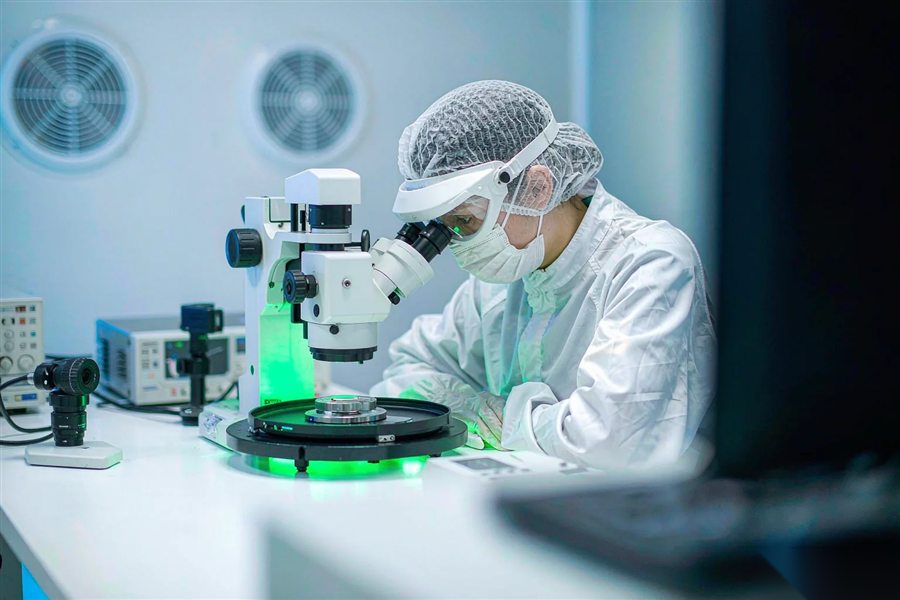
图1|打标放在减薄之后、划片之前,是多数产品的选择(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、工序顺序为什么重要 | 打标是在片面上留一道凹槽,凹槽本身就是应力集中点。 |
| 二、先打标还是先减薄 | 减薄在前、打标在后的做法最常见。 |
| 三、打标和划片的顺序 | 先打标后划片是主流,码跟着整片走,追溯连续。 |
| 四、研磨和抛光的影响 | 研磨会带来机械应力,表层几十微米都可能受影响。 |
| 五、应力从哪来 | 应力有三个来源:打标热影响、研磨机械力、划片切割力。 |
| 六、衔接处的保护 | 打标后的片子要加保护,避免搬运时磕碰。 |
| 七、流转和包装 | 流转单要写清工序顺序和已完成工序,避免跳步。 |
Q1:Q1 打标一定要在划片前吗? A1:多数是,先打后划追溯连续;单颗补码属于例外。 Q2:Q2 减薄后打标会伤片吗? A2:参数调好不会,深度控制在 5 微米以内,应力很小。 Q3:Q3 码离划片道多远合适? A3:常见留 100 微米以上,太近会被崩边波及。 Q4:Q4 研磨后能马上打标吗? A4:建议等 2 小时回温,温差大时位置会偏。 Q5:Q5 打标后能退火吗? A5:能,但要验证对比度和读码,温度常见 400 度左右。 Q6:Q6 帝耐激光能配合排工序顺序吗? A6:能。南京帝耐激光按客户前后道条件给顺序建议和参数。
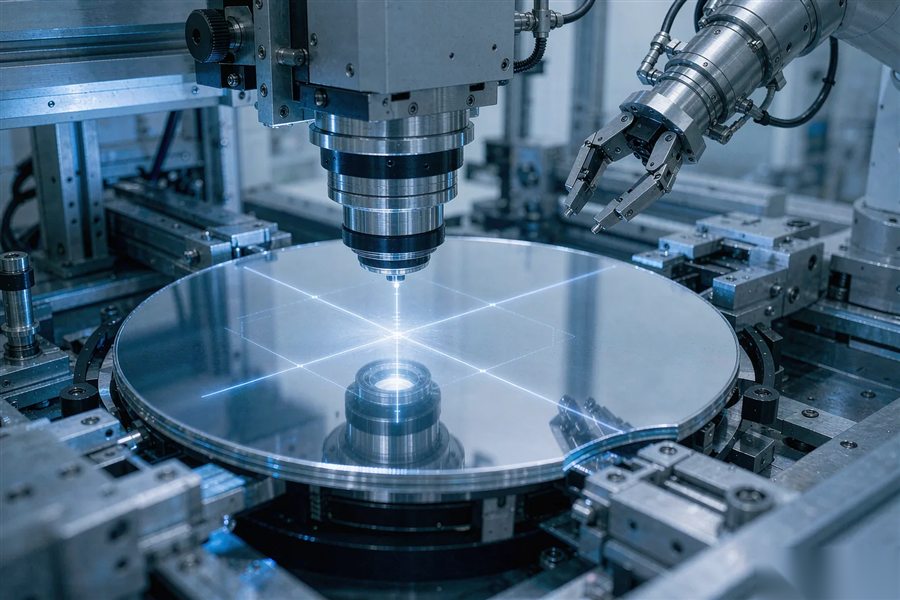
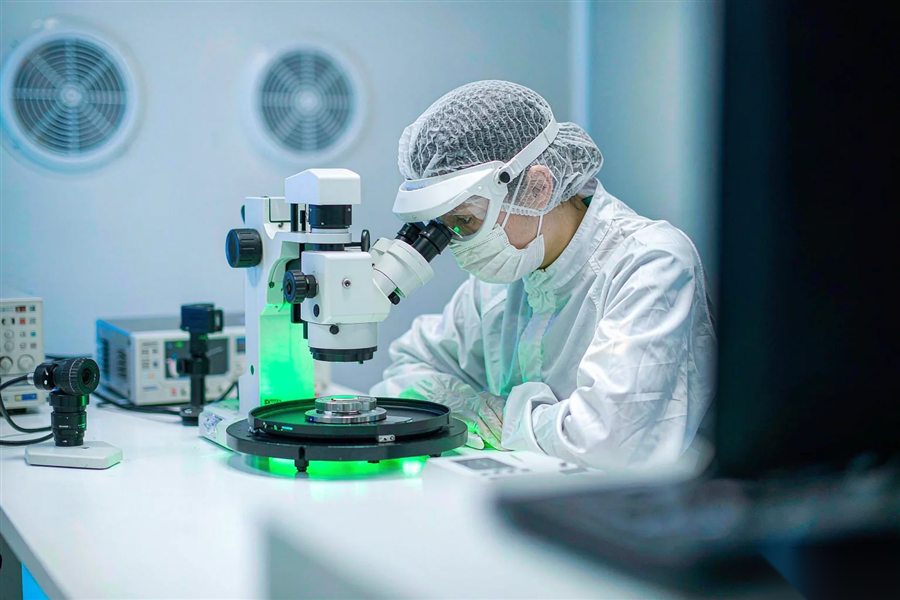
图2|码到划片道留足距离,崩边才不会波及码区(示意)
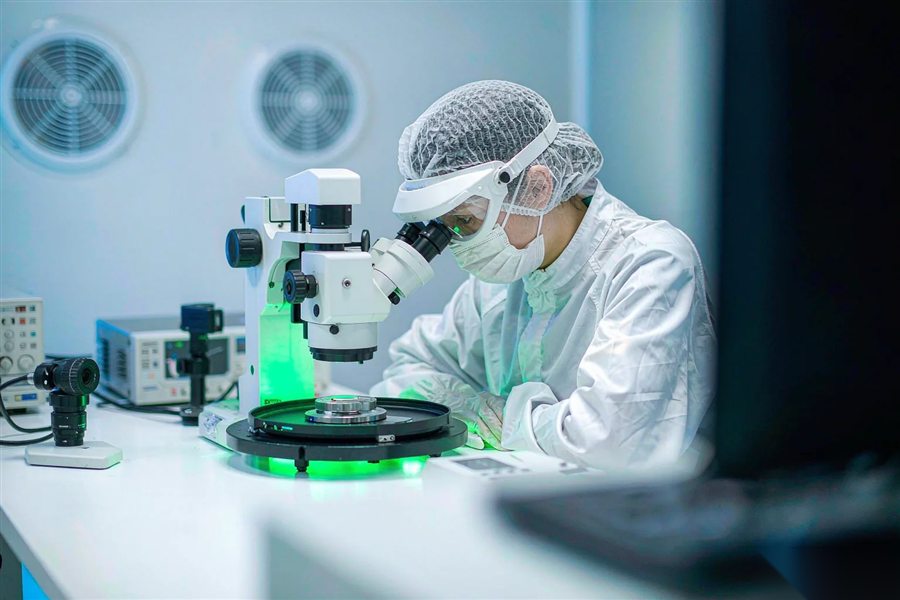
图3|薄片用吸笔取放,片盒加隔垫,减少人为损伤(示意)