晶圆打标数据报表怎么做?良率与 OEE 看板
 首页
结论先说:报表不是数据越多越好,是先定三个数:良率、OEE、异常次数。三个数做准,比二十个字段好看。看板挂在现场,班组长抬头能看到,比月底发一份 Excel 有用。
南京帝耐激光的设备支持数据导出和接口对接,采集字段和刷新频率可以按客户要求配。这篇把指标定义、数据源、看板布局和落地步骤讲清楚,方便你从零搭一张能用的看板。
设备综合效率 OEE 是指时间开动率、性能开动率与良品率三者的乘积,报表里三个数要分开列,只报一个 OEE 看不出问题卡在哪一段。
一、报表先定给谁看
报表分三层:操作员看当班,班组长看当天,管理层看趋势。
给操作员看的只放三个数:已打片数、不良数、当前节拍。
给班组长看的加停机原因和换型时间,一天一页就够。
管理层看月度趋势和同比,细节不用给他们。
同一张表塞给三层人看,谁都不满意。
报表的第一原则是能行动,看出来问题能改什么。
看不出来能改什么的字段,先别放上去。
报表频率要和决策频率匹配,日报配周会,月报配月度复盘。
客户要的数据和内部要的数据不一样,分开做。
对外报表要能追溯,每一片都能查到参数和操作人。
内部报表可以有敏感数据,注意权限。
先画一张草图,问三个使用者要什么,再动手开发。
报表做之前先问一句:看到这个数,下一步动作是什么。
没人看的报表尽早停掉,占着人力还影响其他数据可信度。
对外报表由质量出,对内报表由工艺出,责任分清。
二、要采哪些数据
数据分四类:产量、质量、时间、参数。
产量数据包括投入数、产出数、良品数和不良分类。
质量数据包括不良类型、返工数和报废数。
时间数据包括运行、待机、故障、换型、调试五段。
参数数据包括配方号、功率、深度实测值和读码结果。
设备状态从 PLC 或软件取,按 SEMI E30 的状态模型映射。
人工录入只留必要的几项,录得越多越不准。
不良分类用固定选项,别让操作员自由填写。
数据采集频率按秒级存原始,按分钟汇总,按班次出报表。
按 ISO 9001 的记录要求,原始数据要能追溯和保存。
字段总数控制在 20 个以内,多了没人维护。
数据字典要写清每个字段的口径,同名不同义最容易出错。
采集点建议在设备侧就打时间戳,传到系统再加会差几秒。
停机原因用下拉菜单,别让操作员手写,写出来全是同义词。
数据采集前先做一次字段对齐会,工艺和设备各说一遍自己的口径。
三、良率的算法
良率定义要先统一,是按片算还是按颗算。
打标工序常用按片算:良品片数除以投入片数。
一次良率只算首次通过,不算返工后的。
最终良率算返工和重打之后的,两个数要分开报。
返工片计入一次不良,不计入最终不良。
报废单独统计,不要混进不良率里。
读码率是单独指标,和良率不是一回事。
良率按料号、按班次、按设备三个维度都要能看。
单片良率的波动比平均值更有用,看趋势能早发现问题。
良率低于 99% 要拉异常单,不要等到月底。
目标值不要定成固定数,按产品和客户要求分档。
良率数据要能和客户出货数据对上,对不上说明口径错了。
良率目标建议按产品分档,新导入的产品给三个月的爬坡期。
良率报表里加一列样本数,样本太少的时候数字不说明问题。
月良率和日良率对不上很常见,多数是跨月批次没归好。
四、OEE 怎么拆
OEE 等于时间开动率乘性能开动率乘良品率,三个都要算。
时间开动率等于实际运行时间除以计划时间。
性能开动率等于实际产出除以理论产出,理论值按节拍算。
良品率直接用工序良率,不要用最终良率。
按 SEMI E10 的口径拆六大损失,停机、换型、空转、降速、不良、试产。
换型时间单独统计,多品种小批量最容易丢在这里。
设备调试和首件确认算试产损失,不算故障。
待机要分有料待机和无料待机,原因不一样。
OEE 常见目标 85%,打标工序做得好能到 90%。
OEE 掉 5 个点先看性能开动率,多数是降速和小停机。
OEE 不是考核工具,是用来找损失的,用来扣钱就没人填真数据。
三个因子都要单独看,合起来看只知道掉了不知道掉在哪。
六大损失里小停机最难采,建议设一个 5 分钟的阈值自动归类。
性能开动率低于 90% 先看节拍设定,很多是理论值定得太乐观。
OEE 和良率要分开考核,混在一起会掩盖设备问题。
五、看板怎么排
看板分三块:左边实时状态,中间当日指标,右边趋势。
实时状态放设备运行灯、当前片号、已打片数。
当日指标放产量、良率、OEE 三个大数字,字号要够大。
趋势放近 7 天的曲线,一眼看出是不是在往下走。
颜色只用三种:绿正常、黄注意、红异常。
报警信息放顶部滚动,新消息排在前面。
刷新频率 5 分钟一次就够,秒级刷新看不过来。
看板装在车间入口和班组休息区,两处都放。
手机端可以看简化版,只放三个数和报警。
看板内容每季度评审一次,用不上的就撤掉。
字体大小按 3 米外能看清来定,站在设备旁能读。
看板不是装饰,数据不更新比没有更糟。
看板旁边挂一张说明卡,写清数字怎么算,新来的人不用问。
看板数据源只能有一个,帝耐激光的设备可同时导到 MES 和本地报表。
屏幕亮度按车间照明调,太暗看不清,太亮又刺眼。
六、日报周报月报
日报一页,上午九点前发出,写清昨日产量、良率、异常。
周报三页,加趋势图和本周 TOP3 问题。
月报五页,加成本、返工率和改善项进度。
日报由班组长写,周报由工艺写,月报由质量汇总。
写报表的人要能解释数据,不能只是转发。
异常要写清影响多少片、处理方式、是否已闭环。
报表里不放没有结论的数据,看不出问题的数字就是噪音。
帝耐激光的设备可以自动生成班次报表,导出后套模板。
报表归档存三年以上,客户审核常要看。
报表模板一年改一次,改动要通知所有使用方。
同一指标在不同报表里口径必须一致,否则会被质疑。
报表会议控制在 30 分钟内,超时就说明准备不足。
日报模板固定,格式一改就得重新培训,半年内别动。
周报里的 TOP3 问题要带责任人和期限,下周复查。
月报加一页对比图,和上月、去年同期各比一次。
七、异常怎么报警
报警分三级:提示、警告、停机。
提示类自动记录,不打扰人,比如单片刻判波动。
警告类推送班组群,要求 30 分钟内响应。
停机类直接亮红灯并通知主管,同时记录时间点。
阈值要能配,不同产品可以用不同阈值。
报警要有抑制机制,连续触发不能刷屏。
每条报警要能关闭并写原因,不能自己消失。
报警统计每周看一次,同一报警重复三次就要改工艺。
误报率高会让人麻木,误报超过 20% 要重新设阈值。
漏报比误报更危险,关键项要双条件触发。
报警记录和维修记录要关联,便于后面分析。
报警清单本身也要版本管理,改阈值要记录。
报警推送别只发群,关键报警要电话或短信,群里容易漏看。
夜班报警要有兜底,值班表上写明谁接,不能没人管。
报警阈值改动要留记录,改完观察一周再定。
八、数据质量和落地
数据不准,报表再漂亮也没用。
采集要做校验,产量数和片盒数要能对上。
人工录入要有限制,比如不良数不能大于投入数。
设备时间要联网对时,时间不准所有报表都乱。
断网要能本地缓存,恢复后自动补传。
数据备份每天一次,保留 30 天以上。
数据库容量提前算,一天 300 片、每片 20 条,一年两百多万条。
先做一个看板试点,跑一个月再推广。
试点阶段人工核对一周,确认采集准确再放手。
南京帝耐激光可提供数据接口文档和字段对照表,减少对接时间。
报表项目要有负责人,没人负责的看板半年就废了。
上线三个月后回头算一次收益,停机减少多少、良率提升多少。
试点期建议保留手工记录,双轨跑两周再停。
数据不准先查时间同步,八成问题出在设备时钟。
双轨期的数据要每天比对,差异超过 2% 就停下来查,别带着误差上线。
报表项目每季度和业务对一次需求,需求变了报表也要变。
看板上的数字和纸质记录对不上时,以设备原始日志为准。
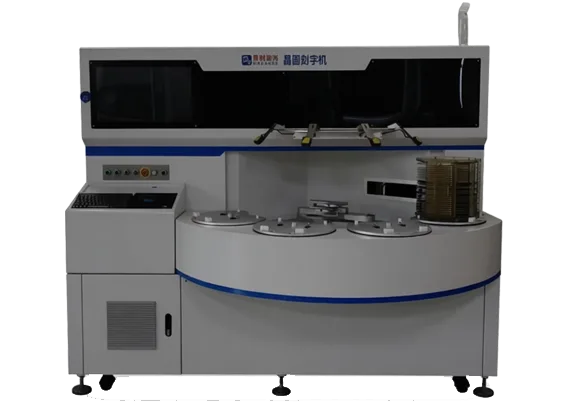
图1|看板只放三个大数,站在设备旁也能看清(示意)
全文要点速查
| 要点 | 说明 |
|---|---|
| 一、报表先定给谁看 | 报表分三层:操作员看当班,班组长看当天,管理层看趋势。 |
| 二、要采哪些数据 | 数据分四类:产量、质量、时间、参数。 |
| 三、良率的算法 | 良率定义要先统一,是按片算还是按颗算。 |
| 四、OEE 怎么拆 | OEE 等于时间开动率乘性能开动率乘良品率,三个都要算。 |
| 五、看板怎么排 | 看板分三块:左边实时状态,中间当日指标,右边趋势。 |
| 六、日报周报月报 | 日报一页,上午九点前发出,写清昨日产量、良率、异常。 |
| 七、异常怎么报警 | 报警分三级:提示、警告、停机。 |
| 八、数据质量和落地 | 数据不准,报表再漂亮也没用。 |
常见问题(FAQ)
Q1:报表要采多少字段?
A1:20 个以内就够,先满足良率、OEE 和异常三项指标。
Q2:良率按片算还是按颗算?
A2:打标工序建议按片算,颗粒级统计留给后道。
Q3:OEE 多少算好?
A3:打标工位常见 85%,稳定在 90% 已属不错。
Q4:一定要上系统吗?
A4:不一定,先从设备导出加 Excel 也能跑,跑顺了再上系统。
Q5:看板刷新多快合适?
A5:5 分钟一次足够,秒级刷新反而看不清。
Q6:帝耐激光的数据能对接 MES 吗?
A6:能。南京帝耐激光提供接口文档,支持文件导出和 SECS/GEM 两种方式。
图2|报表数和实物数每周对一次,差得多了先查采集(示意)
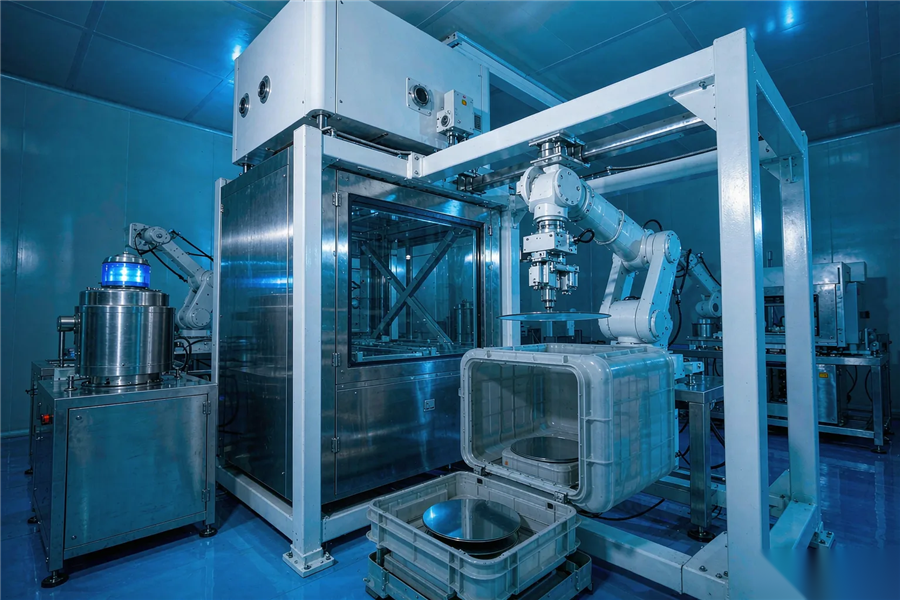
图3|趋势比单点有用,连续三天下滑就要查原因(示意)