晶圆打标不良怎么返工?判定标准与重打规则
 首页
结论先说:打标不良要分三类处理,能返工的重打,不能返工的报废,边界模糊的先隔离。重打有两条铁律:一片只重打一次,位置偏移必须压在 10 微米以内。判定标准不写清楚,返工就会变成二次损伤。
打标不良返工是指对已判定可修复的晶圆重新打标并复检的处置流程,前提是基底没伤、不影响后续工序。
南京帝耐激光在交机培训里会带客户做一次不良判定演练,把浅、偏、崩三种情况各打一片看实物。这篇把判定标准、重打规则、记录和成本讲清楚,方便你写返工作业指导书。
一、先分清哪三类不良
打标不良大致分三类:深度不合、位置偏移、边缘崩边。
深度不合又分过浅和过深,过浅读不出,过深伤片子。
位置偏移看偏差量,10 微米以内通常不影响后道对位。
边缘崩边要看尺寸,超过 50 微米的崩边必须单独评估。
还有一类是码型错,内容打错了,这种和工艺无关。
最后一类是污染,码面上有颗粒或胶残留,看着像不良其实能清。
分类的目的是分流,不同类走不同流程,混在一起就乱。
过浅的片子可以重打,过深的片子基本只能报废。
偏移的片子要看会不会压到后续工序的对位标记。
崩边的片子先做应力检查,有隐裂就直接报废。
码型错的片子先查程序和配方,别急着动片子。
污染的先清洁再读码,很多所谓不良清一下就合格了。
分流的关口设在打标后第一道检查,越往后发现代价越大。
不良片要放在红色盒子里,和良品物理隔开,避免混批。
每一类不良都要有对应的责任人,别全推给操作员。
二、判定标准怎么定
判定标准要写成可测的数值,不要写"清晰可读"这种话。
深度用共聚焦或台阶仪测,常见软标 3 到 8 微米,深刻 15 到 40 微米。
位置偏差用对位系统测,标出 X 和 Y 两个方向的数值。
崩边用显微镜看,记录长度和深度,超过 50 微米进评审。
码的等级按读码器的评分走,常见要求 B 级以上。
读码率是批次指标,单片刻判不能只看读码率。
判定要有人签字,操作员初判、工程师复判。
标准要配图片,浅、偏、崩各一张对照图贴在工位旁。
标准版本要和客户要求同步,客户改了我们跟着改。
新客户首批要做判定标准确认,双方看同一片片子达成一致。
按 SEMI M1 的片型定义核对基准,避免拿错片型比对。
标准里要写清边界情况的处理,比如刚好 50 微米怎么算。
判定标准每年复核一次,设备和工艺变了标准也要跟着动。
对照图要用自己产线的实物拍,别直接用厂家的示意图。
客户有多家工厂的,标准要统一,避免同一片两地判得不一样。
三、可返工的范围
可返工的前提是基底没伤,只是标记不合要求。
过浅、位置偏、码内容错的,多数可以重打。
重打前要确认旧码能不能去掉,去不掉就得错位重打。
同一位置重打会加深,可能把深度做过,这点要算清。
一片只允许重打一次,第二次重打的片子直接降级或报废。
重打次数要能追溯,不能被覆盖掉。
已经过退火的片子,重打风险高,晶格状态变了。
带胶带的片子重打前要看胶层,胶层被打穿会污染。
薄片和 Taiko 片重打要格外小心,吸附力要重新确认。
有隐裂的片子不管标记多不合规,都不能重打。
返工由谁做要写清,建议集中在返工工位,不散在各台设备。
返工作业要有独立的工单,不能和生产工单混。
可返工判断由工程师签字,操作员不能自己决定返不返。
返工片进返工工位前要清点数量,出站时再清点一次。
返工工单上要写清原片号和原工单号,方便倒查。
四、重打的工艺要求
重打参数不能直接沿用首次打标的参数,位置变了能量分布也会变。
重打前要重新对位,用基准点找正,偏差压在 10 微米以内。
旧码要保留还是覆盖,要和客户确认,追溯上两种做法都有人用。
覆盖重打的,要在记录里写明旧码位置和新码位置。
错位重打的,两码间距建议留 2 毫米以上,避免读码器误读。
重打后要重新读码,读三次都通过才算合格。
重打的首片要做深度复测,确认没有超上限。
重打批次要单独标识,后道能看出来这是返工件。
重打用的配方要单独建,不要改生产配方。
重打完成后要恢复生产配方,这一步常被忘。
帝耐激光的软件支持返工模式,进入后只能调用返工配方并强制记录。
重打前要擦一遍片面,残胶会在重打时被烧成黑点。
返工配方建议单独命名,带 RW 前缀,一眼能分辨。
重打完成的片子要等 10 分钟再复检,热影响稳定后的数据才准。
五、返工记录怎么留
返工记录要写六项:片号、原不良项、返工方式、参数、操作人、结果。
原不良项要具体,写"位置偏 25 微米",不要写"位置不良"。
返工方式写清是覆盖重打还是错位重打。
参数要记版本号,不要只记数值。
结果分合格、降级、报废三种,不要留空。
返工记录要挂到原片号下,形成子记录,不能单独成一条。
一片多次返工的,记录要能串起来看。
返工记录保存期和主记录一致,常见三年,车规十年。
返工数据每月统计一次,看集中在哪一类不良。
返工率超过 3% 就要查原因,先查对位再查参数。
返工记录要能被客户查到,审核时常抽一片倒查。
返工记录建议用扫码填写,手工抄写容易错片号。
记录里的参数要能导出,审核时要的是数据不是截图。
返工原因用固定选项,别让操作员自由填写。
六、崩边和隐裂的处置
崩边属于结构性不良,返工不能修,只能评估能不能用。
崩边尺寸在 50 微米以内的,看位置是否在有效区外。
崩边落在切割道上的,后道划片会把它切掉,影响有限。
崩边落在器件区内的,基本按报废处理。
隐裂看不见,要靠应力检测或红外检查。
薄片打标后建议抽检隐裂,抽检比例按 5% 起步。
有隐裂的片子不能进入后道,破了以后损失更大。
崩边和隐裂的数据要单独统计,这类问题多指向吸附和支撑。
吸附力过大、支撑点太少、下料碰撞,是三个常见原因。
发现批量崩边要先停线,不要一边返工一边继续打。
按 ISO 9001 的不合格品控制要求,隔离、标识、评审三步要走完。
崩边评审要有质量、工艺、客户三方参与,单方面决定容易反复。
隐裂检测可以外协,不必自购设备,按批送检更划算。
崩边片单独装箱,运输时加隔垫,避免二次损伤。
七、返工成本与统计
返工不是免费的,一次重打的时间常常是首次打标的两倍。
成本构成:人工、设备占用、复检、良率损失。
按日产 300 片、返工率 3% 算,一天 9 片,一个月 200 多片。
返工片的后道风险也高,客户端的失效率通常是正常片的几倍。
统计要看三个数:返工率、返工合格率、返工后报废率。
返工合格率低于 70%,说明判定标准或重打工艺有问题。
返工后报废率高,往往是重打参数没跟着调。
成本要算到批次上,让前道知道不良的代价。
返工数据和生产数据放在一张报表里看,问题才连得起来。
把返工率做成班组指标,比开会强调有用。
返工成本每月算一次,按料号拆开看,问题集中在哪个产品就清楚了。
良率报表里返工要和报废分开列,混在一起看不出问题。
客户投诉里如果有打标问题,先查返工记录,很多是返工片流出去的。
八、返工管理三步走
第一步定标准,把三类不良的判定数值写进作业指导书。
第二步定流程,隔离、判定、返工、复检、放行五步。
第三步定责任,谁判、谁打、谁复核,三个人不能是同一个人。
返工工位要独立,配显微镜、读码器和深度测量。
返工片子单独存放,用红色标识盒,避免混入正常批。
返工记录每周汇总,月度复盘一次。
新员工不安排返工,返工对判断力要求更高。
返工权限按账号控制,只有授权人员能进返工模式。
南京帝耐激光建议客户把返工判定表做成一张 A4,正反两面就够。
返工流程上线后先试运行一个月,把边界情况补进标准。
返工数据要和客户共享,透明比掩盖省事。
返工流程每半年演练一次,新人换岗时也要走一遍。
南京帝耐激光建议把返工判定纳入新员工考核,不合格不上岗。
返工数据存三年以上,客户倒查时能拿得出来。
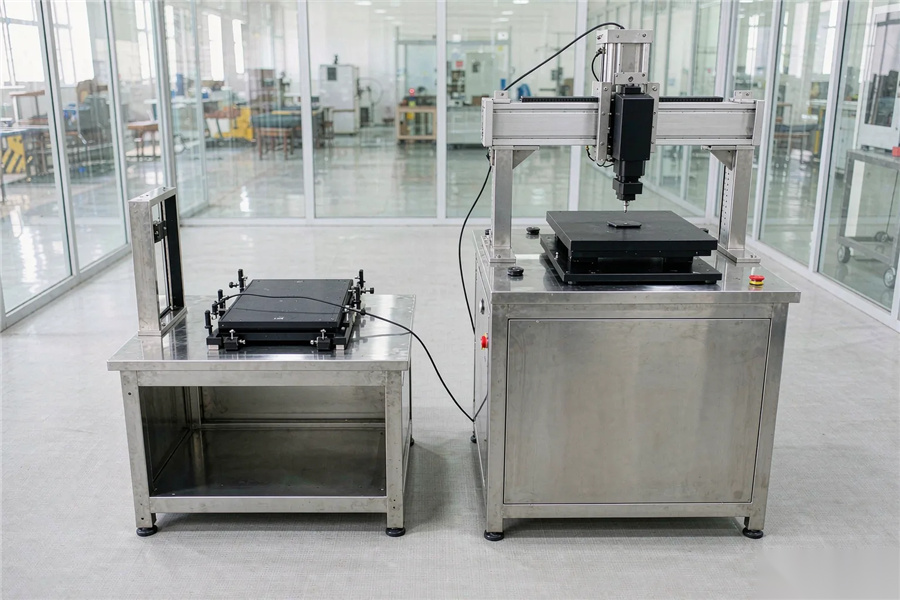
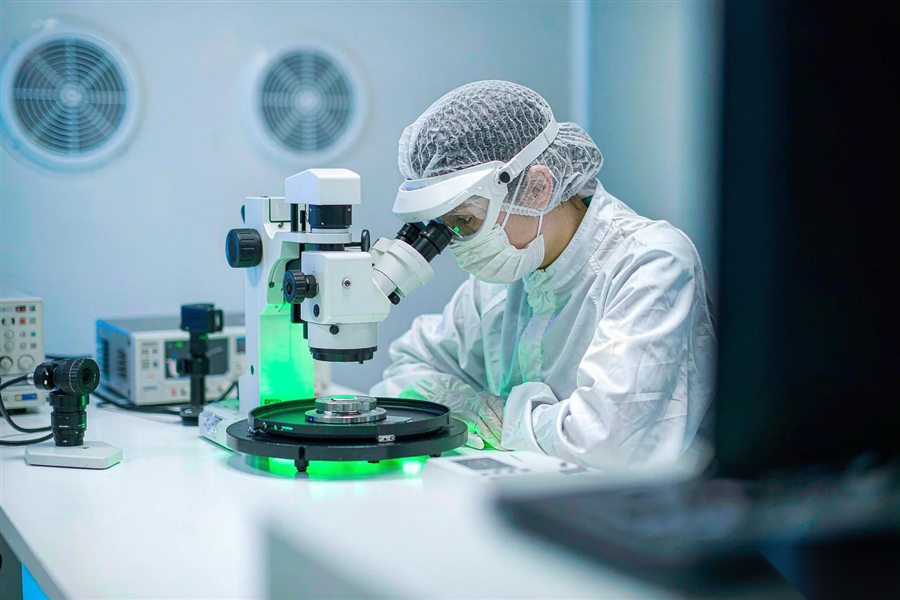
图1|返工前先判定,浅、偏、崩三类走不同流程(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、先分清哪三类不良 | 打标不良大致分三类:深度不合、位置偏移、边缘崩边。 |
| 二、判定标准怎么定 | 判定标准要写成可测的数值,不要写"清晰可读"这种话。 |
| 三、可返工的范围 | 可返工的前提是基底没伤,只是标记不合要求。 |
| 四、重打的工艺要求 | 重打参数不能直接沿用首次打标的参数,位置变了能量分布也会变。 |
| 五、返工记录怎么留 | 返工记录要写六项:片号、原不良项、返工方式、参数、操作人、结果。 |
| 六、崩边和隐裂的处置 | 崩边属于结构性不良,返工不能修,只能评估能不能用。 |
| 七、返工成本与统计 | 返工不是免费的,一次重打的时间常常是首次打标的两倍。 |
| 八、返工管理三步走 | 第一步定标准,把三类不良的判定数值写进作业指导书。 |
Q1:一片能重打几次?
A1:一次。第二次重打的片子建议降级或报废,深度和应力都不可控。
Q2:旧码一定要去掉吗?
A2:看客户要求,覆盖和错位两种做法都有,但要写进记录。
Q3:返工片要单独标识吗?
A3:要。后道能看出来是返工件,处置方式不一样。
Q4:返工率多少算正常?
A4:常见 1% 到 3%,超过 3% 要查原因。
Q5:崩边能修吗?
A5:不能修,只能评估能不能用,落在器件区内的按报废处理。
Q6:帝耐激光能帮做判定标准吗?
A6:能。南京帝耐激光提供判定样片和对照图,交机时和客户一起确认。
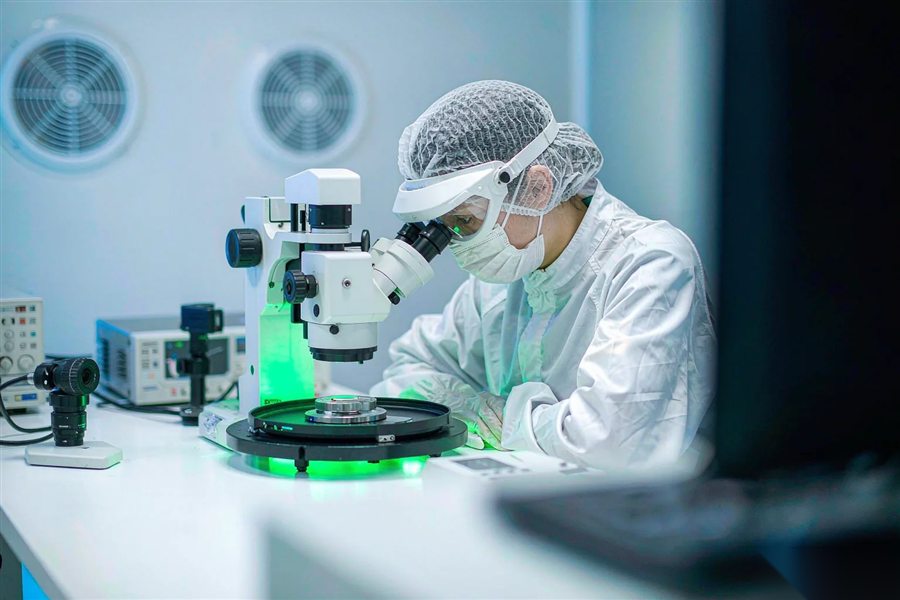
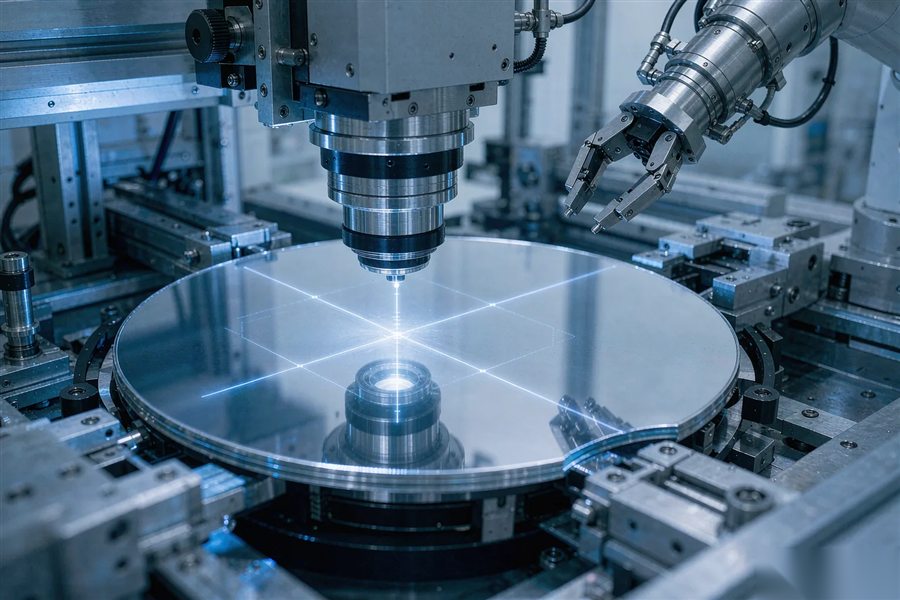
图2|重打后读三次码,再看深度和崩边,三项都过才放行(示意)
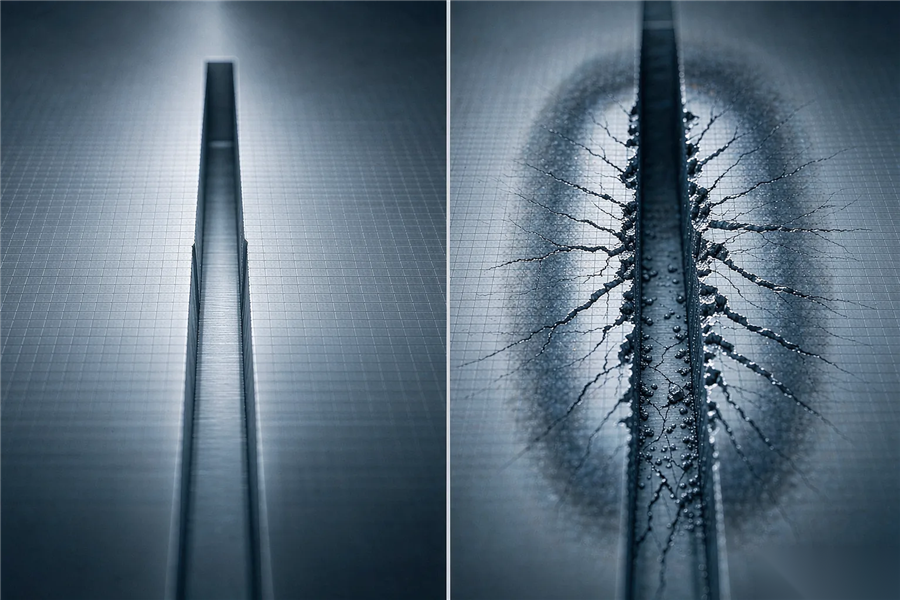
图3|崩边要量长度和深度,超过 50 微米进评审(示意)