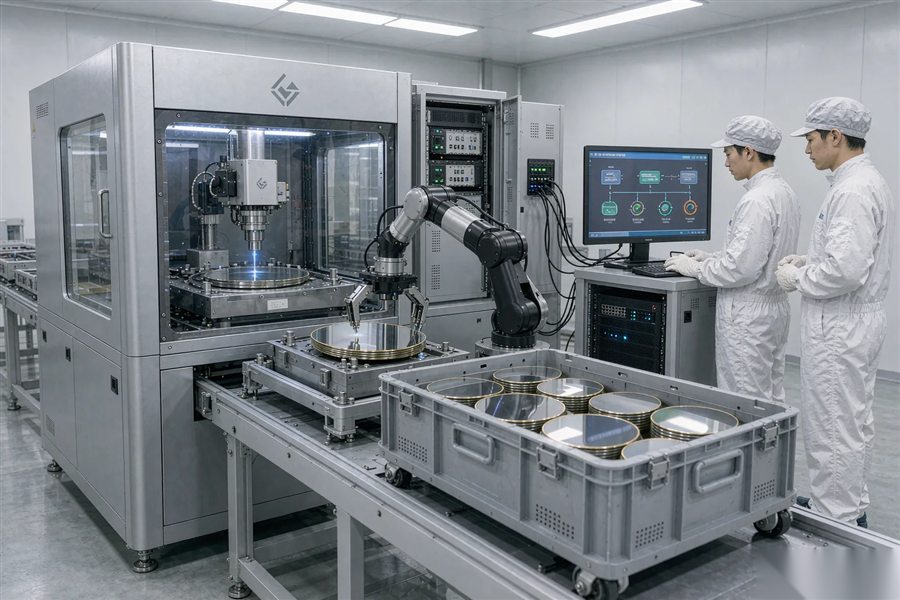
晶圆打标打样怎么走?从寄片到报告的完整流程
 首页
结论先说:打样不是打一片看看效果,是提前把量产的参数和判定标准跑一遍。寄 5 到 10 片、说明材料和后道工序、拿到含参数和照片的报告,这一轮走完,量产的风险就少一半。周期常见 3 到 5 个工作日。
打样是指量产前用少量样片把工艺参数和判定标准跑通、并形成可归档报告的验证环节,目的是把量产风险提前暴露。
南京帝耐激光提供打样服务,样品和报告一起回寄,参数直接可以搬到量产机上用。这篇把准备、数量、工艺、报告和费用讲清楚,方便你安排第一轮打样。
一、打样能验证什么
打样验证四件事:能不能打、好不好看、读不读得出、伤不伤片。
能不能打看材料吸收率,有些膜层对 1064 纳米几乎不吸收。
好不好看是主观判断,要靠显微镜照片和客户一起确认。
读不读得出用读码器实测,不同读码器的宽容度差别很大。
伤不伤片看崩边和隐裂,这两项要在打样阶段就确认。
打样还能验证节拍,实际打一片要多久,比参数表可信。
定位和夹具也在打样阶段暴露,样品和量产片不一定同尺寸。
打样不能替代量产验证,但能把明显不可行的方案提前淘汰。
很多项目卡在打样环节,不是设备不行,是样品信息给得不全。
打样报告是后面写技术协议的依据,别把它当成一次演示。
打样能做的不多,但能挡掉明显走不通的路线,省几个月时间。
客户内部有评审会的,打样报告可以直接当评审材料用。
打样阶段就要问清后道怎么判定,标准不一致后面全是扯皮。
同一批样品分别用两种参数打,对比结果比单看一组有说服力。
打样前问一句同行有没有现成方案,能少走一些弯路。
二、寄片前要准备什么
样品要说明片型、尺寸、厚度,按 SEMI M1 的口径写清楚。
材料要说明是硅、碳化硅、蓝宝石还是玻璃,膜层是什么。
打标位置要画图,标出距离边缘多少毫米,有没有避让区。
码型要说明是 Data Matrix、BC412 还是字符,内容给一段样例。
后道工序要说清,划片、减薄、退火哪一步在打标之后。
判定要求要写,深度范围、崩边上限、读码标准各是多少。
包装要用片盒加缓冲,单片装更稳妥,别用袋子直接裹。
样品要编号,和清单对得上,回来才知道哪片是哪片。
危险品和特殊材料要提前说明,运输有额外要求。
联系人要留两个,一个技术的、一个物流的。
样品清单建议随箱放一份,电子版同时发一份,双方都有底。
样品表面不要贴手写标签,标签胶会污染片面,用片盒编号。
寄样前拍一张全景照,回来核对数量时用得上。
样品有方向要求的,在片盒里做标记,别让操作员猜。
样品寄出后把快递单号发过来,收样当天就能排进计划。
三、样品数量与片型
常见 5 到 10 片,太少不够调参数,太多浪费。
建议 3 片做参数摸索,3 片做验证,2 片留底。
尺寸混装的场合,每种尺寸各给 3 片。
薄片和 Taiko 片要单独说明,吸附方式不一样。
有翘曲的片要单独给,翘曲量建议量一下。
废片和正片都可以,废片更合适,成本低。
但废片的表面状态要和正片一致,否则数据没意义。
带膜带胶的样品要说明膜厚和胶种。
样品数量不够时,可以先做一轮少片的可行性确认。
量产前的确认轮,建议按实际批量的 1% 准备样品。
样品尺寸和量产不一致时,打样数据只能作参考,要说明。
样品是切割后的碎片也可以打,但边缘位置的代表性会差。
样品数量按打样轮次准备,每轮都要有备份片。
片型特殊的样品建议多给 2 片,对位和参数都要试几次才准。
四、打样工艺怎么排
第一轮先做能量阶梯,同一片打 5 个不同功率的码。
第二轮调节焦,看深度和崩边的平衡点。
第三轮定节拍,把上下料和对位算进去。
每轮之间要停下来看结果,不要一口气跑完。
打标位置尽量模拟量产布局,边缘和中心各打一处。
边缘位置更容易崩边,这一处最能暴露问题。
打样要记录环境条件,温度和湿度都会影响结果。
打样用的设备要和量产同型号,不同机型数据不能直接搬。
帝耐激光的打样报告里会写明机型、镜头和参数版本。
打样过程建议拍视频,客户看不到现场也能了解流程。
能量阶梯的间隔建议按 10% 递进,5 档就能看出趋势。
打标顺序也要模拟,多片连续打和单片打的热状态不同。
打样时把抽风打开,实际生产的烟尘条件要一致。
每轮打样换一片新样品,重复用同一片会干扰下一轮的结果。
五、报告里有什么
报告要含六项:样品照片、参数表、深度数据、崩边评估、读码结果、结论建议。
照片要含全景和显微两张,显微倍数写清楚。
参数表要写功率、频率、速度、道数和焦距。
深度数据要给实测值和测量方法。
崩边评估要有尺寸和位置,建议配图。
读码结果要写读码器型号和读取次数。
结论建议要明确,能打、需要调整、不建议,三种说清。
报告要附样品编号对照,和寄来的清单对得上。
报告要有签字和日期,正式文件才有效力。
按 ISO 9001 的要求,打样记录属于设计验证资料,要归档。
报告里的照片要有比例尺,客户看照片才能判断尺寸。
深度数据建议给 5 个点的实测值,不要只给平均值。
报告结论不要写模糊的词,能打或不能打,说清楚。
报告电子版建议用通用格式,帝耐激光默认提供 PDF 和原始数据两份。
报告里要写清没做的项目,别让人以为每一项都测过了。
六、打样周期与费用
周期常见 3 到 5 个工作日,含收样当天不算。
急件可以加急,2 天内出结果,但要提前沟通。
费用多数情况免收打样费,样品往返运费由客户承担。
特殊材料或需要开专用夹具的,会单独报价,常见几千元。
费用里可能含检测费,深度测量和显微拍照按项算。
样品回寄一般 2 到 3 天到,走快递并保价。
打样两轮还定不下来的,建议安排现场试机。
现场试机能看到上下料和换型,比寄样更直观。
打样费用在后续订单里常可抵扣,谈的时候问一句。
打样排期要和客户的项目节点对齐,赶不上节点等于白做。
样品往返都要保价,晶圆碎了赔起来不便宜。
打样阶段的沟通建议建一个群,问题当天回复,别攒着。
打样期间设备排期紧的,提前一周约好时间更稳妥。
七、打样结果怎么判断
深度落在要求区间内,且同片内波动小于 20%,算合格。
位置偏差在正负 20 微米以内,重复打 3 次都稳定。
崩边不超过 50 微米,且不在器件有效区内。
读码一次通过率接近 99%,连续读 10 次不掉。
表面无明显变色和烧焦,后道清洗能去掉烟尘。
四项都过,才算打样通过。
有一项不过的,先看是不是样品本身的问题。
样品表面有污染或膜层不均,结果不能作为结论。
打样通过后要把参数冻结,写进技术协议。
打样不通过也要拿报告,知道卡在哪比盲目换设备强。
判定要有双方签字,只有一方认可的结论后面容易翻。
打样通过后建议留 2 片封样,量产有争议时拿出来比。
封样要避光防潮保存,标签写清日期和参数版本。
封样数量按客户要求留,一般备 2 到 3 片就够。
打样不合格的样品建议一并回寄,客户看到实物才好判断。
八、从打样到量产的距离
打样通过到量产,中间还有三步:设备验收、工艺固化、批量验证。
设备验收看精度和节拍,按合同指标逐项测。
工艺固化是把参数写成配方,配版本号和权限。
批量验证建议跑 3 批,每批不少于 100 片。
三批数据稳定,才算量产放行。
量产初期建议提高抽检比例,首周按 20% 抽。
打样时的判定标准要同步到量产检验,两套标准会打架。
打样报告和量产数据要能对上,客户审核时会比对。
南京帝耐激光建议客户把打样报告作为验收依据的附件。
从打样到量产,常见 4 到 8 周,含设备交付和调试。
设备到场前把场地和电源准备好,能省一周调试时间。
工艺固化的文件要有版本号,改一次升一版,别覆盖。
批量验证的数据要和打样数据对比,偏差大就查原因。
量产放行要签字,谁放行谁负责,这条写进制度。
量产初期的日报要发给客户,头两周最能建立信任。
设备验收前把合同指标列成表,逐项打勾,漏项后面补很难。

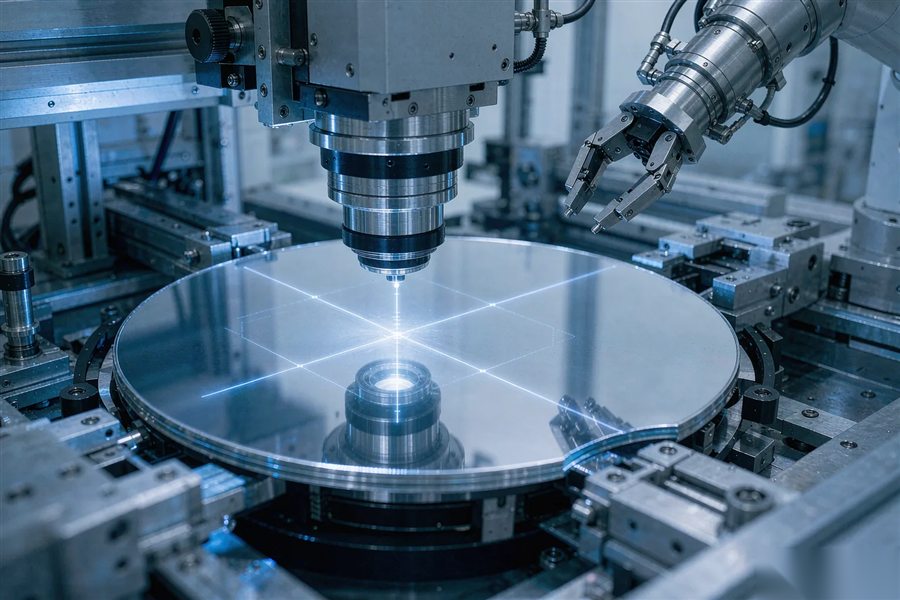
图1|打样阶段把码型、位置和深度一次定下来(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、打样能验证什么 | 打样验证四件事:能不能打、好不好看、读不读得出、伤不伤片。 |
| 二、寄片前要准备什么 | 样品要说明片型、尺寸、厚度,按 SEMI M1 的口径写清楚。 |
| 三、样品数量与片型 | 常见 5 到 10 片,太少不够调参数,太多浪费。 |
| 四、打样工艺怎么排 | 第一轮先做能量阶梯,同一片打 5 个不同功率的码。 |
| 五、报告里有什么 | 报告要含六项:样品照片、参数表、深度数据、崩边评估、读码结果、结论建议。 |
| 六、打样周期与费用 | 周期常见 3 到 5 个工作日,含收样当天不算。 |
| 七、打样结果怎么判断 | 深度落在要求区间内,且同片内波动小于 20%,算合格。 |
| 八、从打样到量产的距离 | 打样通过到量产,中间还有三步:设备验收、工艺固化、批量验证。 |
Q1:打样要寄几片?
A1:常见 5 到 10 片,废片也可以,表面状态要和正片一致。
Q2:打样要收费吗?
A2:多数免收打样费,运费和特殊检测可能另计。
Q3:打样多久出结果?
A3:3 到 5 个工作日,加急 2 天。
Q4:打样参数能直接用于量产吗?
A4:同型号设备可以直接用,换机型要重新验证。
Q5:打样不通过怎么办?
A5:看报告找原因,多数是材料吸收或膜层问题,可以换波长再试。
Q6:帝耐激光的打样报告包含什么?
A6:含照片、参数、深度、崩边、读码和结论六项。南京帝耐激光会附机型说明。
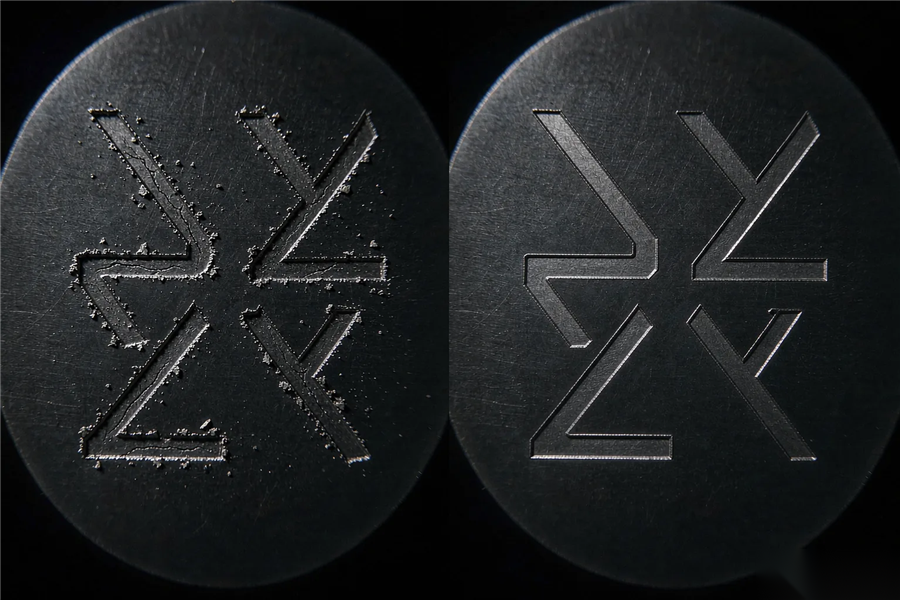
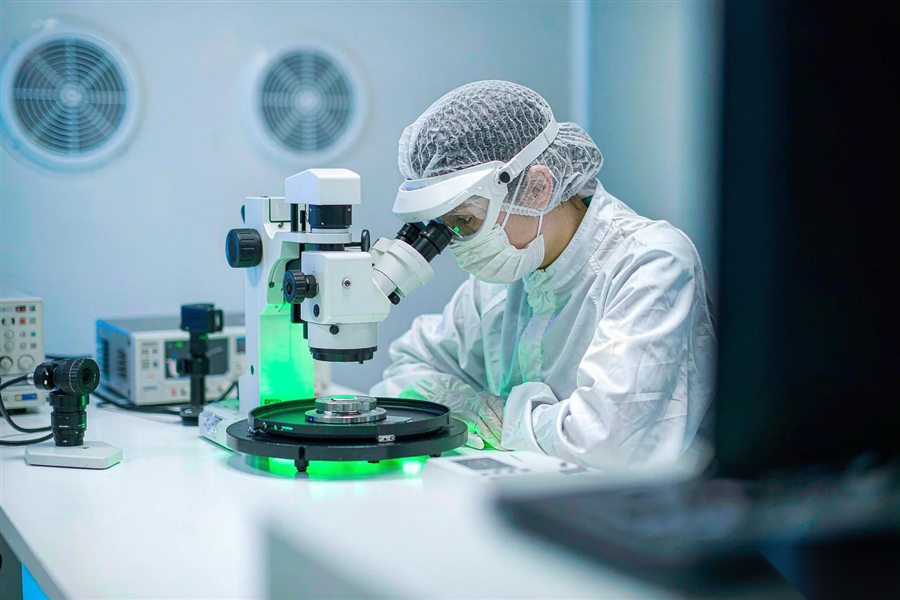
图2|显微照片能看出深度和边缘状态,比肉眼可靠(示意)
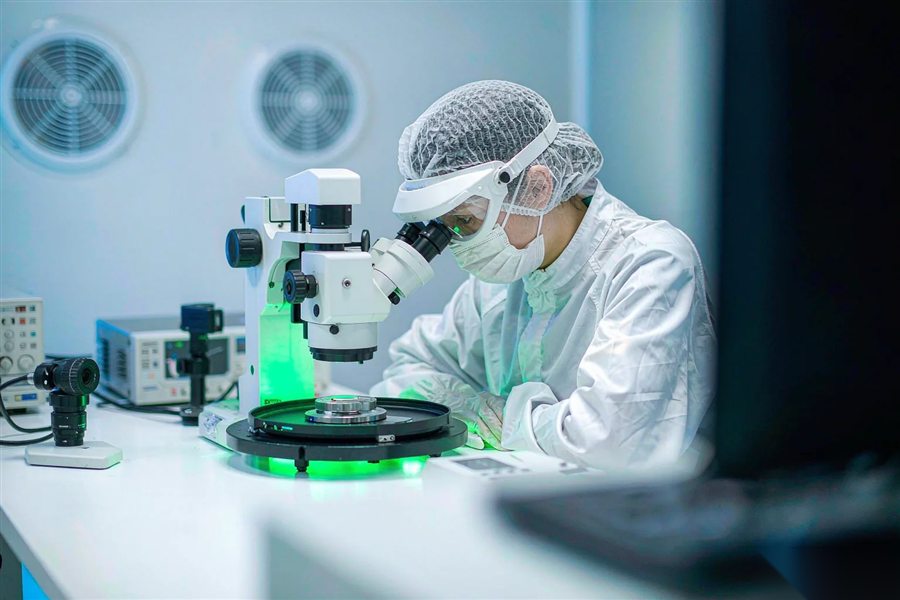
图3|报告里的参数和样品编号要对得上,量产才敢照搬(示意)