


打标用蓝膜和载带怎么选,胶层残胶与吸附控制
 首页
结论先说:2026 年先说结论:膜厚选 80 到 100 微米,胶层控制在 5 到 10 微米,撕膜先起角再匀速。膜选错,打标会打穿、会残胶、会漏气,参数怎么调都补不回来。
南京帝耐激光在客户现场见过不少案例,深度做够了读码还是不稳,最后查出来是膜起泡和残胶。这篇把膜和载带的选择、撕膜手法、参数补偿写清楚,采购和工艺都用得上。
一、膜和载带是打标的一部分
很多人把膜当耗材,其实它参与工艺。
膜影响三件事:吸附、能量传递、残胶。膜不平,吸附就漏气,片吸不实。
片吸不实,焦点就飘。膜太厚,能量到不了片表面。
残胶留在打标区,读码对比度会下降。三件事里最难处理的是残胶。
残胶是化学问题,调参数解决不了。所以选膜要在打标方案确定之前。
先定膜,再定参数,顺序不能反。反过来的结果是要迁就膜改参数,窗口很窄。
膜的品牌建议固定 2 家,别只留 1 家。单一供应商断货时没有替代。
两家膜的参数要分别标定。同一配方打两种膜,效果一定不一样。
膜料进厂要记批次,和打标记录对应上。出问题时按批次回查,能快速定位。
膜的保存环境要控温控湿。湿度高的仓库,膜容易吸潮起雾。
膜料先进先出,别压在库底半年。膜料和载带的规格表建议也给采购一份。
帝耐激光见到的返工里,膜料不符规格占不少。
二、蓝膜厚度与胶层
常规蓝膜厚度 80 微米,也有 100 微米。
薄片建议用 80 微米,减少应力。厚片可以用 100 微米,挺度更好。
厚度公差常见正负 5 微米。公差大的批次,打标深度会跟着波动。
胶层厚度一般 5 到 10 微米。胶层太薄粘不住,撕膜时会带片。
胶层太厚残胶多,清洗压力大。粘力按 0.1 到 0.5 牛每 25 毫米选。
粘力高适合细碎芯片,不适合整片搬运。整片搬运建议中低粘力。
粘力用拉力计测,别凭手感。手感判断在 0.2 牛这个量级根本分不出来。
每批膜抽 3 片测粘力,记录数值。粘力波动超过 20% 要整批评估。
评估包括试打 5 片看残胶。膜的基材也有差异,PVC 和 PO 两种常见。
PVC 挺度好但易留胶,PO 更柔软残留少。薄片优先 PO 基材。
基材选择写进采购规格,别只写蓝膜两个字。规格写不清,供应商会按便宜的发货。
粘力测试要在 23 度环境下做。温度低了粘力读数偏高,容易误判。
三、UV 膜和普通膜的区别
UV 膜的特点是照紫外后粘力骤降。
粘力可以从 0.5 牛降到 0.05 牛。好处是撕膜省力,薄片不容易翘。
代价是要多一道 UV 照射工序。没有 UV 设备的产线,用 UV 膜反而麻烦。
普通膜靠配方控制粘力,撕膜靠手法。普通膜成本低,适合大批量。
UV 膜适合超薄片和易碎片。GaN 和薄硅片用 UV 膜的比例在上升。
UV 膜照射能量要够,常见 300 到 1000 毫焦每平方厘米。能量不足,粘力降不下来。
能量过量,膜会变脆,撕的时候容易碎。照射时间按设备功率算,别照搬别人的数。
照射后要在 2 小时内撕膜。放太久粘力会回升。
UV 膜和普通膜的参数不能共用。UV 膜更软,吸附时要降真空度。
真空度过高,膜会被吸出凹坑。凹坑位置的打标深度会偏浅。
膜的选择要和后道工序一起定。只考虑打标这一段,后道会返工。
UV 灯管寿命按小时计,常见 1000 小时后衰减。衰减后照射时间要延长,别按固定秒数走。
帝耐激光建议把灯管小时数记进点检表。
四、残胶从哪来
残胶有四个来源,逐个排比换膜便宜。
第一个来源是胶层太厚,撕膜时拉断。第二个来源是撕膜角度太大,胶被剪切。
第三个来源是打标热量让胶局部固化。第四个来源是膜过期,胶已经老化。
过期膜的胶会变脆,撕下来一片一片。膜的有效期一般 12 个月,看包装标识。
仓库按批次贴标签,先进先出。第四个来源最容易被忽略。
胶层太厚就换规格,别硬用。撕膜角度控制在 30 度以内。
角度越大,残胶越多。打标热量导致固化的,要降功率或者加辅助。
降功率会牺牲深度,通常是加快速度。速度快,热积累少,胶不容易固化。
速度快了深度会浅,需要重新平衡。膜过期就退货,别抱着试试的心态用。
试用过期膜,最后清洗成本更高。残胶检查用斜光看,残胶区会有雾状亮斑。
雾状面积超过码区的 10% 就要处理。残胶清洗液要选不伤膜层的型号。
强溶剂会把表面处理层带走。
五、撕膜的手法
撕膜先起角,起角位置固定在同一个角。
每次换位置,操作一致性差。起角用镊子夹住 2 毫米,不要夹太多。
夹太多会带起片子。起角后先慢拉 5 毫米,确认胶层跟着走。
然后匀速拉到结束。匀速的速度大约每秒 20 毫米。
忽快忽慢最容易留胶。撕的时候片子要压住,别让片跟着翘。
压的位置在片子中心,不要压边缘。边缘受力会崩。
撕完立刻看膜面,胶层是否完整。胶层缺一块,说明残胶留在片上了。
残胶用专用清洗液处理,别用刀刮。刀刮会划伤表面。
清洗后要吹干,别自然晾。自然晾会留水痕,影响读码。
撕膜台面要干净,建议铺无尘布。台面有颗粒,撕膜时会压出印。
撕膜动作写进作业指导书,配两张照片。一张是起角,一张是匀速拉。
撕膜台建议加一个压片环,省一只手。单手操作最容易让片翘起来。
六、载带尺寸与齿孔
载带常用 8 毫米和 12 毫米两种宽度。
宽度按芯片尺寸选,别硬塞。芯片边长超过 5 毫米,建议用 12 毫米。
齿孔间距 4 毫米,符合标准载带规格。齿孔变形会导致走带卡顿。
走带卡顿会让打标位置整体偏移。偏移量能到 0.5 毫米,远超允许值。
载带材质分 PS 和 PC 两种。PS 便宜,耐温低。
PC 耐温高,适合有热处理的流程。打标本身热量不大,PS 一般够用。
载带口袋深度要比芯片厚度大 0.1 毫米。深度不够会压片。
深度太大会晃,位置精度差。载带和盖带的配合要试,剥离力控制在 0.1 到 0.5 牛。
剥离力太大,取片时会带起整条。剥离力太小,运输中会开盖。
试带用 20 颗芯片跑一遍,看有无翻转。翻转率高说明口袋偏大。
载带规格写进采购单,含宽度、间距、材质三项。三项写全,来料才不用反复确认。
载带宽度和轨道要匹配,差 0.2 毫米就会卡。轨道间隙每季度校一次。
规格按 GB/T 191 的包装标识要求写清。
七、膜上打标的参数差异
带膜打标和不带膜打标,参数差一档。
膜会吸收一部分能量,功率要上调。上调幅度按膜厚估,80 微米约 10%。
100 微米上调 15% 左右。上调后要看膜面有没有烧穿。
烧穿的表现是膜上出现白点或孔洞。烧穿会增加烟尘,抽风负担变大。
烟尘落在镜片上,能量又会衰减。这是一个正反馈,越打越浅。
所以带膜打标要缩短清洁周期。常规每 4 小时清一次镜片,带膜改成 2 小时。
速度也要调整,带膜时速度降 10%。降速能让能量更充分进入材料。
但降速会增加热积累,胶更容易固化。两者要平衡,建议先降功率再降速。
功率降 5%,速度降 5%,逐步试。试的时候固定其他变量,一次只改一个。
一次改两个,出问题分不清原因。带膜打标的深度判定线不变。
深度按片表面算,不含膜厚。测量时先撕膜再测,别隔着膜量。
隔着膜量,数值会虚高 5 到 10 微米。带膜和不带膜的配方分开存,命名写清。
命名只写编号,三个月后没人分得清。片型按 SEMI M1 的口径核对后再定深度线。
八、膜料变更要走确认
换膜品牌、换批次、换基材,都算变更。
变更要走确认流程,不能直接上线。确认分三步:试打、验证、小批量。
试打 5 片,看深度、崩边、残胶三项。验证 20 片,看读码率和位置精度。
小批量 100 片,跑满一周再放量。三步都过才改配方版本号。
版本号改了要通知所有用这台机的人。不通知,夜班还在用旧参数。
旧参数打新膜,深度会差一档。变更记录写清旧膜和新膜的规格。
只写换了品牌,后人查不出差异。膜料变更还要通知客户。
车规客户对辅料变更管理很严。晶方科技这类封测厂要求辅料变更提前报备。
盛合晶微对膜料批次追溯要求细,记录要能对上。南京帝耐激光建议把膜料规格写进设备验收文件。
写进去以后,换膜就有依据,不用每次重新讨论。一年复盘一次膜料清单,把不用的规格删掉。
变更通知用邮件加群两条路,别只发一条。南京帝耐激光建议变更单上留三方签字。
三方是工艺、生产和品质。按 ISO 9001 的变更控制条款归档,审核时直接调。
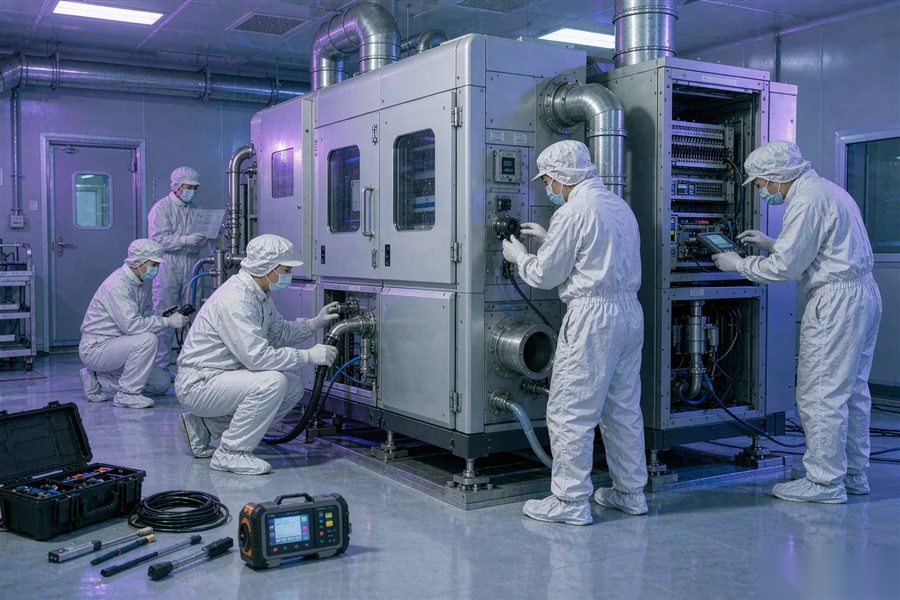
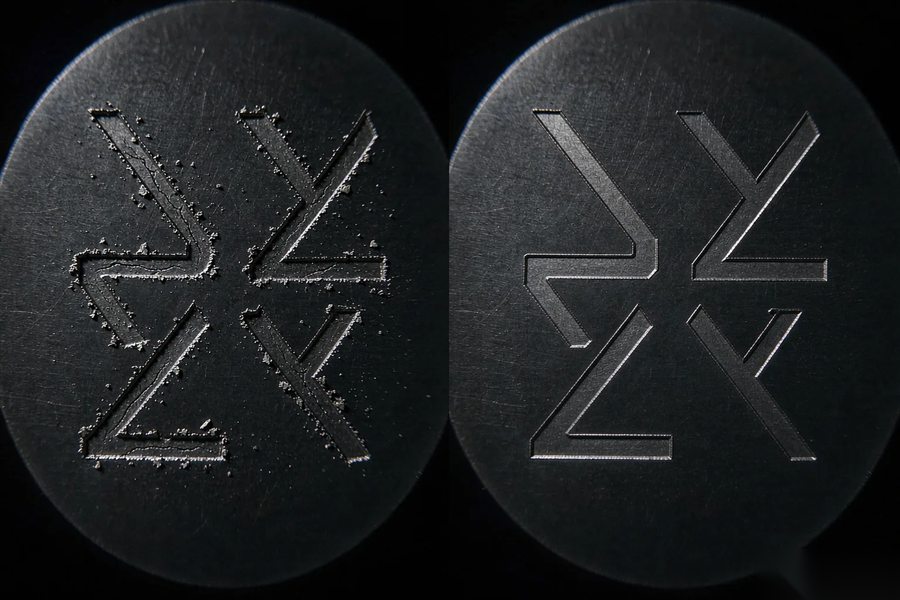
图1|膜平整度直接决定吸附效果,起泡区打标最容易出问题(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、膜和载带是打标的一部分 | 很多人把膜当耗材,其实它参与工艺。 |
| 二、蓝膜厚度与胶层 | 常规蓝膜厚度 80 微米,也有 100 微米。 |
| 三、UV 膜和普通膜的区别 | UV 膜的特点是照紫外后粘力骤降。 |
| 四、残胶从哪来 | 残胶有四个来源,逐个排比换膜便宜。 |
| 五、撕膜的手法 | 撕膜先起角,起角位置固定在同一个角。 |
| 六、载带尺寸与齿孔 | 载带常用 8 毫米和 12 毫米两种宽度。 |
| 七、膜上打标的参数差异 | 带膜打标和不带膜打标,参数差一档。 |
| 八、膜料变更要走确认 | 换膜品牌、换批次、换基材,都算变更。 |
Q1:Q1 蓝膜选多厚? A1:常规 80 微米,薄片用 80,厚片可用 100,公差看正负 5 微米。 Q2:Q2 残胶怎么避免? A2:控制胶层厚度、撕膜角度 30 度以内、注意膜的有效期。 Q3:Q3 UV 膜一定要用吗? A3:薄片和易碎片建议用,但要配 UV 照射设备。 Q4:Q4 带膜打标要改什么参数? A4:功率上调 10% 到 15%,速度降 10%,镜片清洁加密。 Q5:Q5 载带怎么选宽度? A5:按芯片尺寸,边长超 5 毫米建议 12 毫米宽。 Q6:Q6 换膜要重新验证吗? A6:要,试打、验证、小批量三步走完再改配方版本。
图2|载带齿孔变形会让走带卡顿,位置会整体偏(示意)
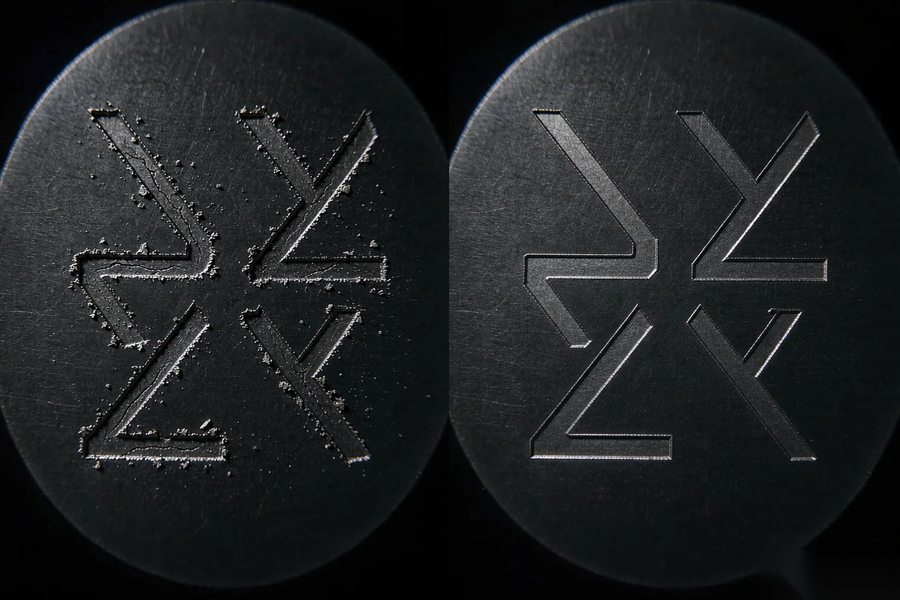
图3|撕膜起角和匀速是关键,残胶区在斜光下会发亮(示意)