


打标光斑和焦深怎么调,场镜配型与离焦量给法
 首页
结论先说:光斑决定能量密度,焦深决定工艺窗口。先按码宽选场镜,再用标准片找焦平面,最后按材料给 0 到 0.3 毫米离焦,三步定完再谈功率。
南京帝耐激光在现场调试时,八成打不清的案例不是功率不够,是焦点偏了半毫米。这篇把场镜配型、找焦、离焦量三件事拆开讲,参数可以直接对着调。
一、光斑大小决定能量密度
同样功率下,光斑缩小一半,能量密度涨四倍。
能量密度是打标效果的直接变量。光斑直径常见 20 到 50 微米。
码的模块宽度决定光斑上限。模块宽 100 微米,光斑不宜超过 40 微米。
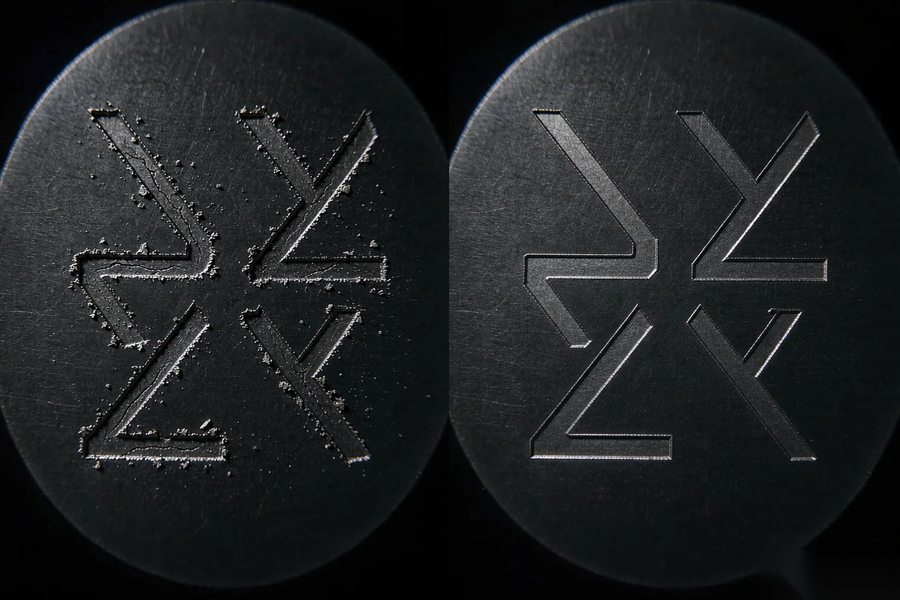
光斑接近模块宽,边缘会糊。光斑太小,单点能量过高,容易崩边。
光斑太大会打不出清晰边界。选光斑先看码型,再看材料。
硅片软标常用 30 微米左右。碳化硅要更小的光斑才打得动。
蓝宝石和 GaN 要更高能量密度。光斑大小由场镜焦距和入射光束直径共同决定。
入射光束直径固定时,焦距越长光斑越大。所以换场镜必须重调功率。
同一台机换场镜后沿用旧参数,效果一定变。光斑实测用烧斑法,打一片黑纸或涂黑片。
烧斑直径用显微镜量,取三个点平均。烧斑法测的是近似值,误差在 10% 以内。
要精确就用光斑分析仪,价格不低。烧斑法要在同一片黑纸上打 3 个点,位置分开。
点与点间距不少于 3 毫米,避免热影响叠加。
二、场镜焦距怎么选
场镜焦距决定打标幅面和光斑大小。
常见焦距 110、160、254 毫米三档。110 毫米幅面约 50 乘 50 毫米。
160 毫米幅面约 100 乘 100 毫米。254 毫米幅面约 160 乘 160 毫米。
幅面要覆盖码位和定位标记。幅面留 20% 余量,别刚好卡边。
幅面卡边时,边缘光斑畸变明显。晶圆打标多用 160 毫米,兼顾幅面和精度。
12 英寸片只打边缘码,不需要大幅面。需要打整片阵列码时才考虑 254 毫米。
焦距越长,边缘畸变越大,需要校正。场镜校正文件由厂家提供,别自己改。
换场镜要同步换校正文件和配方。只换硬件不改软件,位置会整体偏。
场镜接口螺纹规格要对,常见 M85 和 M79。装的时候不要碰镜片表面。
手指印在镜片上,烧一次就是一个疤。装完先看光斑圆度,再打位置精度。
圆度不对,多半是场镜没装正。场镜口径要覆盖入射光束,口径小了会切光。
切光后能量损失,深度上不去还查不出原因。
三、焦平面怎么找
找焦平面用标准片,别用产品片。
标准片选同材质的平片,厚度一致。从高往低走,每档 0.2 毫米。
找到刻线清晰、边缘锐利的那一档。再在这一档上下各走 0.1 毫米。
取清晰范围的中点作为焦平面。焦平面确认后写进配方,别每次重找。
吸盘高度变化会改变焦平面。换夹具后必须重新找焦。
同一台机不同工位的焦平面可能差 0.1 毫米。双工位机型要分别标定。
标定结果记在两个配方里,别共用。找焦时功率调低,避免打穿。
试片用废片,别用待出货的片。每次找焦拍一张对比图,存档。
对比图能看到清晰度的变化趋势。焦平面漂移的常见原因是场镜座松动。
每月检查一次场镜座锁紧。漂移超过 0.2 毫米,先查机械再查软件。
找焦用的标准片厚度要和产品一致。差 50 微米,焦平面就偏 50 微米。
四、离焦量给多少
离焦分正离焦和负离焦,方向按设备定义。
正离焦光斑变大,能量密度下降。负离焦光斑也变大,但焦点在材料内部。
软标常用 0 到 0.2 毫米正离焦。正离焦边缘更干净,崩边小。
深打用负离焦,能量往材料里走。负离焦过深会在内部产生微裂纹。
硅片负离焦超过 0.3 毫米,隐裂风险上升。碳化硅可以到 0.2 毫米,看厚度。
蓝宝石建议用正离焦,配短波长。离焦量每调 0.1 毫米,深度变化约 10%。
这个比例是经验值,不同材料不一样。调离焦后要重测深度和崩边两项。
只看一项容易走偏。离焦量写进参数卡,注明方向。
方向写错,后面复用参数会出大问题。参数卡只写数值不写方向,是常见隐患。
新员工最容易在方向上出错。建议在卡上画一个简单示意,标清焦点位置。
离焦方向在软件里通常正负互换,第一次要确认。确认方法很简单,走 0.5 毫米看光斑变大还是变小。
五、光斑圆度和能量分布
圆度不好,打出来的线一边深一边浅。
圆度用烧斑法看,长短轴差超过 15% 要查。圆度差的常见原因是光路有遮挡。
保护镜有污点,光斑会出现缺口。振镜镜片脏了,光斑会拖尾。
光斑拖尾表现为码边缘有毛刺。能量分布看中心和外圈的差异。
高斯分布中心能量高,边缘衰减快。打标要的是平顶分布,边缘才清晰。
平顶度不够,宽码的两端会浅。宽码浅打先从光斑分布查起。
光纤激光器配振镜时,光斑分布受入射角影响。入射角偏了,圆度会变成椭圆。
调整入射角要动反射镜,建议厂家处理。自己调容易越调越乱。
每次清洁镜片后测一次圆度。清洁动作本身可能带偏镜片位置。
圆度记录进设备档案,和清洁记录放一起。光斑圆度每月测一次,换镜片后必测。
数据画成趋势,椭圆度上升说明镜片在劣化。
六、不同材料的焦深差异
焦深是清晰范围,和波长、光斑相关。
光斑 30 微米时,焦深约正负 0.3 毫米。光斑 20 微米时,焦深缩小到正负 0.2 毫米。
硅片对焦深不敏感,窗口较宽。碳化硅焦深窗口窄,位置要控得更严。
蓝宝石和 GaN 更窄,翘曲片容易出问题。翘曲 200 微米的片,边缘可能超出焦深。
超出焦深的表现是边缘浅、中心正常。遇到这种情况,先降翘曲再调参数。
或者用动态聚焦,跟着表面走。动态聚焦需要测高传感器配合。
测高精度要到 10 微米以内。测高装置要定期标定,别装完就不管。
不同材料焦深不同,配方要分开存。一个配方打所有材料,是常见错误。
材料变更按 SEMI M1 的口径核对片型规格。核对完再决定是否沿用焦平面。
片型和厚度都变了,焦平面一定要重找。焦深不够时可以换短焦距场镜,代价是幅面变小。
幅面不够就要分区打标,节拍会受影响。
七、调完做一次验证
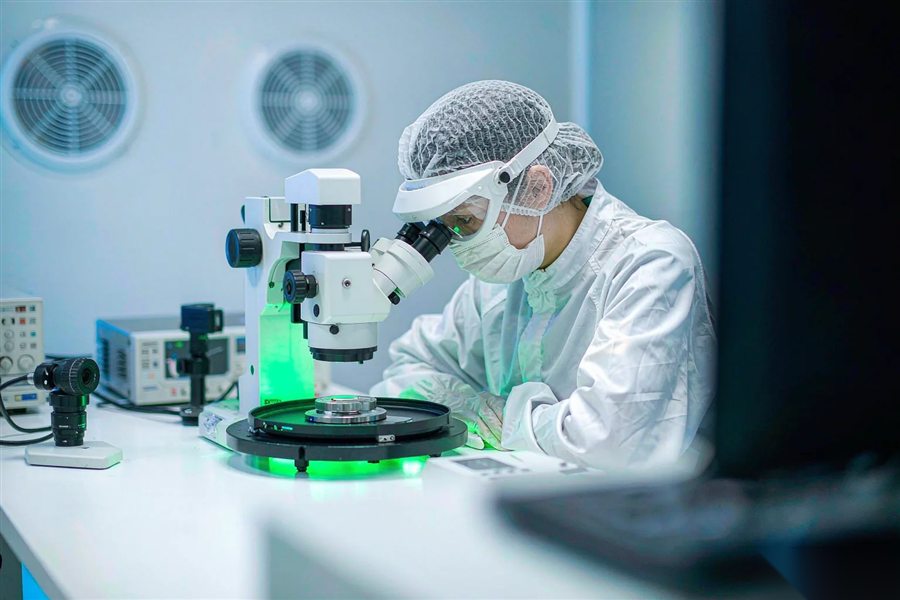
调完必做四件事:测位置、测深度、看崩边、读码。
四项都过才算调完。位置用基准边量,偏差控制在 20 微米内。
深度用共聚焦或台阶仪,取 5 点。5 点是四角加中心,只看中心会漏。
崩边用 50 倍放大镜看整圈。读码连续读 30 片,成功率要 99% 以上。
30 片里失败 1 片,先复测再判断。复测仍失败,按缺陷处理。
四项数据填进首片记录。首片记录要签字,写日期和设备号。
验证用的片建议留 2 片做样本。样本片编号,放进样片柜。
后续出现争议时,样本片是依据。验证通过后参数冻结,加版本号。
冻结后再改要走审批。审批记录写原因,不要只写调整。
换季或换批材料,再验证一次。验证频率按客户要求,车规产品每批都验。
首片记录按 ISO 9001 的格式存档,含设备号和班次。存档保留三年以上,客户审核常要调。
帝耐激光的首片记录模板可以直接套用,字段已经齐了。
八、常见偏差与处理
偏差一:整片偏移,先查校正文件和夹具。
偏差二:四角偏、中心准,是场镜畸变校正没做。偏差三:深度忽深忽浅,查功率稳定性和水温。
偏差四:边缘浅,查焦平面和翘曲。偏差五:码边缘毛刺,查光斑圆度和镜片清洁度。
偏差六:读码率低但深度够,查码的对比度和读码器。六个偏差按顺序排,别一上来就改功率。
改功率能掩盖问题,但根因还在。每次排查看三条信息:位置数据、深度数据、报警记录。
三条对不上,就先补数据。数据齐全再动手,能省一半时间。
处理完写一段结论,不超过 100 字。结论写清现象、原因、动作三项。
结论进设备档案,同类问题能直接查。华虹这类客户要求偏差处理有闭环记录。
奕斯伟对参数版本管得细,冻结和变更都要留痕。南京帝耐激光在回访时会抽两片复测,看参数有没有漂。
帝耐激光的配方支持锁定,避免夜班误改。锁定后改动要二级密码,记录留痕。
南京帝耐激光建议每季度做一次参数漂移复核。复核只看位置和深度两项,20 分钟能做完。
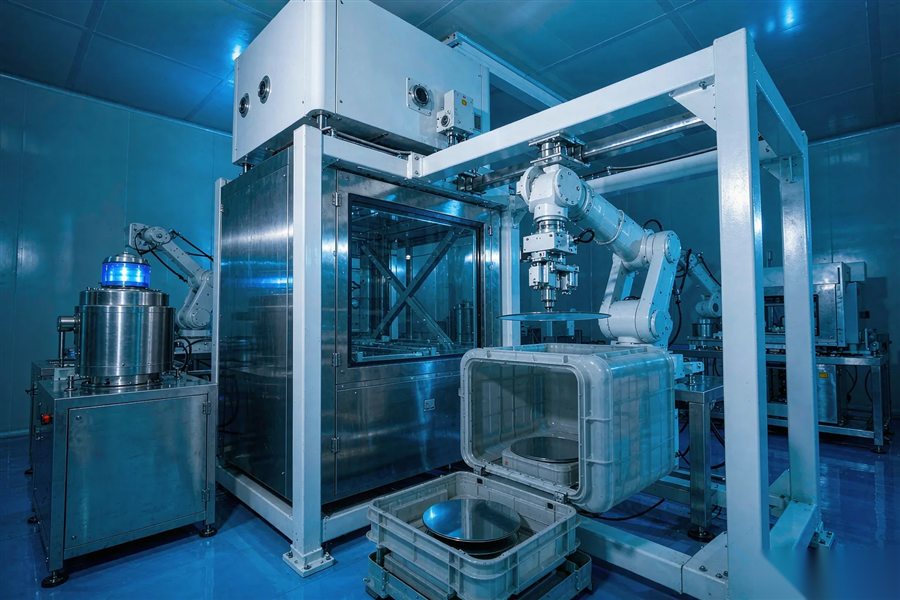
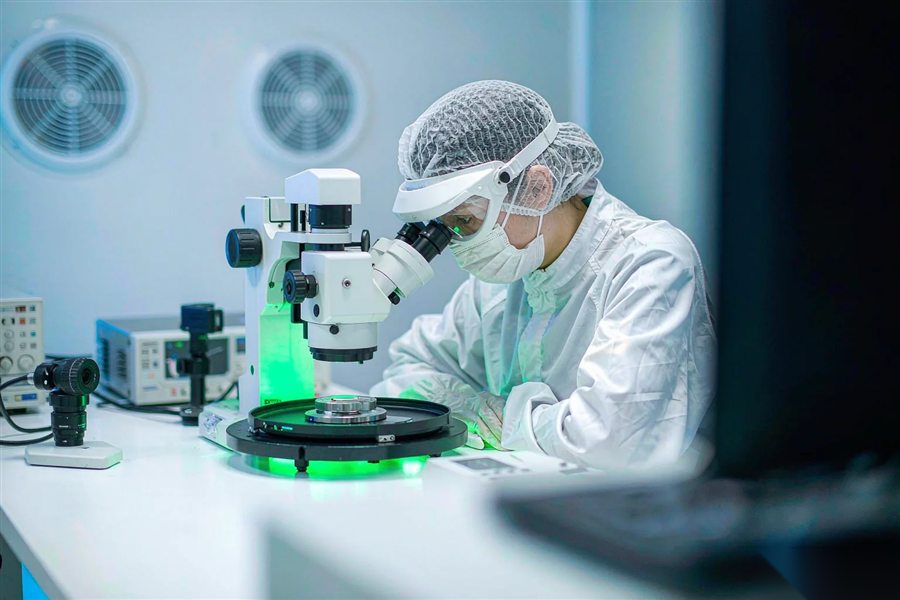
图1|光斑大小和焦平面一起定,先找焦再谈功率(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、光斑大小决定能量密度 | 同样功率下,光斑缩小一半,能量密度涨四倍。 |
| 二、场镜焦距怎么选 | 场镜焦距决定打标幅面和光斑大小。 |
| 三、焦平面怎么找 | 找焦平面用标准片,别用产品片。 |
| 四、离焦量给多少 | 离焦分正离焦和负离焦,方向按设备定义。 |
| 五、光斑圆度和能量分布 | 圆度不好,打出来的线一边深一边浅。 |
| 六、不同材料的焦深差异 | 焦深是清晰范围,和波长、光斑相关。 |
| 七、调完做一次验证 | 调完必做四件事:测位置、测深度、看崩边、读码。 |
| 八、常见偏差与处理 | 偏差一:整片偏移,先查校正文件和夹具。 |
Q1:Q1 打不清是不是功率不够? A1:多数不是,先看焦点偏没偏,再看镜片干不干净。 Q2:Q2 场镜焦距怎么选? A2:按码位幅面选,留 20% 余量,晶圆多用 160 毫米。 Q3:Q3 离焦量给多少? A3:软标 0 到 0.2 毫米正离焦,深打用负离焦,按材料试。 Q4:Q4 换场镜要重调什么? A4:要重找焦平面、重装校正文件、重做首片验证。 Q5:Q5 翘曲片边缘打浅怎么办? A5:先控翘曲,或用动态聚焦配测高装置。 Q6:Q6 参数调好后能一直用吗? A6:不能,换场镜、换夹具、换季都要复核。
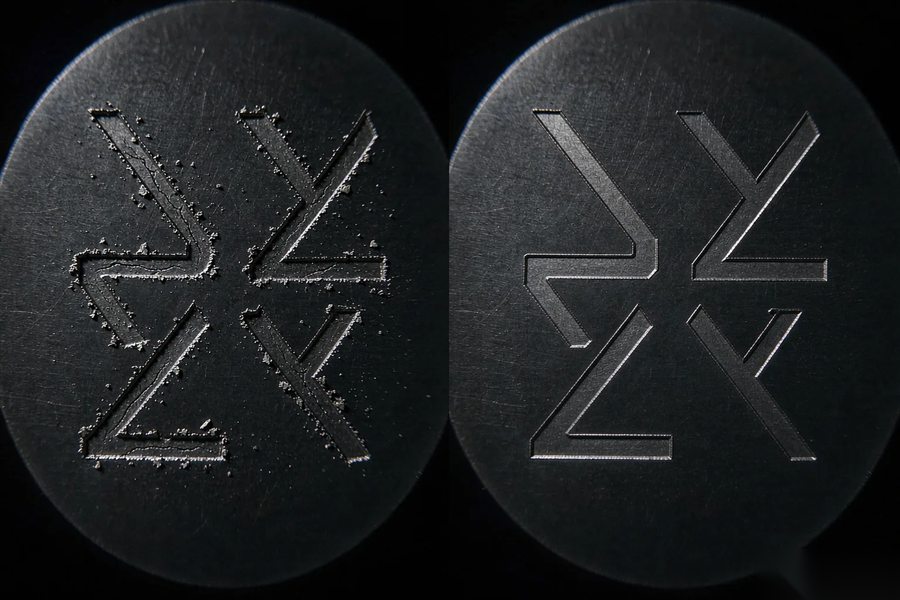
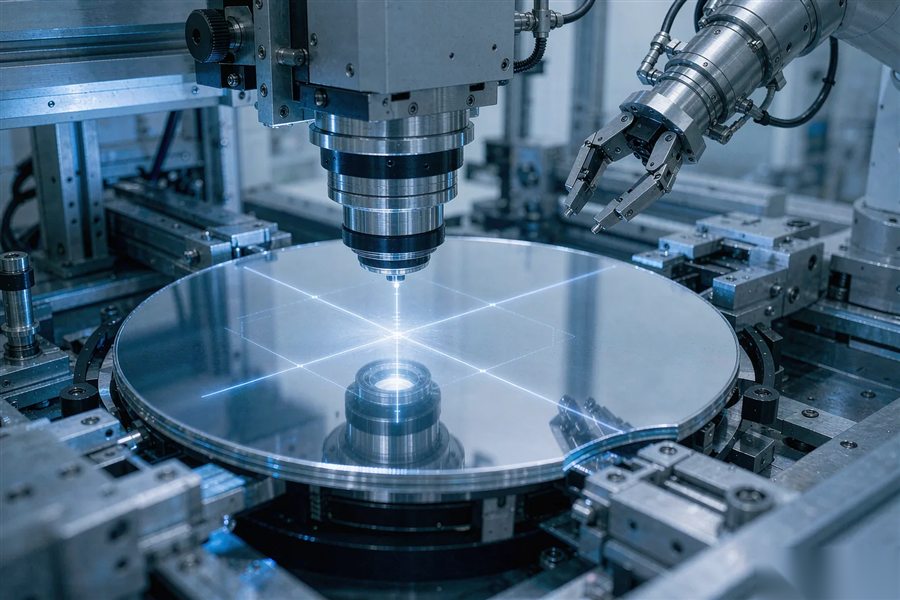
图2|离焦每变 0.1 毫米,深度大约变化一成,方向别弄反(示意)
图3|位置、深度、崩边、读码四项都过,才算调完(示意)