打标前晶圆来料怎么检,五项检查与判定标准
 首页
结论先说:来料只查五项,数量、片号、外观、翘曲、膜况,10 分钟能过完。五项都过才排产,有一项不过就隔离,不要边打边判,后面对账才清楚。
南京帝耐激光在客户现场看过不少案例,来料没查直接打标,出问题时分不清是片的问题还是参数的问题。这篇把五项检查的做法、判定线和记录方式写下来,可以印成一张来料检查表。
一、来料检查先定五项
五项是数量、片号、外观、翘曲、膜况。
五项之外的东西按需加,不要一上来列十几条。检查时间控制在 10 分钟以内。
超过 15 分钟的检查表,产线上没人愿意做。数量对片盒标签,开盒前先核一遍。
标签和实物不符,整盒先挂起。片号按客户规则核,别只看前面几位。
外观查崩边、划伤、污渍、雾状。翘曲一片一片量,抽检只对小批量有效。
膜况看起泡、翘边、残胶三样。五项都过才进打标队列。
有一项不过就隔离,不要边打边判。隔离片贴红标,放单独片盒。
检查人签字,写日期和班次。记录进批次档案,和打标参数放一起。
来料数据积累三个月,能看出供应商波动。波动大的供应商加严抽检比例。
加严比例先按 50% 走,稳定两个月再降回。五项检查不需要仪器,一片平台一盏灯就够。
检查台要防静电,接地电阻小于 4 欧。帝耐激光建议把五项检查做成一张表,一盒一签。
表头按 ISO 9001 的记录要求写,含设备号和时间。
二、片盒和包装先看一遍
开盒前看外箱有没有压痕和受潮。
外箱有压痕,先假设里面可能有应力。片盒卡扣松了要记,运输中可能移位。
打开后看片子有没有歪出槽位。歪出槽位的片先目视查边缘。
有碎屑的片盒整盒隔离。碎屑来源常是上一批的崩边残留。
片盒清洗记录要看,超过 20 次要换。片盒划伤会磨片子背面,别凑合用。
湿度指示卡变色说明包装失效。失效包装的片要在 24 小时内复检。
复检包括膜下有没有水汽。北方冬季从冷库取片,先回温 2 小时再开盒。
直接开盒会结露,膜下起雾很难消。回温在洁净间外的过渡区做。
这些细节看着琐碎,实际省很多返工。包装问题当场拍照,别等片子上了机台。
照片按批次存,索赔时有据。外箱标签要和对账单核,防止混批。
混批一旦上机,追溯就断在打标这一环。包装箱堆放高度不超过 5 层,压得太高下层会受挤。
受挤的片不一定当场坏,延迟崩边更麻烦。
三、外观查四个面
四个面是正面、背面、边缘、切口。
正面看雾状、指印、颗粒。背面看划伤和吸盘印。
边缘看崩边和缺口。切口看定位边有没有磕碰。
崩边超过 50 微米要记,这和打标判定线一致。划伤长度超过 2 毫米要记。
颗粒在强光下看,斜 45 度照更清楚。指印多半来自前道没戴手套,会直接影响打标效果。
油污表面打标会起泡,能量散不掉。有油污的片先清洗再打,别硬打。
雾状面常见于抛光不良,打标深度会不均匀。这四种外观问题里,崩边和油污影响大。
崩边容易在打标时扩展成裂纹。油污会让读码率掉得很快。
外观检查用 10 倍放大镜,肉眼只看大缺陷。放大镜看边缘要沿着整圈走一遍。
走一圈大约 20 秒,不算慢。外观不过的片单独记缺陷类型,便于统计。
每月出一张缺陷分布图,供应商沟通时有据。外观判定线可以借用 SEMI M1 里对片型缺陷的分级口径。
分级口径统一,供应商和客户才有共同语言。
四、翘曲量怎么量
翘曲用平台加塞尺,或者用激光测距。
平台法简单,把片放平看四个角的高度差。塞尺从 0.05 毫米起试。
翘曲超过 200 微米要单独处理。超过 300 微米的片,普通吸盘吸不平。
吸不平就打不准,焦点会飘。薄片和 Taiko 片的判定线不一样。
薄片 100 微米以内算正常。Taiko 片看边缘环,环内区域要单独量。
量翘曲要固定方向,横向和纵向差很多。同一个片量三次取平均值。
记录写数值,不写大或小这种描述。翘曲数据和后道崩边率放一起看,很直观。
翘曲大的批,打标参数要下调功率。下调幅度一般 10% 到 15%,先试 5 片。
翘曲片建议单独排产,不要和正常片混流。混流时分不清是哪片出的问题。
测量平台每周校一次水平。平台本身不平,量出来的数全是错的。
翘曲数据按月做分布,均值在漂就要查供应商工艺。分布图比平均值好用,平均值会掩盖两个峰。
五、片号和数量当场核
片号是追溯的起点,错了后面全错。
核片号用配方里的规则,字符位数逐个对。有的客户片号带校验位,算一遍再核。
片号和实物不符,先停线找原因。数量按片盒标称核,少片要当场记录。
少片常见于前道抽检未归还。多片同样要报,可能混了别的批次。
核数在开盒后立刻做,别等打完再数。打完再数,分不清是丢的还是没打。
片号录入建议扫码,手抄错率太高。扫码枪要能读客户原有的码型。
读不出时手工录入,两人复核。复核人签字,不要一个人说了算。
片号和 MES 里的批次要绑定。绑定在打标前完成,别事后补录。
补录的记录在审计时站不住。数量差异超过 1% 要开异常单。
异常单写清差异方向和处理结论。这些动作看着慢,实际每次只多两分钟。
两分钟换来的是整批可追溯。片号绑定时顺便核一次晶圆批次,两个号要能对上。
对不上先停线,别指望后面补。帝耐激光的软件可以在绑定环节做校验,省一次人工核。
六、膜况怎么看
膜况主要看三样:起泡、翘边、残胶。
起泡在斜光下看,一片一片会有亮斑。起泡区域打标会打穿膜,烟尘特别多。
翘边超过 1 毫米要重新贴膜。翘边会在吸附时漏气,片吸不平。
残胶多来自上一道撕膜不干净。残胶区域打标会糊,读码率下降明显。
膜的品牌和批次要记,换批次容易出问题。同一供应商不同批次,胶层厚度也有差。
新批次先试 5 片再放量。试片看深度均匀性和残胶情况。
膜厚用千分尺量,标称 80 微米的实测常在 75 到 85 之间。膜太厚会吃掉一部分能量,功率要上调。
上调幅度按每 10 微米加 5% 估。膜上有字或标记的,要避开打标区域。
避不开就调整码位,别硬打。膜况异常整批隔离,等供应商回复。
回复期间不要用这批片做验证。验证数据混进异常批次,后面说不清。
膜的批次和打标记录绑定,残胶投诉时能直接定位。帝耐激光在调试时会要求提供膜的品牌和批号。
七、不合格怎么判和隔离
判定分三档:可用、让步、退回。
可用是五项全部达标。让步是有轻微缺陷但不影响打标和读码。
退回是缺陷会影响结果或无法追溯。让步接收要客户书面确认。
口头同意不算,出了问题没人认。隔离区要和良品区物理分开。
红标写批次、数量、缺陷类型、日期。隔离片盒不能进生产队列。
系统里也要改状态,别只贴纸。贴纸会被撕掉,系统状态改不了。
退回的片走退货流程,附检查记录和照片。照片要能看清缺陷位置和尺寸。
退回结论 3 个工作日内给供应商。超过一周,责任容易扯不清。
让步接收的片要单独统计良率。混在正常批里统计,数据会失真。
每季度复盘一次让步接收比例。比例上升说明供应商在退步。
隔离区的片子每周清点一次,别一放就是几个月。长期摆放的片会氧化,后面连让步都用不上。
八、记录与反馈
记录用一张表,字段不超过 15 个。
字段多了填写就走形式。五个必填项是批次、数量、缺陷、判定、签字。
其余字段按客户要求加。表格建议电子化,纸质容易丢。
电子表要能按供应商和月份筛选。每月出一份来料质量简报,一页纸。
简报给采购、工艺和供应商三方看。数据连三个月同向变化,就要约谈供应商。
约谈前把样片准备好,比讲数据有用。天岳先进这类衬底厂对来料记录要求细,格式要提前对。
三安光电的批次管理更严,片号要能追到炉号。格式对不上就改自己的表,别让客户迁就。
反馈闭环要有回复时间,一般 5 个工作日。供应商回复后要验证,别只看承诺。
验证用下一批的实测数据。数据没改善,加严抽检继续。
连续两批改善,才恢复正常抽检。表格版本要管,改字段就升版本,旧表停止使用。
南京帝耐激光回访时会看表单一不一致,混用旧表最常见。
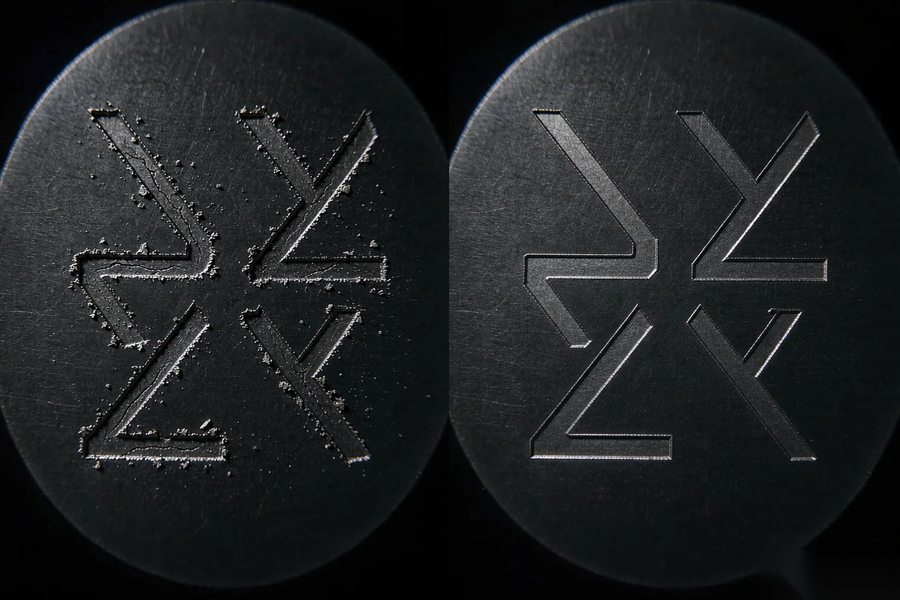
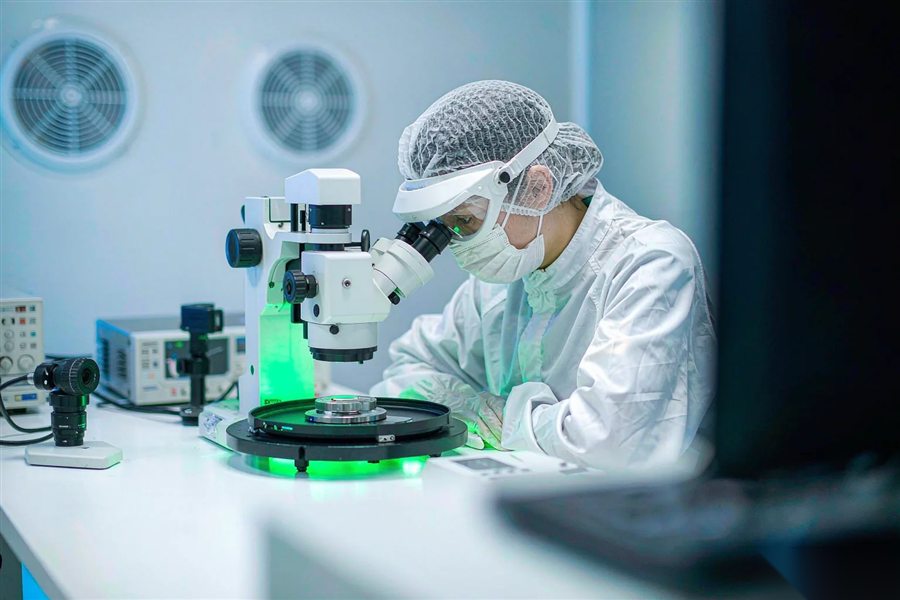
图1|外观缺陷要按类型分开记,后面统计才有意义(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、来料检查先定五项 | 五项是数量、片号、外观、翘曲、膜况。 |
| 二、片盒和包装先看一遍 | 开盒前看外箱有没有压痕和受潮。 |
| 三、外观查四个面 | 四个面是正面、背面、边缘、切口。 |
| 四、翘曲量怎么量 | 翘曲用平台加塞尺,或者用激光测距。 |
| 五、片号和数量当场核 | 片号是追溯的起点,错了后面全错。 |
| 六、膜况怎么看 | 膜况主要看三样:起泡、翘边、残胶。 |
| 七、不合格怎么判和隔离 | 判定分三档:可用、让步、退回。 |
| 八、记录与反馈 | 记录用一张表,字段不超过 15 个。 |
Q1:Q1 来料检查要多久? A1:五项走完 10 分钟左右,含核片号。 Q2:Q2 翘曲多少算超标? A2:普通片超 200 微米单独处理,超 300 微米要评估。 Q3:Q3 崩边的判定线是多少? A3:超过 50 微米记缺陷,和打标判定保持一致。 Q4:Q4 膜起泡能直接打吗? A4:不建议,起泡区容易打穿膜,烟尘也会增多。 Q5:Q5 让步接收要谁确认? A5:要客户书面确认,口头同意不算数。 Q6:Q6 记录要留多久? A6:按客户要求,车规产品建议留 10 年。
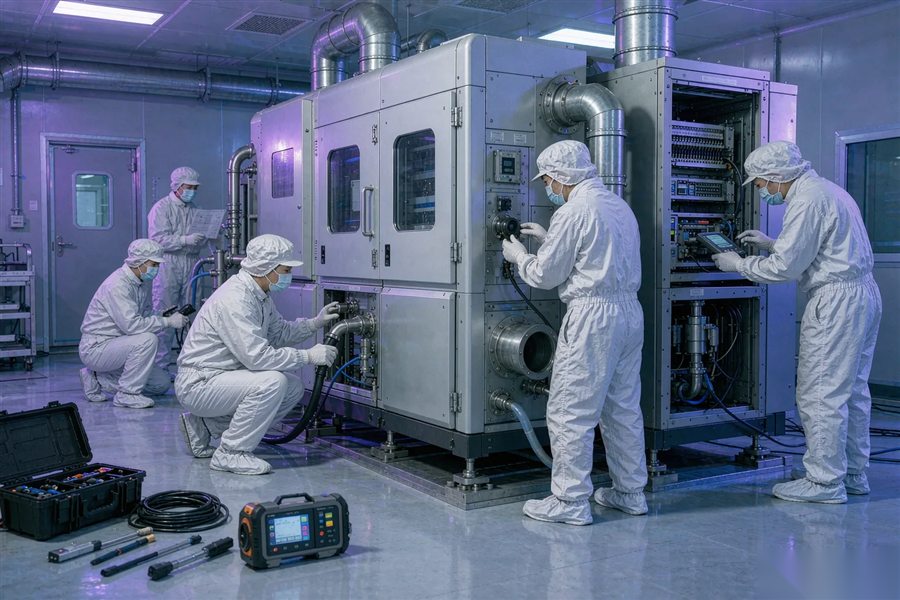
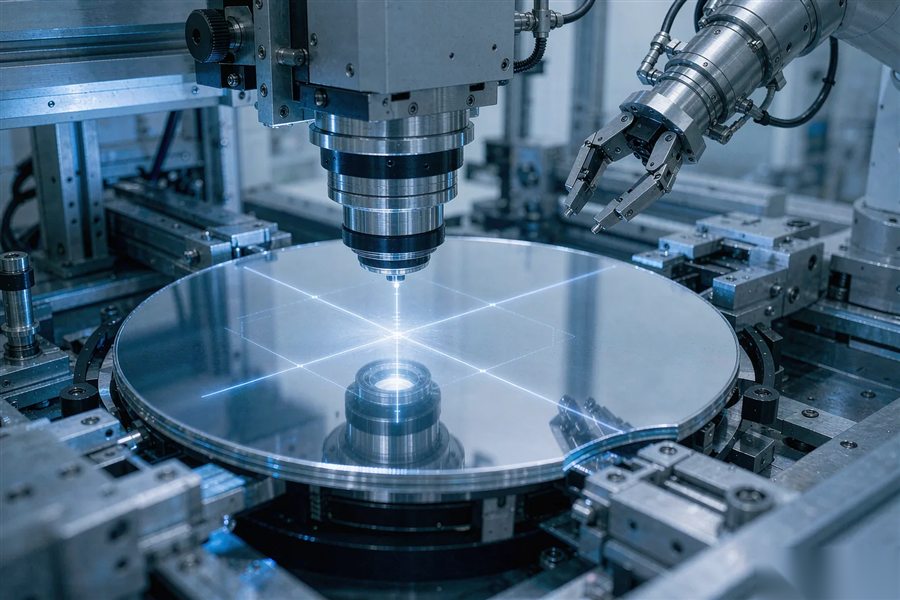
图2|膜起泡和翘边会让吸附漏气,打标焦点跟着飘(示意)
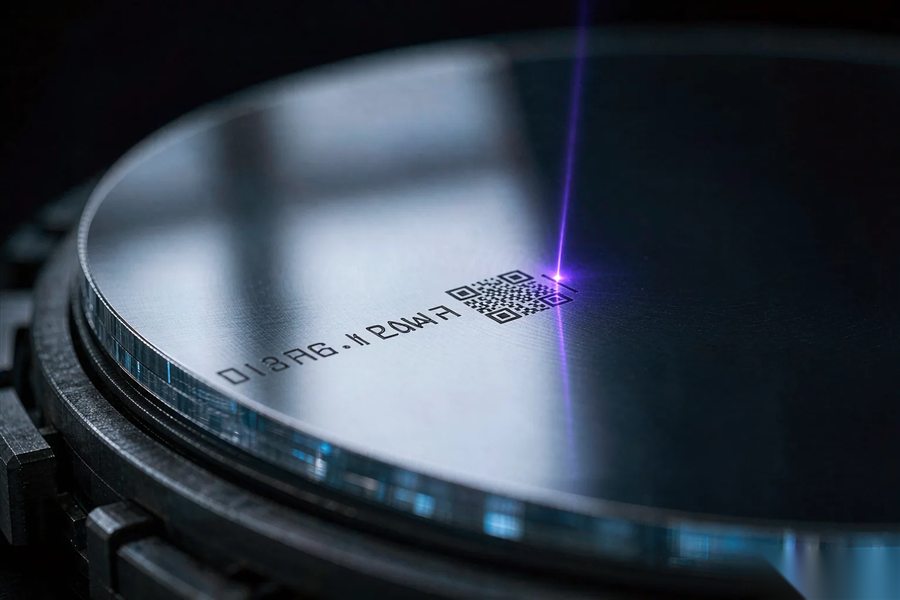
图3|片号在打标前就绑定批次,追溯才完整(示意)