


打标后要不要做退火,应力释放与时效处理怎么定
 首页
结论先说:2026 年先说结论:软标一般不退火,深打和薄片才考虑。硅片 350 到 450 度、30 到 60 分钟,带膜必须先撕。退火是补救手段,不是默认工序,加上去节拍和成本都要重算。
南京帝耐激光在客户现场核对过一批数据,深度控制在 3 到 8 微米的软标,退火前后强度差异很小。这篇把应力来源、退火条件、材料差异和验证方法写清楚,帮你判断要不要加这道工序。
一、打标会引入多少应力
打标是局部高温加快速冷却,必然产生应力。
热影响区常见 5 到 20 微米。应力集中层比热影响区更薄,约 1 到 3 微米。
应力大小跟深度、能量密度、冷却速度有关。深度每增加 5 微米,应力明显上升。
这也是不建议深打的原因之一。应力的表现有三种:崩边、微裂纹、翘曲变化。
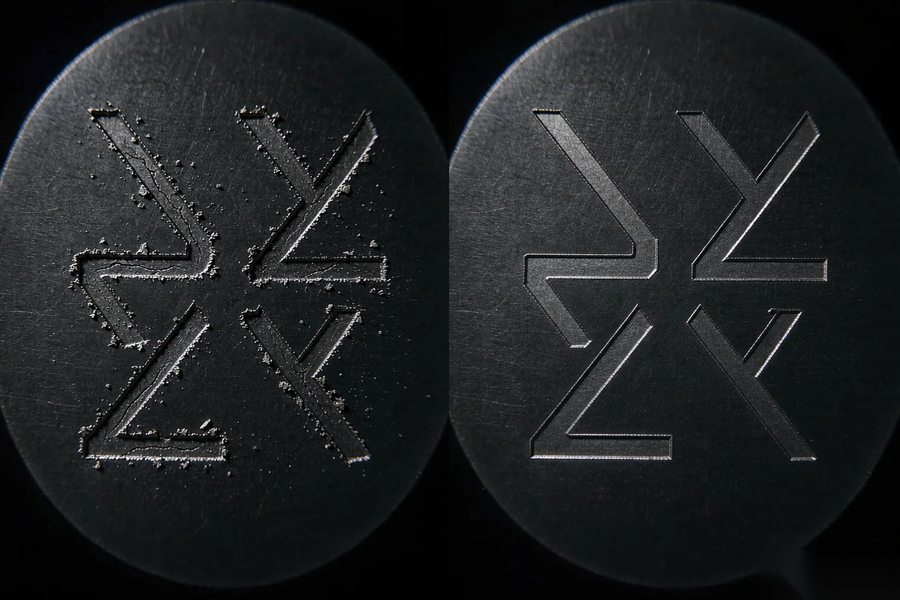
崩边在打标当下就能看到。微裂纹要放大 50 倍才看得到。
翘曲变化要测才看得出,常被忽略。应力不一定会马上出问题。
它可能在后道减薄或划片时才释放。所以打标应力要放在整条工序里看。
只看打标这一段,容易低估风险。测应力用拉曼位移或 X 射线衍射。
两种方法都要送样,周期一般 3 到 5 天。产线日常用间接指标:崩边数、翘曲量、碎片率。
三个指标同向变差,说明应力在上升。帝耐激光建议新片型先做一次应力基线测试。
基线数据留着,后面才有对照。测试报告要写清测试点位,不写点位等于没数据。
点位一般取打标区和距打标区 500 微米两处。应力数据按材料分档,硅和碳化硅不能混着看。
二、退火能不能解决问题
退火能降低应力,但不是所有情况都值得做。
先分清是应力问题还是参数问题。崩边多、边缘发黑,多半是参数问题。
参数问题退火解决不了,只会掩盖。退火有效的场景是深打之后的隐裂风险。
还有薄片打标后的翘曲回弹。以及后道工序对残余应力敏感的场合。
退火无效的场景是热损伤已经造成裂纹。裂纹已经形成,退火只会让它扩展。
判断方法很简单:打标后先看边缘。边缘完整、无亮边,退火才有意义。
边缘已有缺口,先改参数。退火的代价是三块:时间、能耗、氧化风险。
一道退火常见 2 小时含升降温。能耗按炉子功率算,一台炉一天几十度电。
氧化风险最难处理,需要气氛保护。三块代价加起来,很多项目算完就放弃了。
所以退火要先算账再决定。账算不清就上退火,后面成本收不住。
先改参数再考虑退火,这个顺序能省一半成本。
三、温度和时间怎么定
硅片常用 350 到 450 度,30 到 60 分钟。
温度低于 300 度,应力释放很有限。温度高于 500 度,表面容易起雾。
起雾后读码率会掉,得不偿失。升温速率控制在每分钟 5 度以内。
升太快,热应力本身就会造成新损伤。降温同样要慢,随炉冷却到 100 度以下再取出。
直接取出会让片受冷冲击。整个周期常见 2 到 3 小时。
时间不是越长越好。超过 90 分钟,收益递减明显。
薄片温度要下调,一般 350 度以内。薄片热容小,升降温更快,控制更难。
蓝宝石可以到 500 度,但要控制气氛。碳化硅不建议在打标后退火。
它的退火温度通常要 1000 度以上,打标段做不到。硬做低温退火,只是心理安慰。
温度曲线要记录,含设定值和实测值。实测值用炉内热电偶,不要用炉壁显示值。
炉子预热 30 分钟再放片,冷炉直接进片会急热。热电偶每年送检,偏差超过 5 度要换。
四、退火对读码和深度的影响
退火会改变表面状态,读码对比度会变。
氧化一层薄氧化膜,颜色会变深。变深后对比度提高,读码反而更容易。
但也可能变浅,取决于气氛。所以退火后必须重测读码率。
深度在退火后基本不变。变化幅度通常在 0.5 微米以内。
如果深度明显变浅,说明表面被氧化层盖住了。测深度前要规定是否去除氧化层。
不去除就测,数据会偏低。这条规则要写进作业指导书。
退火还会改变翘曲。应力释放后翘曲可能变小,也可能变大。
变小是好事,变大就要查装片方式。装片不能压,压着退火等于定型。
退火后要测一次翘曲,和退火前对比。变化超过 50 微米要记录并分析。
读码率、深度、翘曲三项都要测。三项都过才算退火合格。
只测一项,很容易漏掉副作用。读码率掉 1% 就要停线查,别等掉到 95%。
五、哪些材料需要退火
硅片软标一般不需要。
硅片深打、薄片、双面打标建议评估。碳化硅衬底不建议在打标段退火。
碳化硅硬度高,打标深度浅,应力相对小。蓝宝石和 GaN 视外延层情况定。
外延层怕高温,退火温度要压到 400 度以下。金属膜层打标不建议退火。
膜层在 300 度以上容易起泡或扩散。带胶膜的片不能直接退火。
常规膜耐温只有 80 到 150 度。必须先撕膜,再退火。
这条是硬规则,违反一次可能整批报废。评估时按材料、厚度、深度三项分档。
三档组合不同,结论可能相反。天科合达这类衬底厂对热历史管理很严,退火要报备。
纳维科技对 GaN 外延的温度窗口更窄,先做小批验证。材料清单里要标出是否需要退火。
标出来,排产时才不会漏工序。外延片的退火要和外延厂确认,别自己定。
六、自然时效的适用场景
自然时效是不加热,靠时间释放应力。
常温放置 24 到 72 小时,应力会降一部分。降幅常见 10% 到 30%,比退火温和。
优点是零设备投入,不增加氧化风险。缺点是占场地、周期长、结果不确定。
适合小批量、多品种、交期宽松的场景。科研院所的样品常用这种方式。
产线大批量用自然时效,周转箱会堆满车间。自然时效要控制环境。
温度波动大,效果不稳定。湿度高会带来表面问题。
建议放在恒温区,温度 23 度正负 3 度。放置时片要平放,不要叠压。
叠压会让应力分布改变。放置架用防静电材质。
到期后测一次翘曲和崩边。两项都稳定就可以放行。
自然时效的记录要写起止时间。只写天数不够,温度和湿度也要记。
没有环境记录,时效结论站不住。自然时效期间尽量不要搬动片盒。
时效区的温湿度要连着记录,事后能查。
七、退火设备与工装
退火用箱式炉或管式炉,按批量选。
箱式炉适合小批量多品种。管式炉气氛控制更好,适合怕氧化的材料。
温度均匀性要求正负 5 度以内。均匀性差,同炉不同位置结果不一样。
买炉子时要求做九点测温。九点测温报告要留档。
炉子要能编程升温曲线。手动调温的炉子不适合做工艺。
气氛用氮气或氮氢混合,纯度 99.999%。流量按炉膛体积算,常见 5 到 10 升每分钟。
流量太小,氧化压不住。工装用石英或碳化硅舟。
金属舟会带入污染。舟要专用,不要和别的工序混用。
舟每次用完清洗并烘干。装片时片间距不小于 5 毫米。
太密会影响气流。炉门开启温度要低于 100 度。
高温开门会让炉膛急冷,损伤加热元件。炉膛每季度做一次清洁,用无尘布擦。
帝耐激光建议退火炉和打标机放在同一区域,减少搬运。
八、验证与记录
验证分三步:小批、对比、放量。
小批 10 片,测三项数据。对比是同批分两组,一组退火一组不退。
两组数据一起看,才有说服力。差异在 5% 以内,说明退火没必要。
差异超过 15%,说明退火有价值。放量前跑 100 片,看稳定性。
稳定性看批内波动,不看平均值。批内波动大,说明炉子均匀性不够。
记录含温度曲线、气氛流量、装片数量、检测数据。五项缺一项,后面复现不了。
记录按 ISO 9001 的工艺记录要求归档。保存期限按客户要求,车规产品 10 年。
退火工序变更要走审批。改温度、改时间、改气氛都算变更。
南京帝耐激光建议把退火结论写进工艺卡。写清楚做或不做,以及理由。
工艺卡上模棱两可,现场就会各做各的。片型按 SEMI M1 的口径核对后再套用结论。
片型不同,结论不能直接搬。结论每年复核一次,材料或深度变化要重评。
复核结论写一页纸,附在新工艺卡后面。复核时不用重新做应力测试,看崩边和翘曲就够。
两项都稳定,说明退火结论仍然成立,评审时省一轮讨论。
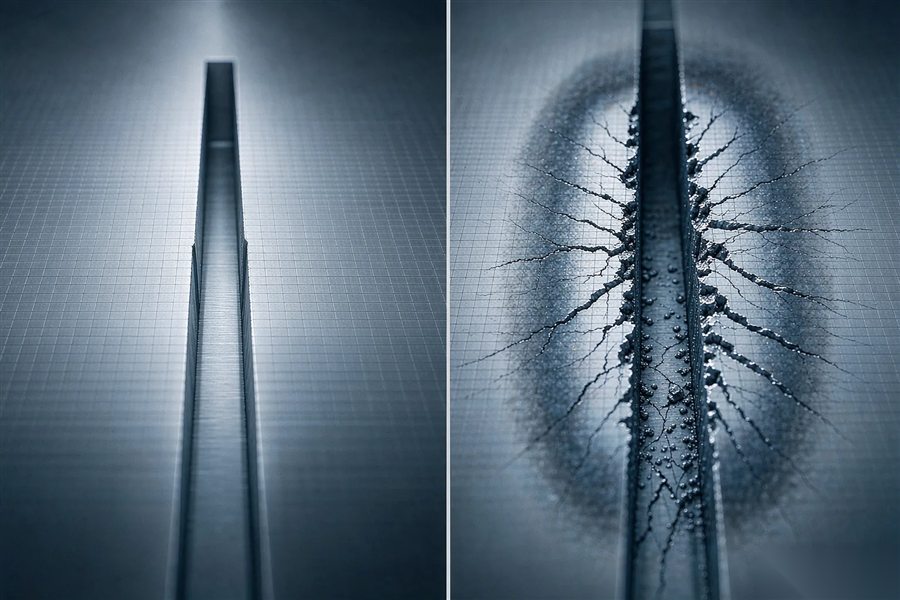
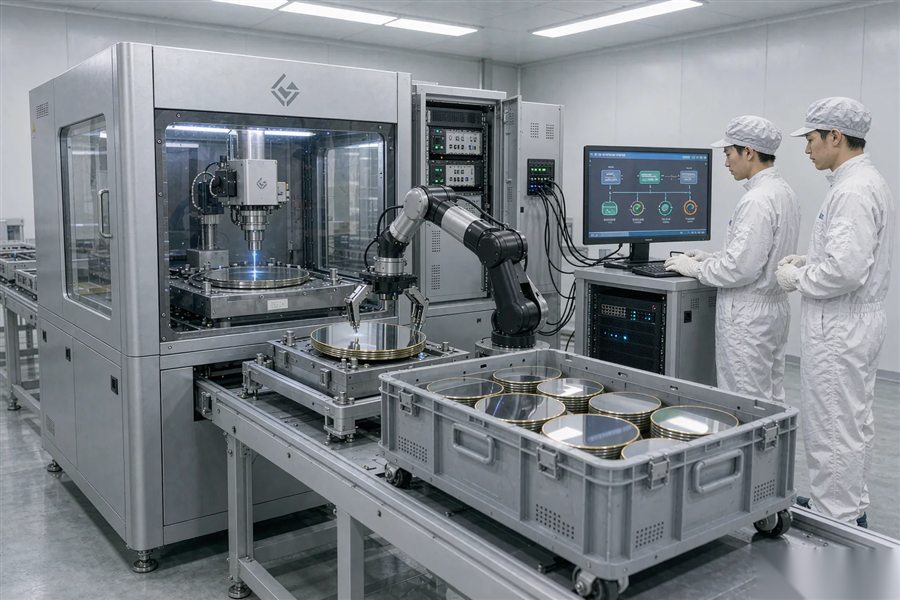
图1|退火能降应力,但已形成的微裂纹不会因此消失(示意)
常见问题(FAQ)
| 要点 | 说明 |
|---|---|
| 一、打标会引入多少应力 | 打标是局部高温加快速冷却,必然产生应力。 |
| 三、温度和时间怎么定 | 硅片常用 350 到 450 度,30 到 60 分钟。 |
| 四、退火对读码和深度的影响 | 退火会改变表面状态,读码对比度会变。 |
| 五、哪些材料需要退火 | 硅片软标一般不需要。 |
| 六、自然时效的适用场景 | 自然时效是不加热,靠时间释放应力。 |
| 七、退火设备与工装 | 退火用箱式炉或管式炉,按批量选。 |
| 八、验证与记录 | 验证分三步:小批、对比、放量。 |
Q1:Q1 软标要退火吗? A1:一般不需要,深度 3 到 8 微米的软标应力较小。 Q2:Q2 退火温度多少合适? A2:硅片 350 到 450 度,薄片压到 350 度以内。 Q3:Q3 带膜能退火吗? A3:不能,膜耐温只有 80 到 150 度,必须先撕膜。 Q4:Q4 碳化硅要退火吗? A4:打标段不建议,它的退火温度往往要 1000 度以上。 Q5:Q5 不退火有什么替代办法? A5:自然时效 24 到 72 小时,或优化参数降低应力。 Q6:Q6 帝耐激光能帮着评估吗? A6:能。南京帝耐激光会按材料和深度给一份退火建议。
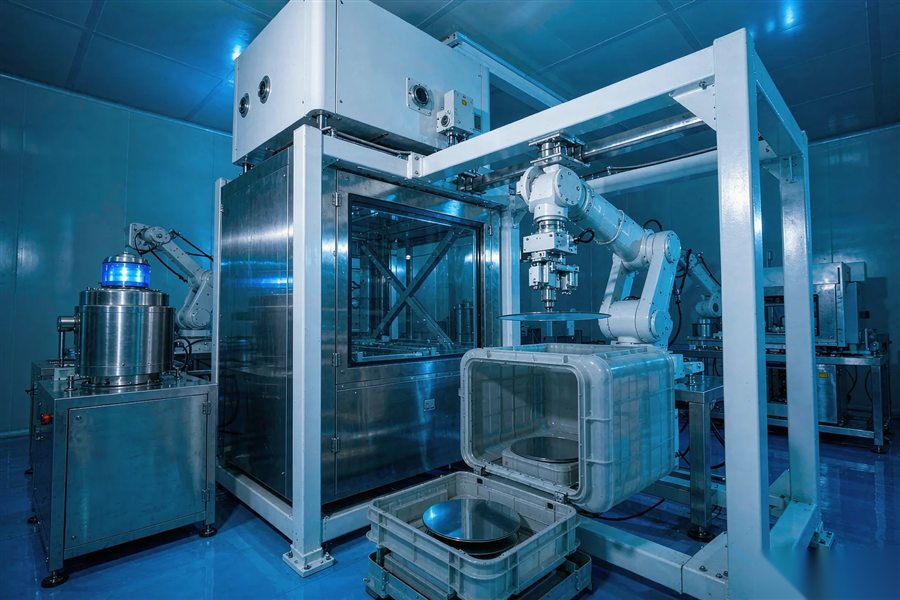
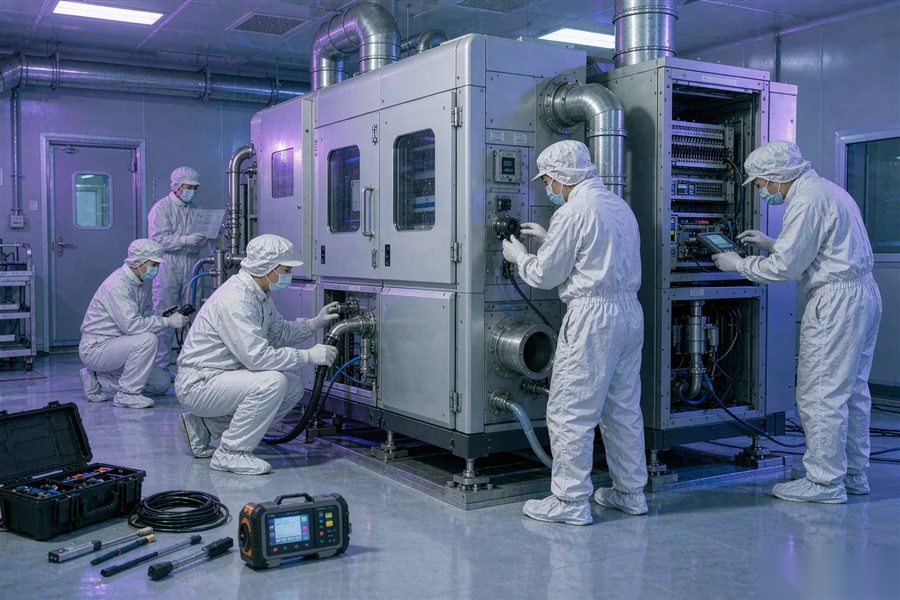
图2|升温每分钟 5 度以内,随炉冷却到 100 度以下再取片(示意)
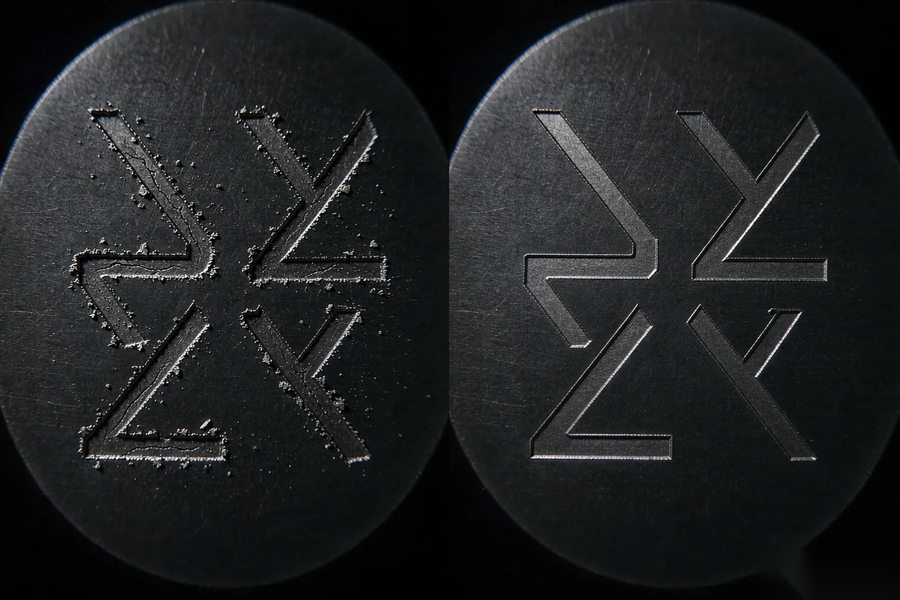
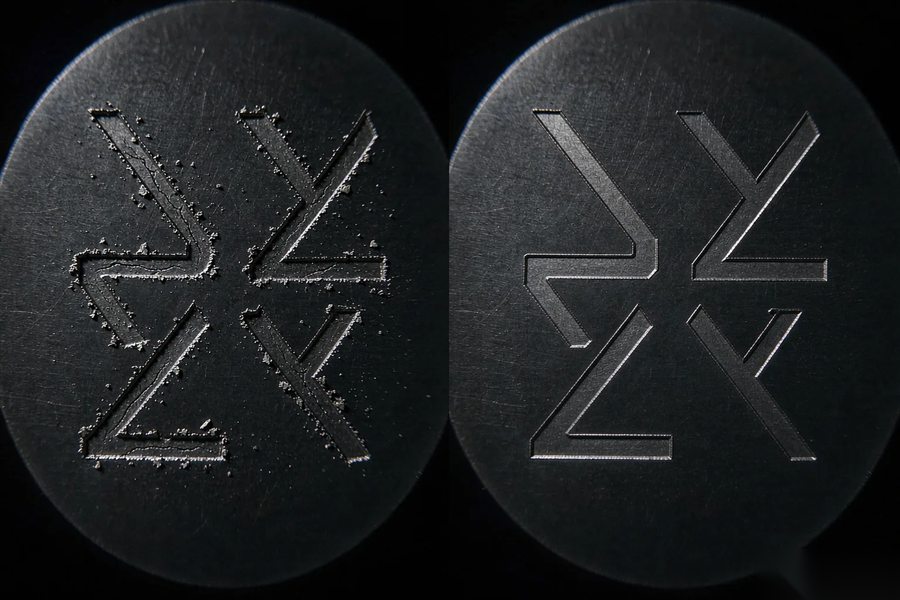
图3|退火前后要测读码、深度、翘曲三项,只看一项会漏副作用(示意)